Ce mandrin autocentrant à 4 mors usiné CNC est conçu pour les travaux sur tour CNC où des pièces carrées, hexagonales ou de forme irrégulière doivent être serrées avec une précisi
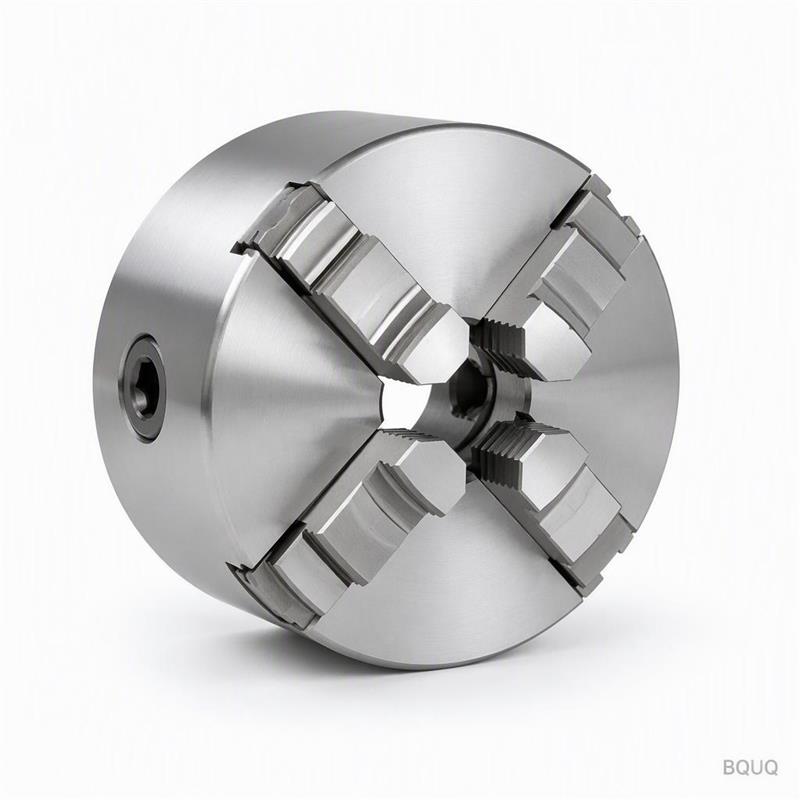
Mandrin autocentrant à 4 mors BQUQ usiné CNC pour tour CNC
Ce mandrin autocentrant à 4 mors usiné CNC est conçu pour les travaux sur tour CNC où des pièces carrées, hexagonales ou de forme irrégulière doivent être serrées avec une précision parfaite, sans ca
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce mandrin autocentrant à 4 mors usiné CNC est conçu pour les travaux sur tour CNC où des pièces carrées, hexagonales ou de forme irrégulière doivent être serrées avec une précision parfaite, sans cales. Nous usinons le corps et les mors en acier 42CrMo, puis nous rectifions les surfaces de glissement pour obtenir un battement total de 0,005 mm au diamètre de serrage. Le délai de livraison est de 15 jours pour les tailles standard, et nous maintenons une dureté de HRC 58-60 sur les faces des mors.
Comment la conception à 4 mors élimine les erreurs de centrage sur les tours CNC
Un mandrin autocentrant à 4 mors utilise une plaque à spirale qui déplace les quatre mors simultanément. Contrairement à un mandrin à 3 mors, la géométrie à quatre mors répartit la force de serrage uniformément sur deux axes perpendiculaires. Cela empêche la pièce d'être poussée hors de l'axe, ce qui est courant sur les pièces plus tendres ou à parois minces. Sur notre mandrin, la plaque à spirale est usinée CNC à partir d'un seul bloc, de sorte que l'erreur de pas de filetage reste inférieure à 0,003 mm sur toute la course. C'est pourquoi nous pouvons garantir un battement de 0,005 mm, et non les 0,02 mm que l'on trouve sur les mandrins en fonte importés.
Plaque à spirale et guides de mors : les deux pièces qui déterminent la précision du mandrin
La plupart des défaillances de mandrins proviennent de la plaque à spirale ou des guides de mors. Nous découpons la plaque à spirale dans de l'acier cémenté 20CrMnTi, cémenté sur une profondeur de 0,8 à 1,2 mm, et rectifié sur les deux faces. Les guides de mors sont durcis par induction à HRC 55-58, puis rectifiés avec précision pour un ajustement H7 avec le corps du mandrin. Cela signifie que les mors glissent sans jeu tout en se déplaçant librement sous un couple de 0,5 N·m sur la clé de commande. Vous obtenez un centrage répétable dès la première pièce, et non après trois essais de serrage.
Matériaux et traitements thermiques utilisés pour le corps et les mors du mandrin
Le corps du mandrin est en 42CrMo trempé et revenu à HRC 28-32. Cela donne au corps une ténacité suffisante pour absorber les vibrations tout en maintenant la stabilité de la bride de montage. Les mors sont durcis séparément à HRC 58-60, afin de résister à l'usure lors du serrage d'ébauches en acier durci. Si vous serrez de l'aluminium ou du laiton, nous pouvons fournir des mors doux avec une dureté inférieure de HRC 35-40 — il suffit de préciser le matériau de votre pièce dans la demande de devis. Les vis sont de classe 12.9, et l'engrenage conique de commande est cémenté à HRC 58-62.
Pourquoi nous évitons les pièces moulées et usinons le corps à partir de barres pleines
Les corps de mandrins moulés présentent une porosité interne qui se manifeste par une dérive du battement lorsque le mandrin chauffe après une heure de coupe. Nous évitons cela en usinant le corps à partir d'une barre pleine en 42CrMo. Le matériau est homogène et nous le détenons avant la passe de rectification finale. Le résultat est un mandrin qui maintient un battement de 0,005 mm à 20 °C et de 0,008 mm à 60 °C. Si vous utilisez un tour CNC à grande vitesse à 4000 tr/min, cette stabilité thermique fait la différence entre une bonne pièce et un lot rebuté.
Options de montage : A2-4, A2-5, A2-6 et Camlock D1-3 à D1-8
Nous usinons la plaque arrière pour correspondre à votre nez de broche. Les options standard sont A2-4, A2-5, A2-6 pour les broches de type A, et Camlock D1-3, D1-4, D1-5, D1-6, D1-8 pour les broches à cône court. Nous fabriquons également des modèles de boulons personnalisés si vous avez une broche non standard. La face de montage est rectifiée à plat à 0,005 mm et le cône est ajusté à votre broche avec un contrôle au bleu avant expédition. Vous n'avez pas besoin de réusiner la plaque arrière à la réception.
Inspection avant chaque expédition : rapport de battement et test de dureté inclus
Chaque mandrin est inspecté sur un tour CNC avant emballage. Nous mesurons le battement avec un comparateur à cadran à 10 mm de la face du mors, à trois ouvertures de mors différentes. Nous testons également la force de serrage sur une barre carrée de 20 mm et enregistrons le couple nécessaire pour tourner la clé de commande. Un rapport d'inspection signé avec ces valeurs est placé dans la caisse en bois. Si le battement dépasse 0,005 mm, le mandrin retourne au poste de rectification, pas chez vous. Notre taux de rebut sur cette ligne est de 0,2 %.
Spécification
Valeur
Matériau du corps
42CrMo trempé et revenu
Matériau de la plaque à spirale
20CrMnTi cémenté
Dureté des mors
HRC 58-60 (standard), HRC 35-40 (mors doux)
Dureté du corps
HRC 28-32
Tailles disponibles
100 mm, 130 mm, 160 mm, 200 mm, 250 mm
Battement (lecture totale de l'indicateur)
0,005 mm
Finition de surface des faces de glissement
Ra 0,4 µm (rectifié)
Ajustement des guides de mors
H7
Options de montage
A2-4 à A2-6, Camlock D1-3 à D1-8
Délai de livraison
15 jours (tailles standard)
MOQ
Sans MOQ — commandez une pièce pour test
Comment choisir la bonne taille de mandrin pour votre broche de tour CNC
Faites correspondre le diamètre du mandrin à la plus grande barre que vous prévoyez d'usiner. Un mandrin de 160 mm serre des pièces jusqu'à 42 mm carrés. Un mandrin de 200 mm serre jusqu'à 55 mm carrés. Ne surdimensionnez pas le mandrin — un mandrin plus grand ajoute de la masse rotative et réduit l'accélération de votre broche. En cas de doute, envoyez-nous le dessin de votre nez de broche et la taille maximale de la barre. Nous vous recommanderons la taille et la plaque de montage correctes sous un jour ouvrable. Pour une théorie plus approfondie sur l'outillage, consultez notre guide de sélection des outils de coupe CNC — il explique comment la rigidité du mandrin affecte la durée de vie de l'outil.
Emballage et expédition pour les commandes internationales
Nous emballons chaque mandrin dans une caisse en contreplaqué avec des inserts en mousse. La caisse est cerclée sur une palette et le rapport d'inspection est placé dans une pochette étanche sur le côté de la caisse. Pour les commandes de plus de 5 unités, nous ajoutons un jeu de mors de rechange et un pistolet de lubrification. L'expédition est FOB Shenzhen ou CIF vers votre port. Les tailles standard sont expédiées sous 15 jours et nous utilisons DHL ou FedEx pour le fret aérien express si vous en avez besoin en 5 jours. Le mandrin est enduit d'huile antirouille avant emballage, il est donc prêt à être monté après avoir essuyé le film protecteur.
Pourquoi les ingénieurs des ateliers d'usinage de précision choisissent BQUQ
Nous exploitons une usine d'usinage et d'assemblage CNC à Dongguan depuis 2005. Notre atelier dispose de 12 tours CNC et de 5 rectifieuses cylindriques dédiées à la production de mandrins. Cette intégration verticale signifie que nous ne sous-traitons ni la rectification ni le traitement thermique — nous contrôlons chaque tolérance en interne. C'est pourquoi nous pouvons offrir un battement de 0,005 mm sur un mandrin à 4 mors à un prix 30 % inférieur à celui des équivalents européens. Et parce que nous sommes le fabricant, vous parlez à un ingénieur, pas à un agent commercial. Si vous avez un dessin pour un profil de mors personnalisé, nous pouvons l'usiner pour correspondre à la géométrie de votre pièce.
Contrôle qualité : inspection en trois étapes avant de recevoir votre mandrin
La première étape est le test des matériaux entrants — nous vérifions la nuance d'acier avec un spectromètre. La deuxième étape est l'inspection en cours de fabrication après rectification, où nous vérifions le pas de la plaque à spirale et le parallélisme des guides de mors. La troisième étape est le test d'assemblage final, où nous montons le mandrin sur une broche d'essai et mesurons le battement sous charge. Ce processus en trois étapes détecte les défauts avant qu'ils n'atteignent votre machine. Pour en savoir plus sur la tolérance dont vous avez réellement besoin, lisez notre guide des tolérances d'usinage CNC — il explique la différence de coût entre 0,005 mm et 0,01 mm.
Quel est le MOQ pour ce mandrin autocentrant à 4 mors usiné CNC ?
Sans MOQ — vous pouvez commander une pièce pour test, et les prix dégressifs commencent à partir de 5 pièces.
Pouvez-vous personnaliser la profondeur des mors ou la plage de serrage pour ma pièce ?
Oui, nous usinons des profils de mors personnalisés et des longueurs de mors étendues selon votre dessin de pièce, sans frais d'outillage supplémentaires pour les tailles standard.
Comment vérifiez-vous le battement de 0,005 mm avant expédition ?
Nous mesurons le battement sur une broche d'essai avec un comparateur à cadran à trois ouvertures de mors et incluons le rapport signé dans la caisse d'emballage.
Quel est le délai de livraison pour un mandrin standard de 160 mm ?
Les tailles standard sont expédiées sous 15 jours depuis Dongguan, et le fret aérien express prend 5 jours supplémentaires pour arriver à votre porte.
Envoyez-nous le dessin de votre nez de broche et la pièce que vous devez serrer. Nous vous répondrons avec un devis ferme sous 12 heures, y compris le battement exact que nous pouvons garantir pour votre application. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Votre dessin fera l'objet d'une revue technique, pas d'un prix catalogue.