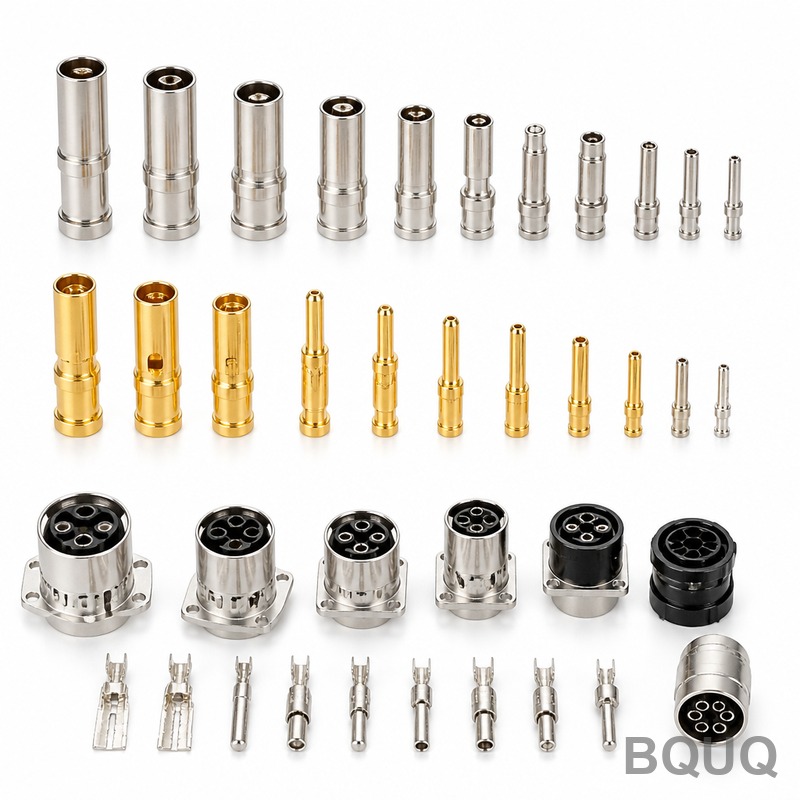
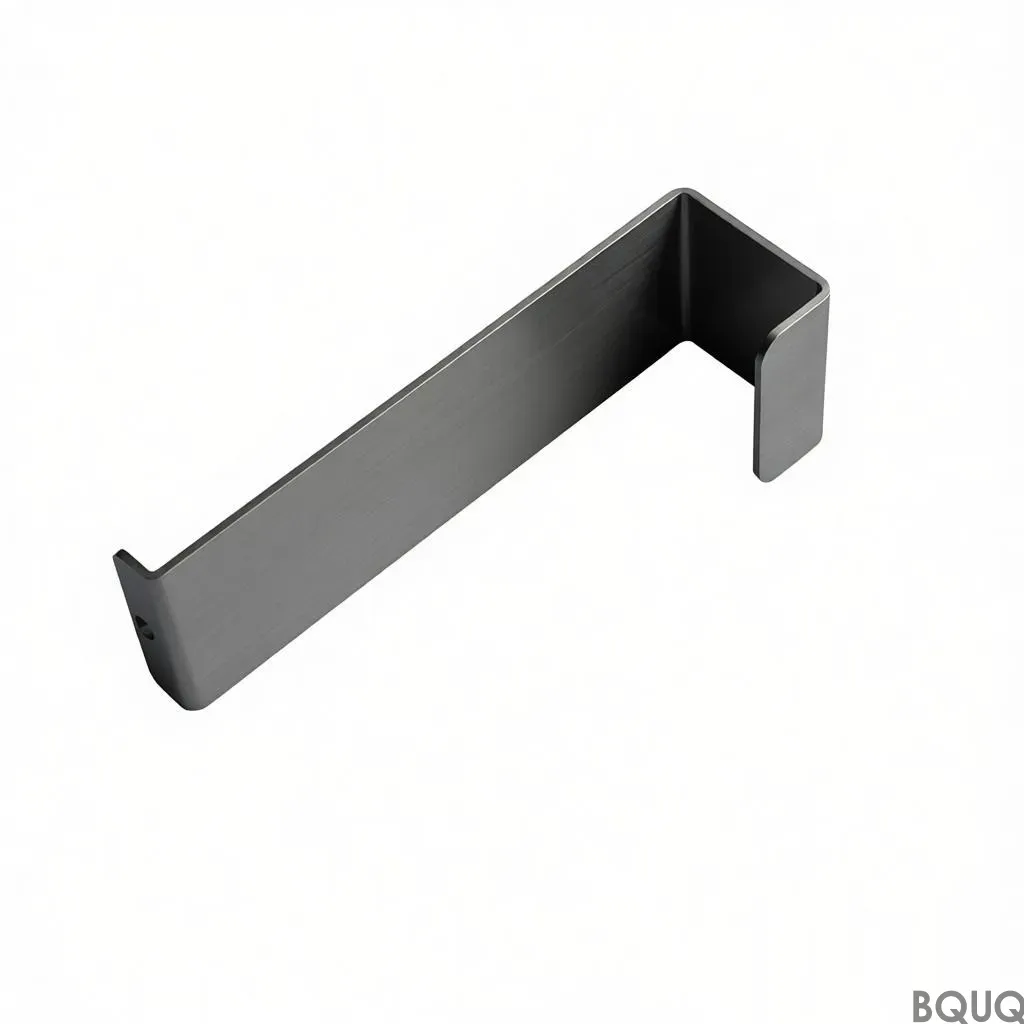
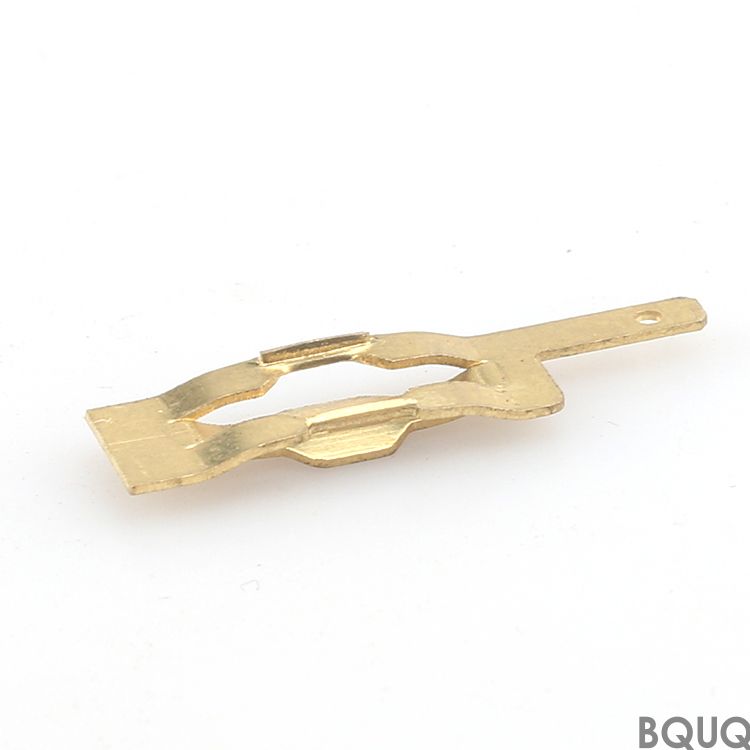
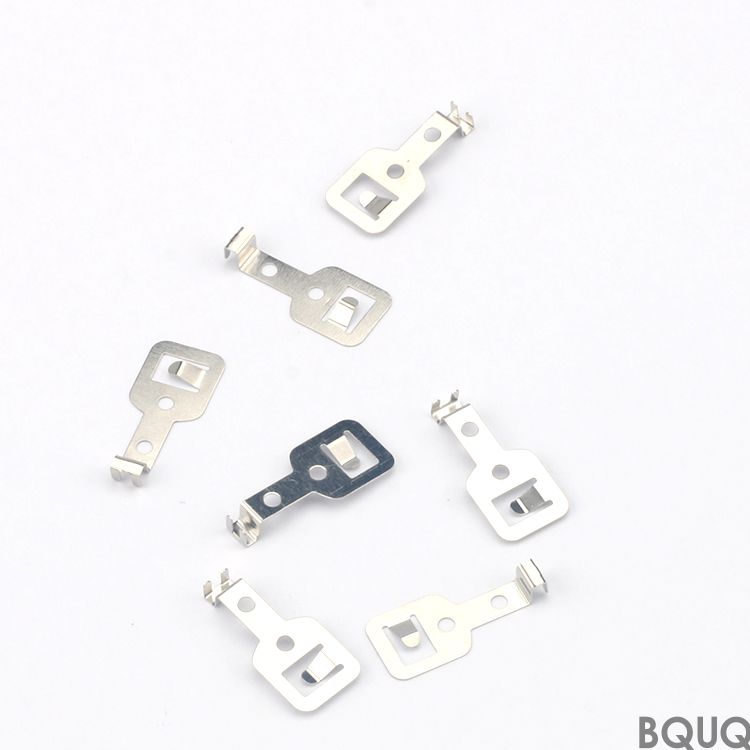
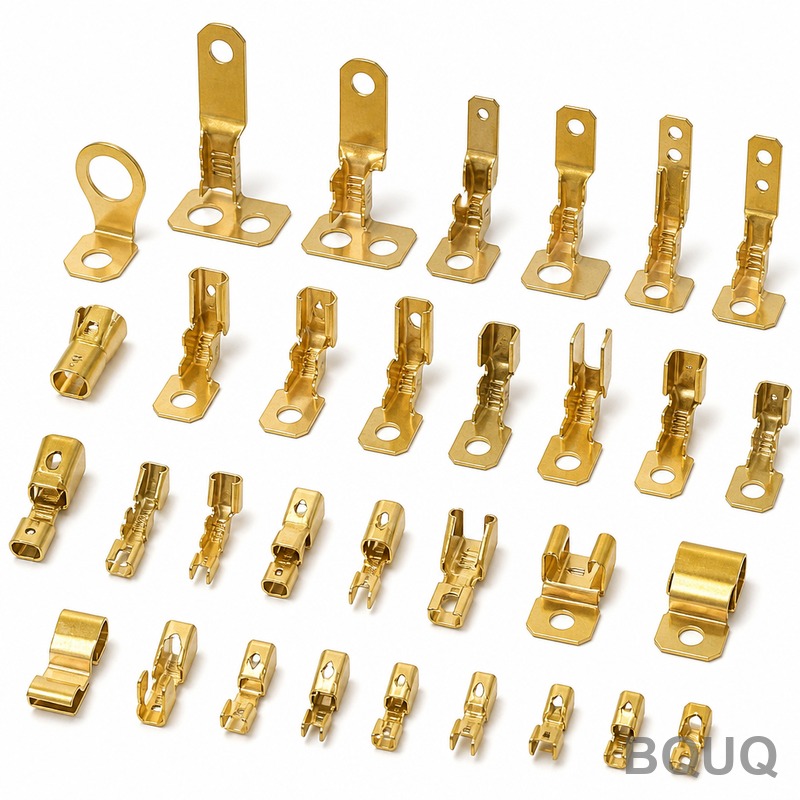
Ceci est la collection de bornes pour connecteurs de charge EV de BQUQ — une gamme de pièces de découpage métallique à courant élevé et à cycle élevé conçues pour les fiches et les
Collection de bornes pour connecteurs de charge EV | BQUQ Découpage de précision Chine
Ceci est la collection de bornes pour connecteurs de charge EV de BQUQ — une gamme de pièces de découpage métallique à courant élevé et à cycle élevé conçues pour les fiches et les prises CCS1, CCS2,
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est la collection de bornes pour connecteurs de charge EV de BQUQ — une gamme de pièces de découpage métallique à courant élevé et à cycle élevé conçues pour les fiches et les prises CCS1, CCS2, GB/T et CHAdeMO. Nous maintenons une planéité de 0,05 mm et une tolérance de largeur de borne de ±0,01 mm, avec un état de surface Ra 0,4 µm sur les zones de contact. Le délai typique est de 15 jours pour les ébauches standard, et nous atteignons une dureté jusqu'à HRC 45 pour les bornes à verrou à ressort.
Pourquoi l'épaisseur de l'alliage de cuivre et le sens du grain déterminent la durée de vie de votre connecteur
Les bornes de charge EV échouent en raison d'une surchauffe ou de fissures de fatigue, et non d'un mauvais placage. Nous découpons des bandes en C11000, C17200 et C5191 dans des épaisseurs de 0,20 mm à 3,00 mm. Le sens du grain est contrôlé parallèlement à l'axe de pliage — cela empêche les microfissures après 10 000 cycles d'insertion. Pour la charge à haute fréquence (350 kW+), nous recommandons le cuivre au béryllium C17200, qui conserve son module d'élasticité après des cycles thermiques répétés de -40°C à +125°C.
Dureté et traitement thermique : adapter le ressort de contact à la prise
Les bornes à douille cylindrique nécessitent une poutre à ressort qui ne cède pas sous une force d'insertion de 50 N. Nous utilisons du C17200 recuit en solution, puis nous le durcissons par vieillissement à HRC 38–45. Pour les bornes à lame de fiche, nous utilisons du C11000 demi-dur à HRB 45–55, ce qui maintient la conductivité au-dessus de 85 % IACS. Pas de recuit doux après découpage, sauf si vous spécifiez une ductilité plus élevée pour le sertissage. Chaque bobine est certifiable selon le certificat de contrôle en usine EN 10204 3.1.
Outillage de découpage : comment nous maintenons ±0,01 mm sur une paroi mince de 0,3 mm
Les bornes ont des parois minces près de la fenêtre de verrouillage — c'est là que la tolérance dérive. Nos matrices progressives en carbure utilisent un pilotage à six postes avec une précision de pas de ±0,005 mm. Nous rectifions le poinçon de matrice avec un jeu de 4–6 % de l'épaisseur du matériau par côté. Le résultat : une hauteur de bavure inférieure à 0,03 mm, sans arrondi sur la face de contact. Vous pouvez mesurer la borne avec une MMT à la réception et elle correspondra à notre rapport d'inspection à 0,005 mm près.
État de surface Ra 0,4 µm : pourquoi nous polissons uniquement la zone de contact
Ne polissez pas toute la borne — cela enlève la sous-couche de nickel. Nous polissons sélectivement par brossage la zone de contact de la lame mâle à Ra 0,4 µm, tout en laissant le corps de sertissage à Ra 1,6 µm pour la prise du fil. Ensuite, nous appliquons un placage sélectif à l'argent (2–4 µm) ou à l'étain (3–5 µm) uniquement sur la fenêtre de contact. Cela réduit le coût du placage de 30 % par rapport à un placage complet, et cela empêche la corrosion galvanique au joint de sertissage.
Inspection avant chaque expédition : rayons X, MMT et brouillard salin
Nous effectuons une inspection dimensionnelle à 100 % sur les dimensions de contact critiques à l'aide d'une MMT Zeiss, et pas seulement un rapport de première pièce. Pour chaque lot, nous réalisons un test au brouillard salin (48 heures, 5 % NaCl) sur les bornes plaquées conformément à la norme ASTM B117. Pour les bornes à ressort BeCu, nous effectuons un test de pliage à 360 degrés et un test d'insertion de 50 000 cycles avec une broche d'accouplement. Vous recevez un certificat d'inspection avec chaque lot — sans frais supplémentaires. Si une borne échoue au contrôle MMT, toute la bobine est rejetée, pas seulement la bande.
Emballage et traçabilité : sachets anti-ternissement et codage de lot
Le cuivre se ternit en quelques heures dans l'humidité du climat de Dongguan. Nous emballons les bornes dans des sachets VCI (inhibiteur de corrosion en phase vapeur), puis nous les scellons sous vide dans des cartons rigides avec un déshydratant. Chaque boîte porte un code de lot qui permet de retracer la bobine exacte, le numéro de matrice et l'opérateur. Pour les lignes d'assemblage automatisées, nous proposons un emballage sur bande et bobine (selon EIA-481) ou un emballage en tube pour les bornes en vrac. L'expédition se fait par DHL ou FedEx, FOB Shenzhen, avec une documentation douanière complète.
Comment spécifier votre borne sans sur-spécifier le coût
La plupart des ingénieurs sur-spécifient la tolérance sur les surfaces hors contact, ce qui double le coût de la matrice. Envoyez-nous votre dessin avec une exigence fonctionnelle claire : objectif de résistance de contact (par exemple, 0,5 mΩ max), force d'insertion et durée de vie en cycles. Nous suggérerons le matériau et le traitement thermique les plus économiques pour y répondre. Par exemple, vous n'avez pas besoin de C17200 si votre douille est fixe — le C5191 à HRB 90 permet d'économiser 40 % du coût du matériau. Consultez notre guide de sélection des outils de coupe CNC pour voir comment nous choisissons les aciers à matrices pour le découpage à grand volume. Consultez également le guide des tolérances d'usinage CNC si vous combinez le découpage avec des boîtiers usinés.
Quel est le MOQ pour la collection de bornes pour connecteurs de charge EV ?
Sans MOQ — commandez 100 pièces pour un essai pilote, ou 100 000 pièces pour la production ; le coût de l'outillage est cité séparément pour les matrices personnalisées.
Pouvez-vous personnaliser la forme de la borne ou le placage ?
Oui, nous modifions la géométrie de la matrice, l'épaisseur de la bande et la zone de placage (argent, étain ou or) dans un délai de 5 jours ouvrables pour un nouveau devis d'outillage.
Comment garantissez-vous la qualité pour les connecteurs de charge à cycle élevé ?
Nous effectuons des tests d'insertion de 50 000 cycles, une inspection MMT sur 100 % des dimensions critiques et un test au brouillard salin conformément à la norme ASTM B117 sur chaque lot.
Quel est votre délai pour un découpage de borne personnalisé ?
15 jours ouvrables pour un outillage standard, 25 jours ouvrables pour de nouvelles matrices ; nous expédions par DHL ou FedEx depuis Shenzhen, Chine.
Envoyez votre dessin de borne ou votre pièce d'échantillon pour un devis ferme dans les 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Incluez votre force d'insertion cible, votre intensité nominale et votre volume annuel — nous répondrons avec un prix de découpage et un retour DFM. Fabrication de précision, fabriqué en Chine, sans MOQ requis.