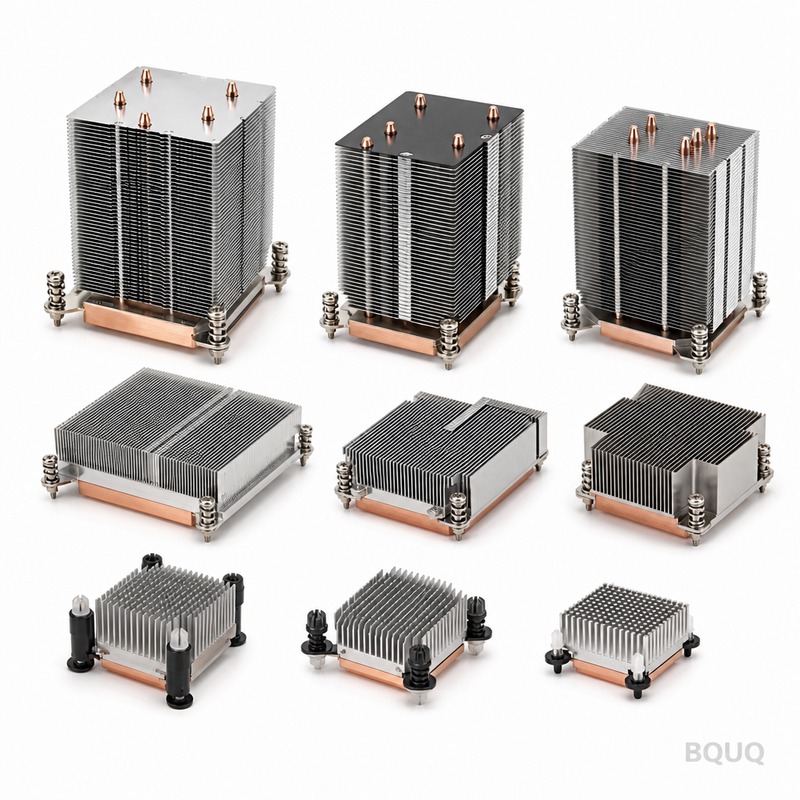
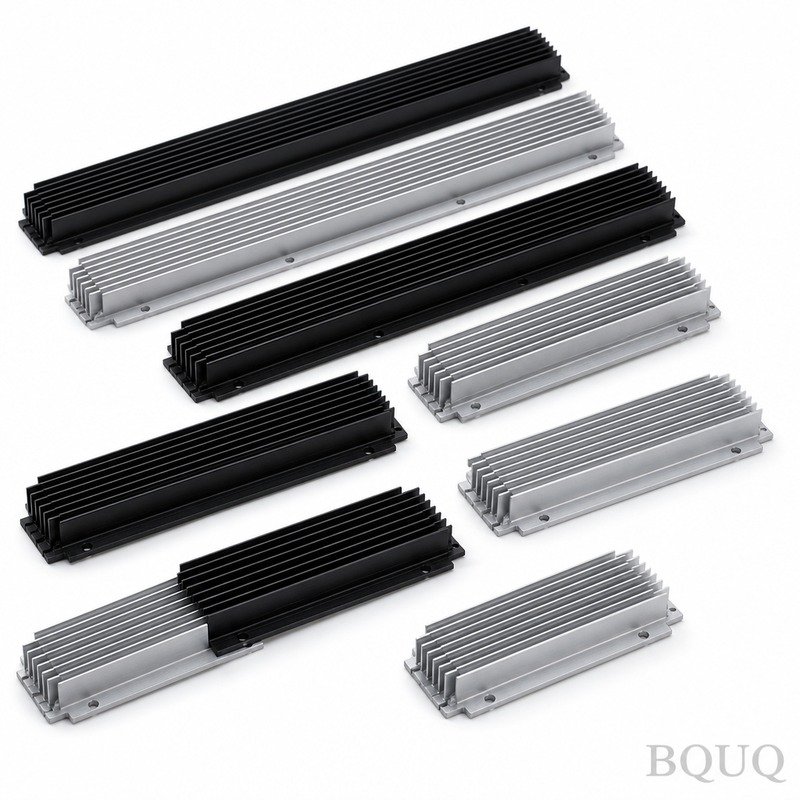
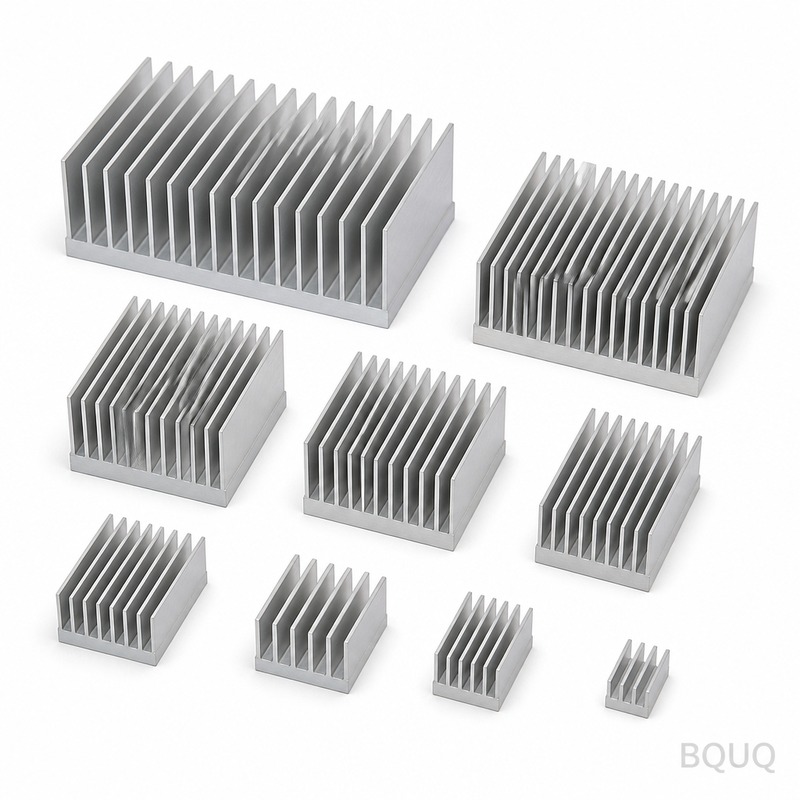
Ceci est un dissipateur de serveur avec insertion en cuivre produit par BQUQ, une usine de fabrication de précision à Dongguan, en Chine. Le noyau en cuivre est inséré par emmanche
Dissipateur de Serveur BQUQ avec Insertion en Cuivre | Dissipateurs CNC de Précision
Ceci est un dissipateur de serveur avec insertion en cuivre produit par BQUQ, une usine de fabrication de précision à Dongguan, en Chine. Le noyau en cuivre est inséré par emmanchement forcé et usiné
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est un dissipateur de serveur avec insertion en cuivre produit par BQUQ, une usine de fabrication de précision à Dongguan, en Chine. Le noyau en cuivre est inséré par emmanchement forcé et usiné par CNC dans la base en aluminium pour maximiser la conductivité thermique là où cela compte, avec une tolérance de planéité de 0,01 mm et un faux-rond inférieur à 0,02 mm. Vous bénéficiez d'un délai de 15 jours pour les tailles standard, et nous maintenons une dureté du cuivre de 80 HRB pour garantir que l'insert ne se déforme pas sous la pression de serrage.
Pourquoi nous intégrons du cuivre au lieu d'utiliser de l'aluminium massif
Le cuivre conduit la chaleur à 401 W/m·K, soit 1,6 fois mieux que l'aluminium à 237 W/m·K. Mais le cuivre est lourd et coûteux. Notre conception utilise une pastille de cuivre intégrée dans l'empilement d'ailettes en aluminium, vous offrant les performances de refroidissement des points chauds du cuivre là où le CPU entre en contact, tout en maintenant le poids et le coût global d'un dissipateur en aluminium. L'insert en cuivre est usiné avec une tolérance de ±0,01 mm puis emmanché par pression dans une cavité avec un ajustement par interférence de 0,02 à 0,03 mm. Cela crée une liaison métal-métal qui ne dépend pas de la pâte thermique, réduisant la résistance thermique jusqu'à 30 % par rapport à une base en cuivre standard fixée par clips.
Paramètres d'usinage CNC qui contrôlent le faux-rond et la planéité
Nous usinons la plaque de base et l'insert en cuivre sur le même montage CNC, en utilisant un dispositif sous vide pour éliminer les vibrations. La surface critique—là où le cuivre rencontre le CPU—est finie avec une fraise à surfacer à 3 000 tr/min, donnant une finition de surface de Ra 0,4 µm. La face de contact entre le cuivre et l'aluminium est maintenue à une planéité de 0,01 mm sur toute la largeur de 60 mm. Pour l'empilement d'ailettes, nous utilisons une fraise en carbure monobloc à 4 dents avec un rayon de coin de 0,5 mm. Le parcours d'outil est fraisé en avalant à une vitesse d'avance de 1 200 mm/min pour éviter les bavures sur les bords des ailettes. Le faux-rond sur la pièce finie est mesuré sur une MMT avec une tolérance inférieure à 0,02 mm, ce qui garantit que le dissipateur repose parfaitement à plat sur le processeur du serveur sans basculement. Pour les détails de sélection d'outils, consultez notre guide de sélection d'outils de coupe CNC.
Options d'ajustement par interférence et de matériau d'interface thermique
L'insert en cuivre n'est ni soudé ni collé. Nous utilisons un emmanchement forcé contrôlé où la pastille de cuivre est refroidie à -20°C et pressée dans une cavité en aluminium chauffée. Cela crée un verrouillage mécanique qui résiste à des cycles thermiques de 150°C sans se desserrer. L'interférence est calculée en fonction du coefficient de dilatation thermique : l'aluminium se dilate de 23 µm/m·K, le cuivre de 17 µm/m·K, donc l'ajustement se resserre à mesure que la température augmente. Si vous avez besoin d'un transfert thermique encore plus élevé, nous pouvons appliquer une couche de feuille d'indium (0,05 mm d'épaisseur) entre le cuivre et l'aluminium avant le pressage. Cela ajoute une amélioration de 0,2°C/W. Nous proposons également une option de cuivre nickelé (3 µm d'épaisseur) pour prévenir l'oxydation dans les salles de serveurs à haute humidité.
Matériaux et traitement thermique que nous utilisons pour le dissipateur de serveur avec insertion en cuivre
La base est fabriquée en aluminium 6061-T6, qui a une limite d'élasticité de 276 MPa et une conductivité thermique de 167 W/m·K. L'insert en cuivre est en C11000 (cuivre électrolytique tough pitch) avec une pureté de 99,9 % et une dureté de 80 HRB. Nous ne recuisons pas le cuivre après l'usinage car cela le ramollirait. À la place, nous utilisons un cycle de détensionnement contrôlé à 180°C pendant 2 heures pour éliminer les contraintes d'usinage sans réduire la dureté. L'aluminium est traité thermiquement à l'état T6 avant l'usinage. Nous pouvons également utiliser du 6063-T5 pour les ailettes si vous avez besoin d'un assemblage plus léger, mais la base reste en 6061-T6. Toutes les matières premières proviennent de laminoirs certifiés ISO 9001, et nous incluons un certificat d'essai de laminoir avec chaque expédition. Si votre conception nécessite un alliage de cuivre différent, comme le C18200 (cuivre au chrome) pour une résistance plus élevée, nous pouvons également l'usiner.
Inspection avant chaque expédition : MMT et test d'étanchéité
Chaque dissipateur de serveur avec insertion en cuivre est inspecté sur une MMT Zeiss. Nous vérifions 12 dimensions critiques : la planéité de la base, la hauteur de l'insert en cuivre par rapport à la surface en aluminium, le pas des ailettes et le faux-rond global. La hauteur de l'insert en cuivre est maintenue à +0,00/-0,05 mm par rapport à la base, ce qui signifie qu'il est affleurant ou légèrement en retrait. Nous effectuons également un test de résistance thermique sur un échantillon de chaque lot : nous montons un chauffage de 100 W sur la base et mesurons l'élévation de température à un flux d'air de 1,5 m/s. Le résultat doit être dans les 5 % de la spécification de conception. Pour l'inspection visuelle, nous utilisons une loupe 10x pour vérifier les bavures sur les bords des ailettes et un rugosimètre pour confirmer Ra 0,4 µm sur la base. Nous n'utilisons pas uniquement des jauges de conformité ; nous enregistrons les valeurs mesurées réelles dans un rapport PDF qui accompagne les pièces. Le rapport comprend les données MMT, les numéros de lot des matériaux et la signature de l'opérateur.
Spécification
Valeur
Unité / Remarques
Matériau de base
Aluminium 6061-T6
Limite d'élasticité 276 MPa
Matériau de l'insert en cuivre
C11000 (99,9 % Cu)
Dureté 80 HRB
Plage de taille de base
50 x 50 mm à 200 x 200 mm
Tailles personnalisées disponibles
Épaisseur des ailettes
0,8 – 2,0 mm
Usiné CNC, non gratté
Pas des ailettes
2,0 – 4,0 mm
Selon le dessin
Tolérance de planéité (base)
0,01 mm
Vérifié par MMT
Faux-rond (global)
< 0,02 mm
Par rapport au datum A
Finition de surface (base)
Ra 0,4 µm
Finition par fraisage de surfaçage
Tolérance de hauteur de l'insert en cuivre
+0,00 / -0,05 mm
Affleurant à en retrait
Délai (standard)
15 jours
Après approbation du dessin
MOQ
Sans MOQ
1 pièce acceptée
Options de finition : Anodisation, nickelage et revêtements anti-oxydation
Pour les ailettes en aluminium, nous recommandons une anodisation noire (Type II, 18 µm d'épaisseur) qui augmente l'émissivité à 0,85, améliorant le transfert de chaleur par rayonnement dans un rack de serveurs. L'anodisation est appliquée après l'usinage, et nous masquons l'insert en cuivre pour le laisser nu afin de maximiser la conductivité. Si vous avez besoin d'un aspect uniforme, nous pouvons nickeler l'ensemble de l'assemblage, mais cela ajoute une résistance thermique de 0,5°C/W. Pour les environnements côtiers ou à haute humidité, nous appliquons un revêtement de conversion au chromate clair sur l'aluminium et un trempage anti-ternissement à base de benzotriazole sur le cuivre. Nous n'utilisons pas de revêtements peints car ils agissent comme des isolants. L'épaisseur du placage est contrôlée à ±10 % et mesurée avec un appareil magnétique. Toutes les finitions sont conformes RoHS et testées pour la résistance au brouillard salin selon ASTM B117 (minimum 48 heures).
Comment nous atteignons un délai de 15 jours sans sacrifier la précision
Notre usine dispose de 24 centres d'usinage CNC dédiés à la production de dissipateurs thermiques. L'outillage pour l'insert en cuivre et la base en aluminium est standardisé : nous utilisons une fraise indexable de 10 mm pour la base et une fraise en carbure de 6 mm pour les fentes des ailettes. Cela signifie que nous n'avons pas besoin d'attendre un outillage personnalisé pour la plupart des conceptions. Nous stockons des plaques d'aluminium 6061-T6 en épaisseurs de 10 mm à 40 mm et des barres rondes en cuivre C11000 en diamètres de 20 mm à 80 mm. Pour un dissipateur de serveur standard avec insertion en cuivre avec une base de 60 x 60 mm, le temps de cycle d'usinage est de 8 minutes. Nous fonctionnons en deux équipes, donc nous pouvons traiter 100 unités par jour et par machine. Vos pièces sont inspectées le même jour qu'elles sont usinées, et nous expédions via DHL Express ou FedEx. Si vous avez besoin d'un délai encore plus rapide, nous proposons un service express de 7 jours avec un supplément de 20 %. La clé est que nous ne réinventons pas le processus pour chaque commande—nous utilisons des paramètres éprouvés de notre guide des tolérances d'usinage CNC pour configurer le travail.
Emballage et protection antistatique pour les composants de serveurs
Les dissipateurs pour serveurs sont sensibles aux décharges électrostatiques et aux dommages physiques. Nous emballons chaque unité dans un plateau en mousse antistatique (résistance de surface 10^6 à 10^9 ohms) puis le plaçons dans une boîte en carton ondulé avec une doublure en mousse de 5 mm. L'insert en cuivre est recouvert d'un film PE amovible pour éviter les rayures pendant l'expédition. Nous n'utilisons pas de rembourrage en vrac ou de film plastique qui pourrait générer de l'électricité statique. Chaque boîte est étiquetée avec le numéro de pièce, le numéro de lot et un code-barres. Pour les grandes commandes, nous utilisons des palettes en bois avec une base à entrée à 4 voies, et nous les scellons avec un film étirable. L'emballage est conçu pour survivre à un test de chute de 1,2 mètre sans endommager les ailettes ou l'insert en cuivre. Nous incluons également un sachet déshydratant (5 g) pour absorber l'humidité pendant le fret aérien. Si vos pièces sont destinées à une salle blanche, nous pouvons les mettre en double sachet dans des sacs antistatiques avec scellage sous vide.
FAQ : Dissipateur de serveur avec insertion en cuivre
Quelle est la quantité minimale de commande (MOQ) ?
Nous n'avons pas de MOQ—vous pouvez commander un seul prototype ou une production complète, et le prix unitaire est le même pour 1 pièce ou 100 pièces.
Pouvez-vous personnaliser la forme ou la taille de l'insert en cuivre ?
Oui, nous usinons l'insert en cuivre selon votre dessin exact, y compris les profils en escalier, plusieurs pastilles de cuivre ou une plaque de base entièrement en cuivre, avec la même tolérance de 0,01 mm.