Instruments chirurgicaux usinés CNC BQUQ | Fabrication de précision en Chine
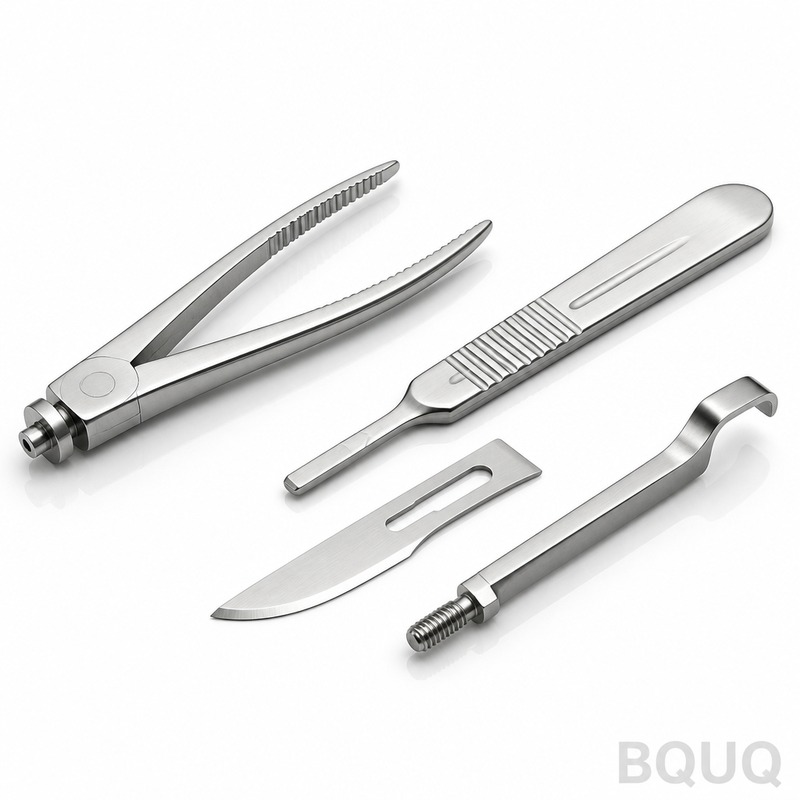
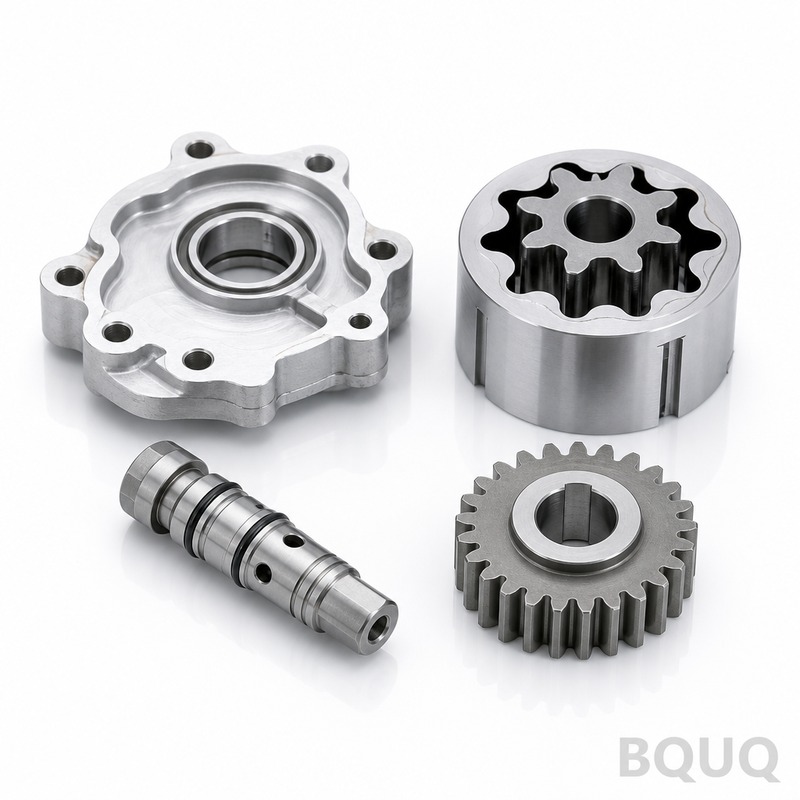
Ces instruments chirurgicaux usinés CNC sont des composants métalliques sur mesure pour pinces, écarteurs, trocarts et effecteurs robotiques. Nous maintenons des tolérances de ±0,005 mm (la moitié d'u
Devis rapide pour cette pièce
Envoyez plan / quantité / matériau — réponse sous 24 h.
Ces instruments chirurgicaux usinés CNC sont des composants métalliques sur mesure pour pinces, écarteurs, trocarts et effecteurs robotiques. Nous maintenons des tolérances de ±0,005 mm (la moitié d'un cheveu humain), un état de surface jusqu'à Ra 0,2 µm et une dureté de 40 à 48 HRC sur acier inoxydable martensitique. Le délai est de 3 à 5 jours ouvrés pour les prototypes, avec un usinage sans faux-rond sur les arbres rotatifs.
Pourquoi l'acier inoxydable 17-4 PH surpasse le 304 pour la stérilisation répétée
Les cycles d'autoclave détruisent les aciers doux. Nous utilisons par défaut le 17-4 PH H900 pour sa dureté de 40 à 48 HRC et sa résistance à la corrosion après plus de 500 cycles de vapeur. Pour les arêtes de coupe, nous passons au 440C trempé à 58 HRC. Si vous avez besoin de propriétés amagnétiques pour la chirurgie guidée par IRM, nous utilisons le Nitronic 60. Chaque nuance est certifiée par l'usine et traçable jusqu'au numéro de coulée.
Nos centres d'usinage 5 axes découpent des géométries complexes en un seul montage
Nous exploitons 20 machines 5 axes DMG MORI et Fanuc. Un seul montage élimine les erreurs de re-serrage, ce qui nous permet de maintenir une position réelle à 0,01 mm sur les dentelures de mâchoires inclinées et les arbres incurvés. Pour une mâchoire de pince de 150 mm de long, nous obtenons une rectitude de 0,008 mm sur toute la longueur. C'est de la fabrication de précision sans approximation de polissage manuel.
Passivation et électropolissage : la différence entre rejet et approbation
L'acier brut usiné présente du fer libre en surface—il corrode et échoue aux tests de biocompatibilité. Nous passivons selon la norme ASTM A967 (acide nitrique, 30 minutes) pour éliminer le fer libre. Ensuite, nous électropolissons jusqu'à Ra 0,2 µm, ce qui réduit l'adhésion bactérienne de 90 % par rapport à un fini Ra 0,8 µm. Si vous avez besoin d'un fini mat pour réduire l'éblouissement sous les lumières chirurgicales, nous microbillonnons avant la passivation.
Inspection avant chaque expédition : MMT, vision et journaux de dureté
Nous n'expédions rien sans un rapport complet. Chaque lot passe par une MMT Zeiss pour 12 à 20 dimensions critiques, un système de vision Keyence pour la détection du rayon d'arête et des bavures (0,02 mm max), et un test de dureté Rockwell sur un échantillon sacrificiel. Vous recevez un rapport d'inspection PDF avec chaque numéro de pièce, numéro de série et valeur mesurée. Aucune exception, quelle que soit la taille de la commande.
Des tolérances qui ont du sens pour les charnières, pas seulement pour se vanter
Une goupille de charnière à ±0,005 mm assure une rotation fluide sans jeu. Mais nous utilisons aussi un jeu de 0,02 mm sur les surfaces en contact—cela évite le blocage lorsque l'instrument est sous charge. Le tableau ci-dessous montre ce que nous garantissons réellement, pas seulement ce que nous pouvons atteindre un bon jour.
Tests de stérilisation : nous validons, vous ne devinez pas
Nos pièces finies survivent à 500 cycles d'autoclave à 134 °C sans piqûres ni décoloration. Nous effectuons un test accéléré de 10 cycles sur chaque nouvelle géométrie avant la production. Si vous utilisez la stérilisation ETO ou gamma, nous ajustons la recette de passivation en conséquence—le rayonnement gamma peut assombrir le 17-4 PH, donc nous pré-oxydons pour correspondre à votre couleur finale.
Sans MOQ, vous testez une pièce avant de vous engager sur 10 000
La plupart des usines exigent des minimums de 100 pièces. Pas nous. Envoyez un dessin de prototype, nous usinons une pièce, vous la testez dans votre laboratoire. Une fois validée, nous passons à l'échelle selon votre volume en utilisant les mêmes fixations et programmes—zéro dérive de processus. C'est ainsi que nous construisons des relations d'approvisionnement à long terme à partir d'un seul échantillon.
Quelle est la quantité minimale de commande pour les instruments chirurgicaux usinés CNC ?
Sans MOQ. Nous usinons une pièce pour la validation du prototype, puis nous passons à l'échelle pour tout volume—100 ou 100 000 pièces.
Oui, nous copions à partir de votre modèle 3D ou nous rétro-ingénierons à partir d'un échantillon physique avec une précision de ±0,01 mm, y compris les canaux de refroidissement internes et les motifs de dentelure.
Comment assurez-vous la qualité sur une commande d'une seule pièce ?
Chaque pièce, même unique, passe par la même inspection MMT, le même test de dureté et le même contrôle visuel des bavures qu'un lot de production de masse—vous recevez le même rapport PDF.
Quel est le délai réel pour un prototype chirurgical usiné ?
3–5 jours ouvrés pour l'acier inoxydable standard, plus 1 jour pour la passivation et l'électropolissage. Les pièces complexes multi-axes avec une position réelle serrée prennent jusqu'à 7 jours.
Envoyez votre dessin pour un devis ferme sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons avec des commentaires DFM, un prix fixe et une date de livraison—pas d'estimations vagues.
FAQ fournisseur — ce que les acheteurs demandent avant commande
Des réponses d'usine, pas une plaquette commerciale.
Comment obtenir un devis pour cette pièce ?
Envoyez votre plan (STEP, IGES, DWG, DXF ou PDF) avec quantité et matière à sc@bquq.com ou WhatsApp +86 137 1315 7787. Nos ingénieurs étudient le plan et répondent avec prix, délai et coût d'outillage.
Quel est votre minimum de commande ?
Nous n'appliquons pas de minimum fixe. Le minimum est défini par pièce et par procédé : indiquez votre quantité cible, nous chiffrons dessus. Les petits lots d'essai sont acceptés pour les nouvelles pièces.
Quel est le délai de livraison ?
Le délai est convenu par commande, selon la date souhaitée, la quantité, la matière et la nécessité d'outillage. Envoyez votre date cible avec le plan : nous confirmons la faisabilité avant le devis.
Quelle tolérance pouvez-vous tenir ?
Usinage CNC : ±0,005 mm. Les pièces embouties, ressorts et profilés sont fabriqués selon les tolérances indiquées sur votre plan ; nous confirmons les valeurs atteignables au devis.
Fabriquez-vous des pièces selon mon plan ?
Oui. Chaque commande est réalisée selon le plan ou l'échantillon du client. Notre usine de Dongguan réunit usinage CNC, emboutissage, fabrication de ressorts et filage de dissipateurs aluminium : un seul fournisseur pour la pièce complète.
Quelles matières travaillez-vous ?
Aluminium (6061, 6063, 7075), inox (301, 304, 316), acier au carbone (SPCC, SGCC), laiton, cuivre, bronze phosphoreux, cuivre au béryllium et acier à ressorts (fil musical, trempé à l'huile).
Quels formats de plans acceptez-vous ?
STEP, IGES, DWG, DXF et PDF. Les plans 2D avec tolérances et exigences de finition sont préférés en complément du modèle 3D. Les croquis à main levée sont chiffrés après redessin par nos ingénieurs.
Comment la qualité est-elle contrôlée ?
Le contrôle accompagne la production, pas seulement la fin : validation de la première pièce, contrôles en cours et un rapport par lot, mesuré au CMM et en optique. Certificats matière sur demande.
Où est l'usine et livrez-vous dans le monde entier ?
Notre usine se trouve à Dongguan, Guangdong, Chine, en activité depuis 2005. Nous expédions par express, aérien et maritime dans le monde entier, avec le transitaire désigné par l'acheteur.