Ce que vous obtenez en commandant des lunettes et couronnes chez BQUQ Nous usinons des lunettes et couronnes de montres qui maintiennent 0,005 mm sur les diamètres critiques et un
BQUQ Lunettes et Couronnes de Montres Usinées CNC | Précision Fabriquée en Chine
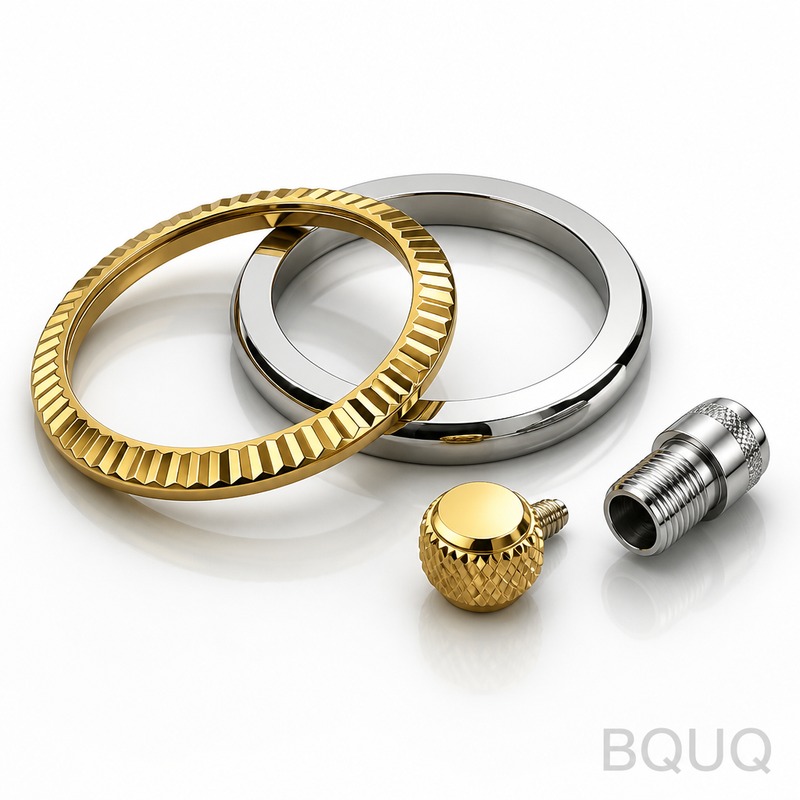
Ce que vous obtenez en commandant des lunettes et couronnes chez BQUQ Nous usinons des lunettes et couronnes de montres qui maintiennent ±0,005 mm sur les diamètres critiques et un faux-rond total de
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que vous obtenez en commandant des lunettes et couronnes chez BQUQ
Nous usinons des lunettes et couronnes de montres qui maintiennent ±0,005 mm sur les diamètres critiques et un faux-rond total de 0,01 mm sur l'interface filetage-siège. Notre usine de Dongguan, forte de 20 ans d'expérience, livre ces pièces en 10 jours pour les prototypes et 18 jours pour les séries de production, avec une dureté allant jusqu'à 42 HRC sur l'acier 316L et 48 HRC sur le 904L. C'est une fabrication de précision pour des montres qui doivent résister à l'usure quotidienne, aux tests de pression et à une utilisation répétée de la couronne sans grippage.
Comment nous maintenons un faux-rond de 0,01 mm sur un siège de lunette rotatif
Un faux-rond sur un siège de lunette provoque un anneau rotatif instable et une compression inégale du joint. Nous éliminons ce problème en usinant l'alésage intérieur et le siège extérieur dans le même serrage sur nos tours suisses Citizen L20 et Star SR-32. Nous utilisons un outil rotatif avec un indexage sur axe C qui verrouille la broche à 0,0001 degré, puis nous coupons le filetage et la piste de roulement sans libérer la pièce. Cette méthode de montage unique maintient une relation géométrique serrée, et nous vérifions chaque 10e pièce sur une machine à mesurer tridimensionnelle Zeiss Contura avec une sonde de 0,5 µm.
Matériaux et traitements thermiques que nous utilisons pour les lunettes et couronnes
Nous stockons de l'acier inoxydable 316L (1.4404), du 904L (1.4539) et du titane Grade 5 (6Al-4V) pour les lunettes et couronnes. Pour les couronnes en acier durci, nous utilisons du 17-4PH à l'état H900, qui offre 40-44 HRC avec une bonne résistance à la corrosion. Nous traitons également l'aluminium 6061-T6 pour les lunettes légères et l'acier inoxydable 304 pour les séries de production économiques. Le traitement thermique est effectué en interne dans un four sous vide, ce qui nous évite de perdre du temps ou de la tolérance avec un fournisseur externe. Nous contrôlons la profondeur de cémentation sur les couronnes nitrurées à 0,05 mm, ce qui évite la fragilité de surface sur les bords moletés.
Finition de surface et qualité des arêtes sur les pièces visibles de montre
Les lunettes et couronnes sont des pièces visibles, nous les finissons donc à Ra 0,4 µm sur les surfaces planes et Ra 0,2 µm sur les faces d'étanchéité. Nous utilisons un processus de polissage en 3 étapes : d'abord une bande abrasive de grain 320, puis un abrasif de grain 600, et enfin une meule en coton avec une pâte diamantée de 1 µm pour une finition miroir. Pour les finitions brossées, nous utilisons une meule satinée avec un oxyde d'aluminium de grain 240 qui laisse un Ra uniforme de 0,5 µm sur toute la circonférence. Nous cassons chaque arête vive à un rayon de 0,1 mm, car une arête vive sur une couronne s'accroche aux poignets de chemise et s'use rapidement. La gravure laser pour les logos ou les marques de profondeur est effectuée après la finition, afin que la profondeur de marquage soit constante à 0,02 mm.
Détails de filetage et de moletage qui comptent pour les couronnes
Les couronnes ont de petits filetages (M1,6 à M3,5) qui doivent s'engager en douceur avec la tige. Nous utilisons un dispositif de tourbillonnage de filetage sur le tour suisse, qui produit une finition de surface de type roulé de Ra 0,4 µm sur les flancs de filet. Cela réduit le risque de grippage lorsque la couronne est vissée sur une tige en acier. Pour le moletage, nous utilisons un motif diamanté à 45° avec un pas de 0,3 mm, et nous contrôlons la profondeur de moletage à 0,15 mm afin que la surface de préhension soit tactile mais non fragile. Nous mesurons le diamètre extérieur du moletage avec un micromètre laser, car un moletage déformé ne s'ajustera pas correctement contre la carrure du boîtier.
Inspection avant chaque expédition des commandes de lunettes et couronnes
Chaque lot de lunettes et couronnes passe par une inspection en 3 étapes. D'abord, nous vérifions les dimensions sur une machine à mesurer tridimensionnelle Zeiss avec une répétabilité de 0,5 µm, couvrant tous les diamètres critiques, les diamètres de flancs de filetage et les valeurs de faux-rond. Ensuite, nous effectuons une inspection visuelle sous un microscope stéréoscopique 10x pour détecter les cassures d'arêtes, les rayures ou les marques d'outil. Enfin, nous réalisons un test fonctionnel sur un échantillon de couronne : nous la vissons sur une tige d'essai et la faisons fonctionner 500 fois pour garantir un engagement fluide. Nous enregistrons le rapport CMM au format PDF et le joignons à votre email d'expédition. Vous obtenez les données, pas seulement une promesse de qualité.
Ra 0,4 µm standard ; Ra 0,2 µm sur les faces d'étanchéité
Cassure d'arête
Rayon de 0,1 mm (toutes les arêtes)
Délai (prototype)
10 jours après approbation du dessin
Délai (production)
18 jours pour 500–2000 pièces
MOQ
Sans MOQ (1 pièce acceptée pour prototype)
Comment nous protégeons votre conception pendant l'usinage CNC
Nous signons un accord de non-divulgation (NDA) avant que vous n'envoyiez des dessins, et nous ne partageons jamais vos fichiers avec des tiers. Notre usine est certifiée ISO 9001:2015, et nous disposons d'un serveur sécurisé séparé pour les fichiers CAO des clients. Nous n'utilisons pas votre conception dans d'autres commandes, et nous supprimons le fichier de notre serveur public après achèvement (nous conservons une sauvegarde sur un disque crypté pendant 1 an au cas où vous auriez besoin d'une réapprovisionnement). Si vous le souhaitez, nous pouvons filigraner les fichiers avec le nom de votre entreprise. Le devis que vous recevez comprend une ventilation complète du coût des matériaux, du temps d'usinage et du coût de finition, afin que vous sachiez exactement ce que vous payez.
Avez-vous une quantité minimale de commande pour les lunettes et couronnes usinées ?
Sans MOQ. Nous acceptons une seule pièce prototype pour test, et vous ne payez que le taux d'usinage plus le coût du matériau pour cette pièce unique.
Pouvez-vous reproduire une finition ou un design spécifique à partir d'un échantillon concurrent ?
Oui. Envoyez-nous un échantillon physique ou des photos détaillées, et nous rétro-concevons les dimensions et la finition pour correspondre ou améliorer, y compris la gravure personnalisée ou les marques de logo.
Comment assurez-vous le contrôle qualité pour les petits lots de 50 à 200 pièces ?
Nous effectuons une inspection dimensionnelle à 100 % sur la première pièce, puis nous vérifions chaque 5e pièce pour les dimensions critiques et chaque 10e pour la finition visuelle, avec un rapport CMM complet inclus avec l'expédition.
Quel est le délai le plus rapide pour une commande urgente de couronnes ?
Pour une couronne standard en 316L avec une finition moletée simple, nous pouvons expédier en 7 jours si vous approuvez le dessin dans les 24 heures et utilisez notre stock de matériaux standard.
Expédition et emballage pour les pièces de montre délicates
Nous emballons les lunettes et couronnes dans des plateaux en mousse antistatique avec des compartiments individuels pour chaque pièce, puis nous scellons le plateau dans un sac sous vide avec un déshydratant. Pour les commandes de plus de 500 pièces, nous utilisons une boîte en plastique rigide avec un insert en mousse qui évite tout contact métal-métal pendant l'expédition. Nous expédions via DHL Express ou FedEx International Priority, avec un temps de transit typique de 3 à 5 jours vers les États-Unis, l'UE ou le Japon. La valeur du colis est déclarée correctement pour la douane, mais nous marquons les marchandises comme « composants métalliques de précision » pour éviter les retards inutiles. Nous assurons chaque expédition à pleine valeur sans frais supplémentaires pour vous.
Si vous hésitez encore sur l'outillage ou les tolérances pour votre prochaine série, lisez notre guide de sélection des outils de coupe CNC pour choisir les bons plaquettes pour l'acier durci, et consultez notre guide des tolérances d'usinage CNC pour comprendre comment nous maintenons ±0,005 mm sur vos caractéristiques spécifiques. Les deux guides sont rédigés par nos ingénieurs d'atelier, pas par le personnel marketing.
Envoyez votre dessin (STEP, IGES ou PDF) à sc@bquq.com, ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons avec un devis ferme sous 12 heures, comprenant le prix unitaire, le coût d'outillage (le cas échéant) et un délai confirmé. Vos pièces sont usinées dans notre usine de Dongguan, et nous expédions dans le monde entier. Sans MOQ, sans frais cachés, et le rapport CMM est gratuit avec chaque commande.