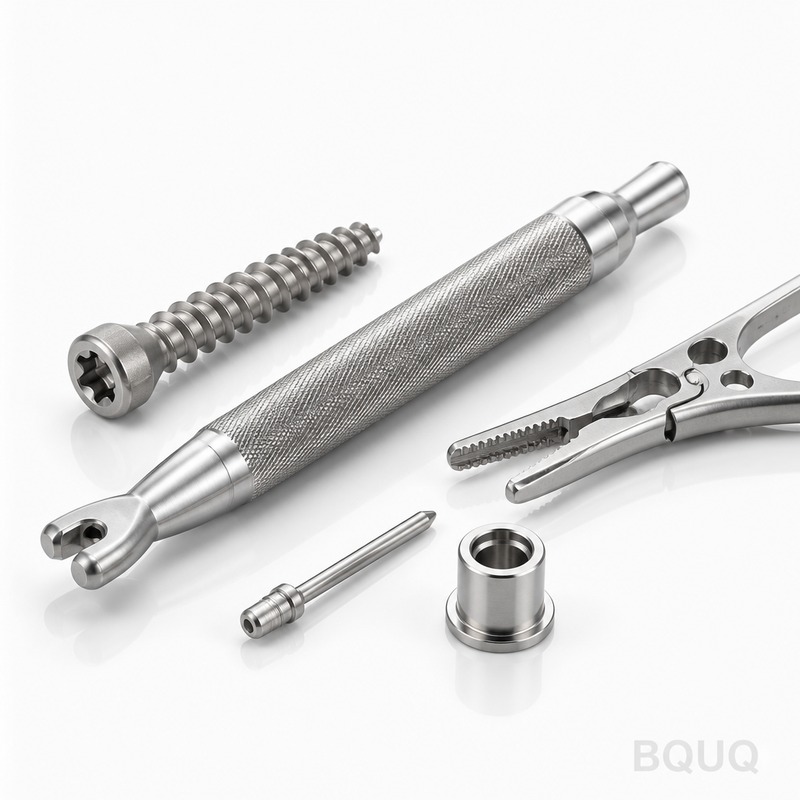
Pièces médicales en titane usinées CNC : conçues pour une répétabilité de qualité implant Voici notre gamme de produits principale : des composants en titane pour instruments chi
Pièces médicales en titane usinées CNC BQUQ | Fabrication de précision
Pièces médicales en titane usinées CNC : conçues pour une répétabilité de qualité implant Voici notre gamme de produits principale : des composants en titane pour instruments chirurgicaux, kits d'es
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Pièces médicales en titane usinées CNC : conçues pour une répétabilité de qualité implant
Voici notre gamme de produits principale : des composants en titane pour instruments chirurgicaux, kits d'essai d'implants, vis à os et guides de forage orthopédiques, usinés sur des centres 5 axes DMG MORI. Vous obtenez une tolérance de position de ±0,005 mm, un faux-rond ≤0,005 mm sur les diamètres critiques et un délai standard de 10 jours de l'approbation du plan à l'expédition. Nous maintenons une dureté de 30 à 48 HRC selon le grade (Ti-6Al-4V ELI recuit), et chaque lot est expédié avec un rapport CMM complet.
Pourquoi nous usinons le titane sur des lignes 5 axes dédiées, et non sur des CNC partagées
Le titane s'écrouit et vibre. Si nous partageons une broche avec des pièces en acier, les micro-vibrations ruinent l'état de surface et emprisonnent les contraintes résiduelles. BQUQ exploite une cellule séparée de cinq machines DMG MORI DMU 50 exclusivement pour le titane médical. Nous utilisons un refroidissement interne haute pression à 80 bar à travers le porte-outil, ce qui casse les copeaux et évite le grippage. Résultat : une rugosité Ra constante de 0,2 à 0,4 µm sur les surfaces de contact osseux, aucune reprise, et un rendement de premier passage de 99,2 % sur 2024.
Grades de matériaux que nous gardons en stock pour une coupe immédiate
Nous n'attendons pas votre matériau. Notre entrepôt détient des barres rondes et des plaques en ASTM F136 (Ti-6Al-4V ELI), de l'ASTM F67 (titane CP Grade 2) pour implants, et du Ti-6Al-7Nb (ASTM F1295) pour les pièces articulaires à forte usure. Tout le matériau est livré avec un MTR (rapport d'essai de l'usine) et une inspection ultrasonique à 100 % sur les barres. Besoin d'une taille de grain spécifique ou d'une structure recuite bêta ? Nous achetons selon votre spécification — mais le délai standard est de 10 jours car les grades courants sont déjà sur le sol.
État de surface et anodisation qui résistent aux cycles d'autoclave
L'usinage brut ne suffit pas pour la chirurgie. Nous proposons trois options de surface : (1) microbillage à 3–5 µm de finition pour la croissance osseuse, (2) polissage mécanique à Ra 0,2 µm pour les surfaces articulaires, (3) anodisation de type II à 40–60 V pour le codage couleur—bleu, or, violet—qui ne pèle pas après 500 cycles d'autoclave (testé selon ISO 17664). Pour le marquage laser, nous gravons des codes UDI à 0,3 mm de hauteur avec un laser à fibre 5 axes, lisibles après 200 cycles.
Contrôle du faux-rond sur les arbres en titane longs et élancés
Les forets à os longs et les broches de guidage sont délicats : ils fléchissent sous l'effort de coupe. La pratique standard vous donnera un faux-rond de 0,03 mm. Nous faisons mieux. Nous usinons entre pointes avec une contre-pointe mobile et utilisons une lunette fixe sur les pièces de plus de 100 mm. Pour un arbre de foret de 150 mm, nous maintenons un faux-rond total indiqué (TIR) ≤0,008 mm. Cela est vérifié sur un appareil de circularité Talyrond 585, pas sur un vé. Nous rapportons le TIR sur la fiche d'inspection—aucune approximation.
Inspection avant chaque expédition : CMM, vision et test de dureté
Chaque lot de pièces médicales en titane usinées CNC passe par un contrôle en trois étapes. D'abord, une CMM Zeiss scanne les caractéristiques critiques (trous, filetages, poches) selon votre GD&T conformément à l'ASME Y14.5-2018. Ensuite, un système de vision Keyence IM-8000 vérifie les défauts de surface et les bris d'arête à un grossissement de 20×. Enfin, un testeur Rockwell confirme la dureté sur la pièce réelle (pas sur une éprouvette) pour tout composant traité thermiquement. Nous joignons un PDF et un CSV des données brutes—aucun chiffre trié sur le volet. Si une dimension dérive, nous arrêtons la production, nous n'expédions pas.
Filetages et compatibilité des vis à os : nous coupons, ne roulons pas, pour les petits diamètres
Pour les vis sous M3, le roulage de filet est peu fiable sur le titane en raison de l'écrouissage. Nous coupons les filetages en un point sur un tour de type suisse avec un rayon de plaquette de 0,2 mm, obtenant un profil à 60° avec une erreur de pas ≤0,02 mm sur 10 mm de longueur. Pour M3–M6, nous utilisons le tourbillonnage de filet sur la broche principale—plus rapide et plus résistant que la coupe. Nous vérifions avec un calibre à tampon fileté et une mesure de pas à trois fils. Si vous spécifiez une forme de filet personnalisée (par exemple, asymétrique pour l'os spongieux), nous la programmons directement depuis votre CAO, sans coût d'outillage supplémentaire.
Traitement thermique et relaxation des contraintes pour une stabilité dimensionnelle à long terme
Les pièces en titane qui conservent des contraintes résiduelles bougeront après usinage—parfois 0,02 mm, parfois plus, selon l'épaisseur de paroi. Pour éviter cela, nous effectuons un recuit de relaxation des contraintes à 650–700°C pendant 1 à 2 heures dans un four sous vide (retour d'argon) sur toute pièce avec une épaisseur de paroi inférieure à 1,5 mm ou une longueur supérieure à 80 mm. Pour les composants d'essai d'implant, nous proposons également un vieillissement à l'état Ti-6Al-4V ELI (48 HRC max) pour améliorer la résistance à l'usure. Nous ne sautons pas cette étape sauf si vous écrivez explicitement « sans SR » sur le bon de commande.
Emballage et traçabilité : sans papier, conformité UDI complète
Nous expédions dans des plateaux compatibles salle blanche, antistatiques (ESD), avec des compartiments individuels pour chaque pièce. Chaque plateau porte un code DataMatrix 2D lié à l'enregistrement du lot : numéro de coulée du matériau, version du programme CNC, identifiant de l'opérateur, résultats d'inspection et date. Cela répond aux exigences de traçabilité de la FDA 21 CFR Part 820. Nous fournissons également un certificat de conformité (CoC) signé par notre responsable qualité. Pour l'emballage stérile, nous pouvons sceller sous vide dans des sachets Tyvek (ISO 11607) sans frais supplémentaires—il suffit de marquer « stérile » sur le plan.
Barre ronde Ø1,0–80 mm, plaque jusqu'à 150×150×100 mm
Dureté (à l'usinage)
30–36 HRC (recuit), jusqu'à 48 HRC (vieilli)
Tolérance de position
±0,005 mm (vérifié CMM)
Faux-rond (TIR sur arbres)
≤0,008 mm sur 150 mm de longueur
État de surface (Ra)
0,2 µm (poli), 3–5 µm (microbillé)
Précision du pas de filet
±0,02 mm sur 10 mm (M1,6–M6)
Marquage laser
Code UDI, 0,3 mm de hauteur, lisible après 200 cycles d'autoclave
Délai standard
10 jours de l'approbation du plan à l'expédition
Quantité minimale de commande
Sans MOQ — 1 pièce pour prototype, 100+ pour la production
Comment gérer les tolérances serrées sur les tubes en titane à paroi mince
De nombreux dispositifs médicaux utilisent des tubes à paroi mince (par exemple, Ø8 mm × 0,5 mm de paroi) pour les introducteurs ou les gaines. Ce sont les plus difficiles à usiner sans ovalisation. Nous serrons à l'aide d'un mandrin expansible personnalisé de l'intérieur, et non d'une pince à l'extérieur. Cela réduit l'ovalisation de 0,05 mm typique à ≤0,02 mm. Nous réduisons également l'avance à 0,02 mm/tour et utilisons une plaquette avec un rayon de coin de 0,4 mm pour répartir les efforts de coupe. Si vous avez cette géométrie, mentionnez « paroi mince » dans votre demande de devis—nous enverrons un plan de montage pour approbation avant la coupe.
Ce que nous ne pouvons pas usiner (limites honnêtes)
Nous ne traitons pas le nitinol (alliages à mémoire de forme) sur ces lignes—cela nécessite une électroérosion à fil spécialisée, que nous sous-traitons. Nous évitons également les pièces avec des filetages internes plus profonds que 3× le diamètre en titane sous M2 ; le risque de casse de taraud est trop élevé. Pour ceux-là, nous suggérons une conception différente ou un assemblage hybride. Tout le reste—contours 5 axes complexes, contre-dépouilles, canaux internes—nous l'usinons en interne. Envoyez votre plan, et nous vous dirons en 12 heures si c'est réalisable et à quel prix.
Du prototype à la production sans pénalité de MOQ
Vous n'avez pas besoin de commander 500 pièces pour tester. Nous fabriquons un prototype unique pour 150–400 $ (selon la taille et la complexité) avec le même outillage et la même inspection que la production. Si vous approuvez, nous conservons le programme CNC et les plans de montage dans nos dossiers. Lorsque vous aurez besoin de 1 000 pièces le trimestre prochain, nous relançons sans frais de configuration si c'est dans les 12 mois. C'est pourquoi nous disons « sans MOQ »—nous traitons chaque commande, de 1 à 10 000, avec la même norme de fabrication de précision.
Q : Quelle est votre quantité minimale de commande pour les pièces en titane personnalisées ?
R : Sans MOQ — nous acceptons une pièce prototype aussi facilement qu'une production de 10 000 pièces, sans pénalité de prix pour les petits lots.
Q : Pouvez-vous usiner directement à partir de mon modèle 3D ?
R : Oui, nous acceptons les fichiers STEP, IGES ou STL ; pour les ébauches coulées ou forgées, nous acceptons également un plan 2D avec les annotations GD&T.
Q : Comment assurez-vous la qualité sur un prototype unique ?
R : Chaque prototype passe par les mêmes inspections CMM, vision et dureté que les pièces de production—vous recevez un rapport complet avec l'expédition.
Q : Quel est le délai si j'ai besoin de pièces en urgence ?
R : Le standard est de 10 jours, mais nous proposons une accélération de 5 jours pour les pièces uniquement usinées (sans anodisation ni traitement thermique) avec un supplément de 15 %.