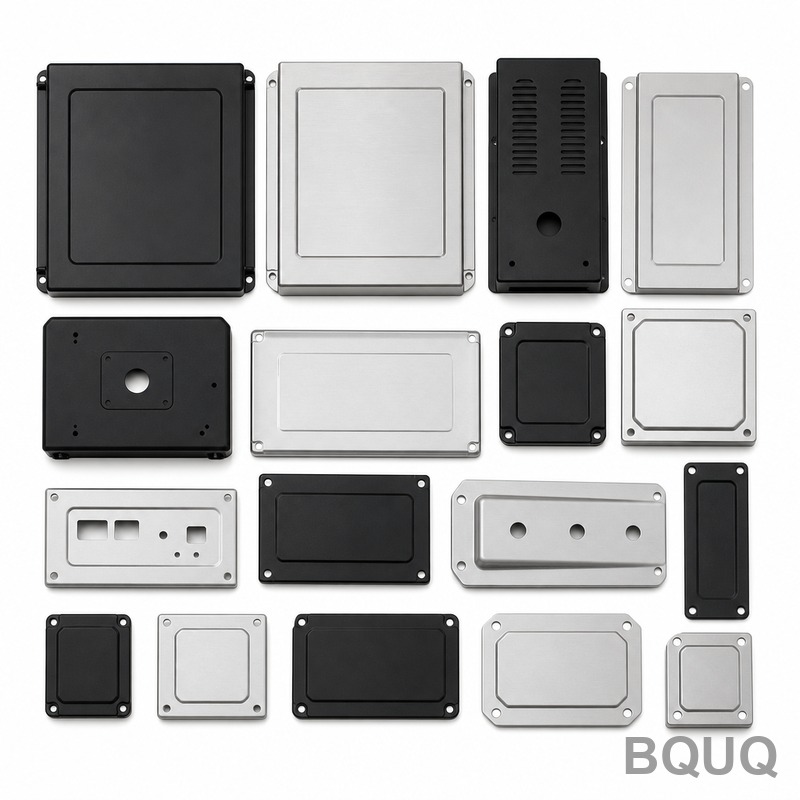
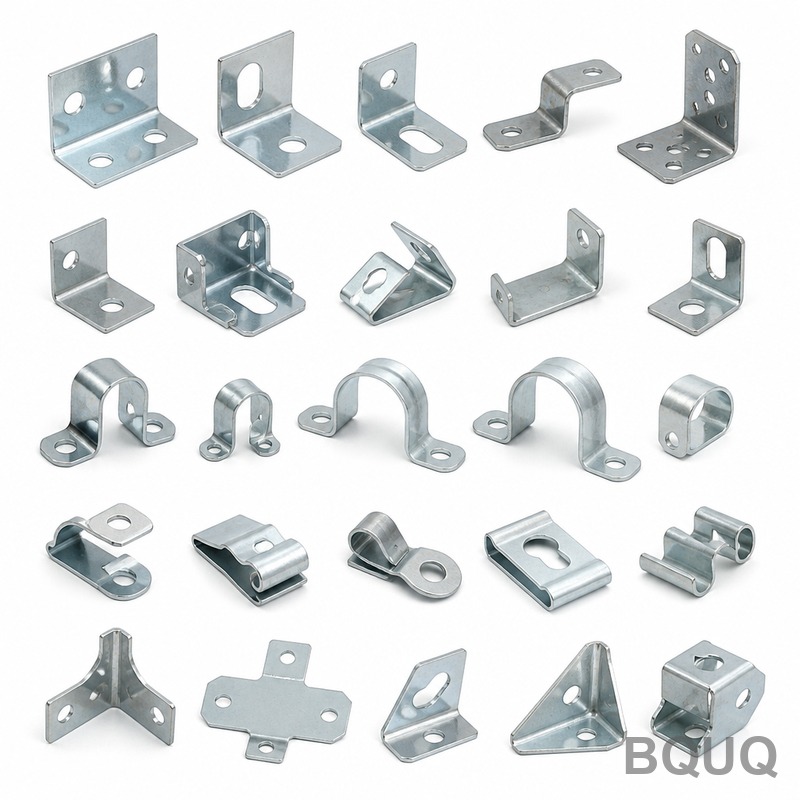
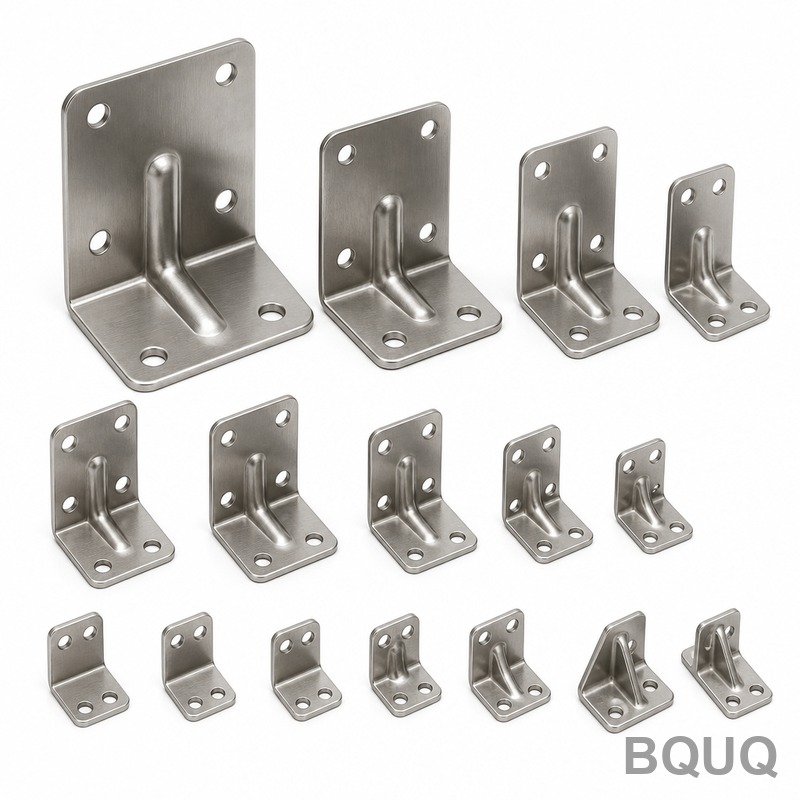
Cette collection de capots et boîtiers en tôle emboutie est conçue pour les ingénieurs qui ont besoin de capots répétables, plats et sans bavures sans attendre des semaines. Chaque
Collection de Capots et Boîtiers en Tôle Emboutie BQUQ – Usinage CNC et Emboutissage de Précision
Cette collection de capots et boîtiers en tôle emboutie est conçue pour les ingénieurs qui ont besoin de capots répétables, plats et sans bavures sans attendre des semaines. Chaque pièce est emboutie
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cette collection de capots et boîtiers en tôle emboutie est conçue pour les ingénieurs qui ont besoin de capots répétables, plats et sans bavures sans attendre des semaines. Chaque pièce est emboutie sur des presses à servocommande, maintenue à une tolérance dimensionnelle de ±0,05 mm, et rectifiée en surface à Ra 0,8 µm sur les faces d'étanchéité critiques. Le délai de livraison commence à 48 heures pour les formats de tôle standard, et nous traitons une dureté allant jusqu'à HRC 45 sur les capots trempés par ressort—sans MOQ, fabriqué en Chine, avec des rapports d'inspection complets expédiés avec chaque lot.
Comment Nous Contrôlons la Planéité des Capots jusqu'à 600 mm de Largeur
Les grands capots emboutis se déforment pendant le refroidissement et la sortie de matrice. Nous controns cela avec un processus de nivellement en trois étapes : emboutissage primaire, puis une passe de frappe secondaire (contrôle de profondeur de 0,02 mm), et enfin un recuit de détensionnement à 180°C pendant 2 heures lorsque l'épaisseur dépasse 2,0 mm. Mesurés sur une plaque de surface en granit, nos capots maintiennent une planéité de 0,15 mm sur une longueur de 300 mm. Pour les rainures de joint EMI, nous maintenons la profondeur de rainure à ±0,03 mm—afin que votre joint comprime uniformément et que votre indice IP reste intact.
Nuances d'Acier pour Matrices et Dureté qui Préviendront la Croissance des Bavures
Nous n'utilisons pas de D2 générique pour les séries courtes. Pour cette collection, les matrices d'emboutissage sont usinées soit en DC53 (HRC 60-62) soit en acier à poudre ASP23 (HRC 64-66) selon l'épaisseur du matériau. Le DC53 traite l'acier inoxydable de 0,5 à 1,5 mm ; l'ASP23 est réservé aux matériaux abrasifs comme l'acier inoxydable 301 pleine dureté ou l'acier à ressort de 0,8 mm. Les matrices sont découpées au fil, puis traitées thermiquement sous vide, et chaque matrice est vérifiée au laser pour le jeu de coupe—0,04 mm par côté pour une tôle de 1,0 mm. Cela maintient la hauteur de bavure en dessous de 0,05 mm sur 50 000 frappes sans affûtage de matrice.
Options de Matériaux pour les Capots de Boîtiers Emboutis
Vous choisissez parmi six matériaux de base : aluminium 5052-H32 (léger, résistant à la corrosion), inox 304L (pour l'alimentaire ou le marin), inox 301 pleine dureté (pour la résistance au retour élastique), acier laminé à froid SPCC (coût le plus bas), laiton C2680 (pour le blindage RF), et acier à ressort 65Mn de 0,8 mm (pour les capots à clipser). Les capots en aluminium sont livrés avec une anodisation claire (8-12 µm) ou une anodisation noire (15 µm) conforme à la norme MIL-A-8625. Les capots en acier reçoivent un zingage avec passivation jaune (8 µm) ou une peinture poudre (60-80 µm) dans n'importe quelle couleur RAL.
Spécification
Valeur
Plage d'épaisseur de matériau
0,4 mm – 4,0 mm (304L jusqu'à 3,0 mm)
Taille maximale de pièce
600 mm x 400 mm (pièce unique)
Tolérance dimensionnelle
±0,05 mm (trous et découpes), ±0,08 mm (pli-à-trou)
Planéité
0,15 mm sur 300 mm de longueur
Hauteur de bavure
≤ 0,05 mm (bords sans bavures visibles)
Finition de surface (face emboutie)
Ra 0,8 µm (rectifiée), Ra 1,6 µm (telle qu'emboutie)
Dureté (capots trempés)
HRC 40 – 45 (acier à ressort 65Mn)
Précision de profondeur de frappe
±0,02 mm
Délai de livraison (pièces avec outillage)
48 heures pour les ébauches, 5 jours pour les matrices personnalisées
MOQ
Sans MOQ – 1 pièce acceptée pour le prototypage
Opérations Secondaires qui Font que les Capots S'Ajustent, Pas Seulement qu'Ils Aient l'Air Bien
L'emboutissage seul ne crée pas un boîtier étanche. Nous ajoutons des trous taraudés (M2 à M6, avec profondeur de filetage vérifiée par calibres passe/ne passe pas), des écrous auto-clincheurs PEM (installés avec une précision de position de 0,05 mm), et des fraisures pour vis à tête fraisée (82° ou 90°, profondeur maintenue à ±0,05 mm). Pour les capots qui doivent être étanches à l'eau, nous usinons par CNC une rainure pour joint après l'emboutissage—cela élimine tout rayon de tirage de matrice et vous donne une paroi à 90° véritable pour un joint torique en silicone. Nous proposons également la gravure laser de logos ou de numéros de pièce avec une largeur de trait de 0,3 mm, lisible après traitement de surface.
Inspection Avant Chaque Expédition—Pas Seulement un Échantillonnage
Chaque capot de cette collection est vérifié, pas seulement la première pièce. Notre contrôle qualité utilise une MMT (précision ±0,002 mm) pour les positions de trous et un profilomètre pour les profils de bords. La planéité est mesurée avec un comparateur à cadran de résolution 0,001 mm sur une grille de 9 points. La dureté est vérifiée avec un testeur Leeb portable sur chaque lot de capots trempés. Nous fournissons un rapport dimensionnel complet (PDF) avec chaque expédition—sans frais supplémentaires. Si une dimension s'écarte de votre tolérance de dessin, nous retravaillons ou mettons au rebut à nos frais, pas aux vôtres.
Emballage et Livraison pour les Capots Emboutis en Volumes de Production
Les capots sont emballés dans des plateaux antistatiques avec des séparateurs à fentes individuelles pour éviter les rayures de surface. Pour les quantités supérieures à 500 pièces, nous utilisons des cartons ondulés empilés avec des protecteurs de coins—aucune pièce en vrac. Nous expédions via DHL, FedEx, ou fret maritime (FOB Shenzhen). Pour les modifications urgentes d'outillage, notre atelier d'outillage interne peut réviser une matrice en 24 heures. Nous conservons une bibliothèque de plus de 120 jeux de matrices standard pour les formes de capots courantes (rectangulaires, coupe en D, profil en U), ce qui explique pourquoi nous pouvons prototyper sans coût d'outillage.
Quelle est la quantité minimale de commande pour cette collection ?
Sans MOQ—commandez un capot pour test ou 10 000 pour la production, le prix s'ajuste uniquement sur le volume de matériau.
Pouvez-vous personnaliser les motifs de trous, les découpes ou le gaufrage sur mon capot embouti ?
Oui, nous modifions toute géométrie de matrice ou usinons par CNC des caractéristiques secondaires—trous personnalisés, fentes, persiennes ou logos—avec un délai d'outillage de 5 jours.
Comment garantissez-vous des bords sans bavures sur l'acier inoxydable mince ?
Nous utilisons de l'acier pour matrice ASP23 avec un jeu de 0,04 mm et un processus d'ébavurage secondaire qui élimine les bords à un rayon maximal de 0,05 mm.
Quel est le délai typique pour un capot embouti personnalisé, du dessin à la livraison ?
Les pièces standard sont expédiées en 48 heures ; les matrices personnalisées prennent 5 jours plus 2 jours pour l'emboutissage et le contrôle qualité, soit un total de 7 jours jusqu'à votre porte.
Envoyez votre dessin pour un devis ferme sous 12 heures—y compris le coût de la matrice, le prix unitaire et le délai. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons sous une heure ouvrable, et nous parlons couramment anglais et mandarin.