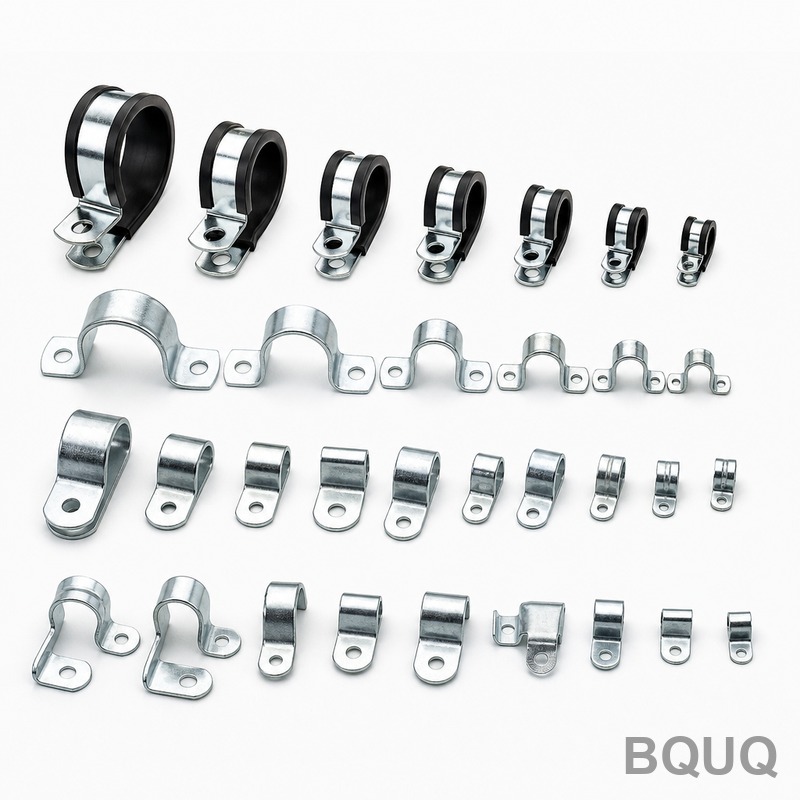
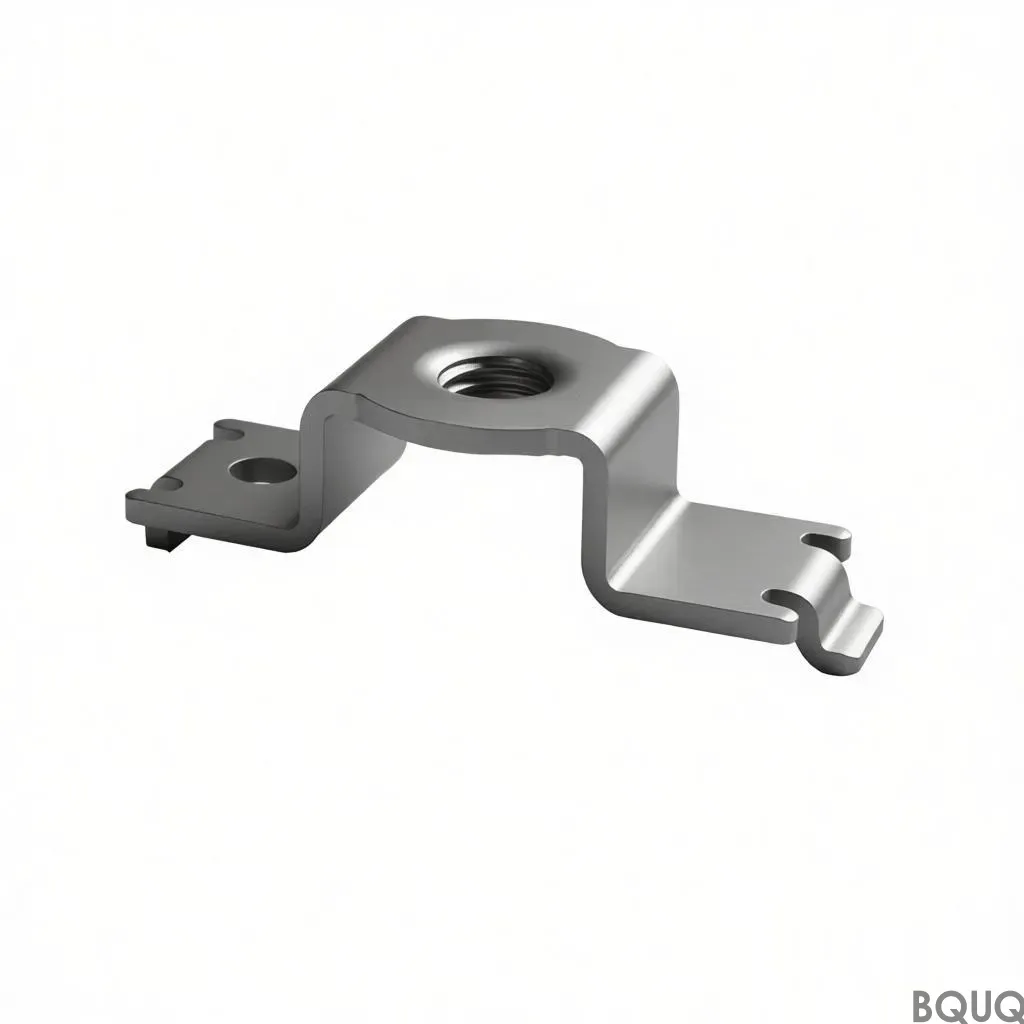
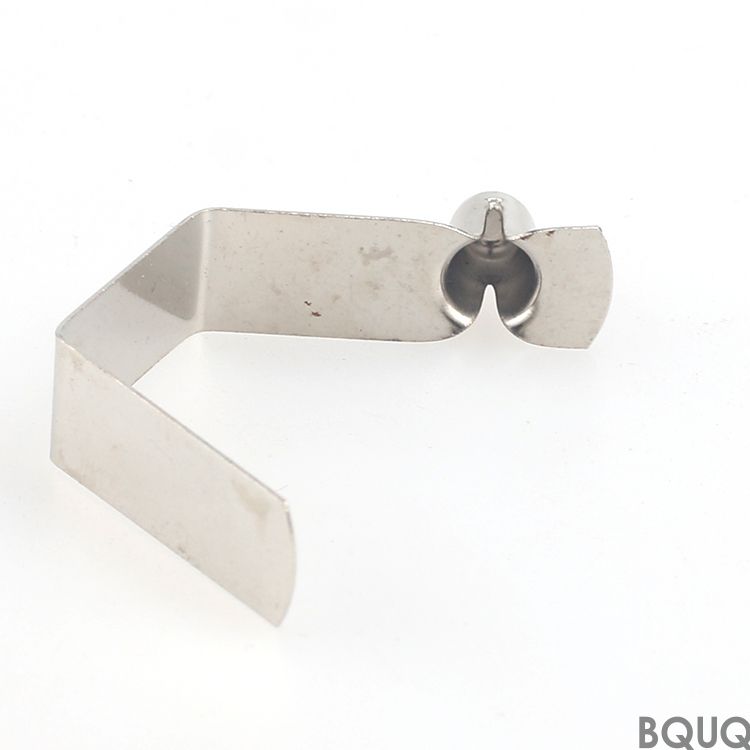
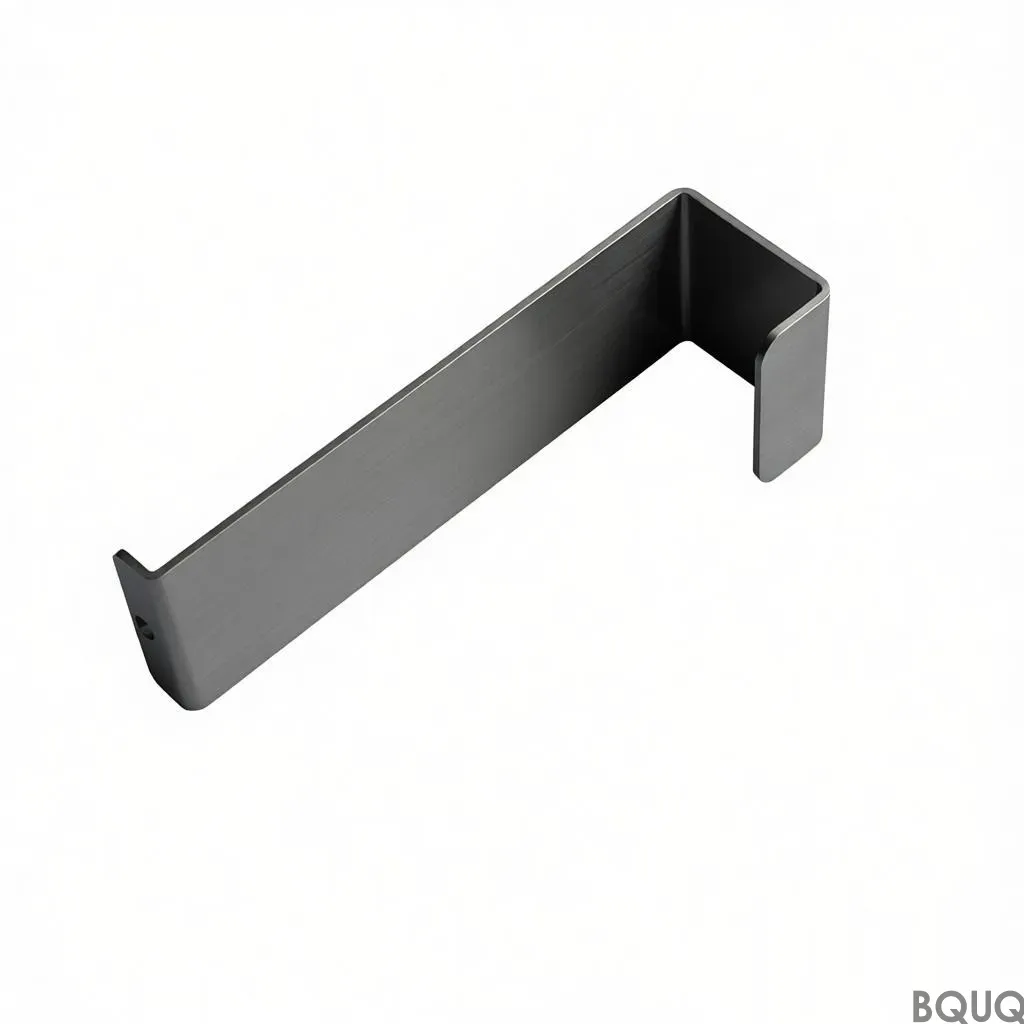
Le bracelet estampé est une pièce en acier SPCC de 1,0 mm formée en une seule frappe, avec des ailettes et une base plate, dimensionnée pour ΔT = 60 K dans les constructions de trackers solaires. Le zingage standard est de 8-12 µm, appliqué après formage pour protéger les pieds d'ailettes. Une faible épaisseur d'ailettes et une densité élevée offrent plus de surface par millimètre cube que les profilés usinés ou extrudés, et la production mensuelle évolue à partir d'une seule famille de presses.
Notre bracelet estampé utilise de l'acier SPCC de 1,0 mm avec des ailettes et une base plate. Dimensionné à ΔT = 60 K, il prend en charge les constructions de trackers solaires à une production mensuelle avec un zingage de 8-12 µm en standard.
Approche de conception et processus
Une seule frappe forme l'ensemble du bracelet estampé, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne, et le cycle alimente une ligne.
La faible épaisseur d'ailettes est le point fort de l'estampage : des ailettes à un pas donné offrent plus de surface par millimètre cube qu'un profilé usiné ou extrudé de même encombrement.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes allant de à partir de la même famille de presses, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur.
Le pressage de l'acier SPCC de 1,0 mm garde le bracelet estampé léger, à partir de selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte là où la longueur du chemin d'air est déjà fixée par le boîtier.
Le fini de zingage 8-12 µm est appliqué après formage, de sorte que la protection contre la corrosion n'est pas coupée au niveau des pieds d'ailettes comme c'est le cas sur les alternatives usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'acier SPCC 1,0 mm, fourni avec un zingage de 8-12 µm. Pour les applications où l'exposition aux trackers solaires est un facteur critique, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont réalisées selon , avec des caractéristiques critiques telles que traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire ; il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un par rapport à une limite de , et le pas d'ailettes est vérifié optiquement à . Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car à ne se lit pas de la même manière sur un plateau non rodé. Les enregistrements conservent les deux relevés.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Domaines d'application de cette pièce
Dans un tracker solaire, le détermine le besoin réel en circulation d'air de l'enceinte. Aux températures de jonction d'un tracker solaire, les ailettes au pas maintiennent le delta-T dans le budget du capteur.
Dans un tracker solaire, la base fait généralement office d'interface de montage. avec plane offre une surface stable pour le pad thermique du tracker solaire.
Les concepteurs travaillant sur un tracker solaire demandent la planéité avant les données thermiques, car l'assemblage d'un tracker solaire est automatisé et une base non plane arrête la ligne.
Pour les prototypes de tracker solaire, couvre la revue de plan et le premier article. Les lots de production passent à 18 jours ouvrés une fois la capacité validée.
Spécifications
Paramètre
Valeur / Plage
Matériau
Acier SPCC 1,0 mm
Finition de surface
zincage 8-12 µm
MOQ (prototype)
500 pcs
MOQ (production)
10000 pcs
Délai de livraison (production)
18 jours ouvrés
Délai de livraison outillage
15 jours ouvrés
FAQ : Vos questions avant de commander
Quelle est la planéité sur la face de montage ?
mesurée sur . C'est la valeur qui compte pour un tracker solaire, car le pad thermique doit être en contact uniforme. Si votre assemblage exige une meilleure planéité, signalez-le et nous pouvons ajouter une opération de surfaçage fin.
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est . Nous chiffrons . Les cartons d'export sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, accompagne les marchandises.
Nous fournissons un plan 2D avec le rapport CMM, et le fichier STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint de moule, ce qui est important si vous vérifiez dans votre propre assemblage.
Quelles certifications qualité détenez-vous ?
L'usine est certifiée ISO9001, et les pièces sont livrées avec les déclarations RoHS et REACH sur demande. Une inspection tierce SGS peut être organisée avant le scellage du conteneur, ce que la plupart des acheteurs de trackers solaires exigent.
La clé est d'éviter un second métal au niveau de la zone de contact humide. Nous recommandons un zingage de 8-12 µm et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : matière en bobine, formage, traitement de surface et contrôle ont lieu dans un seul bâtiment, ce qui permet de vérifier la planéité avant l'emballage de la pièce.
La production fonctionne par cycles avec contrôle vision en ligne. C'est ce qui rend un engagement crédible en pleine saison.
Le personnel qualité est posté à côté de la presse, pas dans une salle séparée. Toute déviation sur ou arrête la production au niveau de l'outil plutôt qu'au contrôle final.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Classes de tolérance que vous pouvez spécifier (selon plan)
Délai de livraison
Lancements d'outillage ; le cycle alimente une ligne (selon planning projet)
MOQ
Volumes mensuels constitués (selon commande)
Capacité
Production mensuelle d'une famille de presses
Sélection / comparaison
Option
Idéal pour
Compromis
SPCC estampé 1,0 mm avec ailettes
Constructions de trackers solaires nécessitant ΔT = 60 K et une densité d'ailettes élevée
Nécessite un outillage ; géométrie fixée par la famille de presse
Profil usiné
Faibles volumes ou géométries 3D complexes
Coût pièce plus élevé ; le zingage peut être traversé aux pieds d'ailettes
Profil extrudé
Section constante, grandes séries
Surface par millimètre cube inférieure à celle des ailettes estampées
Zingage 8-12 µm
Protection contre la corrosion après formage
La plage d'épaisseur doit être spécifiée ; ne constitue pas une certification
Passivation (recommandée pour l'exposition solaire)
Préoccupations liées à l'exposition des trackers solaires
Ajoute une étape de process ; à confirmer avec le fournisseur
Process / inspection
Étape
Contrôle
Enregistrement
Formage
Une seule course forme l'ensemble du bracelet estampé ; pas d'ailette et planéité de base contrôlés
Enregistrement de réglage et de cycle de presse
Matière
Acier SPCC 1,0 mm vérifié
Certificat matière / contrôle à réception
Zingage
Zingage 8-12 µm appliqué après formage
Enregistrement d'épaisseur de zingage
Inspection
Inspection avant chaque expédition
Rapport d'inspection dimensionnelle et visuelle
Expédition
Notre mode de fabrication et d'expédition par commande
Liste de colisage et enregistrement d'expédition
Questions fréquentes
Quel matériau et quelle épaisseur sont utilisés pour le bracelet estampé ?
Le matériau standard est l'acier SPCC 1,0 mm, fourni avec un zingage de 8-12 µm. Il est formé en une seule frappe avec des ailettes et une base plane, dimensionné pour ΔT = 60 K dans les constructions de trackers solaires. La passivation est recommandée lorsque l'exposition des trackers solaires est un critère.
Quelle est la tenue thermique du bracelet estampé ?
Le bracelet estampé est dimensionné pour ΔT = 60 K. Cette caractéristique prend en charge les constructions de trackers solaires à production mensuelle. La conception à ailettes en acier SPCC 1,0 mm offre plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
Comment le bracelet estampé est-il protégé contre la corrosion ?
Le zingage de 8-12 µm est appliqué après formage, de sorte que la protection contre la corrosion n'est pas coupée aux racines des ailettes comme c'est le cas sur les solutions usinées. Pour l'exposition des trackers solaires, la passivation est recommandée. Confirmez l'épaisseur de revêtement et les exigences de passivation sur votre plan.
Puis-je spécifier des classes de tolérance pour le bracelet estampé ?
Oui. Les classes de tolérance que vous pouvez spécifier sont détaillées dans la section de l'article Classes de tolérance que vous pouvez spécifier. Comme une seule frappe forme la pièce entière, le coût de la pièce cesse d'augmenter avec la complexité. Fournissez votre plan avec la classe de tolérance requise, et l'inspection avant chaque expédition vérifie les dimensions spécifiées.
Quels sont le délai de livraison et la production mensuelle pour les commandes de bracelets estampés ?
Les passes d'outillage et le cycle alimentent une ligne, soutenant la production mensuelle pour les constructions de trackers solaires. Le délai de livraison dépend de l'outillage et du calendrier de commande. Un fournisseur couvre désormais les calibres d'ailettes à partir de la même famille de presses, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur.
Pourquoi choisir des ailettes estampées plutôt que des profilés usinés ou extrudés ?
C'est sur la faible épaisseur des ailettes que l'estampage s'impose : à pas donné, les ailettes offrent plus de surface par millimètre cube qu'un profilé usiné ou extrudé de même encombrement. L'emboutissage de l'acier SPCC 1,0 mm permet de garder le bracelet estampé léger sans sacrifier la densité d'ailettes, un critère déterminant lorsque la longueur du trajet d'air est fixée par l'enceinte.
Quel contrôle est effectué avant l'expédition du bracelet estampé ?
Un contrôle avant chaque expédition est la norme. Les vérifications portent sur la conformité matière de l'acier SPCC 1,0 mm, les dimensions formées des ailettes et de la planéité de la base, ainsi que l'épaisseur du zingage de 8-12 µm. Les enregistrements sont conservés pour le contrôle dimensionnel et visuel. L'expédition suit le processus How We Manufacture and Ship.