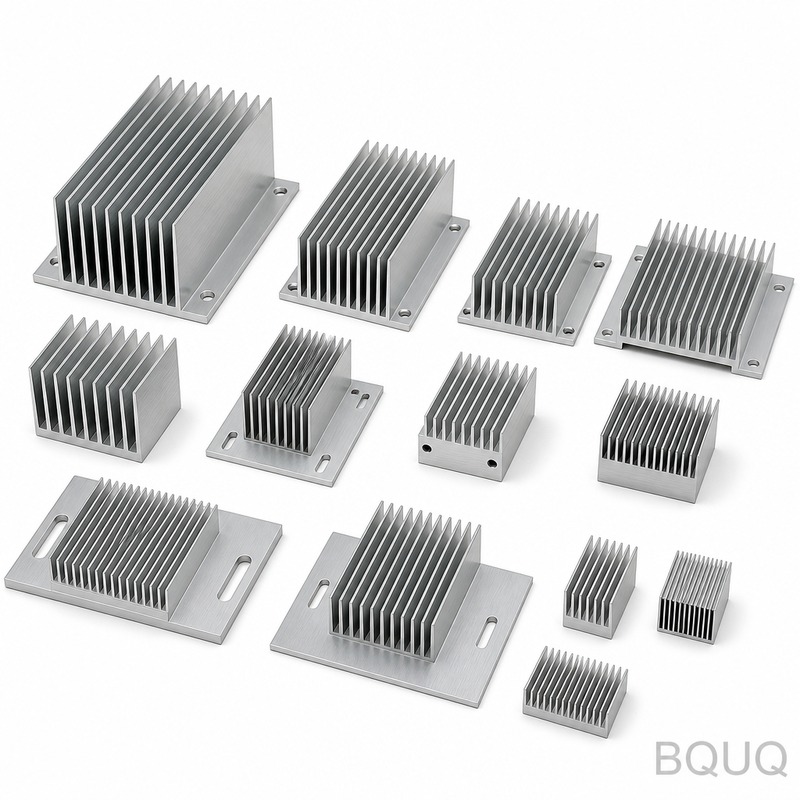
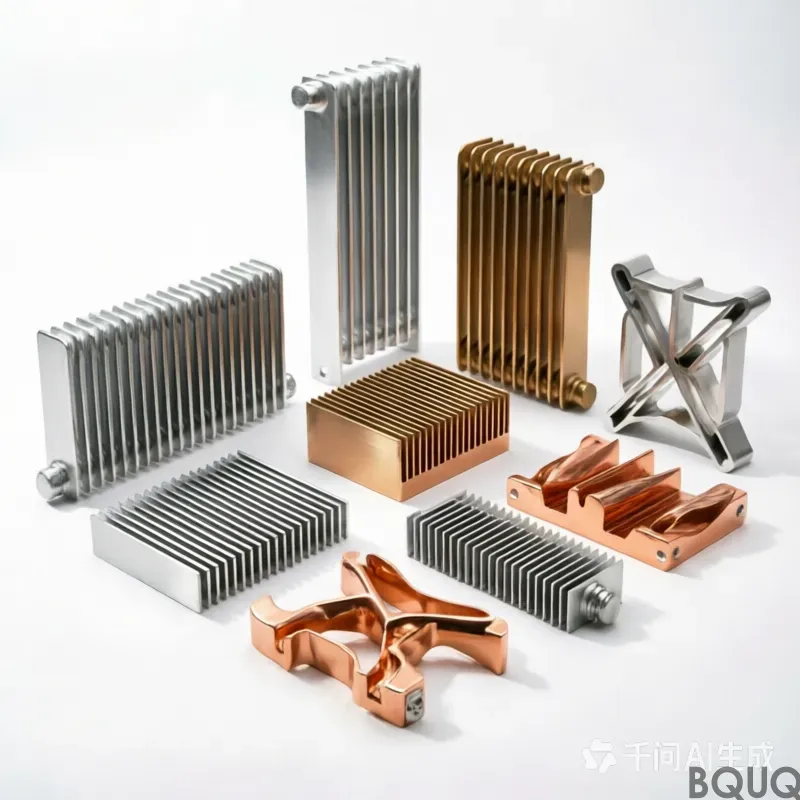
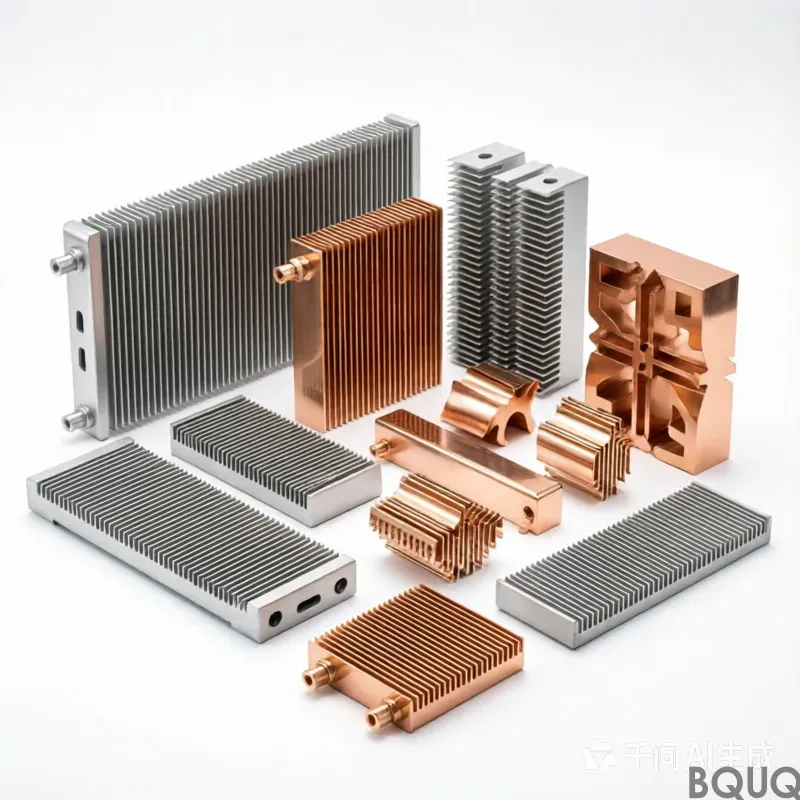
dissipateur thermique en aluminium : aluminium 6063-T5, tolérance 0,10 mm, placage zinc-nickel en surface, passivation trivalente, délai de livraison 20 jours ouvrés, quantité minimale de commande 500 pcs. Capacité 50 000 pcs pour serveur 1U et accélérateur IA. Revue de plan et rapport de première
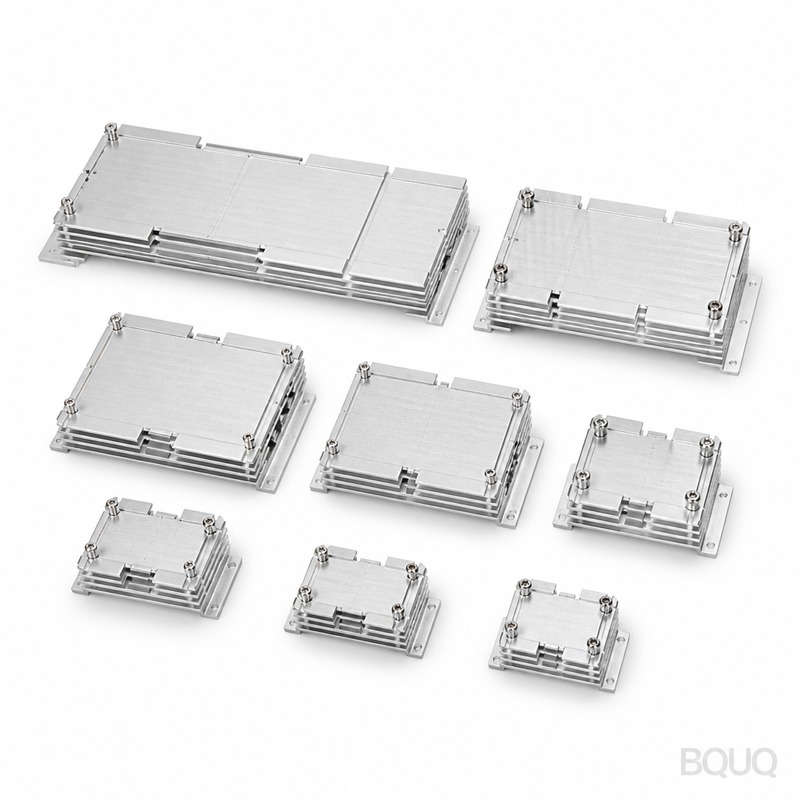
Dissipateur thermique en aluminium
Points clés
L'approvisionnement en dissipateurs thermiques en aluminium dépend de la capacité de production, et pas seulement de la pièce. Pour l'aluminium 6061-T6 avec des ailettes de 0,3 mm et un pas de 5,0 mm, la résistance thermique est de 0,35 K/W. La tolérance générale est de ±0,20 mm, et un délai de 10 jours ouvrés est réaliste lorsque l'outillage est conçu autour de la capabilité mesurée. Les acheteurs doivent confirmer la régularité des lots à 300 000 pièces et vérifier si le délai tient lorsque les plans changent.
Si vous approvisionnez un dissipateur thermique en aluminium pour la première fois, la décision porte rarement sur la pièce elle-même. Elle porte sur la capacité du fournisseur à tenir ±0,20 mm sur un lot de plusieurs milliers de pièces, et sur le maintien du délai de 10 jours ouvrés lorsque le plan change.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | aluminium 6061-T6 |
| Épaisseur des ailettes | 0,3 mm |
| Pas des ailettes | 5,0 mm |
| Résistance thermique | 0,35 K/W |
| Finition de surface | anodisation transparente Type II, 5-10 µm |
| Tolérance générale | ±0,20 mm |
Contexte marché et technique
La pression sur les coûts dans l'automate industriel et l'armoire de commande provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, revêtement et contrôle à 100 %. Supprimer l'une de ces étapes fait généralement plus baisser le coût unitaire que n'importe quelle substitution de matériau.
La consolidation des acheteurs d'automates industriels et d'armoires de commande signifie des programmes moins nombreux et plus importants. Cela favorise les fournisseurs capables de documenter leur capabilité à 300 000 pièces plutôt que ceux qui gagnent sur un seul échantillon.
Notre processus de fabrication
L'outillage est conçu en fonction de la capabilité mesurée du procédé, de sorte que ±0,20 mm découle de la géométrie de l'outillage plutôt que d'un filtre d'inspection. C'est pourquoi un délai de 10 jours ouvrés est réaliste et non optimiste.
À lire également : Maîtrise des bavures en emboutissage : direction, hauteur et options d'ébavurage.
En production, le dissipateur thermique en aluminium est contrôlé en cours de fabrication à intervalles fixes. Les opérateurs enregistrent les dimensions tous les 30 à 50 pièces, ce qui permet de détecter l'usure de l'outil avant que le lot ne dérive au-delà de ±0,20 mm.
L'ébavurage et le traitement des arêtes sont spécifiés sur le plan pour le dissipateur thermique en aluminium. Une arête vive qui passe l'inspection dimensionnelle peut néanmoins compromettre l'assemblage ; la rupture d'arête est donc un paramètre contrôlé et non cosmétique.
Voir aussi : Collection de dissipateurs thermiques à ailettes skivées en cuivre.
Matériau et finition de surface
L'état du matériau importe autant que la nuance. Un aluminium 6061-T6 fourni dans un revenu inapproprié dérivera après usinage ; c'est pourquoi le dissipateur thermique en aluminium est stabilisé avant finition lorsque la géométrie est asymétrique.
Lorsque le dissipateur thermique en aluminium subit des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie constitue la source la plus fréquente de litiges à la réception.
Les déclarations de contenu recyclé et RoHS/REACH sont disponibles pour le dissipateur thermique en aluminium sur demande. Si votre client dans l'automatisation industrielle et les armoires de commande audite l'origine des matériaux, demandez le certificat de coulée dès le devis, et non à la livraison.
Tolérances et contrôle
Le rapport de première pièce pour un dissipateur thermique en aluminium relève chaque cote du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
La capabilité du procédé est suivie par caractéristique. Lorsque le Cpk descend sous le seuil convenu pour un dissipateur thermique en aluminium, nous ajustons le procédé ou reclassons la caractéristique, plutôt que de triller les pièces en fin de production.
La matière non conforme est mise en quarantaine physiquement, et pas seulement dans le système. Pour un dissipateur thermique en aluminium, cela signifie que le lot reste dans une zone identifiée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Domaines d'utilisation
L'environnement de service génère plus de reconceptions que la charge. Un dissipateur thermique en aluminium destiné à un usage extérieur ou soumis à des lavages doit intégrer un anodisage clair Type II, 5-10 µm, et une étanchéité étudiée dès la conception, et non ajoutée après coup.
En savoir plus sur Services de tournage CNC (usinage au tour).
L'accès pour la maintenance est déterminant. Lorsqu'un dissipateur thermique en aluminium est une pièce d'usure, nous recommandons de le spécifier comme pièce de rechange avec son propre numéro de référence, afin qu'une nouvelle commande ne nécessite pas une revue complète du plan.
Détail technique : Usinage CNC des composites en fibre de carbone : arêtes et poussières.
Points à confirmer avant commande
Demandez le rapport de première pièce avant de négocier une baisse de prix sur un dissipateur thermique en aluminium. Un fournisseur incapable de produire des données dimensionnelles pour 5000 pièces ne les produira pas pour 300 000 pièces.
Lecture recommandée : Bornes et contacts électriques en laiton embouti de précision, fabriqués sur plan.
Confirmez le circuit de réapprovisionnement. Si un dissipateur thermique en aluminium est documenté avec des plans d'outillage et un rapport de première pièce archivé, une commande répétée des années plus tard reproduit la pièce d'origine au lieu de s'en approcher.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur un dissipateur thermique en aluminium ?
Les dimensions générales sont tenues à ±0,20 mm. Les caractéristiques critiques sont identifiées sur le plan et maintenues dans une plage plus serrée, avec la méthode de mesure précisée afin que le contrôle à réception corresponde au nôtre.
À comparer avec : Qu'est-ce que la résistance thermique dans les dissipateurs de chaleur ? Rth expliqué pour les concepteurs.
Quelle est la quantité minimale de commande pour un dissipateur thermique en aluminium ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour le dissipateur thermique en aluminium démarrent à 5000 pcs, seuil auquel la fenêtre de process est éprouvée et le coût unitaire se stabilise.
Quel est le délai de production pour un dissipateur thermique en aluminium ?
Le délai standard pour le dissipateur thermique en aluminium est de 10 jours ouvrés après validation du plan et homologation de l'outillage. Les prototypes sont généralement plus rapides car ils ne nécessitent pas d'outillage, et les commandes récurrentes le sont encore plus puisque l'outillage existe déjà.
À lire également : Essentiels de l’entretien des matrices pour une qualité d’emboutissage constante et un contrôle des coûts.
Pouvez-vous travailler à partir de notre plan existant ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord sous l'angle de la fabricabilité et signalons toute caractéristique pour laquelle ±0,20 mm exigerait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Quels finitions de surface sont disponibles pour un dissipateur thermique en aluminium ?
Oui, et nous le recommandons. Prototyper un dissipateur thermique en aluminium sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître une modification de conception avant la découpe de l'acier.
Voir aussi : Comment lire les dessins d'usinage CNC : symboles GD&T et tolérances expliqués.
Envoyez le plan et le volume annuel. Vous recevrez une revue de fabricabilité, une gamme de fabrication et un devis qui indique explicitement ±0,20 mm, 10 jours ouvrés et 5000 pcs plutôt que par déduction.
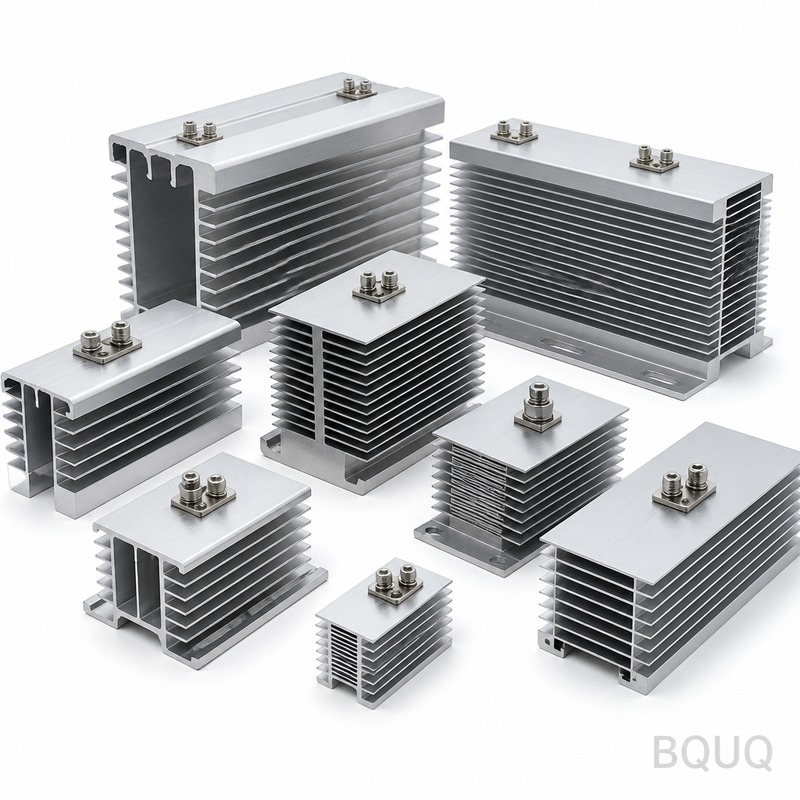
En savoir plus sur Construire un modèle de réseau de résistance thermique.
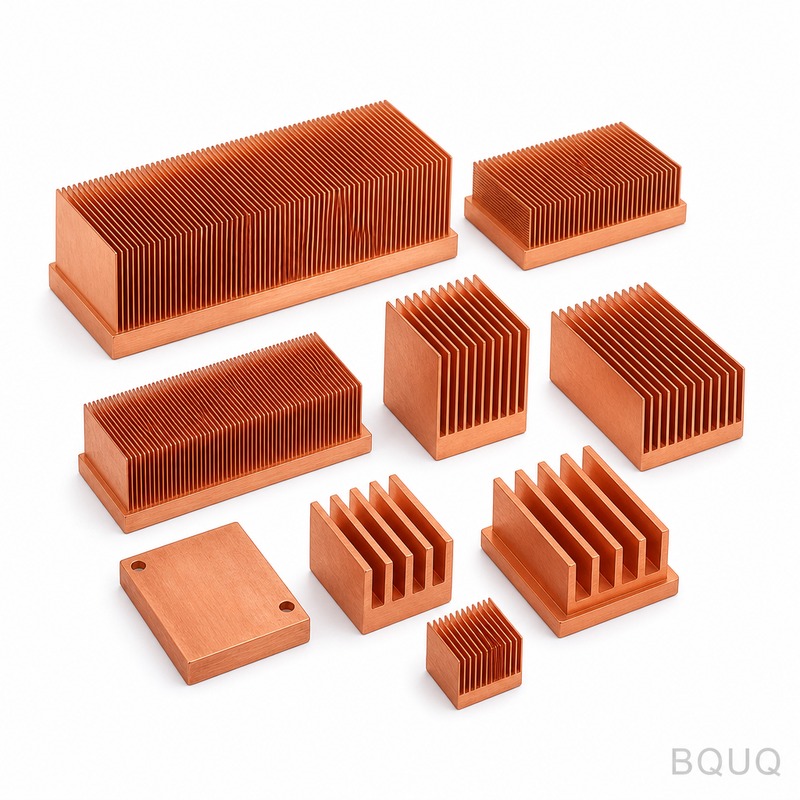
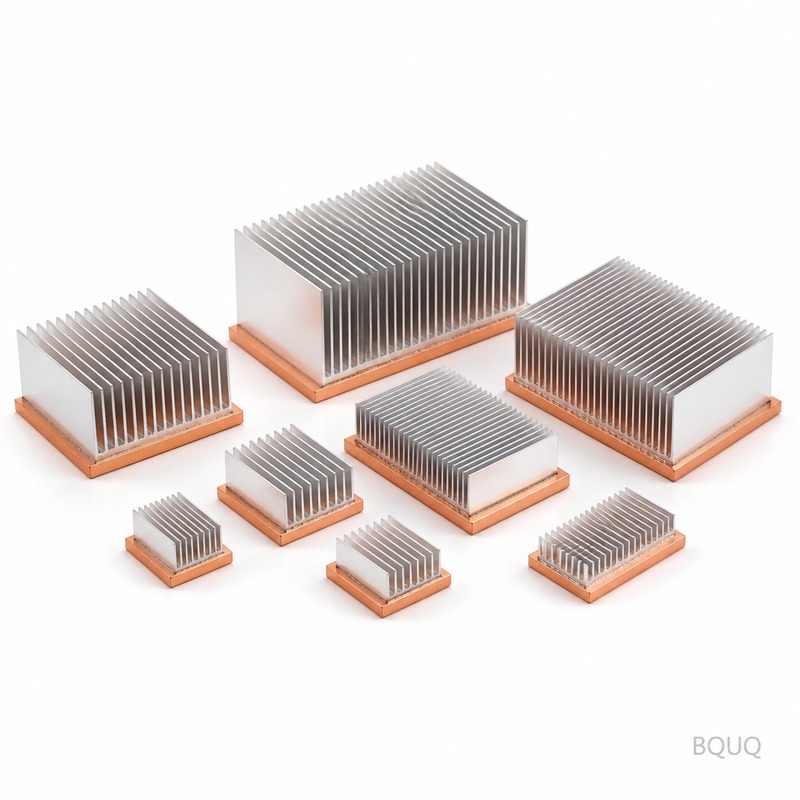
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 6061-T6 |
| Tolérance | ±0,20 mm |
| Délai de livraison | 10 jours ouvrés |
| MOQ | Non précisé dans l'article |
| Capacité | 300 000 pièces, capacité de processus documentée |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Anodisation transparente standard Type II, 5-10 µm | Dissipateurs thermiques pour automates industriels et armoires de commande | L'opération secondaire ajoute un coût mais améliore la résistance à la corrosion |
| Usiné brut sans anodisation | Programmes sensibles aux coûts où la corrosion n'est pas critique | Peut nécessiter un ébavurage et une inspection supplémentaires |
| Tolérance serrée ±0,20 mm avec outillage basé sur la capabilité | Lots à grand volume de plusieurs milliers de pièces | Effort de conception d'outillage initial plus élevé |
| Inspection à 100 % | Programmes exigeant une documentation complète | Augmente le coût unitaire et le délai de livraison |
| Inspection par échantillonnage | Processus stables avec capabilité documentée | Coût réduit mais repose sur la maîtrise du processus |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Géométrie de l'outillage basée sur la capabilité processus mesurée | Étude de capabilité pour ±0,20 mm |
| Usinage | Épaisseur d'ailette 0,3 mm et pas d'ailette 5,0 mm maintenus | Contrôles dimensionnels en cours de production |
| Finition de surface | Anodisation transparente Type II, 5-10 µm | Enregistrement de l'épaisseur de revêtement |
| Inspection finale | Tolérance générale ±0,20 mm vérifiée | Rapport d'inspection par lot |
| Libération du lot | Capabilité processus documentée à 300 000 pièces | Enregistrement de traçabilité du lot |
Questions fréquentes
Quelle est la tolérance typique pour les dissipateurs thermiques en aluminium ?
La tolérance générale est de ±0,20 mm pour le dissipateur thermique en aluminium décrit. Elle est obtenue grâce à une géométrie d'outillage conçue autour de la capabilité processus mesurée, et non par un filtrage à l'inspection. Pour les dimensions critiques, vérifiez si le fournisseur peut la maintenir sur un lot de plusieurs milliers de pièces.
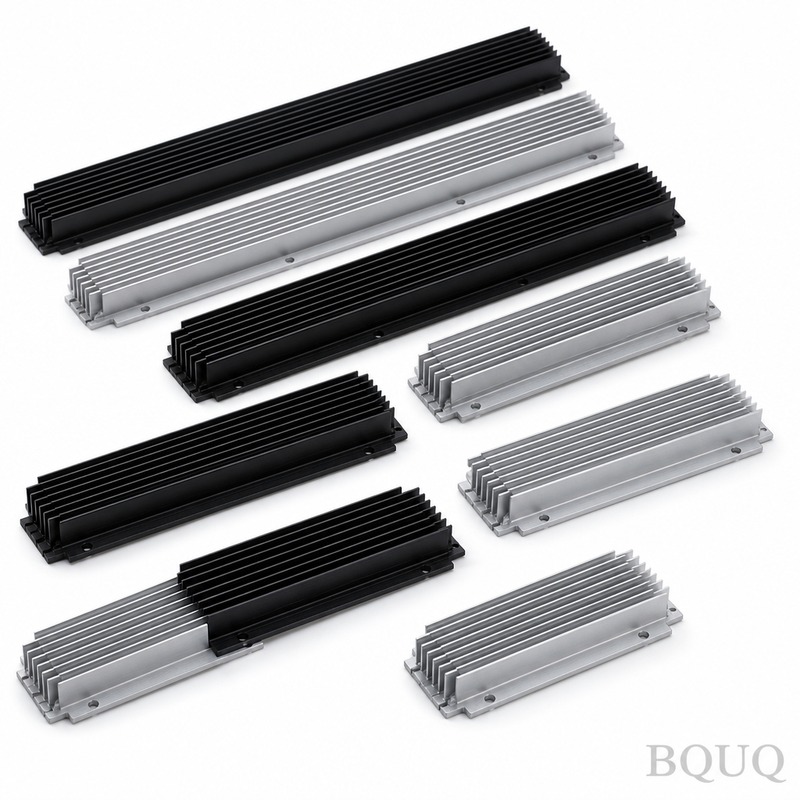
Détail technique : Dissipateur thermique pour Mosfet usiné CNC BQUQ – Précision made in China.
Quels matériau et finition de surface sont utilisés ?
Le dissipateur thermique utilise de l'aluminium 6061-T6 avec anodisation transparente Type II, 5-10 µm. Cette finition assure une résistance à la corrosion et est standard pour les applications industrielles d'automates programmables et d'armoires de commande. L'épaisseur d'ailette est de 0,3 mm et le pas d'ailette de 5,0 mm.
Lecture recommandée : Reconstruction du dissipateur thermique matériel sous pénétration refroidie par liquide du serveur IA : plaque froide, microcanal et flux biphasé.
Quelle est la résistance thermique de ce dissipateur thermique ?
La résistance thermique est de 0,35 K/W. Cette valeur dépend de l'épaisseur d'ailette 0,3 mm, du pas d'ailette 5,0 mm et du matériau aluminium 6061-T6. Confirmez les conditions d'essai et les hypothèses de débit d'air avant de finaliser votre conception thermique.
À comparer avec : Relocalisation de la fabrication 2024 : coûts, tolérances et réalité de la chaîne d'approvisionnement.
Quel est le délai de livraison et quels facteurs l'influencent ?
Le délai de livraison est de 10 jours ouvrables. Ce délai est réaliste lorsque l'outillage est conçu autour d'une capabilité process mesurée. En cas de modification du plan, confirmez si le délai de 10 jours ouvrables tient toujours, car les modifications peuvent nécessiter un nouvel outillage ou une nouvelle inspection.
Pouvez-vous tenir ±0,20 mm sur un lot de plusieurs milliers de pièces ?
Oui, ±0,20 mm découle de la géométrie de l'outillage et non d'un filtre d'inspection. Nous documentons une capabilité process à 300 000 pcs. Cela compte pour les acheteurs de PLC industriels et d'armoires de commande qui consolident des programmes plus importants.
Quelles opérations secondaires influencent le coût ?
La pression sur les coûts provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement varier le coût unitaire davantage que n'importe quelle substitution de matériau. Confirmez quelles opérations sont requises pour votre application.
Que dois-je confirmer avant de commander ?
Confirmez le matériau aluminium 6061-T6, l'épaisseur d'ailette 0,3 mm, le pas d'ailette 5,0 mm, la résistance thermique 0,35 K/W, le fini de surface anodisation claire Type II 5-10 µm, la tolérance générale ±0,20 mm, le délai de livraison 10 jours ouvrables et la capabilité process à 300 000 pcs.