dissipateurs thermiques en aluminium : cuivre pur C110, tolérance 0,15 mm, placage zinc-nickel en surface, passivation trivalente, délai de livraison 20 jours ouvrés, quantité minimale de commande 1000 pcs. Capacité 300 000 pcs pour alimentation à découpage. Revue de plan et rapport de première piè
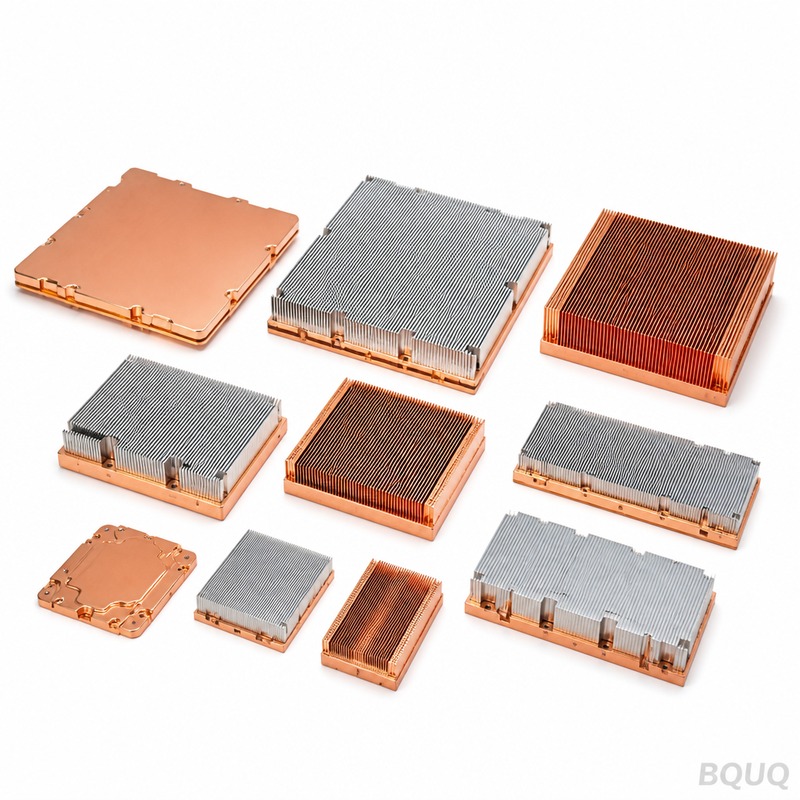
dissipateurs thermiques en aluminium
Points clés
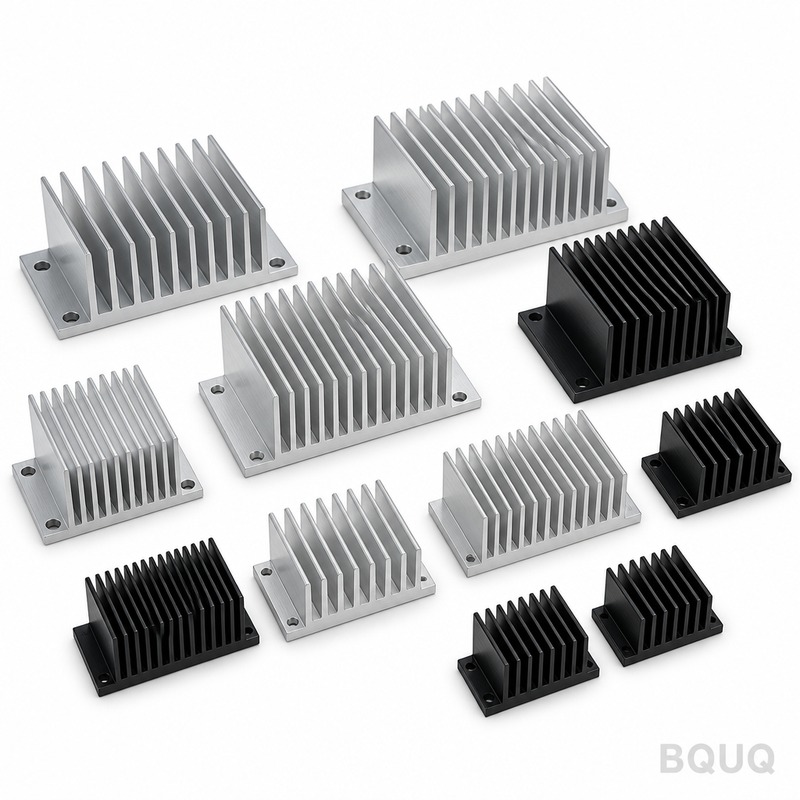
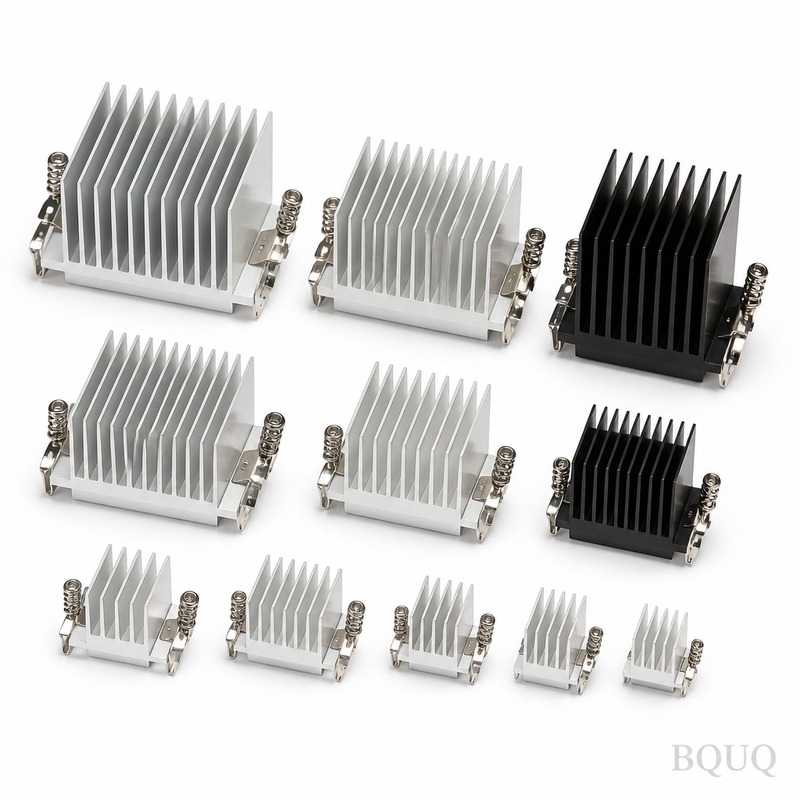
Les dissipateurs thermiques en aluminium de BQUQ utilisent de l'aluminium 1050A avec une épaisseur d'ailette de 1,0 mm, un pas d'ailette de 5,0 mm et une résistance thermique de 0,62 K/W. La tolérance générale est de ±0,20 mm, avec un sablage suivi d'un revêtement époxy poudre RAL 9005. La pression sur les coûts provient des opérations secondaires telles que l'ébavurage, le placage et le contrôle à 100 %, tandis qu'un contrôle plus strict des caractéristiques critiques déplace la décision vers la conception de l'outillage plutôt que vers l'inspection finale.
À lire également : Mandrin de serrage ER40 usiné CNC BQUQ pour tour CNC de précision.
Si vous achetez des dissipateurs thermiques en aluminium pour la première fois, la décision porte rarement sur la pièce elle-même. Elle porte sur la capacité du fournisseur à tenir ±0,20 mm sur un lot de plusieurs milliers d'unités, et sur le maintien du délai de 10 jours ouvrables lorsque le plan change.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | aluminium 1050A |
| Épaisseur d'ailette | 1,0 mm |
| Pas d'ailette | 5,0 mm |
| Résistance thermique | 0,62 K/W |
| Finition de surface | sablage + revêtement époxy poudre RAL 9005 |
| Tolérance générale | ±0,20 mm |
Contexte marché et technique
La pression sur les coûts dans les télécommunications et les stations de base provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et contrôle à 100 %. Supprimer l'une de ces étapes a généralement plus d'impact sur le coût unitaire que n'importe quelle substitution de matériau.
Le niveau d'exigence technique ne cesse d'augmenter : des ensembles qui acceptaient autrefois ±0,20 mm spécifient désormais un contrôle plus strict sur les caractéristiques critiques, ce qui déplace la décision vers la conception de l'outillage plutôt que vers l'inspection finale.
Notre processus de fabrication
La fabrication des dissipateurs thermiques en aluminium commence par la définition d’une fenêtre de process, et non par le choix d’une machine. Nous fixons d’abord l’état de la matière et la géométrie de l’outillage, puis nous confirmons que le ±0,20 mm est maintenu à vitesse de production, et non sur une pièce unique usinée lentement.
Voir aussi : Jeu de Pinces Automatiques CNC Personnalisé Série Lourde 50-55-60.
L’outillage est conçu autour de la capabilité mesurée du process, de sorte que le ±0,20 mm découle de la géométrie de l’outillage et non d’un filtre d’inspection. C’est pourquoi un délai de 10 jours ouvrés est réaliste et non optimiste.
L’inspection finale des dissipateurs thermiques en aluminium est réalisée par échantillonnage pour les dimensions générales et à 100 % pour les caractéristiques critiques. Cette répartition est validée avant la fabrication de l’outillage, car le passage d’une caractéristique de générale à critique impacte le coût et le délai de 10 jours ouvrés.
Matière et finition de surface
L’état de la matière compte autant que la nuance. Un aluminium 1050A fourni dans un état métallurgique inadapté se déformera après usinage ; c’est pourquoi les dissipateurs thermiques en aluminium sont soumis à un traitement de détente avant finition lorsque la géométrie est asymétrique.
La spécification de surface des dissipateurs thermiques en aluminium est un sablage + revêtement époxy poudre RAL 9005, choisi pour l’environnement de service dans les télécoms et les stations de base. L’épaisseur est vérifiée sur un coupon de référence issu du même lot, plutôt que supposée à partir des paramètres du process.
Lorsque les dissipateurs thermiques en aluminium subissent des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d’essai définie constitue la source la plus fréquente de litiges lors de l’inspection à réception.
En savoir plus sur Dissipateur thermique pour Mosfet usiné CNC BQUQ – Précision made in China.
Tolérance et contrôle
Le contrôle de la première pièce pour les dissipateurs thermiques en aluminium relève chaque dimension du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
Détail technique : Équerres de Renfort Estampées en Acier Inoxydable de Précision.
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans des dissipateurs thermiques en aluminium précisent comment chaque dimension critique est vérifiée.
Lecture recommandée : Jeu de pinces 5C usinées CNC BQUQ, différentes tailles, outillage de tour.
La matière non conforme est mise en quarantaine physiquement, pas seulement dans le système. Pour les dissipateurs thermiques en aluminium, cela signifie que le lot reste dans une zone balisée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
À comparer avec : Pourquoi les dissipateurs thermiques ont-ils des ailettes ? L'espacement des ailettes expliqué.
Domaines d'application
Les télécommunications et les stations de base constituent le principal domaine d'application des dissipateurs thermiques en aluminium, où la pièce subit généralement une charge continue et une large plage de températures plutôt que des conditions de laboratoire.
Les vibrations et les cycles thermiques sont les principaux facteurs limitant la durée de vie des dissipateurs thermiques en aluminium. Si le cycle de service est connu, nous pouvons recommander une combinaison de traitement de surface et de dureté qui prolonge la durée de vie sans modifier les dimensions.
À confirmer avant commande
Planifiez le volume de qualification séparément du volume de production. Pour les dissipateurs thermiques en aluminium, 500 pcs est le seuil où le procédé est validé ; tout ce qui précède relève du développement de procédé.
L'emballage fait partie de la spécification. Des pièces arrivant avec des bords endommagés ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour les dissipateurs thermiques en aluminium à surfaces finies.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur les dissipateurs thermiques en aluminium ?
Les dimensions générales sont tenues à ±0,20 mm. Les caractéristiques critiques sont identifiées sur le plan et maintenues dans une plage plus serrée, avec la méthode de mesure précisée afin que le contrôle à réception corresponde au nôtre.
À lire également : Crochets de ressorts de traction : le point de rupture que la plupart des conceptions ignorent.
Quelle est la quantité minimale de commande pour les dissipateurs thermiques en aluminium ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour les dissipateurs thermiques en aluminium démarrent à 500 pcs, seuil auquel la fenêtre de process est éprouvée et le coût unitaire se stabilise.
Quel est le délai de production pour les dissipateurs thermiques en aluminium ?
Le délai standard pour les dissipateurs thermiques en aluminium est de 10 jours ouvrés après validation du plan et approbation de l'outillage. Les prototypes sont généralement plus rapides car ils évitent l'outillage, et les commandes répétées le sont encore davantage puisque l'outillage existe.
Voir aussi : Précontrainte à chaud des ressorts : verrouiller la charge.
Fournissez-vous les certificats de matière et de contrôle ?
Le sablage + revêtement époxy poudre RAL 9005 est la finition standard pour les dissipateurs thermiques en aluminium. Les autres finitions sont chiffrées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot plutôt que présumées à partir des paramètres de process.
Comment gérez-vous une modification de conception en cours de programme ?
Les modifications sont documentées par rapport au rapport de premier article d'origine. Nous identifions les dimensions concernées, ne re-chiffrons que les opérations affectées et vous indiquons si le stock existant de dissipateurs thermiques en aluminium reste utilisable.
Envoyez le plan et le volume annuel. Vous recevrez une revue de fabricabilité, une gamme de fabrication et un devis qui mentionne explicitement ±0,20 mm, 10 jours ouvrés et 500 pcs plutôt que par déduction.
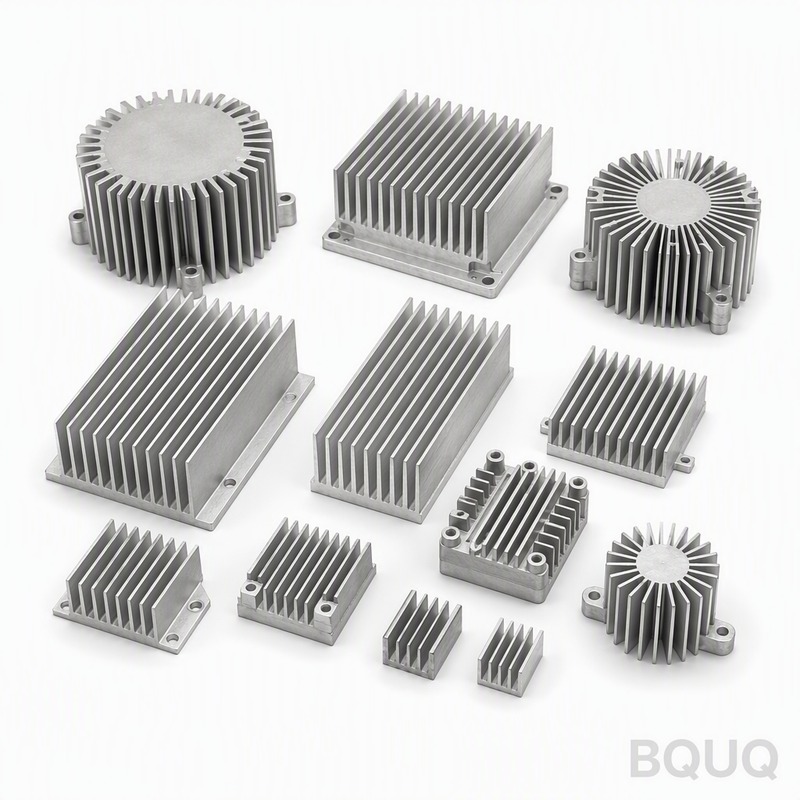
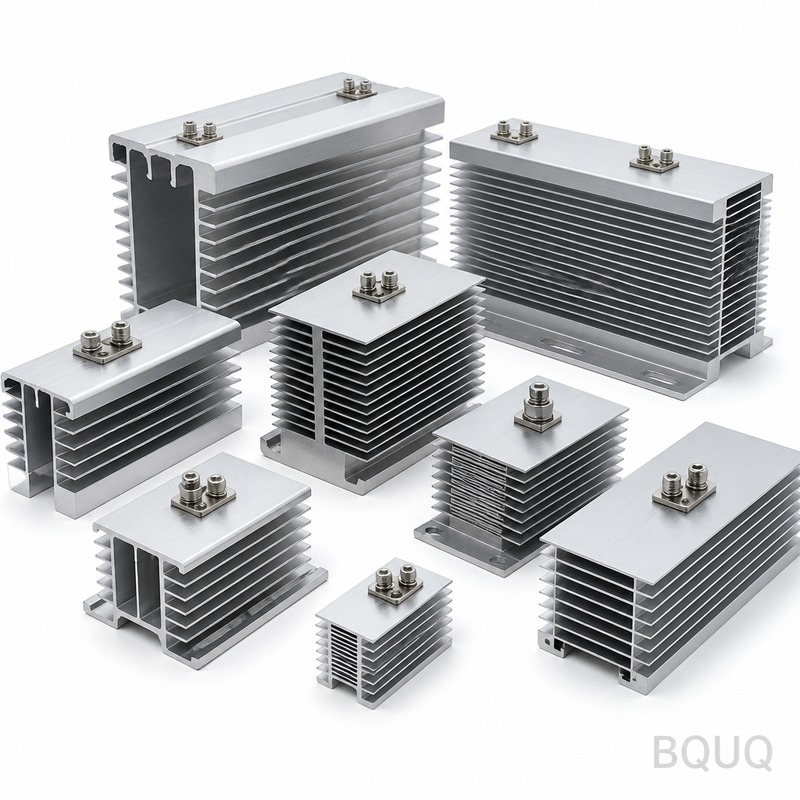
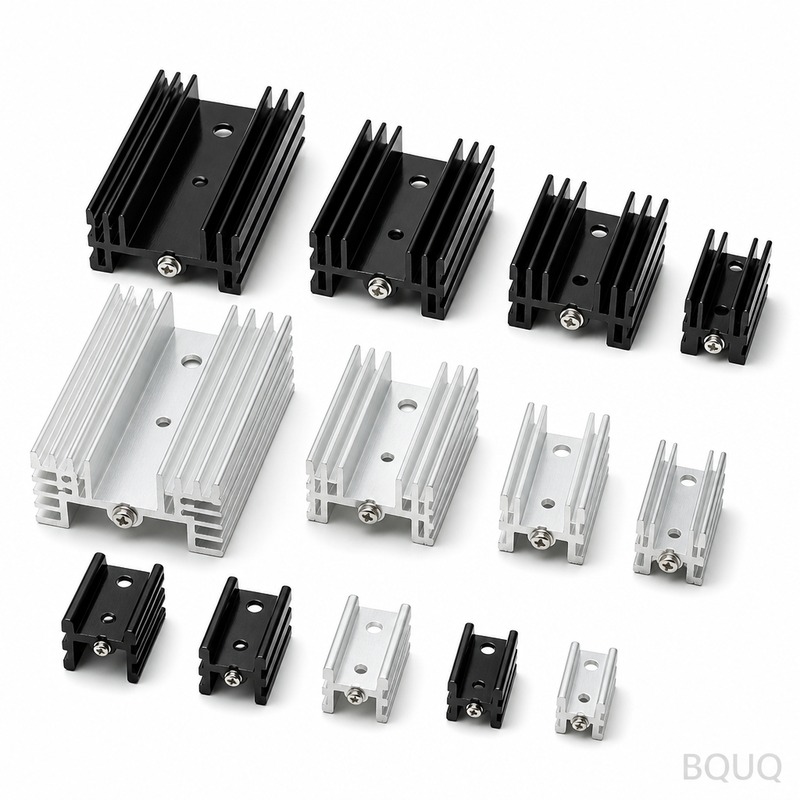
En savoir plus sur Contacts et bornes électriques : comment le découpage de précision garantit une fiabilité à long terme.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 1050A |
| Tolérance | ±0,20 mm |
| Délai de livraison | 10 jours ouvrés |
| Quantité minimale de commande | Non précisée dans l'article |
| Capacité | Lot de plusieurs milliers |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Contrôle standard ±0,20 mm | Dissipateurs thermiques généraux pour télécoms et stations de base | Peut ne pas satisfaire aux exigences plus strictes des caractéristiques critiques |
| Contrôle renforcé des caractéristiques critiques | Ensembles avec des exigences techniques croissantes | Augmente le coût et déplace la décision vers la conception de l'outillage |
| Suppression de l'ébavurage | Coût unitaire réduit | Risque de bavures ou de problèmes de qualité des bords |
| Suppression du placage | Coût unitaire réduit | Peut affecter la résistance à la corrosion ou l'aspect |
| Suppression du contrôle à 100 % | Coût unitaire réduit | Risque plus élevé de pièces non conformes non détectées |
Processus / contrôle
| Étape | Contrôle | Enregistrement |
|---|---|---|
| État de la matière | Fixer l'état de la matière avant usinage | Certificat matière ou enregistrement de contrôle à réception |
| Géométrie de l'outillage | Fixer d'abord la géométrie de l'outillage | Dossier de conception et d'approbation de l'outillage |
| Cadence de production | Confirmer ±0,20 mm à la cadence de production | Données de contrôle du premier article et en cours de production |
| Ébavurage | Contrôle de l'opération secondaire | Enregistrement de contrôle de l'ébavurage |
| Galvanoplastie / revêtement | Contrôle de l'état de surface | Enregistrement de l'épaisseur et de l'adhérence du revêtement |
| Contrôle final | Contrôle à 100 % si requis | Rapport de contrôle |
Questions fréquentes
Quelle est la tolérance générale pour les dissipateurs thermiques en aluminium ?
La tolérance générale est de ±0,20 mm. Pour les caractéristiques critiques, un contrôle plus serré peut être spécifié, ce qui déplace la décision vers la conception de l'outillage plutôt que vers le contrôle final. Confirmez les exigences de tolérance sur le plan avant de commander.
Quels matériau et état de surface sont utilisés ?
Le matériau est l'aluminium 1050A. L'état de surface est un sablage suivi d'un revêtement époxy en poudre RAL 9005. Ces spécifications influent sur les performances thermiques, la résistance à la corrosion et l'aspect. Confirmez qu'elles correspondent aux exigences de votre application.
Détail technique : Dissipateur thermique rond personnalisé pour ampoule LED.
Quel est le délai de livraison typique ?
L'article indique 10 jours ouvrables. Toutefois, le délai peut changer lorsque le plan est modifié. Confirmez le délai de livraison lors de la commande, en particulier pour des lots de plusieurs milliers d'unités ou lorsque des caractéristiques critiques nécessitent un contrôle plus strict.
Quelles sont les principales spécifications thermiques ?
Les spécifications clés incluent une épaisseur d'ailette de 1,0 mm, un pas d'ailette de 5,0 mm et une résistance thermique de 0,62 K/W. Ces valeurs influencent la dissipation de chaleur. Confirmez qu'elles répondent à vos exigences de gestion thermique avant de commander.
Lecture recommandée : Comment choisir un dissipateur thermique pour l'éclairage LED : Guide de gestion thermique.
Comment les opérations secondaires affectent-elles le coût ?
La pression sur les coûts dans les télécommunications et les stations de base provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. La suppression de l'une de ces étapes a généralement plus d'impact sur le coût unitaire que n'importe quelle substitution de matériau.
Pourquoi la conception de l'outillage importe-t-elle plus que l'inspection finale ?
Les assemblages qui acceptaient autrefois ±0,20 mm spécifient désormais un contrôle plus strict sur les caractéristiques critiques. Cela déplace la décision vers la conception de l'outillage plutôt que vers l'inspection finale. Corriger d'abord l'état du matériau et la géométrie de l'outillage aide à maintenir la tolérance à la vitesse de production.
À comparer avec : Systèmes de pinces suisses : 2J, 16C et la question de la douille de guidage.
Que dois-je confirmer avant de commander des dissipateurs thermiques en aluminium ?
Confirmez le matériau aluminium 1050A, l'épaisseur d'ailette 1,0 mm, le pas d'ailette 5,0 mm, la résistance thermique 0,62 K/W, la finition de surface sablage plus revêtement époxy en poudre RAL 9005, la tolérance générale ±0,20 mm, le délai de livraison de 10 jours ouvrables et la taille de lot de plusieurs milliers d'unités.