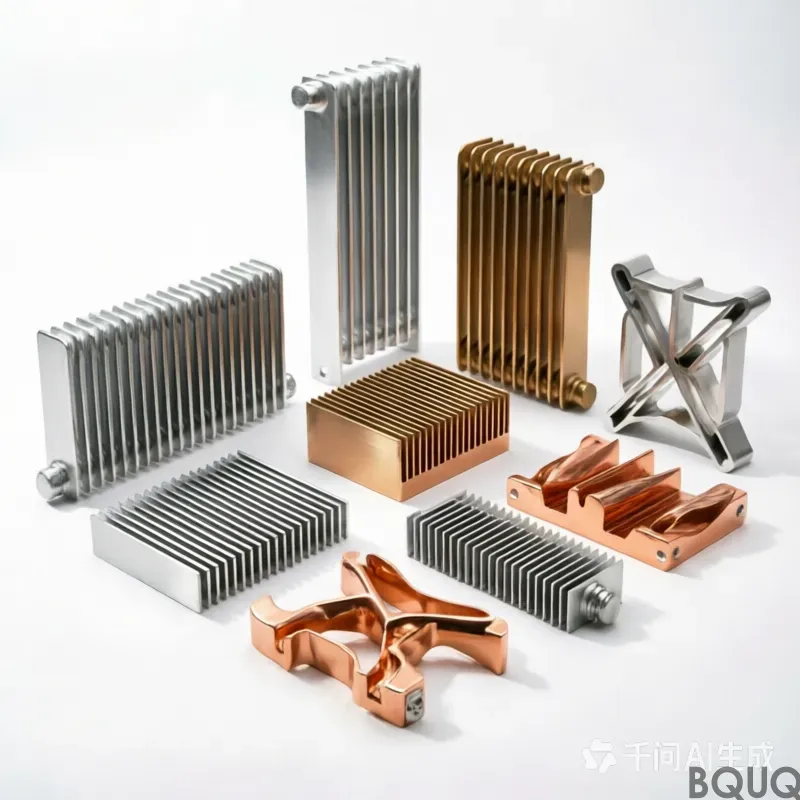
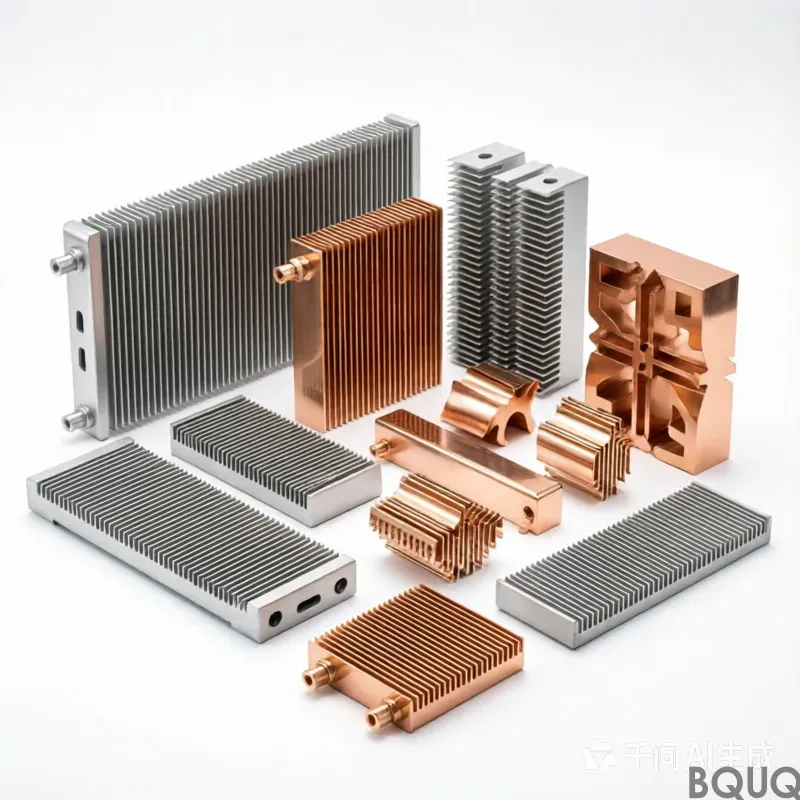
Pâte thermique pour dissipateur thermique: 6061-T6 aluminium, tolerance 0.20 mm, surface zinc-nickel plating, trivalent passivation, lead time 12 working days, MOQ 500 pcs. Capacity 300,000 pcs for telecom and base station. Drawing review and first-article report included.
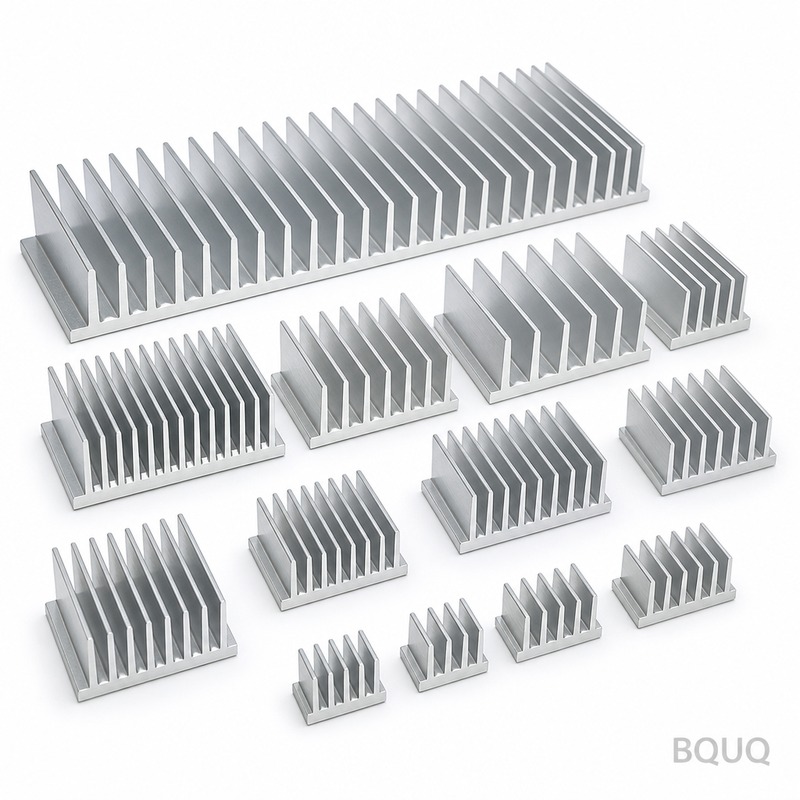
Pâte thermique pour dissipateur thermique
Points clés
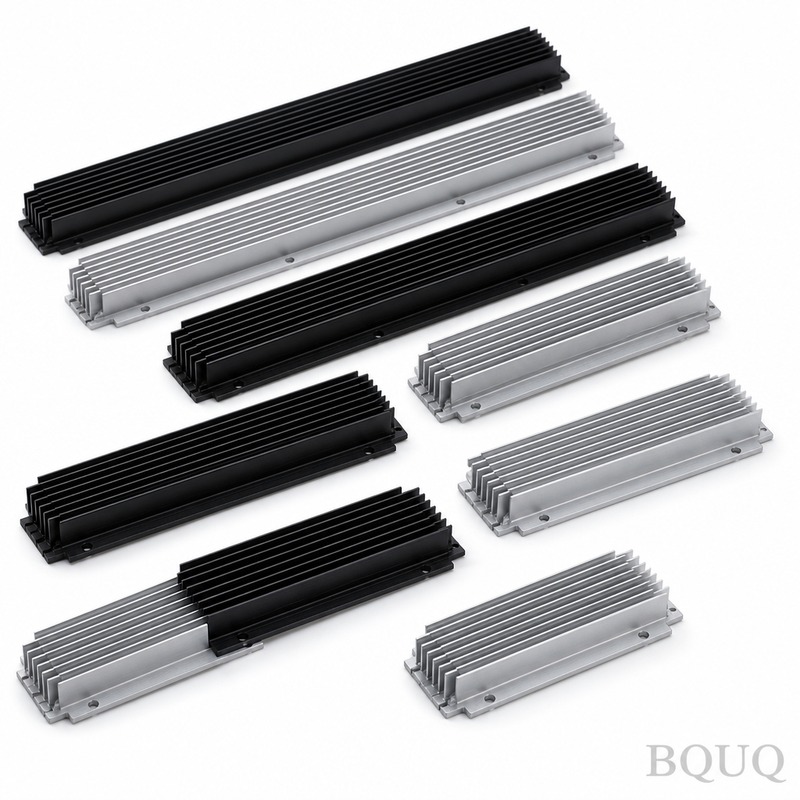
La pâte thermique pour dissipateur thermique n'est pas une pièce autonome ; c'est le matériau d'interface thermique utilisé avec des dissipateurs tels que notre profilé en aluminium 6061-T6 avec une épaisseur d'ailette de 0,3 mm, un pas d'ailette de 1,5 mm, une résistance thermique de 0,62 K/W et une tolérance générale de ±0,10 mm. Pour les programmes d'éclairage LED high bay, les acheteurs doivent confirmer la tenue aux cycles de charge, aux variations thermiques et aux environnements corrosifs avant de commander, car les opérations secondaires comme l'ébavurage, le placage et le contrôle à 100 % pèsent plus sur le coût unitaire que la matière première. L'outillage est conçu autour de la capabilité process mesurée, ce qui rend un délai de 10 jours ouvrés réaliste, et les fournisseurs doivent documenter la capabilité process à 800 000 pièces plutôt que de gagner sur un seul échantillon.
La plupart des acheteurs commencent par un plan et un prix cible. Nous commençons par la pâte thermique pour dissipateur thermique et demandons ce que la pièce doit réellement supporter : cycles de charge, variations thermiques ou environnement corrosif en éclairage LED high bay.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | aluminium 6061-T6 |
| Épaisseur d'ailette | 0,3 mm |
| Pas d'ailette | 1,5 mm |
| Résistance thermique | 0,62 K/W |
| Finition de surface | sablage + revêtement époxy poudre RAL 9005 |
| Tolérance générale | ±0,10 mm |
Contexte marché et technique
La pression sur les coûts en éclairage LED high bay vient rarement de la matière première. Elle vient des opérations secondaires : ébavurage, placage et contrôle à 100 %. Supprimer l'une de ces étapes fait généralement plus bouger le coût unitaire que n'importe quelle substitution de matériau.
La consolidation chez les acheteurs d'éclairage LED high bay signifie moins de programmes, mais plus grands. Cela récompense les fournisseurs capables de documenter la capabilité process à 800 000 pièces plutôt que ceux qui gagnent sur un seul échantillon.
À lire également : Qu’est-ce qui stimule la croissance des pièces de blindage CEM embouties ?.
Comment nous le fabriquons
L'outillage est conçu autour de la capabilité mesurée du process, de sorte que ±0,10 mm découle de la géométrie de l'outillage plutôt que d'un filtre de contrôle. C'est pourquoi 10 jours ouvrés est réaliste et non optimiste.
Voir aussi : Résistance thermique jonction-boîtier : définition, calcul et importance.
L'ébavurage et la préparation des arêtes sont spécifiés sur le plan pour la pâte thermique pour dissipateur thermique. Une arête vive qui passe le contrôle dimensionnel peut encore échouer à l'assemblage, c'est pourquoi la rupture d'arête est un paramètre contrôlé et non cosmétique.
En savoir plus sur La technologie de coupe à grande vitesse redéfinit l'efficacité de l'usinage CNC en alliage d'aluminium.
Le contrôle final pour la pâte thermique pour dissipateur thermique est par échantillonnage pour les dimensions générales et à 100 % pour les caractéristiques critiques. La répartition est convenue avant l'outillage, car déplacer une caractéristique du général au critique change le coût et les 10 jours ouvrés.
Détail technique : Pièces de collecteur hydraulique usinées CNC de précision.
Matériau et finition de surface
Là où la pâte thermique pour dissipateur thermique subit des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie est la source la plus courante de litiges à la réception.
Les demandes de substitution sont fréquentes lorsque l'aluminium 6061-T6 est en allocation. Nous qualifions tout substitut selon les mêmes critères ±0,10 mm et sablage + revêtement époxy poudre RAL 9005 avant expédition, et fournissons le certificat avec le changement.
La teneur en matières recyclées et les déclarations RoHS/REACH sont disponibles pour la pâte thermique pour dissipateur thermique sur demande. Si votre client en éclairage LED high bay audite l'origine des matériaux, demandez le certificat de coulée au stade du devis, pas à la livraison.
Tolérance et contrôle
Le contrôle de première pièce pour la pâte thermique pour dissipateur thermique rapporte chaque dimension du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
La capabilité process est suivie par caractéristique. Lorsque le Cpk descend sous le seuil convenu pour la pâte thermique pour dissipateur thermique, nous ajustons le process ou reclassons la caractéristique, plutôt que de trier les pièces en fin de ligne.
Le matériel non conforme est mis en quarantaine physiquement, pas seulement dans le système. Pour la pâte thermique pour dissipateur thermique, cela signifie que le lot reste dans une zone identifiée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Où il est utilisé
L'éclairage LED high bay est le plus grand domaine d'application de la pâte thermique pour dissipateur thermique, où la pièce subit généralement une charge continue et une large plage de températures plutôt que des conditions de laboratoire.
Les vibrations et les cycles sont les limiteurs de durée de vie habituels de la pâte thermique pour dissipateur thermique. Si le cycle de service est connu, nous pouvons recommander une combinaison de traitement de surface et de dureté qui prolonge la durée de vie sans modifier les dimensions.
Ce qu'il faut confirmer avant de commander
Demandez le rapport de première pièce avant de demander une réduction de prix sur la pâte thermique pour dissipateur thermique. Un fournisseur incapable de produire des données dimensionnelles à 5 000 pièces ne les produira pas à 800 000 pièces.
Planifiez le volume de qualification séparément du volume de production. Pour la pâte thermique pour dissipateur thermique, 5 000 pièces est le point où le process est prouvé ; tout ce qui précède relève du développement de process.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur la pâte thermique pour dissipateur thermique ?
Les dimensions générales sont tenues à ±0,10 mm. Les caractéristiques critiques sont identifiées sur le plan et tenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que le contrôle à réception corresponde au nôtre.
Lecture recommandée : dissipateur thermique.
Quelle est la quantité minimale de commande pour la pâte thermique pour dissipateur thermique ?
Les quantités de prototype commencent bien en dessous des minimums de production. Les séries de production pour la pâte thermique pour dissipateur thermique démarrent à 5 000 pièces, seuil où la fenêtre de process est prouvée et le coût unitaire se stabilise.
À comparer avec : Comment les mandrins hydrauliques améliorent la répétabilité en tournage à grand volume.
Fournissez-vous les certificats matière et de contrôle ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,10 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
À lire également : Chambre à vapeur vs caloduc vs dissipateur thermique solide : différences techniques clés.
Quelles finitions de surface sont disponibles pour la pâte thermique pour dissipateur thermique ?
Oui, et nous le recommandons. Prototyper la pâte thermique pour dissipateur thermique sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître un changement de conception avant la découpe de l'acier.
Comment gérez-vous un changement de conception en cours de programme ?
Les changements sont documentés par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, ne redevons que les opérations affectées et vous indiquons si le stock existant de pâte thermique pour dissipateur thermique reste utilisable.
La capacité pour la pâte thermique pour dissipateur thermique est de 800 000 pièces. Ce chiffre correspond à la capabilité installée, pas à un argument commercial, et c'est lui qui détermine si les 10 jours ouvrés tiennent lorsque votre volume augmente.
Voir aussi : Collection de Supports Électroniques Estampés de Précision.
En savoir plus sur Espacement des ailettes de dissipateur thermique : Calculer le pas d'ailette optimal pour le refroidissement naturel et par air forcé en 2025.
Détail technique : Clips de dissipateur thermique emboutis : force de retenue et assemblage.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | aluminium 6061-T6 |
| Tolérance | ±0,10 mm |
| Délai | 10 jours ouvrés |
| MOQ | À confirmer avant commande |
| Capacité | 800 000 pièces de capabilité process documentée |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Profilé standard avec pâte thermique | Éclairage LED high bay à charge thermique modérée | Nécessite ébavurage et contrôle secondaires |
| Sablage + revêtement époxy poudre RAL 9005 | Environnements corrosifs et variations thermiques | Ajoute un coût d'opération secondaire |
| Échantillonnage de contrôle réduit | Programmes sensibles aux coûts avec process stable | Moins de documentation pour la capabilité à 800 000 pièces |
| Programmes consolidés plus grands | Moins de fournisseurs, volume plus élevé | Récompense la capabilité process documentée plutôt que les gains sur un seul échantillon |
| Substitution de matériau | Réduction du coût de matière première | Fait généralement moins bouger le coût unitaire que la suppression de l'ébavurage, du placage ou du contrôle à 100 % |
Process / contrôle
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Capabilité process mesurée | ±0,10 mm conséquence de la géométrie de l'outillage |
| Ébavurage et préparation des arêtes | Contrôle d'opération secondaire | Enregistrement de contrôle |
| Placage | Contrôle d'opération secondaire | Enregistrement de contrôle |
| Contrôle final | Contrôle à 100 % ou par échantillonnage | Documentation de capabilité process à 800 000 pièces |
| Application de l'interface thermique | Pâte thermique pour dissipateur thermique | Résistance thermique 0,62 K/W |
Questions fréquentes
Quelle résistance thermique puis-je attendre d'un ensemble à pâte thermique pour dissipateur thermique ?
Notre dissipateur en aluminium 6061-T6 avec une épaisseur d'ailette de 0,3 mm et un pas d'ailette de 1,5 mm atteint une résistance thermique de 0,62 K/W. La pâte thermique comble les interstices microscopiques entre le dissipateur et le composant. La performance réelle dépend de la pression appliquée, de l'épaisseur de pâte et de la finition de surface telle que le sablage plus revêtement époxy poudre RAL 9005.
Lecture recommandée : Guide de conception des dissipateurs thermiques : Optimisation des performances thermiques des profilés en aluminium.
Quelle tolérance générale tenez-vous sur les dimensions du dissipateur ?
La tolérance générale est de ±0,10 mm. Elle découle de la géométrie de l'outillage conçue autour de la capabilité process mesurée, et non d'un filtre de contrôle. C'est pourquoi un délai de 10 jours ouvrés est réaliste et non optimiste. Confirmez les dimensions critiques avant de commander, car les opérations secondaires comme l'ébavurage et le placage peuvent affecter l'ajustement final.
Quel est le délai pour les commandes de pâte thermique pour dissipateur thermique ?
10 jours ouvrés est réaliste pour les programmes standard, car l'outillage est conçu autour de la capabilité process mesurée. Le délai dépend de la nécessité de l'ébavurage, du placage et du contrôle à 100 %. Supprimer une opération secondaire fait généralement plus bouger le coût unitaire que n'importe quelle substitution de matériau, alors confirmez le niveau de contrôle avant de commander.
À comparer avec : Dissipateurs thermiques en aluminium extrudé sur mesure.
Que dois-je confirmer avant de commander de la pâte thermique pour dissipateur thermique ?
Confirmez ce que la pièce doit supporter : cycles de charge, variations thermiques ou environnement corrosif en éclairage LED high bay. Confirmez également le matériau aluminium 6061-T6, l'épaisseur d'ailette 0,3 mm, le pas d'ailette 1,5 mm, la résistance thermique 0,62 K/W, la finition de surface sablage plus revêtement époxy poudre RAL 9005, la tolérance générale ±0,10 mm, et si un contrôle à 100 % est requis.
Pouvez-vous documenter la capabilité process à 800 000 pièces ?
Oui. La consolidation chez les acheteurs d'éclairage LED high bay signifie moins de programmes, mais plus grands. Cela récompense les fournisseurs capables de documenter la capabilité process à 800 000 pièces plutôt que ceux qui gagnent sur un seul échantillon. L'outillage est conçu autour de la capabilité mesurée, de sorte que ±0,10 mm découle de la géométrie de l'outillage plutôt que d'un filtre de contrôle.
Comment la finition de surface affecte-t-elle la performance thermique ?
La finition de surface telle que le sablage plus revêtement époxy poudre RAL 9005 affecte le contact thermique et la résistance à la corrosion. La résistance thermique est de 0,62 K/W avec une épaisseur d'ailette de 0,3 mm et un pas d'ailette de 1,5 mm. Pour les environnements corrosifs en éclairage LED high bay, le revêtement aide, mais il ajoute une opération secondaire qui peut faire plus bouger le coût unitaire qu'une substitution de matière première.
Pourquoi le coût des opérations secondaires compte-t-il plus que le coût de la matière première ?
La pression sur les coûts en éclairage LED high bay vient rarement de la matière première. Elle vient des opérations secondaires : ébavurage, placage et contrôle à 100 %. Supprimer l'une de ces étapes fait généralement plus bouger le coût unitaire que n'importe quelle substitution de matériau. Confirmez quelles opérations secondaires sont réellement nécessaires avant de commander, car elles affectent aussi le délai de 10 jours ouvrés.