dissipateur thermique nvme : aluminium 6061-T6, tolérance 0,10 mm, surface sablée + revêtement époxy en poudre RAL 9005, délai de livraison 20 jours ouvrables, MOQ 1000 pcs. Capacité 50 000 pcs pour l‘éclairage industriel LED. Revue de plan et rapport de première article inclus.
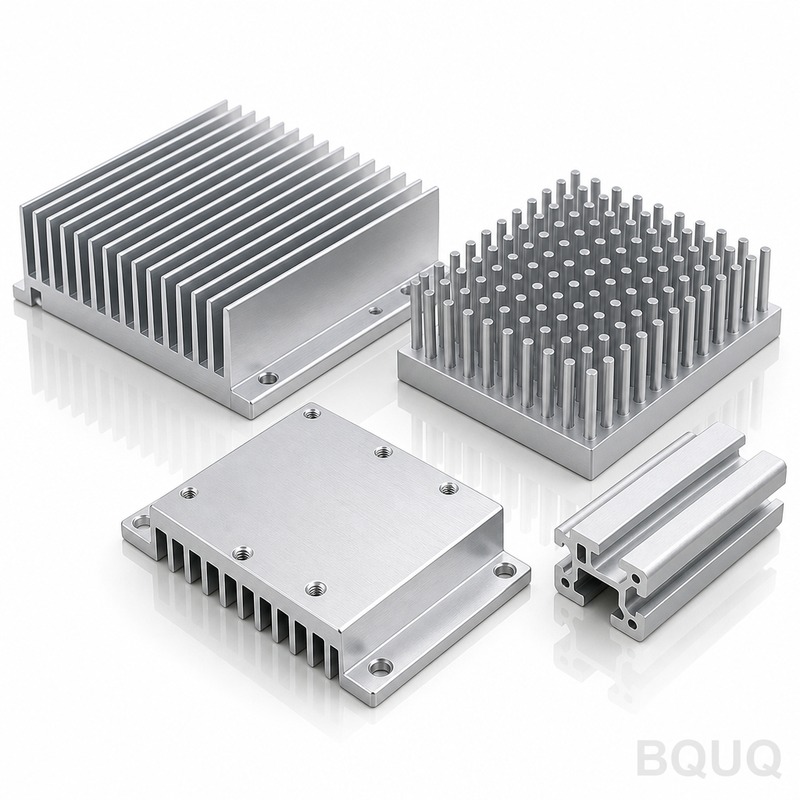
Dissipateur de chaleur NVMe
Points clés
La fabrication de dissipateurs thermiques NVMe chez BQUQ utilise de l'aluminium 6063-T5 avec une épaisseur d'ailette de 0,5 mm et un pas d'ailette de 3,0 mm, offrant une résistance thermique de 1,10 K/W. La tolérance générale est de ±0,20 mm, déterminée par la géométrie de l'outillage plutôt que par un filtrage lors du contrôle. L'anodisation dure Type III à 25-40 µm prolonge la durée de vie en service. Le délai de livraison est de 20 jours ouvrés, avec une capacité documentée à 800 000 pièces pour les programmes qualifiés d'éclairage industriel LED.
Les fournisseurs capables de chiffrer un dissipateur thermique NVMe ne manquent pas. Ce qui manque, ce sont des fournisseurs capables d'expliquer pourquoi ±0,20 mm a été retenu, ce que l'anodisation dure Type III à 25-40 µm apporte à la durée de vie en service, et comment le délai de 20 jours ouvrés est préservé lorsqu'une réparation d'outillage s'impose.
À lire également : Dissipateurs thermiques sur mesure fabriqués en Chine.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 6063-T5 |
| Épaisseur d'ailette | 0,5 mm |
| Pas d'ailette | 3,0 mm |
| Résistance thermique | 1,10 K/W |
| Finition de surface | anodisation dure Type III, 25-40 µm |
| Tolérance générale | ±0,20 mm |
Contexte marché et technique
La demande dans l'éclairage industriel LED est passée de pièces standard à source unique vers des pièces personnalisées qualifiées, ce qui fait remonter les exigences documentaires en amont. Les certificats matière, les rapports de première pièce et les dossiers de type PPAP sont désormais demandés dès 5000 pièces plutôt qu'en production de masse.
La consolidation des acheteurs d'éclairage industriel LED se traduit par des programmes moins nombreux et plus importants. Cela favorise les fournisseurs capables de documenter leur capabilité process à 800 000 pièces plutôt que ceux qui l'emportent sur un seul échantillon.
Notre processus de fabrication
L'outillage est conçu en fonction de la capabilité mesurée du procédé, de sorte que ±0,20 mm découle de la géométrie de l'outillage plutôt que d'un filtre de contrôle. C'est pourquoi un délai de 20 jours ouvrés est réaliste et non optimiste.
En production, le nvme heat sink est contrôlé en cours de fabrication à intervalles fixes. Les opérateurs enregistrent les dimensions toutes les 30 à 50 pièces, ce qui permet de détecter l'usure de l'outil avant que le lot ne dérive au-delà de ±0,20 mm.
Voir aussi : Pourquoi les dissipateurs thermiques ont-ils des ailettes ? Espacement des ailettes expliqué aux ingénieurs.
L'ébavurage et le traitement des arêtes sont spécifiés sur le plan pour le nvme heat sink. Une arête vive qui passe le contrôle dimensionnel peut néanmoins compromettre l'assemblage ; le congé d'arête est donc un paramètre maîtrisé et non cosmétique.
En savoir plus sur Relocalisation de la fabrication 2025 : Analyse des coûts, délais de livraison et stratégie de chaîne d'approvisionnement.
Matériau et finition de surface
L'état du matériau importe autant que la nuance. Un aluminium 6063-T5 livré dans un revenu inadapté dérivera après usinage ; c'est pourquoi le nvme heat sink est détendu avant finition lorsque la géométrie est asymétrique.
La spécification de surface du nvme heat sink est un anodisage dur Type III, 25-40 µm, retenu pour l'environnement de service en éclairage industriel LED. L'épaisseur est vérifiée sur un coupon de référence issu du même lot plutôt que présumée à partir des paramètres du procédé.
Lorsque le nvme heat sink subit des sollicitations de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie constitue la source la plus fréquente de litiges lors du contrôle à réception.
Détail technique : Combien de temps prend l'usinage CNC ? Une analyse complète des délais de production.
Tolérance et contrôle
Les dimensions générales du dissipateur thermique nvme sont maintenues à ±0,20 mm ; les caractéristiques critiques sont identifiées sur le plan et contrôlées séparément avec une plage plus serrée.
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans du dissipateur thermique nvme précisent comment chaque cote critique est vérifiée.
La capabilité du procédé est suivie par caractéristique. Lorsque le Cpk descend en dessous du seuil convenu sur le dissipateur thermique nvme, nous ajustons le procédé ou reclassifions la caractéristique, plutôt que de trier les pièces en fin de production.
Lecture recommandée : Bar Feeders et usinage suisse : réglage pour les longues séries.
Domaines d'application
L'environnement de service génère plus de reconceptions que la charge. Le dissipateur thermique nvme en service extérieur ou en zone de lavage nécessite un anodisage dur Type III, 25-40 µm et une étanchéité prise en compte dès la conception, et non ajoutée ultérieurement.
À comparer avec : Pâte thermique vs pad thermique : Guide de sélection technique pour 2024.
Les demandes de rétrofit sont courantes : un ensemble existant nécessite un dissipateur thermique nvme dans une taille légèrement différente. Comme la fenêtre de procédé est déjà connue, un délai de 20 jours ouvrés sur un rétrofit est généralement plus court que sur une pièce nouvelle.
À confirmer avant commande
L'emballage fait partie de la spécification. Des pièces arrivant avec des bords endommagés ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour un dissipateur thermique nvme avec des surfaces finies.
Confirmez le circuit de réapprovisionnement. Si le dissipateur thermique nvme est documenté avec des plans d'outillage et un rapport de première article archivé, une commande répétée des années plus tard reproduit la pièce d'origine au lieu de l'approximer.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur un dissipateur thermique NVMe ?
Les dimensions générales sont tenues à ±0,20 mm. Les caractéristiques critiques sont identifiées sur le plan et maintenues dans une plage plus serrée, avec la méthode de mesure précisée afin que le contrôle à réception corresponde au nôtre.
Quelle est la quantité minimale de commande pour un dissipateur thermique NVMe ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour un dissipateur thermique NVMe débutent à 5000 pcs, seuil auquel la fenêtre de process est éprouvée et le coût unitaire se stabilise.
Combien de temps prend la production d'un dissipateur thermique NVMe ?
Oui. Les certificats matière, la traçabilité des lots de traitement thermique et les rapports d'inspection de première pièce sont livrés avec la commande. Si votre client en éclairage LED high bay exige une documentation supplémentaire, précisez-le au stade du devis.
Pouvez-vous travailler à partir de notre plan existant ?
L'anodisation dure Type III, 25-40 µm, est la norme pour un dissipateur thermique NVMe. Les autres finitions sont chiffrées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot, plutôt que supposées à partir des paramètres de process.
À lire également : Certificats de matériaux : MTR et traçabilité pour les pièces importées.
Quelles finitions de surface sont disponibles pour un dissipateur thermique NVMe ?
Les modifications sont documentées par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, ne re-chiffrons que les opérations affectées et vous indiquons si le stock existant de dissipateur thermique NVMe reste utilisable.
Si le dissipateur thermique NVMe est déjà en production ailleurs, envoyez un échantillon et le plan actuel. Nous établirons un devis sur cette base et vous dirons honnêtement si le changement améliore le coût, le délai, ou ni l'un ni l'autre.
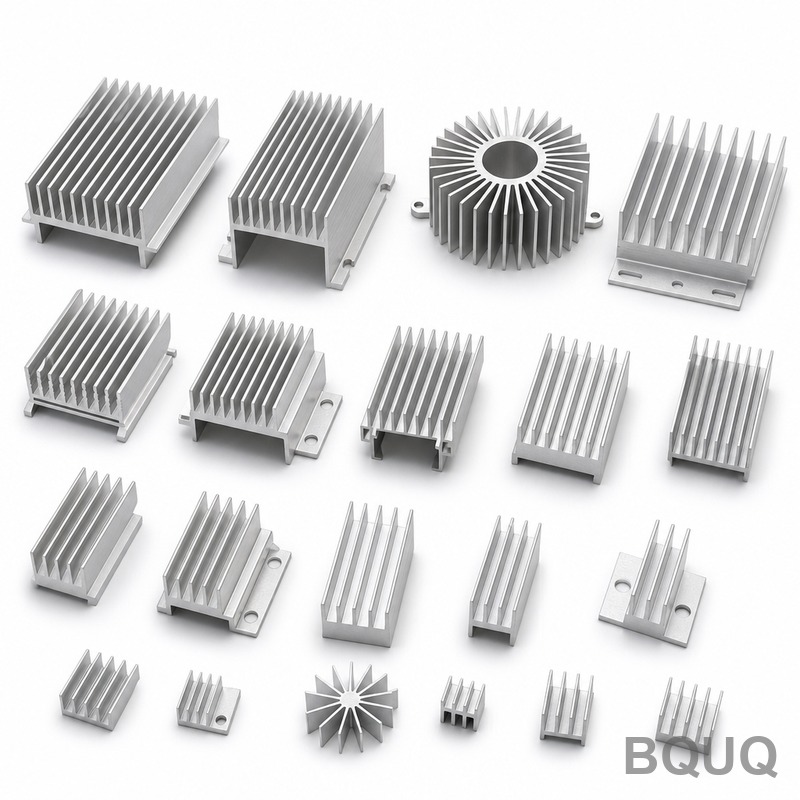
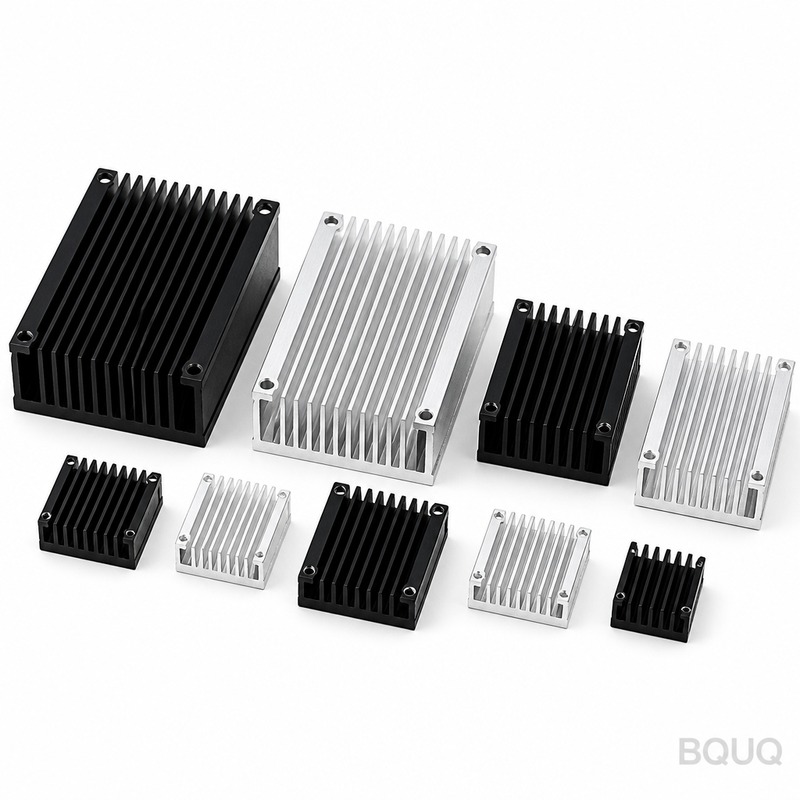
Voir aussi : Matériaux d'usinage CNC les moins chers : options au coût le plus bas pour 2024.
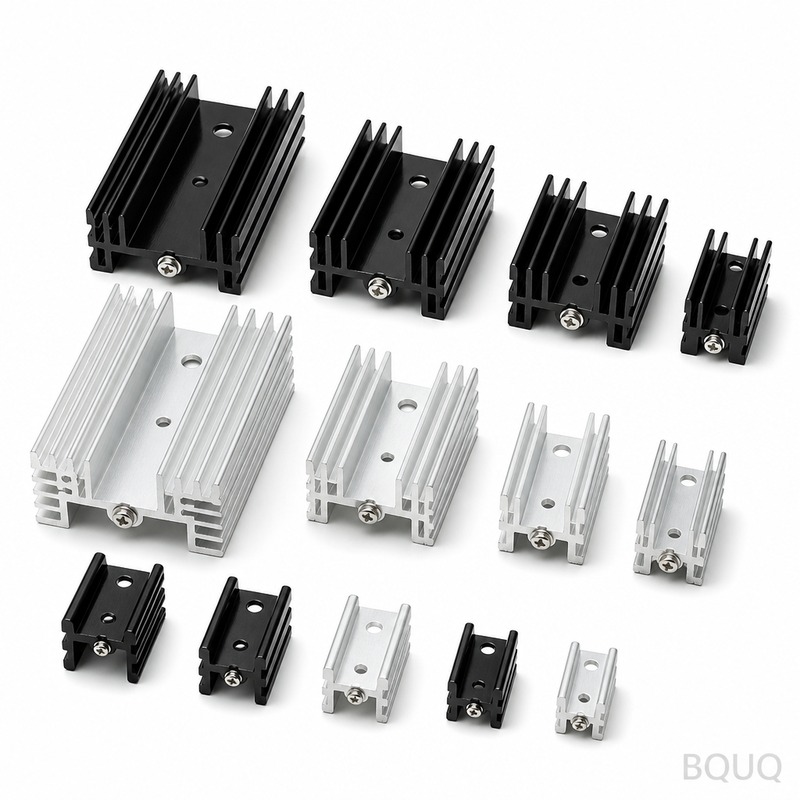
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | aluminium 6063-T5 |
| Tolérance | ±0.20 mm |
| Délai de livraison | 20 jours ouvrés |
| MOQ | 5000 pcs pour les programmes documentés |
| Capacité | 800,000 pcs |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Pièce standard à source unique | Éclairage LED high bay à faible volume ou non critique | Documentation limitée ; non qualifiée pour les programmes de plus grande envergure |
| Pièce personnalisée qualifiée | Programmes exigeant des certificats de matériaux, des rapports de première article et des enregistrements de type PPAP | Effort initial plus élevé en documentation et en validation de l'outillage |
| Aluminium 6063-T5 avec anodisation dure Type III, 25-40 µm | Applications nécessitant une résistance thermique de 1.10 K/W et une durée de vie prolongée | Coût plus élevé que les revêtements nus ou plus fins |
| Tolérance de ±0.20 mm basée sur l'outillage | Production reproductible à 800,000 pcs | Nécessite une planification de la réparation de l'outillage pour préserver le délai de livraison de 20 jours ouvrés |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Géométrie définie en fonction de la capabilité processus mesurée pour ±0,20 mm | Conception de l'outillage et étude de capabilité |
| Matière entrante | Vérification de l'aluminium 6063-T5 | Certificats matière |
| Premier article | Contrôle dimensionnel et de performance thermique | Rapport de premier article |
| Production | Capabilité processus à 800 000 pcs | Enregistrements de type PPAP |
| Inspection finale | Tolérance générale ±0,20 mm et finition de surface anodisation dure Type III, 25-40 µm | Rapport d'inspection |
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur de chaleur pour nvme ?
La résistance thermique est de 1,10 K/W avec de l'aluminium 6063-T5, une épaisseur d'ailette de 0,5 mm et un pas d'ailette de 3,0 mm. Cette combinaison prend en charge les programmes d'éclairage LED high bay nécessitant des pièces personnalisées qualifiées et une capabilité processus documentée à 800 000 pcs.
Pourquoi la tolérance générale est-elle de ±0,20 mm ?
±0,20 mm découle d'une géométrie d'outillage conçue autour de la capabilité processus mesurée, et non d'un filtre d'inspection. Cela favorise une production répétable et aide à protéger le délai de 20 jours ouvrables lorsque l'outillage nécessite une réparation.
En savoir plus sur Pièces estampées pour interrupteurs reed et capteurs.
Quel est l'apport de l'anodisation dure Type III, 25-40 µm sur la durée de vie ?
L'anodisation dure Type III à 25-40 µm augmente la dureté de surface et la résistance à l'usure, prolongeant la durée de vie dans les environnements exigeants d'éclairage LED high bay. Elle est appliquée aux pièces en aluminium 6063-T5 avec une épaisseur d'ailette de 0,5 mm et un pas d'ailette de 3,0 mm.
Détail technique : Pince de serrage à alésage triangulaire type 36 pour tour automatique, usinée CNC BQUQ.
Quel est le délai de livraison et comment est-il garanti ?
Le délai de livraison est de 20 jours ouvrés. Il est garanti par la conception d'outillages basés sur la capabilité process mesurée pour ±0,20 mm, la planification de la réparation des outillages et la documentation de la capabilité process à 800 000 pièces plutôt que sur un seul échantillon.
Lecture recommandée : Espacement des ailettes de dissipateur thermique : Pas optimal pour convection naturelle vs forcée.
Quelle documentation est disponible à 5000 pièces ?
À 5000 pièces, les certificats matière, les rapports de première pièce et les enregistrements de type PPAP sont disponibles. Ces éléments appuient les pièces personnalisées qualifiées pour les acheteurs d'éclairage LED high bay qui exigent une documentation en amont plutôt qu'en production de masse.
Quels matériau et finition sont utilisés ?
Le matériau est l'aluminium 6063-T5 avec une épaisseur d'ailette de 0,5 mm et un pas d'ailette de 3,0 mm. La finition de surface est une anodisation dure Type III, 25-40 µm. La tolérance générale est de ±0,20 mm et la résistance thermique est de 1,10 K/W.
Que dois-je confirmer avant de commander ?
Confirmez les certificats matière, les rapports de première pièce et les enregistrements de type PPAP à 5000 pièces. Vérifiez la tolérance de ±0,20 mm, l'anodisation dure Type III 25-40 µm, la résistance thermique de 1,10 K/W, le délai de livraison de 20 jours ouvrés et la capacité à 800 000 pièces.
À comparer avec : Tailles standard de dissipateurs thermiques pour TO-220, TO-247 et boîtiers de puissance courants.