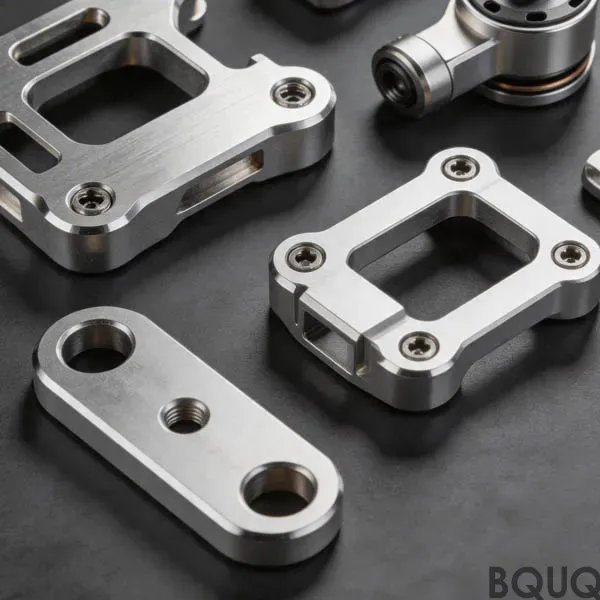
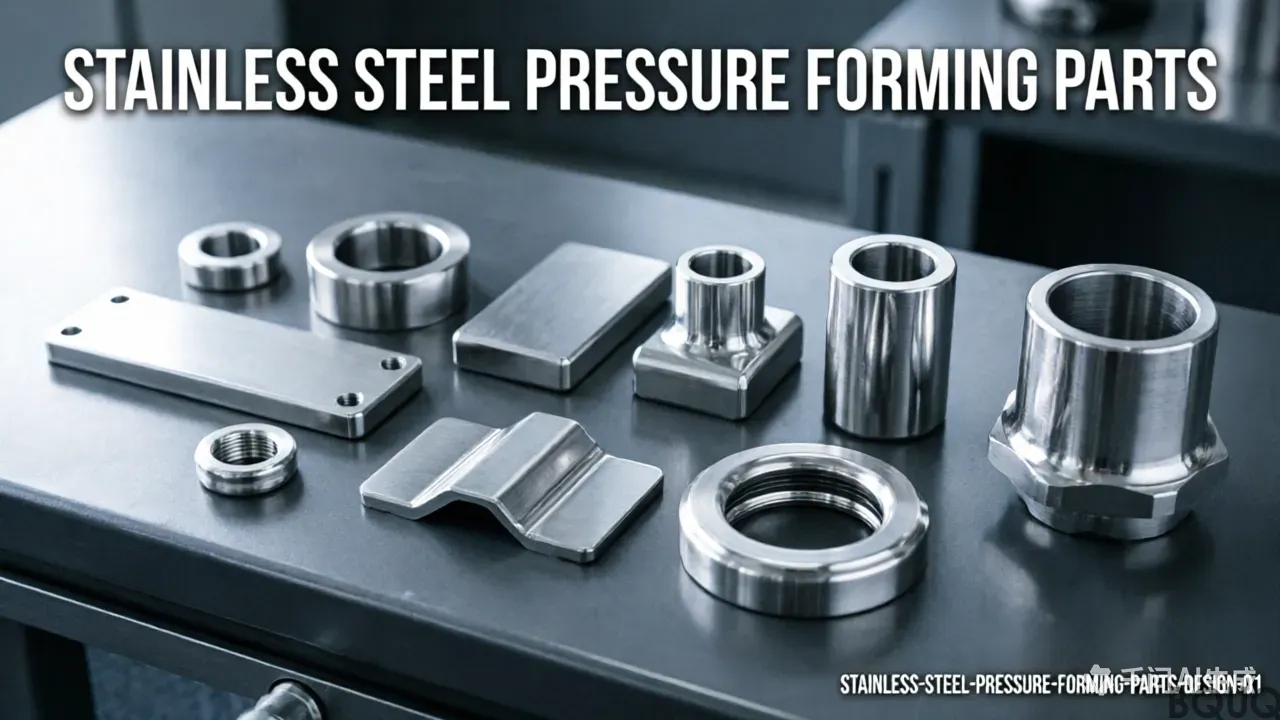
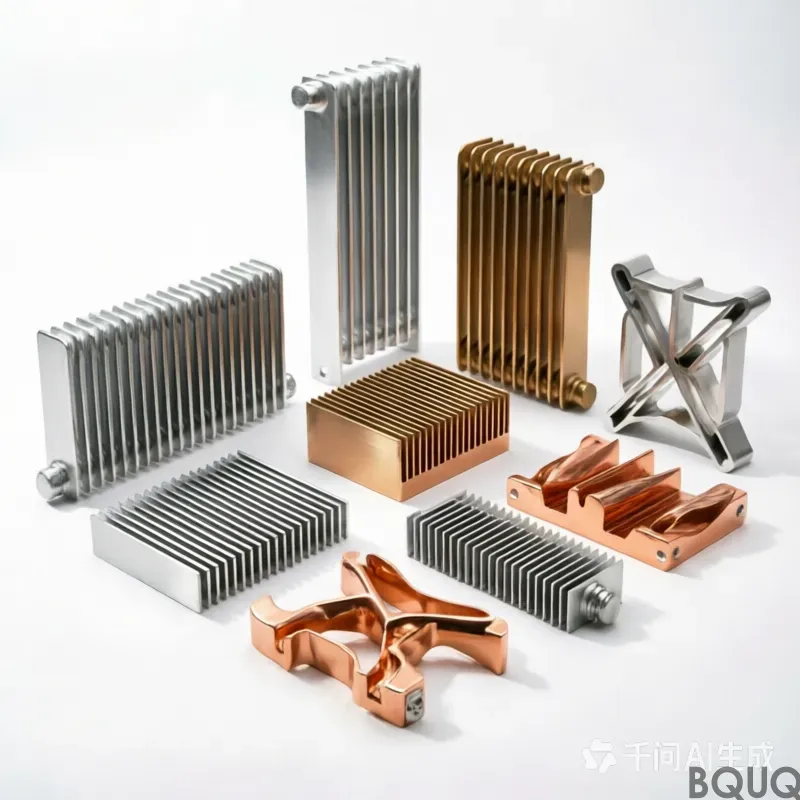
dessins de pièces en tôle : POM / PEEK / nylon, tolérance 0,005 mm, surface électropolie Ra 0,2, délai de livraison 20 jours ouvrés, MOQ 1000 pcs. Capacité pour l‘automobile. Revue de dessin et rapport de première article inclus.
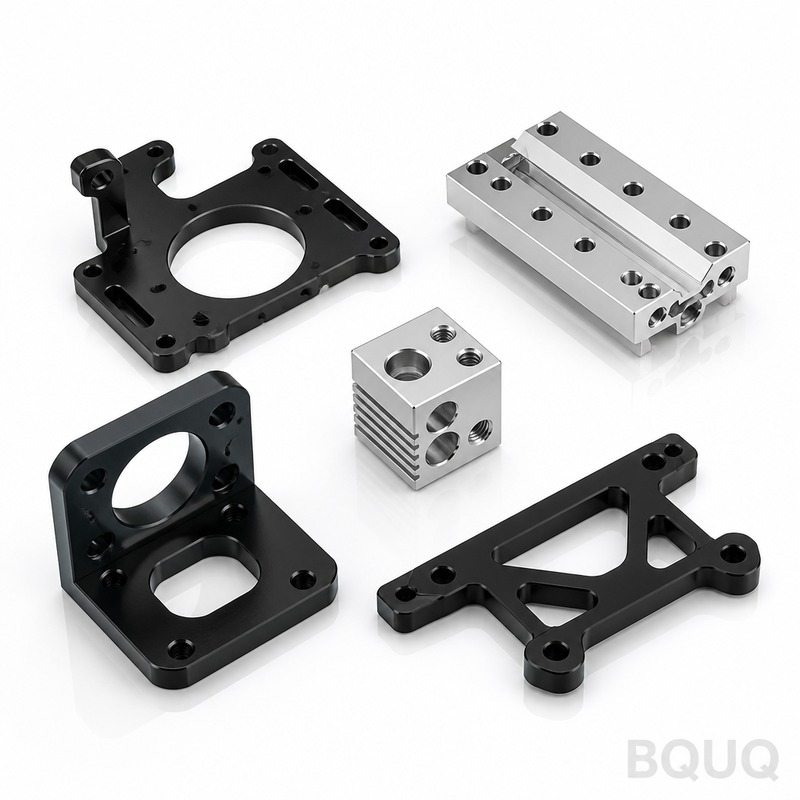
Dessins de pièces en tôle
Points clés
Les dessins de pièces de tôlerie pour l'aérospatiale spécifient de l'aluminium 7075-T6 avec anodisation Type II / Type III, maintenu à ±0,003 mm à vitesse de production. Le délai de production est de 15 jours ouvrables pour une quantité minimale de commande de 500 pièces. Le coût est déterminé par les opérations secondaires—ébavurage, placage et inspection à 100 %—plutôt que par la matière première. La qualification régionale et une seconde source qualifiée sont de plus en plus exigées, de sorte que les tolérances doivent être documentées clairement sur le dessin.
Les fournisseurs capables de chiffrer des dessins de pièces de tôlerie ne manquent pas. Ce qui manque, ce sont des fournisseurs capables d'expliquer pourquoi ±0,003 mm a été choisi, ce que l'anodisation Type II / Type III apporte à la durée de vie, et comment les 15 jours ouvrables sont protégés lorsque l'outillage nécessite une réparation.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 7075-T6 |
| Finition de surface | anodisation Type II / Type III |
| Délai (production) | 15 jours ouvrables |
| MOQ (production) | 500 pcs |
Contexte marché et technique
La pression sur les coûts dans l'aérospatiale provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement varier le coût unitaire davantage que n'importe quelle substitution de matériau.
À lire également : Chine Dongguan estampage fabricants, fournisseurs Shrapnel.
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité dans l'aérospatiale. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont les dessins de pièces de tôlerie sont spécifiés et dont les tolérances sont documentées.
Comment nous le fabriquons
La route pour les dessins de pièces de tôlerie commence par une fenêtre de processus, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que ±0,003 mm est maintenu à vitesse de production plutôt que sur une seule pièce lente.
Le traitement thermique et le traitement de surface sont planifiés comme des étapes contrôlées, et non comme des réflexions après coup. L'anodisation Type II / Type III est appliquée selon une plage d'épaisseur définie et vérifiée, car une variation à ce niveau provoque plus de défaillances sur le terrain qu'une dérive dimensionnelle.
Voir aussi : Comparaison des meilleures méthodes d'ébavurage pour pièces embouties.
L'inspection finale des dessins de pièces de tôlerie est basée sur l'échantillonnage pour les dimensions générales et à 100 % pour les caractéristiques critiques. Cette répartition est convenue avant l'outillage, car déplacer une caractéristique de générale à critique modifie le coût et les 15 jours ouvrables.
En savoir plus sur Emboutissage en petite série vs grand volume : comment choisir le bon procédé.
Matériau et finition de surface
L'aluminium 7075-T6 est la référence pour les dessins de pièces de tôlerie car il maintient ±0,003 mm de manière prévisible et s'usine sans surprises d'écrouissage. Des alternatives sont proposées lorsque la corrosion ou la conductivité domine l'exigence.
L'état du matériau importe autant que la nuance. De l'aluminium 7075-T6 fourni dans un revenu incorrect dérivera après usinage, c'est pourquoi les dessins de pièces de tôlerie sont détendus avant finition lorsque la géométrie est asymétrique.
Lorsque les dessins de pièces de tôlerie subissent des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie est la source la plus courante de litiges à la réception.
Détail technique : Collection de Charnières et Supports en Acier Estampé BQUQ.
Tolérance et inspection
Les dimensions générales des dessins de pièces de tôlerie sont maintenues à ±0,003 mm ; les caractéristiques critiques sont identifiées sur le dessin et contrôlées séparément avec une bande plus serrée.
La capabilité du processus est suivie par caractéristique. Lorsque le Cpk descend sous le seuil convenu sur les dessins de pièces de tôlerie, nous ajustons soit le processus, soit reclassifions la caractéristique, plutôt que de trier les pièces en fin de production.
La traçabilité est conservée par lot de coulée et date de production. Si un problème sur le terrain apparaît avec les dessins de pièces de tôlerie, nous pouvons identifier quel lot, quel jeu d'outillage et quel enregistrement d'inspection s'appliquent.
Lecture recommandée : Technologie d'enroulement de ressorts : Guide pratique de la machine à ressorts CNC.
Où il est utilisé
En assemblage, les dessins de pièces de tôlerie sont généralement contraints par la pièce d'accouplement plutôt que par leur propre spécification. Partager le dessin d'interface tôt évite la défaillance courante où les deux pièces sont dans la tolérance mais ne s'assemblent pas.
Les vibrations et les cycles sont les limiteurs de durée de vie habituels des dessins de pièces de tôlerie. Si le cycle de service est connu, nous pouvons recommander une combinaison de traitement de surface et de dureté qui prolonge la durée de vie sans modifier les dimensions.
À comparer avec : Mandrins de puissance hydrauliques vs pneumatiques : quelle est la tendance 2026 ?.
Ce qu'il faut confirmer avant de commander
L'emballage fait partie de la spécification. Des pièces arrivant avec des bords endommagés ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour les dessins de pièces de tôlerie avec surfaces finies.
Confirmez le chemin de réapprovisionnement. Si les dessins de pièces de tôlerie sont documentés avec des dessins d'outillage et un rapport de premier article archivé, une commande répétée des années plus tard reproduit la pièce d'origine au lieu de l'approximer.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur les dessins de pièces de tôlerie ?
Les dimensions générales sont maintenues à ±0,003 mm. Les caractéristiques critiques sont identifiées sur le dessin et maintenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que l'inspection à réception corresponde à la nôtre.
Quelle est la quantité minimale de commande pour les dessins de pièces de tôlerie ?
Le délai standard pour les dessins de pièces de tôlerie est de 15 jours ouvrables après approbation du dessin et validation de l'outillage. Les prototypes sont généralement plus rapides car ils contournent l'outillage, et les commandes répétées sont encore plus rapides car l'outillage existe.
Fournissez-vous des certificats de matériau et d'inspection ?
Oui. Envoyez le dessin dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,003 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
À lire également : Jeu de Pince de Serrage CNC Personnalisée 15-52 mm.
Quelles finitions de surface sont disponibles pour les dessins de pièces de tôlerie ?
Oui. Les certificats de matériau, la traçabilité par lot de coulée et les rapports d'inspection de premier article accompagnent la commande. Si votre client aérospatial exige une documentation supplémentaire, précisez-le au stade du devis.
Pouvez-vous prototyper avant l'outillage ?
Oui, et nous le recommandons. Prototyper des dessins de pièces de tôlerie sans outillage valide l'ajustement et la fonction à une fraction du coût d'outillage, et fait généralement apparaître une modification de conception avant la découpe de l'acier.
Voir aussi : Quelles sont les différences de fabrication entre les dissipateurs thermiques à ailettes collées et à ailettes décolletées ?.
La capacité pour les dessins de pièces de tôlerie est de . Ce chiffre représente la capacité installée, pas un chiffre de vente, et c'est lui qui détermine si les 15 jours ouvrables tiennent lorsque votre volume augmente.
En savoir plus sur Quels sont les droits de douane américains de 2026 sur les pièces usinées chinoises et comment les importateurs peuvent-ils se préparer ?.
Détail technique : Ensemble de Bague de Guidage et Pince pour Tour Automatique CNC sur Mesure.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 7075-T6 |
| Tolérance | ±0,003 mm |
| Délai | 15 jours ouvrables |
| MOQ | 500 pcs |
| Capacité | Vitesse de production avec fenêtre de processus fixée avant usinage |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Anodisation Type II | Résistance générale à la corrosion et finition esthétique | Couche d'oxyde plus fine que le Type III ; résistance à l'usure moindre |
| Anodisation Type III | Haute résistance à l'usure et durée de vie prolongée | Coût plus élevé et revêtement plus épais pouvant affecter les tolérances serrées |
| Source unique qualifiée | Qualification initiale plus rapide et effort administratif réduit | Risque d'approvisionnement plus élevé ; pas de seconde source en cas de perturbation tarifaire ou logistique |
| Seconde source qualifiée | Acheteurs aérospatiaux nécessitant une qualification régionale et une continuité d'approvisionnement | Documentation supplémentaire et effort de vérification des tolérances |
| Inspection à 100 % | Caractéristiques aérospatiales critiques nécessitant une traçabilité complète | Ajoute du coût unitaire ; la supprimer fait varier le coût davantage qu'une substitution de matériau |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Définition de la fenêtre de processus | Fixer l'état du matériau et la géométrie de l'outillage avant usinage | Fiche de fenêtre de processus |
| Validation à vitesse de production | Confirmer que ±0,003 mm est maintenu à vitesse de production, pas sur une seule pièce lente | Données d'inspection de premier article et en cours de processus |
| Ébavurage | Opération secondaire contrôlée pour la qualité des bords | Journal d'opération d'ébavurage |
| Placage / anodisation | Anodisation Type II / Type III appliquée selon le dessin | Enregistrement de l'épaisseur et du type de revêtement |
| Inspection finale | Inspection à 100 % lorsque spécifiée | Rapport d'inspection avec résultats de tolérance |
Questions fréquemment posées
Quel matériau et quelle tolérance sont standard pour les dessins de pièces de tôlerie ?
L'aluminium 7075-T6 est standard, avec une tolérance de ±0,003 mm maintenue à vitesse de production. Cette combinaison équilibre résistance et poids aérospatiaux. Le dessin doit indiquer l'état du matériau et la géométrie de l'outillage car la fenêtre de processus est fixée avant l'usinage, pas après.
Quels sont le délai de production et le MOQ pour les pièces de tôlerie ?
Le délai de production est de 15 jours ouvrables et le MOQ est de 500 pcs. Les 15 jours ouvrables sont protégés lorsque l'outillage nécessite une réparation, de sorte que le calendrier suppose une fenêtre de processus définie. Confirmez ces deux valeurs avant de commander car elles affectent la planification et les stocks.
Pourquoi l'anodisation Type II par rapport au Type III importe-t-elle pour la durée de vie ?
L'anodisation Type II offre une résistance générale à la corrosion et une finition esthétique, tandis que le Type III donne une couche d'oxyde plus épaisse pour une résistance à l'usure supérieure et une durée de vie plus longue. Le compromis est le coût et l'épaisseur du revêtement, qui peut affecter les tolérances serrées. Spécifiez le type sur le dessin en fonction de l'usure et de l'environnement.
Lecture recommandée : Le sablage aux billes pour pièces CNC : spécifications de finition et coût.
D'où vient la pression sur les coûts dans les pièces de tôlerie aérospatiales ?
La pression sur les coûts provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement varier le coût unitaire davantage que n'importe quelle substitution de matériau. Examinez le dessin pour éviter les opérations secondaires inutiles.
Pourquoi les acheteurs demandent-ils une seconde source qualifiée ?
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité dans l'aérospatiale. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont les dessins de pièces de tôlerie sont spécifiés et dont les tolérances sont documentées. Une seconde source réduit le risque d'approvisionnement mais ajoute un effort de qualification.
Comment ±0,003 mm est-il vérifié à vitesse de production ?
La route commence par une fenêtre de processus, pas par une machine. L'état du matériau et la géométrie de l'outillage sont fixés d'abord, puis ±0,003 mm est confirmé à vitesse de production plutôt que sur une seule pièce lente. Les enregistrements d'inspection doivent montrer les résultats de premier article et en cours de processus.
À comparer avec : Ressorts sur mesure fabriqués sur plan.
Que faut-il confirmer avant de commander des pièces de tôlerie ?
Confirmez le matériau 7075-T6, la tolérance ±0,003 mm, l'anodisation Type II ou Type III, le délai de 15 jours ouvrables et le MOQ de 500 pcs. Confirmez également si une inspection à 100 % est requise et si une seconde source qualifiée est nécessaire. Ces détails affectent le coût et le calendrier.