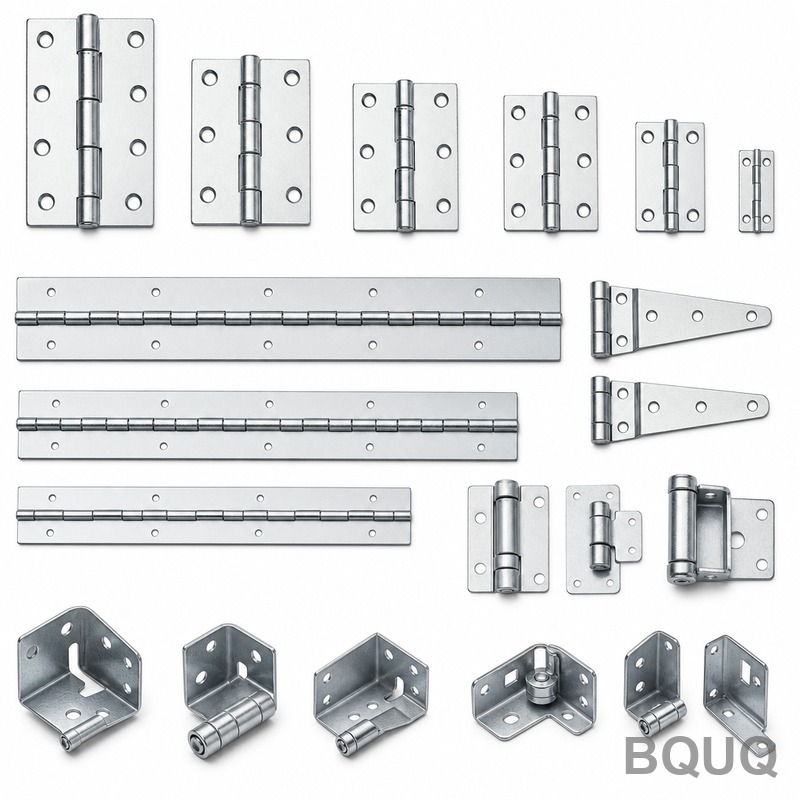
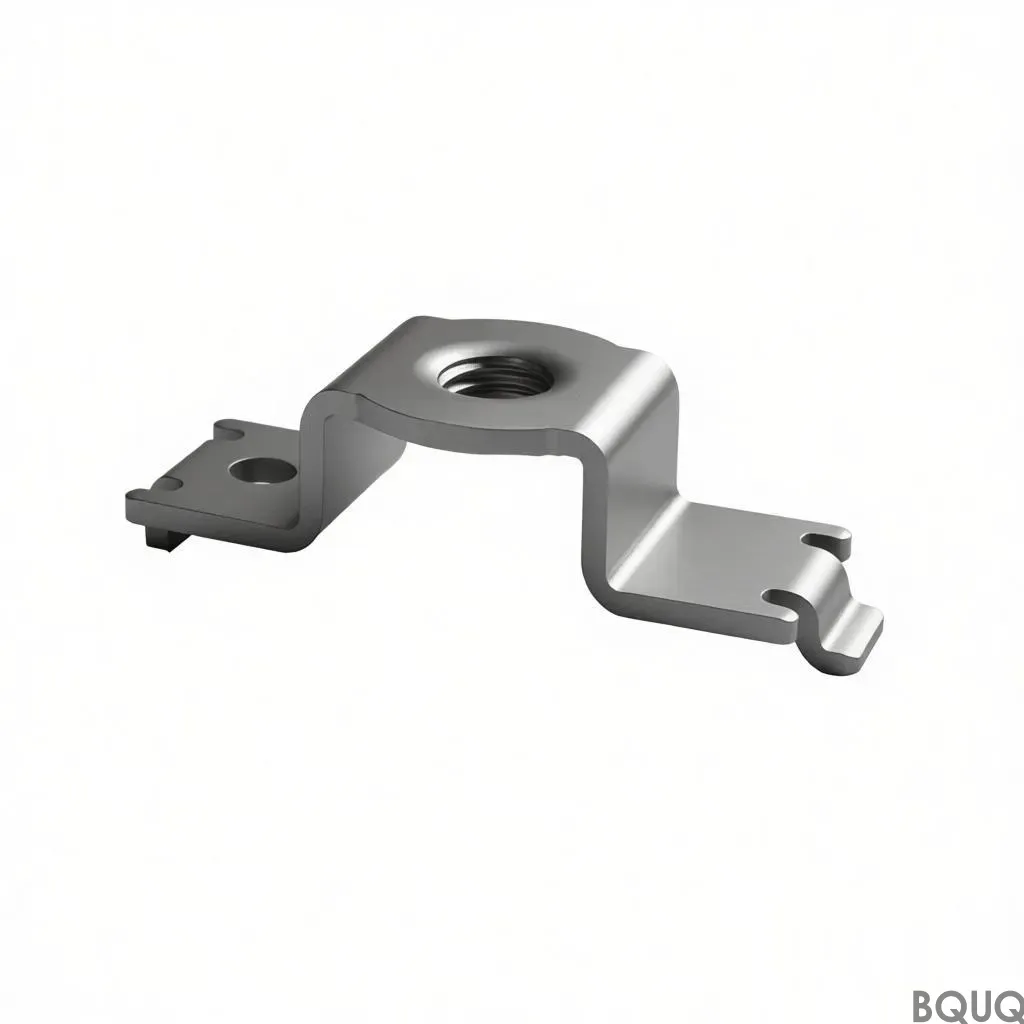
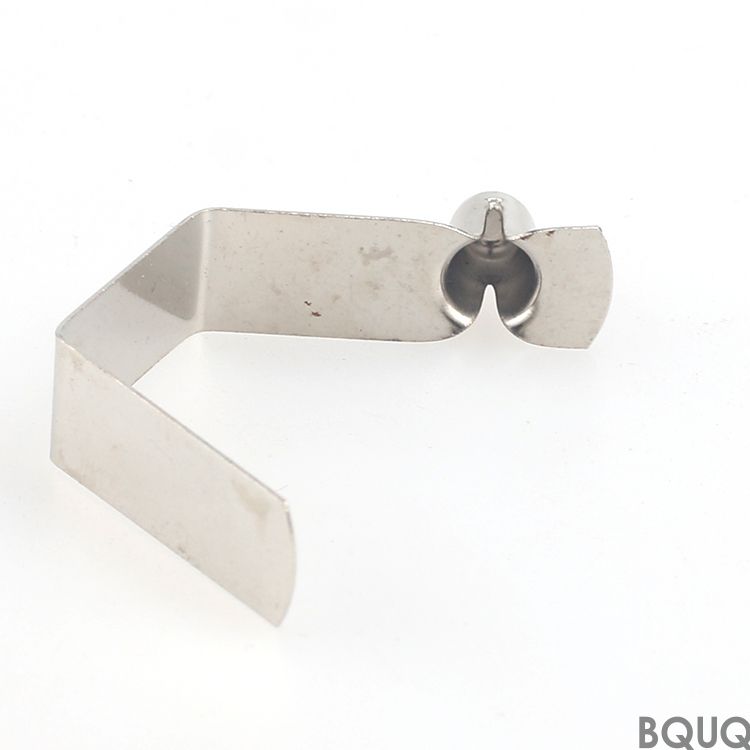
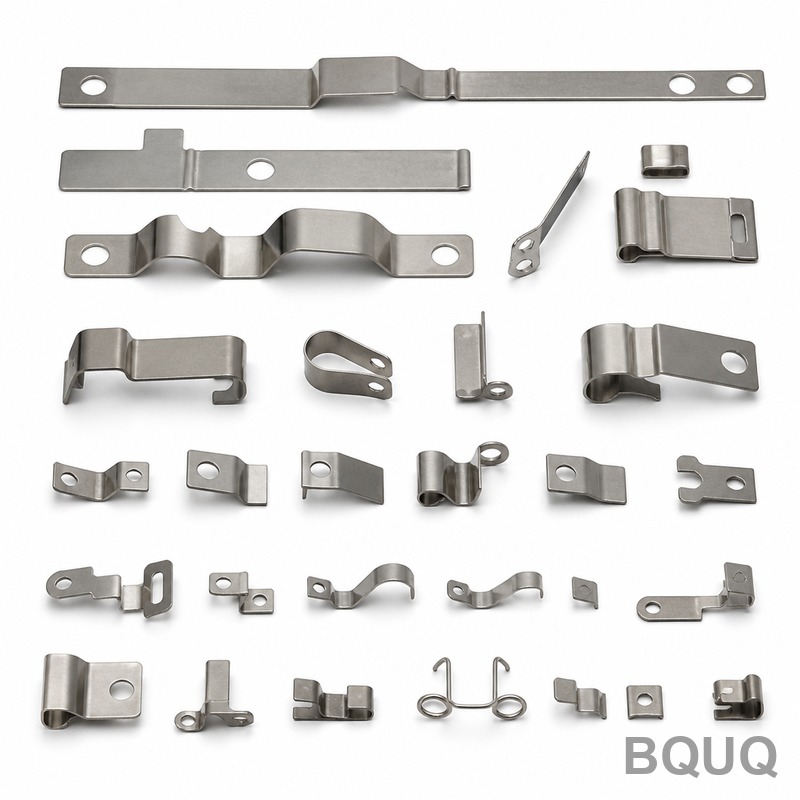
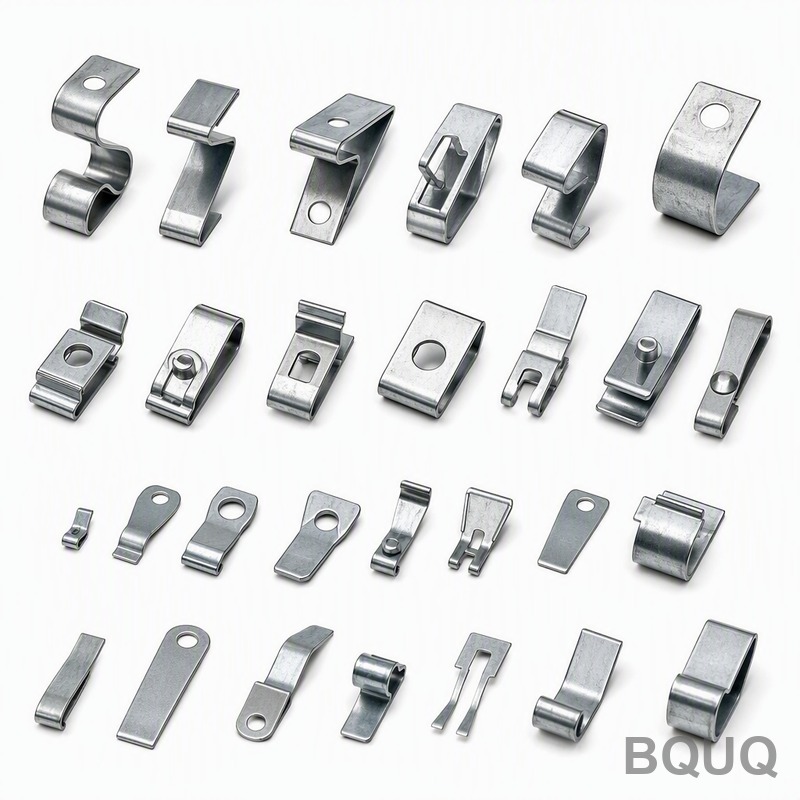
Ce que cette collection offre : planéité, dureté et rapidité en un seul ensemble Il s‘agit d‘une gamme prête à spécifier de charnières et supports en acier estampé produite par B
Collection de Charnières et Supports en Acier Estampé BQUQ | CNC de Précision + Estampage
Ce que cette collection offre : planéité, dureté et rapidité en un seul ensemble Il s'agit d'une gamme prête à spécifier de charnières et supports en acier estampé produite par BQUQ, une usine de fa
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que cette collection offre : planéité, dureté et rapidité en un seul ensemble
Il s'agit d'une gamme prête à spécifier de charnières et supports en acier estampé produite par BQUQ, une usine de fabrication de précision forte de 20 ans d'expérience à Dongguan, en Chine. Vous obtenez des pièces estampées avec une planéité de 0,05 mm par 100 mm, un état de surface de Ra 0,8 µm, et un délai de 15 jours ouvrables pour les tailles standard. L'acier est cémenté à 48 HRC, garantissant que votre porte, panneau ou boîtier conserve son alignement sur 50 000 cycles sans déformation.
Chaque charnière et support est fabriqué sur des presses de 25 à 160 tonnes, puis ébavuré et inspecté. Nous ne masquons pas les défauts par de la peinture—nous les éliminons. Le résultat est une collection que vous pouvez intégrer directement dans un prototype ou une ligne de production sans retouche.
Pourquoi nos charnières tiennent plus fermement que les pièces moulées ou usinées
L'estampage écrouit le grain de l'acier, augmentant la limite d'élasticité jusqu'à 20 % par rapport à la même nuance usinée dans un bloc. Cela signifie qu'une lame de charnière estampée de 1,5 mm d'épaisseur résiste mieux à la flexion qu'une pièce usinée de 2,0 mm dans le même alliage. La matrice crée un rayon de courbure constant, maintenant ainsi le trou de la goupille rond à ±0,02 mm, et non à ±0,1 mm comme on le voit sur des supports finis à la main.
Pour les applications intensives, nous ajoutons une butée sertie qui limite la rotation à 90° ou 180°, éliminant le besoin d'une goupille d'arrêt séparée. Cela réduit le temps d'assemblage de 4 secondes par charnière sur votre ligne.
Matériaux et traitement thermique utilisés dans cette collection
Nous stockons quatre aciers de base pour cette gamme : SPCC (acier au carbone laminé à froid), SECC (électro-zingué), SUS304 (inoxydable) et 65Mn (acier à ressort). Pour les nuances au carbone et à ressort, nous proposons deux voies de traitement thermique—la trempe traversante à 45–48 HRC pour la résistance à l'usure, ou la trempe par induction uniquement sur le trou de goupille à 52 HRC lorsque vous avez besoin d'un point de pivot plus dur sans fragiliser la lame.
Le zingage est disponible en clair, bleu ou noir, avec une classification de brouillard salin neutre de 72 heures. Si vous avez besoin d'un grade alimentaire ou marin, nous omettons le placage et utilisons du SUS316L, que nous pouvons également estamper—notez simplement que le rayon de courbure minimal augmente à 1,5 fois l'épaisseur du matériau.
Tolérances dimensionnelles et faux-rond pour concevoir en toute confiance
Notre tolérance d'estampage standard est de ±0,05 mm pour l'espacement entre trous jusqu'à 100 mm. Pour l'alésage de la goupille de charnière, nous maintenons +0,02 / -0,00 mm. La planéité de la surface de montage est de 0,05 mm par 100 mm, et l'équerrage de la lame par rapport à la goupille est de 0,03 mm sur toute la largeur. Ce n'est pas une spécification "au mieux"—c'est notre standard indiqué pour toute la collection de charnières et supports en acier estampé.
Le faux-rond de l'alésage de goupille, mesuré avec une goupille de calibrage de 6,0 mm, est de 0,02 mm TIR. Nous y parvenons grâce à un processus d'estampage en deux étapes : un trou pilote est d'abord percé, puis l'alésage final est alésé dans la même station de matrice. Cela élimine la dérive que l'on observe avec un poinçonnage en une seule étape.
Inspection avant chaque expédition : ce que nous mesurons et pourquoi
Nous n'expédions pas un lot sur la base d'une seule première pièce. Chaque lot de 500 pièces fait l'objet d'une inspection aléatoire de 5 pièces, et chaque lot de 100 pièces d'une inspection de 2 pièces. Nous mesurons l'alésage de goupille avec un alésomètre numérique (résolution 0,001 mm), la planéité sur une plaque de surface en granit avec un comparateur à cadran, et l'état de surface avec un profilomètre portable. Les résultats sont consignés sur un certificat qui accompagne votre commande.
Pour les trous de montage du support, nous utilisons un calibre passe/ne-passe fabriqué selon votre dessin. Si le calibre échoue, tout le lot est arrêté et refait. Cela a maintenu notre taux de rejet sous 0,3 % au cours des 12 derniers mois, et c'est la raison pour laquelle nous pouvons offrir un délai de 15 jours sans frais de supplément.
Matrices personnalisées, sans MOQ, et processus de devis en 12 heures
Vous n'êtes pas limité à nos tailles standard. Envoyez-nous votre dessin, et nous concevrons une matrice progressive qui combine poinçonnage, pliage et matriçage en une seule passe. Le coût de la matrice est amorti dans le prix unitaire—il n'y a pas de facture d'outillage séparée, sauf si vous souhaitez posséder la matrice. Et il n'y a pas de MOQ : nous fabriquerons 100 pièces pour un prototype ou 100 000 pour la production. Le prix unitaire diminue de 35 % lorsque vous passez de 1 000 à 10 000 unités.
Grâce à 20 ans d'expérience en outillage, nous pouvons deviser une matrice personnalisée en 12 heures. Les pièces standard de la collection sont devisées en 4 heures. Tous les devis incluent la tolérance exacte, l'état de surface et le délai—pas de langage vague du type "sous réserve d'inspection finale".
Comment cette collection se compare à l'usinage CNC et à la découpe laser
Pour une charnière ou un support de moins de 3 mm d'épaisseur, l'estampage est plus rapide et moins cher que l'usinage CNC. Notre coût unitaire pour un support de 50 mm × 30 mm à 10 000 unités est de 0,12 $ ; la même pièce usinée à partir d'une plaque coûte 0,85 $. La découpe laser est plus lente pour les trous de moins de 5 mm et laisse une bavure sur le bord inférieur, tandis que notre estampage produit un bord de cisaillement propre sans ébavurage secondaire.
Si vous avez besoin d'une forme complexe avec des rayons internes serrés sous 0,5 mm, l'estampage n'est pas le bon processus—utilisez plutôt notre service CNC. Pour référence, lisez notre guide de sélection des outils de coupe CNC pour comprendre quand l'usinage surpasse l'estampage. Et pour les décisions générales de tolérance, consultez notre guide des tolérances d'usinage CNC.
Spécification
Valeur
Matériaux de base
SPCC, SECC, SUS304, SUS316L, 65Mn
Plage d'épaisseur
0,3 mm – 4,0 mm
Taille maximale de pièce
300 mm × 200 mm
Dureté (cémentée)
45–48 HRC (jusqu'à 52 HRC sur le trou de goupille)
Tolérance des trous
±0,02 mm (alésage de goupille), ±0,05 mm (trous de montage)
Planéité
0,05 mm par 100 mm
État de surface
Ra 0,8 µm (tel qu'estampé), Ra 0,4 µm (optionnel)
Faux-rond de l'alésage de goupille
0,02 mm TIR
Délai (standard)
15 jours ouvrables
MOQ
Sans MOQ (100 pièces pour prototype)
Avez-vous vraiment sans MOQ pour les pièces estampées personnalisées ?
Oui—nous estamperons une seule pièce pour un test fonctionnel, mais le prix unitaire pour 1 pièce est 20× plus élevé qu'à 1 000 pièces, donc nous recommandons de commander au moins 100 pièces pour un prix significatif.
Puis-je obtenir un état de surface différent, comme un revêtement en poudre ou un placage au nickel ?
Nous proposons le zingage, le placage au nickel et le revêtement en poudre en option ; le revêtement en poudre ajoute 3 jours ouvrables et coûte 0,05 $ par pouce carré.
Comment garantissez-vous la précision dimensionnelle sur une pièce estampée ?
Nous utilisons des matrices progressives avec contrôle intégré, et chaque lot est vérifié avec une MMT et des gabarits passe/ne-passe avant l'émission du certificat de conformité.
Quel est le délai le plus rapide si j'ai besoin de pièces en 7 jours ?
Pour les tailles standard de cette collection, nous pouvons accélérer à 7 jours ouvrables avec un supplément de 15 % ; les matrices personnalisées nécessitent un minimum de 10 jours.
Obtenez un devis ferme en 12 heures—envoyez votre dessin à sc@bquq.com ou sur WhatsApp +86 13713157787. Incluez le nom de la pièce, la quantité et votre tolérance cible. Nous répondrons avec un prix, un délai et une note DFM si votre conception peut être simplifiée.