article technique : Titane Grade 5, tolérance 0,01 mm, surface anodisation Type II / Type III, délai de livraison 15 jours ouvrés, MOQ 500 pcs. Capacité pour dispositif médical. Revue de plan et rapport de première pièce inclus.
article technique
Points clés
Article technique pour l'usinage CNC utilisant l'acier 4140 / 4340 avec un chromage dur de 0,025 mm, maintenu à ±0,003 mm, produit en 20 jours ouvrés avec un MOQ de 200 pièces. Le ±0,003 mm provient de la géométrie de l'outillage, et non d'un filtrage par inspection. Le chromage dur de 0,025 mm prolonge la durée de vie. La pression sur les coûts en robotique provient des opérations secondaires : ébavurage, placage et inspection à 100 %, et non de la substitution de matière première.
Les fournisseurs capables de chiffrer un article technique ne manquent pas. Ce qui manque, ce sont des fournisseurs capables d'expliquer pourquoi ±0,003 mm a été choisi, ce que fait un chromage dur de 0,025 mm sur la durée de vie, et comment les 20 jours ouvrés sont protégés lorsque l'outillage nécessite une réparation.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Acier 4140 / 4340 |
| Finition de surface | chromage dur 0,025 mm |
| Délai (production) | 20 jours ouvrés |
| MOQ (production) | 200 pcs |
Contexte marché et technique
La pression sur les délais s'est accentuée dans toute la robotique. Ce qui était autrefois un cycle d'outillage et de qualification de 12 semaines est aujourd'hui chiffré à 20 jours ouvrés, ce qui ne fonctionne que si la conception de l'outillage et la validation des procédés sont menées en parallèle.
La pression sur les coûts en robotique provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement plus varier le coût unitaire que n'importe quelle substitution de matériau.
Comment nous le fabriquons
L'outillage est conçu autour de la capabilité mesurée du procédé, de sorte que ±0,003 mm est une conséquence de la géométrie de l'outillage plutôt qu'un filtre d'inspection. C'est pourquoi 20 jours ouvrés est réaliste et non optimiste.
Le traitement thermique et le traitement de surface sont planifiés comme des étapes contrôlées, et non comme des réflexions après coup. Le chromage dur 0,025 mm est appliqué dans une plage d'épaisseur définie et vérifié, car une variation à ce niveau provoque plus de défaillances sur le terrain qu'une dérive dimensionnelle.
L'ébavurage et la préparation des arêtes sont spécifiés sur le plan pour l'article technique. Une arête vive qui passe l'inspection dimensionnelle peut néanmoins faire échouer l'assemblage, c'est pourquoi le chanfrein d'arête est un paramètre contrôlé et non cosmétique.
Matériau et finition de surface
L'acier 4140 / 4340 est la référence pour l'article technique car il tient ±0,003 mm de manière prévisible et s'usine sans surprises d'écrouissage. Des alternatives sont chiffrées lorsque la corrosion ou la conductivité dominent l'exigence.
À lire également : Usinage CNC pour équipements de semi-conducteurs : matériaux et planéité.
L'état du matériau compte autant que la nuance. De l'acier 4140 / 4340 fourni avec un revenu inapproprié dérivera après usinage, c'est pourquoi l'article technique est détendu avant finition lorsque la géométrie est asymétrique.
Voir aussi : Emboutissage acier inoxydable vs aluminium : lequel est meilleur ?.
Le contenu recyclé et les déclarations RoHS/REACH sont disponibles pour l'article technique sur demande. Si votre client en robotique audite l'origine des matériaux, demandez le certificat de coulée au stade du devis, et non à la livraison.
Tolérance et inspection
L'inspection de première pièce pour l'article technique rapporte chaque dimension du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans d'article technique indiquent comment chaque dimension critique est vérifiée.
En savoir plus sur Quelles sont les meilleures solutions de refroidissement compactes pour la gestion thermique de l’IA en périphérie ?.
Le matériau non conforme est mis en quarantaine physiquement, et pas seulement dans le système. Pour l'article technique, cela signifie que le lot reste dans une zone balisée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Où il est utilisé
En assemblage, l'article technique est généralement contraint par la pièce d'accouplement plutôt que par sa propre spécification. Partager le plan d'interface tôt évite la défaillance courante où les deux pièces sont dans la tolérance mais ne s'assemblent pas.
L'environnement de service génère plus de reconceptions que la charge. L'article technique en service extérieur ou avec lavage nécessite un chromage dur 0,025 mm et une étanchéité prise en compte dès la conception, et non ajoutée après coup.
Détail technique : Qu'est-ce que le retour élastique dans l'emboutissage des métaux et comment le compenser ?.
Ce qu'il faut confirmer avant de commander
Planifiez le volume de qualification séparément du volume de production. Pour l'article technique, 200 pcs est le point où le procédé est prouvé ; tout ce qui précède relève du développement de procédé.
L'emballage fait partie de la spécification. Des pièces arrivant avec des arêtes endommagées ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour l'article technique avec des surfaces finies.
Lecture recommandée : Estampage vs Découpe Laser : Quel Procédé de Tôlerie Choisir ?.
FAQ : vos questions avant de commander
Combien de temps prend la production pour l'article technique ?
Les dimensions générales sont maintenues à ±0,003 mm. Les caractéristiques critiques sont identifiées sur le plan et maintenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que l'inspection à réception corresponde à la nôtre.
Pouvez-vous travailler à partir de notre plan existant ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour l'article technique démarrent à 200 pcs, seuil où la fenêtre de procédé est prouvée et le coût unitaire se stabilise.
À comparer avec : Service de pièces métalliques de précision OEM.
Fournissez-vous les certificats de matériau et d'inspection ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,003 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Pouvez-vous prototyper avant l'outillage ?
Oui. Les certificats de matériau, la traçabilité des lots de traitement thermique et les rapports d'inspection de première pièce accompagnent la commande. Si votre client en robotique exige une documentation supplémentaire, précisez-le au stade du devis.
À lire également : Mandrin pince ER11 usiné CNC avec jeu de forets BQUQ.
Comment gérez-vous un changement de conception en cours de programme ?
Oui, et nous le recommandons. Prototyper l'article technique sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître un changement de conception avant que l'acier ne soit coupé.
Envoyez le plan et le volume annuel. Vous obtiendrez une revue de fabricabilité, une gamme de procédé et un devis qui indique explicitement ±0,003 mm, 20 jours ouvrés et 200 pcs plutôt que par implication.
Voir aussi : Fixation modulaire pour CNC en 2024 : 5 façons de réduire le temps de réglage et d'améliorer la précision.
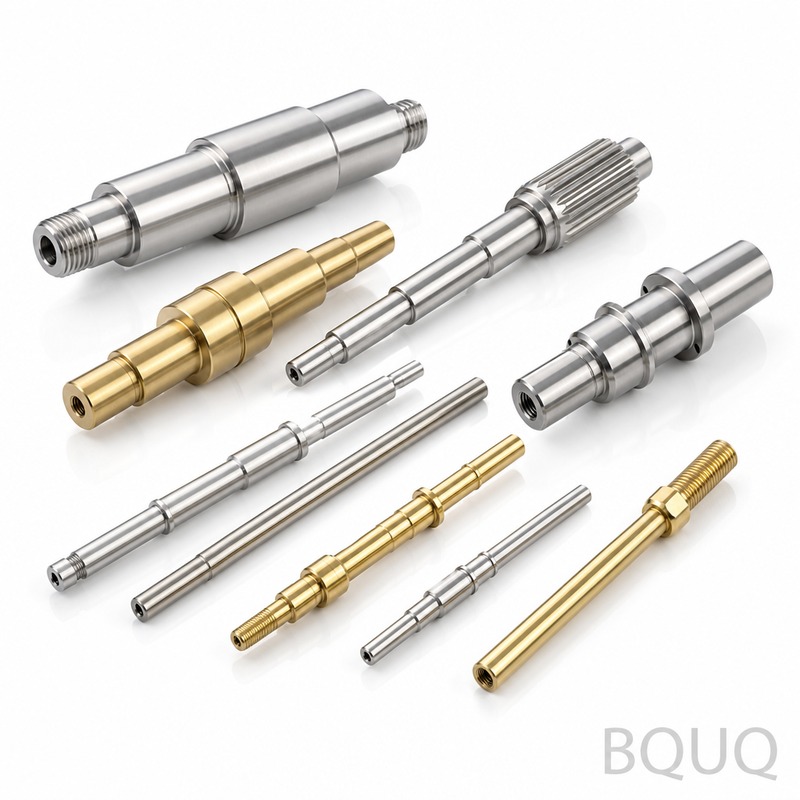
En savoir plus sur Ressorts de contact pour batteries sur mesure.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Acier 4140 / 4340 |
| Tolérance | ±0,003 mm |
| Finition de surface | chromage dur 0,025 mm |
| Délai | 20 jours ouvrés |
| MOQ | 200 pcs |
| Capacité | Production en 20 jours ouvrés après outillage et validation des procédés |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Acier 4140 | Composants robotiques généraux nécessitant un équilibre entre résistance et usinabilité | Réponse à la trempe à cœur inférieure au 4340 dans les fortes sections |
| Acier 4340 | Pièces robotiques à plus forte charge où une trempabilité plus profonde est nécessaire | Coût matière plus élevé et contrôle du traitement thermique plus strict que le 4140 |
| Chromage dur 0,025 mm | Résistance à l'usure et prolongation de la durée de vie | Ajoute une étape de placage et un grossissement dimensionnel à prendre en compte |
| Sans chromage dur | Coût unitaire réduit lorsque l'usure n'est pas critique | Durée de vie plus courte et aucune protection chrome de 0,025 mm |
| Inspection à 100 % | Caractéristiques à haut risque et applications robotiques réglementées | Ajoute coût et délai par rapport à l'échantillonnage |
| Ébavurage + placage + inspection à 100 % | Ensemble complet d'opérations secondaires pour pièces exigeantes | Coût unitaire le plus élevé ; retirer une seule étape fait généralement plus varier le coût que la substitution de matériau |
Procédé / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Conçu autour de la capabilité mesurée du procédé, de sorte que ±0,003 mm découle de la géométrie de l'outillage | Données de conception et de capabilité de l'outillage |
| Traitement thermique | Planifié en parallèle avec l'outillage et la validation des procédés pour protéger les 20 jours ouvrés | Programme de traitement thermique et enregistrement de lot |
| Traitement de surface | Chromage dur 0,025 mm appliqué après usinage et traitement thermique | Enregistrement d'épaisseur de placage |
| Ébavurage | Opération secondaire contrôlée pour la qualité des arêtes et l'ajustement | Validation de l'opération d'ébavurage |
| Inspection | Inspection à 100 % lorsque requise ; sinon échantillonnage basé sur la capabilité | Rapport d'inspection avec résultats ±0,003 mm |
Questions fréquentes
Pourquoi ±0,003 mm est-il choisi pour cet article technique ?
±0,003 mm est choisi parce que l'outillage est conçu autour de la capabilité mesurée du procédé. C'est une conséquence de la géométrie de l'outillage plutôt qu'un filtre d'inspection. C'est aussi pourquoi 20 jours ouvrés est réaliste et non optimiste pour une production de 200 pcs ou plus.
Détail technique : Refroidissement des modules IGBT et de puissance : dimensionnement du dissipateur thermique pour les courants élevés.
Quel est l'effet du chromage dur 0,025 mm sur la durée de vie ?
Le chromage dur 0,025 mm améliore la résistance à l'usure et prolonge la durée de vie. Il est appliqué comme finition de surface sur l'acier 4140 / 4340. Comme le placage ajoute une couche contrôlée, l'épaisseur de 0,025 mm doit être prise en compte dans les dimensions finales et l'inspection.
Comment les 20 jours ouvrés sont-ils protégés lorsque l'outillage nécessite une réparation ?
Les 20 jours ouvrés sont protégés en menant en parallèle la conception de l'outillage et la validation des procédés. Le traitement thermique et le traitement de surface sont planifiés dans la même séquence. Si l'outillage nécessite une réparation, le planning parallèle et la capabilité mesurée du procédé empêchent le délai de production de 20 jours ouvrés de déraper.
Pourquoi la pression sur les coûts en robotique provient-elle rarement de la matière première ?
La pression sur les coûts en robotique provient rarement de la matière première car les opérations secondaires dominent : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement plus varier le coût unitaire que n'importe quelle substitution de matériau. C'est pourquoi le choix de l'acier 4140 / 4340 est souvent moins sensible au coût que le plan de finition.
Lecture recommandée : Quel fil à ressort est meilleur : fil musical ou fil trempé à l’huile ?.
Quels sont le MOQ et le délai de production ?
Le MOQ de production est de 200 pcs. Le délai de production est de 20 jours ouvrés. Cela s'applique à l'article technique fabriqué en acier 4140 / 4340 avec chromage dur 0,025 mm et tolérance ±0,003 mm, en supposant que l'outillage et la validation des procédés soient menés en parallèle.
À comparer avec : Mandrin de serrage à ressort à alésage rond de type 60 pour tour automatique usiné CNC BQUQ.
Que dois-je confirmer avant de commander cet article technique ?
Confirmez le choix du matériau entre acier 4140 et 4340, le besoin de chromage dur 0,025 mm, la tolérance ±0,003 mm sur les caractéristiques critiques, si une inspection à 100 % est requise, et que 20 jours ouvrés et un MOQ de 200 pcs correspondent à votre planning. Confirmez également quelles opérations secondaires peuvent être supprimées pour réduire le coût.
L'ébavurage, le placage ou l'inspection à 100 % peuvent-ils être supprimés pour réduire le coût ?
Oui, supprimer l'une de ces étapes fait généralement plus varier le coût unitaire que n'importe quelle substitution de matériau. Cependant, supprimer l'ébavurage, le chromage dur 0,025 mm ou l'inspection à 100 % modifie l'ajustement, la durée de vie à l'usure et le risque. Confirmez les exigences fonctionnelles pour l'acier 4140 / 4340 à ±0,003 mm avant de supprimer toute opération secondaire.