
L‘acier des pinces et son traitement thermique équilibrent les doigts à ressort et les alésages résistants à l‘usure, généralement de 45 à 62 HRC. BQUQ usine les deux, certifié ISO9001.
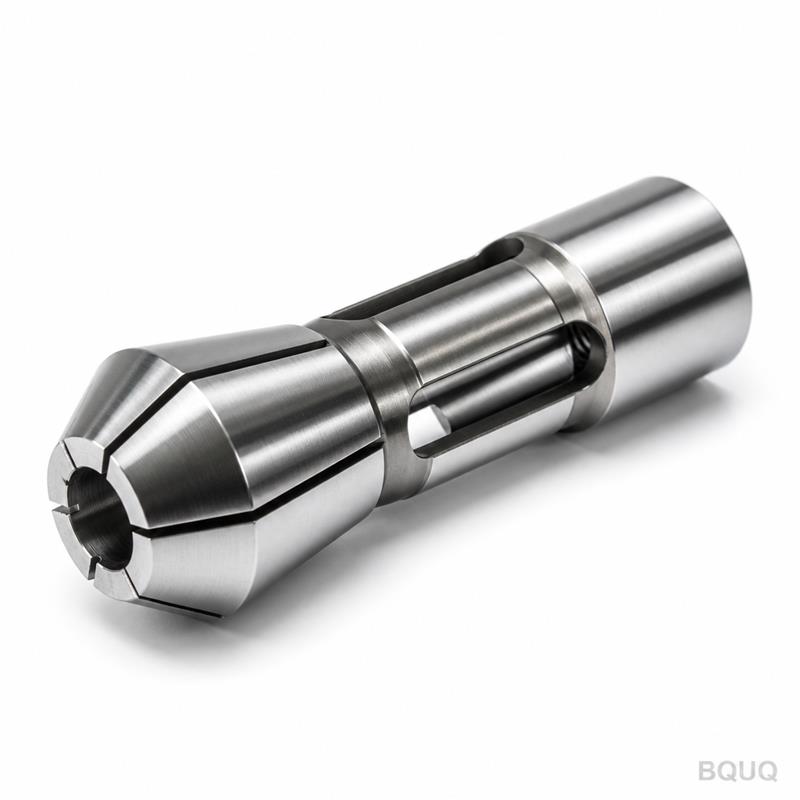
Matériaux et traitement thermique des pinces : de l'acier à ressort à l'alliage trempé
Le matériau et le traitement thermique des pinces déterminent les trois propriétés qui font ou défont une pince : le comportement élastique des doigts fendus, la résistance à l'usure de l'alésage et la stabilité de la géométrie rectifiée. Les corps en acier à ressort sont généralement traités à 45–52 HRC pour que les doigts fléchissent des millions de cycles sans se fissurer ; les alésages en alliage trempé peuvent atteindre 58–62 HRC là où l'usure domine — et la pièce entière doit rester dimensionnellement stable pendant la rectification.
Une pince est une contradiction usinée à partir d'une seule pièce de métal. Ses doigts doivent se comporter comme un ressort, s'ouvrant et se fermant des dizaines de milliers de fois par poste. Son alésage doit se comporter comme une piste de roulement, résistant à la barre abrasive et maintenant une géométrie au micron près. Son cône doit s'asseoir avec précision contre le mandrin sans grippage. Aucune dureté unique ne convient à ces trois fonctions, c'est pourquoi les fabricants de pinces choisissent l'acier et le traitement thermique pour les équilibrer — et cet équilibre diffère entre une pince à ressort, une pince pleine ou un composant de mandrin.
Ce que chaque élément de la pince exige du matériau
En décomposant la pince en zones fonctionnelles, les exigences matérielles deviennent claires. La section des doigts fendus nécessite une résistance à la fatigue : elle fléchit à chaque cycle, et une fissure débutant à la racine d'une fente met fin à la vie de la pince — ou pire, envoie un fragment dans la machine. L'alésage nécessite dureté et résistance à l'usure : la barre qui le traverse à l'avance est un événement abrasif mesuré en milliers de cycles. Le cône nécessite une surface résistante au grippage et tenace, qui s'assoit de manière répétée contre le cône du mandrin.
| Zone de la pince | Exigence dominante | Dureté typique (industrie) |
|---|---|---|
| Doigts fendus | Résistance à la fatigue, retour élastique | 45–52 HRC typique |
| Alésage | Résistance à l'usure, stabilité dimensionnelle | 55–62 HRC typique |
| Cône/portée | Résistance au grippage, ténacité | 45–58 HRC typique |
| Corps de pince pleine | Rigidité, résistance à l'usure | 58–62 HRC typique |
Ces valeurs sont des plages commerciales typiques, pas une norme unique — la valeur correcte dépend de la taille de la pince, de la géométrie des fentes et du service. Le schéma est le point essentiel : les zones qui doivent fléchir sont maintenues plus tenaces et légèrement plus souples, tandis que les zones qui doivent résister à l'abrasion sont durcies à la limite pratique.
Acier à ressort : le corps de pince classique
L'acier à ressort est la réponse traditionnelle pour les corps de pinces fendues car il est conçu pour exactement ce service : une déformation élastique, cycle après cycle, sans prendre de déformation permanente. La métallurgie est un acier à carbone moyen à élevé ou un acier allié, durci et revenu à l'état de ressort — assez dur pour reprendre sa forme, assez revenu pour ne pas se fissurer aux racines des fentes.
Le compromis du revenu est au cœur du choix. Revenu trop dur, les doigts cassent après quelques milliers de cycles — l'échec classique de la « pince neuve fissurée en une semaine », généralement dû à une spécification de dureté copiée d'une pièce d'usure. Revenu trop mou, les doigts prennent une déformation permanente, la pince ne s'ouvre plus complètement et la barre traîne à l'avance. Le revenu correct laisse les doigts élastiques à la déflexion de service de la taille d'alésage, c'est pourquoi les petites pinces avec des doigts proportionnellement plus épais peuvent être plus dures que les grandes pinces à parois minces.
| Famille d'acier | Utilisation typique dans les pinces | Propriété clé |
|---|---|---|
| Acier à ressort à haute teneur en carbone | Corps de pinces à ressort fendues | Retour élastique, durée de vie en fatigue |
| Acier à ressort au silicium-manganèse | Pinces à ressort pour service plus lourd | Résistance à la fatigue plus élevée |
| Acier allié au chrome | Pinces trempées et pinces pleines | Trempe profonde, résistance à l'usure |
| Acier allié type roulement | Alésages à forte usure, pinces pleines | Dureté extrême, stabilité |
La direction du grain et la propreté comptent autant que le grade : une fente coupée à travers un mauvais chapelet d'inclusions est une fissure préexistante. La production de pinces réputée commence par une barre de qualité assurée et contrôle la source de l'acier, car la durée de vie en fatigue ne peut pas être inspectée dans une pince finie — elle est achetée à la coulée.
Trempe et revenu : l'ordre du processus
Le traitement thermique d'une pince à ressort suit une séquence délibérée, et l'ordre compte autant que les températures. L'ébauche est usinée avec l'alésage légèrement sous-dimensionné et les fentes soit non coupées, soit ébauchées. Elle est ensuite trempée : austénitisée, refroidie, et revenue à la dureté cible pour le service à ressort du corps. Ce n'est qu'après que l'acier est stable que le travail de précision commence — l'alésage est rectifié à la taille finale et le cône est fini, car rectifier après la trempe est ce qui maintient la géométrie vraie sur une pièce qui ne bougera plus.
Les fentes sont un cas particulier. Couper les fentes après la trempe risque des fissures aux racines ; les couper avant la trempe risque une distorsion qui ferme ou ouvre la largeur de la fente. Les pratiques de production varient, mais l'alésage rectifié final et la géométrie finale des fentes sont toujours réalisés sur la pièce trempée, avec un soulagement des contraintes là où le processus l'exige. Les racines des fentes sont rayonnées, jamais laissées carrées — une racine carrée est une entaille de fatigue qui concentre chaque cycle sur une seule ligne.
| Étape du processus | But | Résultat typique |
|---|---|---|
| Usinage de l'ébauche | Corps, alésage et cône quasi nets | Matière stable pour le traitement |
| Trempe et refroidissement | Transformation complète en dureté | Acier dur, capable de résister à l'usure |
| Revenu | Restaurer la ténacité et le comportement à ressort | Corps à 45–52 HRC typique |
| Rectification de l'alésage et du cône | Géométrie vraie sur acier stable | Concentricité au niveau micron |
| Coupe/finition des fentes | Géométrie de flexion finale | Racines rayonnées, largeur contrôlée |
| Inspection finale | Contrôles d'alésage, cône, faux-rond, dureté | Certificat de classe par lot |
Le point clé : la trempe se fait avant la rectification finale, jamais après. Une pince rectifiée puis trempée aura bougé au moment où elle vous parvient, et sa classe de faux-rond est une fiction. Lorsqu'un fournisseur ne peut pas indiquer l'ordre du processus, traitez le certificat de faux-rond avec suspicion.
Alésages en alliage trempé et pinces pleines
Là où l'usure domine — pinces pleines, pinces mères et la zone d'alésage des pinces à ressort pour service lourd — les fabricants se tournent vers des aciers alliés au chrome et de type roulement qui se trempent profondément et uniformément. Ces grades atteignent l'extrémité supérieure de la plage de dureté et conservent leur géométrie car ils sont trempés à cœur plutôt que cémentés ; une fine couche cémentée sur un alésage de pince s'userait et exposerait du métal mou exactement là où la barre glisse.
Les pinces pleines peuvent fonctionner au sommet de la plage de dureté car rien ne doit fléchir. Le compromis apparaît à l'autre extrémité de la vie de la pince : une pince très dure est fragile dans les sections minces et plus susceptible de s'ébrécher sur les bords de l'alésage si une barre se charge de travers. La conception des pinces pleines gère cela par l'épaisseur des sections et le traitement des bords plutôt qu'en adoucissant l'acier.
Adapter le matériau au service
Les conseils de sélection sont plus simples que ne le suggère la métallurgie. Pinces à ressort pour barres sur tours automatiques et tours à poupée mobile : corps en acier à ressort, revenu pour la fatigue, alésage trempé et rectifié. Pinces pleines pour rectification et tournage dur : acier allié trempé à cœur jusqu'à la plage supérieure. Matériaux à forte usure ou abrasifs (inox, alliages étirés à froid) : spécifiez le traitement d'alésage plus dur et planifiez des intervalles de vie d'alésage plus courts. Matériaux tendres (laiton, aluminium) : la dureté peut baisser, mais la spécification de fatigue des doigts reste.
Deux mises en garde pratiques. Premièrement, la dureté est une plage, et le certificat doit l'indiquer : une pince « trempée » sans chiffre ne vous dit rien. Deuxièmement, ne retrempez jamais une pince usée — les fentes et l'alésage ont été finis après le traitement d'origine, et une seconde trempe déforme la géométrie au-delà de toute récupération. Remplacez, ne retraitez pas.
Que demander à un fournisseur de pinces
Posez quatre questions : quelle famille d'acier pour le corps, la plage de dureté cible avec certificat, si l'alésage est rectifié après la trempe, et quelle durée de vie en fatigue la conception des fentes vise pour votre taille d'alésage. Les réponses séparent une usine qui traite les pinces comme des ressorts de précision de celle qui usine des formes et les trempe comme une réflexion après coup.
Chez BQUQ, les lignes de pinces appliquent cette discipline en interne : pinces à ressort pour les familles 36/46/52/60/630/643 usinées en acier à ressort et alliage trempé, alésages rectifiés après traitement thermique, et dureté et faux-rond vérifiés avant expédition — le tout sous contrôle de processus ISO9001 dans la même usine de Dongguan qui exploite nos lignes CNC, d'emboutissage, de ressorts et de dissipateurs thermiques. Parcourez la gamme de pinces pour tours automatiques et les mandrins de pinces suisses et 2J dans lesquels elles s'assoient, et gardez à l'esprit l'autre extrémité du cycle de vie avec notre guide d'entretien des pinces — le choix du matériau décide de la durée de vie d'une pince, mais l'entretien décide si elle meurt de vieillesse ou de négligence. Envoyez les détails de votre machine et de votre barre à sc@bquq.com pour un devis sous 12 heures ouvrables.
Questions fréquemment posées
Q : Pourquoi une pince est-elle à la fois dure et élastique ?
R : Différentes zones nécessitent différentes propriétés. Les doigts fendus doivent fléchir élastiquement pendant des millions de cycles, ils sont donc revenus à un état de ressort autour de 45–52 HRC typique ; l'alésage doit résister à l'abrasion, il est donc durci vers 55–62 HRC typique. Une seule pièce, deux objectifs de traitement thermique.
Q : Pourquoi ma pince neuve s'est-elle fissurée au niveau d'une fente ?
R : Les causes habituelles sont une racine de fente laissée carrée au lieu d'être rayonnée, un revenu trop dur qui a éliminé la ténacité, ou un défaut d'acier à la fente. Une fissure dans les premières semaines de service est un problème de fabrication — demandez le certificat de dureté et remplacez la pince.
Q : L'alésage doit-il être rectifié avant ou après la trempe ?
R : Après. Rectifier l'alésage et le cône sur la pièce trempée est ce qui garantit que la géométrie reste vraie pour la vie de la pince. Tremper après la rectification déforme l'alésage et rend la classe de faux-rond sans signification.
Q : Une pince usée peut-elle être retrempée et réutilisée ?
R : Non. La retrempe déforme l'alésage, le cône et les fentes finis au-delà de toute récupération pratique, et l'historique de fatigue des doigts est déjà épuisé. Le remplacement est moins coûteux que les pièces mises au rebut qu'une pince retraitée produira.
Q : Quel certificat doit accompagner une pince ?
R : Au minimum, l'identité du matériau, la plage de dureté réellement mesurée, et la classe de faux-rond alésage-cône par pièce ou par lot. BQUQ expédie les données d'inspection de dureté et de faux-rond avec chaque lot de pinces — demandez-les à tout fournisseur avant de payer.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure, les dissipateurs thermiques et les lignes de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


