
Vias thermiques et diffusion de chaleur PCB pour composants CMS
Réponse courte : Un empilement thermique CMS pratique utilise un réseau de 2 x 2 à 4 x 4 vias métallisés de 0,3 mm sous le pad thermique, sur un pas de 1,0 à 1,2 mm, relié à au moins 2 à 4 couches de cuivre avec 1 oz (35 µm) ou 2 oz (70 µm) de cuivre. Cela donne environ 20 à 40 K/W par paire de vias en air calme, donc vingt vias atteignent près de 1 à 3 K/W au total. Le PCB alimente ensuite un dissipateur thermique collé avec une couche d'interface de 0,1 à 0,3 mm. BQUQ usine et emboutit le dissipateur thermique en aluminium ou en cuivre qui reçoit cette chaleur, et chiffre en 12 heures ouvrées.
La plupart des problèmes thermiques des CMS ne sont pas résolus au niveau du composant. Ils sont résolus dans les 3 mm de matériau directement en dessous. Un QFN, un MOSFET de puissance dans un boîtier DFN ou une LED à haute luminosité déversent tous leur chaleur dans un pad de soudure souvent plus petit que 5 mm x 5 mm. Ce pad n'a nulle part où aller à moins que le PCB ne soit conçu d'abord comme un diffuseur thermique et ensuite comme un substrat de câblage.
Cet article couvre le chemin thermique de la puce à l'ambiance : géométrie des vias, diffusion du cuivre, sélection de l'interface et comment le dissipateur thermique mécanique est spécifié pour que la conception électrique et thermique se connectent réellement.
Pourquoi la diffusion de chaleur importe-t-elle plus que la taille brute du dissipateur thermique ?
Parce que le goulot d'étranglement n'est presque jamais la surface des ailettes. C'est la résistance de constriction entre une petite puce et un grand dissipateur thermique.
Considérons un boîtier de puissance de 5 mm x 5 mm dissipant 3 W. Si cette chaleur entre dans un dissipateur thermique de 100 mm x 100 mm par une zone de contact de 25 mm², la résistance de diffusion à l'intérieur de la plaque de base domine. Le dissipateur thermique peut être évalué à 1,5 °C/W en convection libre, mais la résistance effective du système peut être de 8 à 12 °C/W car la chaleur ne se diffuse jamais latéralement avant d'atteindre les ailettes.
La solution est une approche par couches :
1. Composant vers pad — vides de soudure inférieurs à 10 % en surface, vérifiés par rayons X.
2. Pad vers cuivre interne — vias thermiques, pas seulement une connexion unique.
3. Cuivre interne vers surface de la carte — plans de cuivre sur chaque couche disponible, cousus ensemble.
4. Carte vers dissipateur thermique — une interface d'épaisseur contrôlée, soit un pad thermique, un adhésif ou un piédestal usiné.
5. Dissipateur thermique vers air — géométrie des ailettes adaptée au régime de flux d'air.
Les étapes 2 et 3 sont celles que les ingénieurs sous-dimensionnent le plus souvent, car elles sont invisibles sur le schéma.
Combien de vias thermiques faut-il réellement ?
Il n'y a pas de nombre universel, mais il existe une plage de départ défendable. La résistance thermique d'un via dépend de l'épaisseur de métallisation du fût, du diamètre de perçage, de l'épaisseur de la carte et du fait que le via soit rempli ou ouvert.
Le tableau ci-dessous donne des valeurs indicatives pour une carte FR-4 de 1,6 mm avec une métallisation de cuivre de 25 µm dans le fût. Considérez-les comme des indications de conception, non comme des données de fiche technique.
| Configuration du via | Résistance approximative par via | Réseau de 16 vias (parallèle) | Notes |
|---|---|---|---|
| Perçage 0,2 mm, fût ouvert | 55-75 K/W | 3,4-4,7 K/W | Résistance la plus élevée, le moins cher |
| Perçage 0,3 mm, fût ouvert | 35-50 K/W | 2,2-3,1 K/W | Valeur par défaut courante |
| Perçage 0,3 mm, rempli + bouché | 25-35 K/W | 1,6-2,2 K/W | Meilleur pour l'impression de pâte |
| Perçage 0,5 mm, fût ouvert | 20-30 K/W | 1,3-1,9 K/W | Gaspille la surface du pad |
| 0,3 mm, métallisation 2 oz | 18-26 K/W | 1,1-1,6 K/W | Meilleure option pratique |
Quelques règles pratiques qui tiennent dans la plupart des conceptions :
- Perçage de 0,3 mm sur pas de 1,0 à 1,2 mm est la solution de référence. Il équilibre la résistance, l'intégrité du stencil de pâte et la fabricabilité.
- Restez à l'intérieur du pad thermique. Les vias placés en dehors de l'empreinte du pad ne réduisent pas la résistance de constriction au niveau de la puce.
- Recouvrez ou remplissez la face supérieure. Les vias ouverts absorbent la pâte à souder pendant le refusion et créent des vides. Si vous ne pouvez pas vous permettre des vias remplis et bouchés, recouvrez le dessus et laissez le dessous ouvert pour le dégazage.
- Plus d'environ 25 vias sous un pad de 5 mm donne des rendements décroissants ; vous êtes alors limité par la diffusion du cuivre, non par le nombre de vias.
L'effet d'empilement
Les vias n'aident que s'ils aboutissent sur du cuivre de l'autre côté. Un via qui se termine sur une couche interne avec un îlot de 2 mm² est presque inutile. Chaque via doit se connecter à un plan ou un plan de cuivre avec au moins 100 mm² de cuivre continu, idéalement sur deux couches ou plus, cousu avec des vias supplémentaires autour du périmètre du plan.
Quelle épaisseur de cuivre faut-il ?
L'épaisseur du cuivre détermine la résistance de diffusion latérale. Une couche de 1 oz diffuse la chaleur nettement mieux que 0,5 oz, et 2 oz est encore un changement d'étape pour les cartes de forte puissance.
| Poids de cuivre | Épaisseur | Utilisation typique | Bénéfice de diffusion |
|---|---|---|---|
| 0,5 oz | 17 µm | Cartes à dominante signal | Faible pour >1 W |
| 1 oz | 35 µm | Cartes de puissance standard | Adéquat jusqu'à ~2-3 W par dispositif |
| 2 oz | 70 µm | Réseaux de LED, drivers de moteur | Bon jusqu'à ~5 W par dispositif |
| 3 oz+ | 105 µm+ | IGBT, LED dense | Nécessite des règles de traçage/espacement plus larges |
Pour un composant CMS typique de 1 W, une carte de 1 oz avec un plan de cuivre de 400 à 600 mm² sous et autour du dispositif est généralement suffisante pour maintenir la jonction dans les limites à 25 °C ambiants. Pour 3 W et plus, passez à 2 oz ou ajoutez un substrat à âme métallique ou à support aluminium.
Une mise en garde : le cuivre épais modifie votre capacité de gravure. À 2 oz et plus, la largeur minimale de trace et l'espacement s'élargissent généralement, ce qui affecte la densité de routage. Planifiez l'empilement avant la mise en page, pas après.
Comment connecter le PCB à un dissipateur thermique ?
C'est ici que la conception thermique devient un problème mécanique, et où beaucoup de projets perdent leurs gains. Un réseau de vias parfait alimentant un dissipateur thermique mal collé est un effort gaspillé.
Il existe trois voies de fixation courantes :
Pad d'interface thermique ou matériau de remplissage
Un pad prédécoupé, généralement de 0,5 à 2,0 mm d'épaisseur, avec une conductivité thermique dans la plage de 1 à 6 W/m·K pour les matériaux de remplissage silicone et plus élevée pour les matériaux spéciaux. Il absorbe les tolérances, est retravaillable et ne nécessite aucune cuisson. Le compromis est une résistance d'interface relativement élevée, souvent de 1 à 3 °C/W pour une surface de 25 mm x 25 mm à pression modérée.
Choisir le bon matériau est un exercice en soi — nous couvrons les compromis dans notre guide sur la sélection d'interface thermique.
Adhésif thermique
Les adhésifs peuvent atteindre 1 à 3 W/m·K et donner une ligne de collage plus fine, souvent de 0,1 à 0,2 mm. Ils sont permanents, ce qui compte pour le retravail. Si votre produit nécessite une réparation sur le terrain, prévoyez-le — voir retravail et réparation de dissipateur thermique.
Contact par piédestal usiné
L'option la plus efficace thermiquement est un dissipateur thermique avec un piédestal usiné qui contacte directement le PCB, avec une fine couche d'interface uniquement à la face du piédestal. Cela permet de contrôler précisément la planéité et la hauteur. BQUQ usine ces piédestaux sur des dissipateurs thermiques usinés CNC à ±0,005 mm sur les dimensions critiques, ce qui maintient la ligne de collage uniforme sur tout le pad.
Une ligne de collage uniforme vaut plus qu'un matériau d'interface marginalement meilleur. Une ligne de collage de 0,1 mm qui varie de 0,05 mm à 0,4 mm sur un pad de 25 mm crée un point chaud à l'extrémité mince et une région résistive à l'extrémité épaisse.
Quelle géométrie de dissipateur thermique convient à une carte CMS alimentée par vias ?
Une fois que la chaleur atteint la base du dissipateur thermique, le problème de conception se déplace vers la géométrie des ailettes et le flux d'air. Deux paramètres dominent :
- Espacement des ailettes — trop serré et les couches limites fusionnent, tuant la convection. Trop large et vous gaspillez du volume. Pour la convection naturelle, des écarts de 6 à 10 mm sont typiques ; pour l'air forcé, 2 à 4 mm. Nous couvrons le calcul en détail dans espacement des ailettes en convection naturelle.
- Épaisseur de base — doit être suffisamment épaisse pour diffuser la chaleur latéralement avant qu'elle n'atteigne les ailettes. Pour une source de chaleur de 25 mm x 25 mm sur un dissipateur thermique de 100 mm, une base de 5 à 8 mm est un point de départ raisonnable. Des bases plus minces économisent du poids mais réintroduisent la résistance de constriction.
Pour les cartes CMS avec une seule source de chaleur dominante, un profil extrudé avec une base épaisse et un nombre modéré d'ailettes bat généralement un grand dissipateur thermique à base mince. Pour les sources réparties — réseaux de LED, étages de puissance multi-rails — une base plus plate avec des ailettes plus denses et un flux d'air forcé est plus efficace.
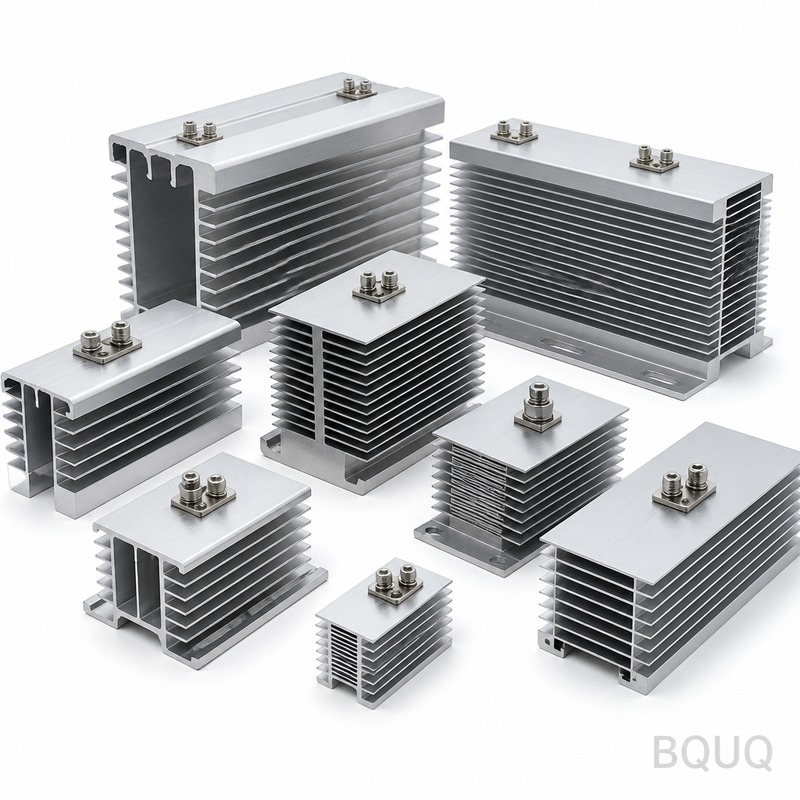
BQUQ produit des dissipateurs thermiques dans tous ces formats : profils extrudés, assemblages emboutis et collés, ailettes skived, moulage sous pression et variantes usinées CNC avec piédestaux usinés et caractéristiques de montage. La gamme complète est listée sous dissipateurs thermiques, et les pièces critiques à piédestal sont couvertes sous dissipateurs thermiques usinés CNC.
Liste de contrôle de conception pour un empilement thermique CMS alimenté par vias
| Étape | Cible | Défaillance courante |
|---|---|---|
| Vides de soudure sous le pad | <10% de surface | Volume de pâte trop faible, vias ouverts absorbant |
| Nombre et pas des vias | 16-25 vias, 0,3 mm, pas de 1,0-1,2 mm | Vias placés en dehors du pad |
| Terminaison des vias | Plan sur 2+ couches | Via aboutissant sur un îlot isolé |
| Poids de cuivre | 1 oz min, 2 oz pour >3 W | 0,5 oz sur un composant de 2 W |
| Surface du plan de cuivre | 400-600 mm² par classe de watt | Plan rogné par le routage |
| Couche d'interface | 0,1-0,3 mm, uniforme | Piédestal irrégulier, pad épais |
| Base du dissipateur thermique | 5-8 mm pour source de 25 mm | Base mince, constriction élevée |
| Espacement des ailettes | Adapté au mode de flux d'air | Espacement de convection naturelle dans un conduit de ventilateur |
Questions fréquentes
Q : Puis-je utiliser des vias thermiques sous un QFN sans les remplir ?
R : Oui, mais recouvrez la face supérieure avec du masque de soudure et laissez le dessous ouvert. Les vias ouverts agissent comme des chemins d'absorption de pâte pendant la refusion, ce qui tire la soudure loin du pad thermique et crée des vides. Si votre ouverture de stencil et votre volume de pâte sont étroitement contrôlés, les vias ouverts sont utilisables pour des productions à faible volume. Pour tout ce qui dépasse quelques milliers d'unités, les vias remplis et bouchés donnent des résultats plus reproductibles et de meilleures performances thermiques.
Q : Combien un plan de cuivre aide-t-il réellement par rapport à simplement utiliser plus de vias ?
R : Il aide généralement plus. Les vias déplacent la chaleur verticalement ; le cuivre la déplace latéralement. Un réseau dense de vias aboutissant sur un petit îlot concentre encore la chaleur. Un plan de 500 mm² sur deux couches, cousu avec des vias périmétriques, diffuse la chaleur à travers la carte et abaisse la résistance effective source-puits bien plus que doubler le nombre de vias sous le pad. Construisez les deux, mais ne négligez pas le plan.
Q : Quelle est l'épaisseur minimale pratique de base de dissipateur thermique pour une carte CMS ?
R : Pour une source de chaleur de 25 mm x 25 mm, 5 mm est un plancher raisonnable et 6 à 8 mm est plus sûr pour les sources au-dessus de 3 W. En dessous de 4 mm, la résistance de constriction à l'intérieur de la base commence à dominer et ajouter de la surface d'ailettes cesse d'aider. Si le poids est critique, une plaque de diffusion en cuivre collée dans une base de dissipateur thermique en aluminium donne une meilleure diffusion par gramme que simplement épaissir l'aluminium.
Q : L'épaisseur de métallisation des vias importe-t-elle autant que le diamètre des vias ?
R : Elle importe beaucoup aux petits diamètres. Un via de 0,3 mm avec une métallisation de fût de 25 µm a environ 35-50 K/W ; le même via avec une métallisation de 50 µm descend à environ 18-26 K/W. Comme l'épaisseur de métallisation du fût est définie par le processus de votre fabricant de cartes, spécifiez-la explicitement sur le dessin de fabrication. Si vous ne pouvez pas la contrôler, utilisez plus de vias plutôt que de compter sur l'épaisseur de métallisation.
Q : Comment savoir si mon empilement thermique est adéquat avant de construire le matériel ?
R : Lancez une simulation thermique avec le réseau de vias, le poids de cuivre et la surface du plan modélisés explicitement — les modèles globaux cachent la résistance de constriction. Validez ensuite avec une carte de test thermique qui inclut le dissipateur thermique réel et le matériau d'interface. Mesurez la température du boîtier et la température de base du dissipateur thermique séparément ; la différence vous indique si l'interface ou le dissipateur thermique est votre goulot d'étranglement. Ajustez le moins cher en premier.
Ressources associées
- À propos de BQUQ et de nos lignes de production à Dongguan : /about/
- Gamme complète de dissipateurs thermiques : /heat-sinks/
- Profils de dissipateurs thermiques extrudés : /extruded-heat-sinks/
- Tendances du secteur en gestion thermique : /industry-dynamics/
- Bibliothèque d'articles techniques : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contactez l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


