
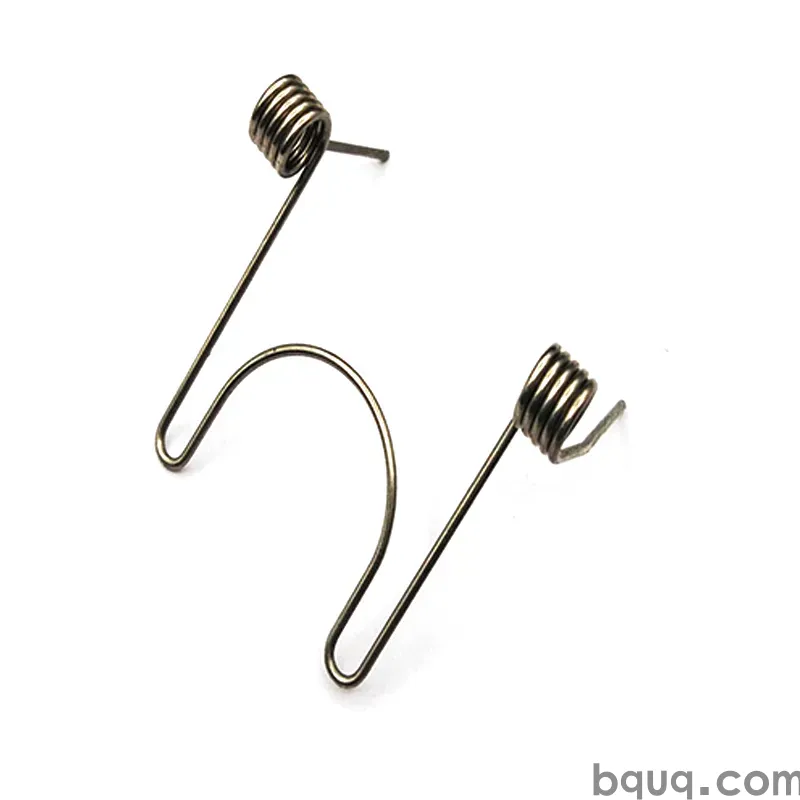
Prototypes de ressorts et petites séries sans outillage
Réponse courte : La plupart des ressorts de compression, de traction et de torsion ne nécessitent aucun outillage dur. Ils sont formés à partir de fil sur des enrouleuses CNC et des formeurs à cames, de sorte qu'un prototype n'est qu'une petite série de production de une à cinquante pièces. Vous payez le fil, le temps de réglage et le contrôle — pas une matrice. Chez BQUQ, un prototype de ressort sans outillage est généralement expédié en 5 à 10 jours ouvrés après approbation du plan, avec des devis retournés en 12 heures ouvrées. L'outillage ne devient nécessaire que lorsque vous avez besoin de ressorts plats estampés, de clips à ressort ou d'un profil de bande formé, où une matrice de découpe ou de pliage est réellement requise. Pour les ressorts en fil rond, le « coût d'outillage » est généralement nul.
Pourquoi la plupart des ressorts sont sans outillage par nature
Les acheteurs venant de l'injection plastique ou de la fonderie sous pression supposent que chaque nouvelle pièce commence par un outil. Les ressorts sont différents. Un ressort de compression hélicoïdal est une longueur de fil enroulée en hélice ; l'« outil » est le programme de la machine, les galets d'entraînement, l'outil de pas et le point d'enroulement. Changez le programme, changez le ressort.
Cela a trois conséquences pratiques pour un programme de prototype :
- Le réglage est du temps, pas du capital. Vous payez un opérateur pour régler le pas, le diamètre et la longueur libre — pas pour un bloc de matrice usiné.
- L'itération est peu coûteuse. Si votre premier prototype est 8 % trop raide, la révision suivante est un changement de programme et une nouvelle longueur de coupe de fil.
- Les petites quantités sont viables. Une série de 25 pièces est une commande légitime, pas une nuisance, car il n'y a pas d'amortissement d'outillage à répartir sur le volume.
Là où l'outillage apparaît : les ressorts plats, les clips à ressort, les contacts estampés et tout ressort formé à partir de bande plutôt que de fil rond. Ceux-ci nécessitent une matrice de découpe ou progressive, et ce coût est réel. Si votre conception est en fil rond, vous pouvez généralement éviter complètement la question de l'outillage.
Quels types de ressorts peuvent être prototypés sans outillage ?
C'est la première question à régler, car elle détermine votre structure de coûts avant même d'envoyer un seul plan.
| Type de ressort | Outillage requis pour le prototype ? | Méthode de prototype typique | Remarques |
|---|---|---|---|
| Compression (fil rond) | Non | Enrouleuse CNC, 2–4 axes | Pas, extrémités et raideur définis par programme |
| Traction (fil rond) | Non | Enrouleuse CNC + formage de crochets | La géométrie des crochets est la principale variable |
| Torsion (fil rond) | Non | Enrouleuse CNC + formage de branches | Angle des branches et rayon de courbure réglés sur machine |
| Double torsion / double corps | Non | Enrouleuse CNC, multi-étapes | Temps de réglage plus élevé, toujours sans matrice |
| Compression conique / en tonneau | Non | Enrouleuse CNC à pas variable | Bon pour une faible hauteur solide |
| Ressort plat / ressort à lames | Généralement oui | Flan découpé au laser ou estampé | La découpe laser à faible volume évite une matrice |
| Clip à ressort / contact estampé | Oui pour le volume | Matrice progressive | Le prototype peut être découpé au laser ou par électroérosion à fil |
| Forme en fil (non hélicoïdale) | Parfois | Formeur de fil CNC | Les formes 3D complexes peuvent nécessiter un montage |
Le schéma est clair : si le ressort est fabriqué par enroulement de fil, vous êtes en territoire sans outillage. S'il est fabriqué par découpe et pliage de bande, vous ne l'êtes pas — bien que la découpe laser et l'électroérosion à fil puissent combler l'écart pour des quantités de prototype de 1 à 100 pièces.
Ce qui détermine réellement le délai et le coût du prototype
Sans matrice, votre délai est dominé par quatre facteurs. Les comprendre vous permet de compresser le planning.
1. Disponibilité du fil
Les aciers à ressorts standard — fil de musique, trempé à l'huile, inox 302/304, 17-7PH — sont généralement en stock dans les diamètres courants. Les alliages exotiques tels que l'Inconel ou le Hastelloy doivent souvent être commandés, ce qui peut ajouter une à trois semaines. Si votre prototype est critique en termes de délai, demandez si l'alliage est une exigence stricte ou une préférence.
2. Complexité du réglage
Un simple ressort de compression à extrémités fermées et meulées peut prendre 30 à 60 minutes de réglage. Un ressort de double torsion avec des angles de branches spécifiques, ou un ressort avec un indice serré et une raideur élevée, peut prendre plusieurs heures. Le réglage est le poste le plus important sur une commande de 25 pièces — c'est pourquoi la deuxième commande de la même pièce est nettement moins chère.
3. Géométrie des extrémités et des caractéristiques
Les extrémités fermées, meulées, les crochets, les boucles, les extrémités réduites et les coudes de branches ajoutent tous des opérations. Chaque opération est une étape de réglage distincte. Un ressort avec deux extrémités meulées coûte plus cher à prototyper qu'un avec des extrémités fermées non meulées, même si le fil est identique.
4. Contrôle et documentation
Si vous avez besoin d'essais de charge à plusieurs flèches, d'une courbe de raideur ou d'un rapport dimensionnel, c'est du temps d'ingénierie. Cela vaut la peine pour une validation de conception ; c'est généralement inutile pour une vérification d'ajustement.
| Facteur de coût | Faible | Moyen | Élevé |
|---|---|---|---|
| Type de fil | Fil de musique, inox 302 | Trempé à l'huile, 17-7PH | Inconel, Hastelloy, titane |
| Temps de réglage | 0,5–1 h | 1–3 h | 3–8 h |
| Configuration des extrémités | Fermées, non meulées | Fermées et meulées | Crochets, boucles, branches personnalisées |
| Contrôle | Vérification dimensionnelle | Charge en un point | Courbe de raideur complète + rapport |
| Quantité | 1–10 | 10–50 | 50–500 |
Considérez ce tableau comme une structure de fourchette indicative, non comme une liste de prix. L'enseignement utile est que la quantité est le facteur le moins important au stade du prototype — la géométrie et l'alliage comptent bien davantage.
Comment rédiger un plan de prototype de ressort qui obtient un devis rapide
Un plan propre fait la différence entre un devis en 12 heures et un fil d'e-mails de trois jours. Incluez ces éléments sur le plan ou dans la demande de prix :
1. Diamètre du fil avec tolérance (par ex. 1,20 mm ±0,02)
2. Diamètre extérieur ou intérieur — précisez lequel, et la tolérance
3. Longueur libre et tolérance
4. Nombre total de spires et spires actives, ou hauteur solide
5. Type d'extrémités — fermées, fermées et meulées, ouvertes, doublement fermées
6. Sens d'enroulement — à droite sauf indication contraire
7. Matériau et tout fini (passivation, placage, grenaillage)
8. Charge à une flèche spécifiée, ou une raideur cible
9. Température maximale de service et environnement, si pertinent
10. Quantité annuelle ou de prototype, clairement séparées
Si vous ne connaissez pas encore la raideur, ce n'est pas grave — envoyez l'enveloppe (espace disponible), la charge à supporter et la plage de flèche. Un ingénieur en ressorts peut proposer une géométrie. Si vous hésitez encore entre plusieurs conceptions, la comparaison dans types d'extrémités de ressorts de traction est une référence utile pour comprendre comment la géométrie des crochets modifie la concentration de contraintes et la longueur installée.
Une note sur les tolérances
Pour les ressorts en fil rond, ±0,005 mm est une tolérance d'usinage CNC, pas une tolérance de ressort — les tolérances de ressort sont régies par le diamètre du fil, l'indice et la répétabilité d'enroulement. Une tolérance de prototype réaliste sur la longueur libre est typiquement de ±1–2 % pour un procédé bien maîtrisé, et la charge est souvent spécifiée à ±10 % à une flèche de référence. Un resserrement au-delà est possible mais coûte du rendement. Si la précision de la charge est critique pour votre assemblage, dites-le explicitement plutôt que de resserrer chaque dimension sur le plan — l'ingénieur pourra alors concentrer le contrôle là où cela compte.
Prototype vs petite série vs production : ce qui change
La méthode de fabrication change à peine entre 10 pièces et 10 000 pour les ressorts en fil rond. Ce qui change, c'est la maîtrise du procédé.
| Étape | Quantité (typique) | Méthode | Focus du contrôle |
|---|---|---|---|
| Prototype | 1–50 | Enrouleuse CNC, réglage manuel | Géométrie et ajustement |
| Petite série | 50–5 000 | Enrouleuse CNC, semi-automatisée | Cohérence de raideur, première pièce |
| Production | 5 000+ | Enrouleuse CNC ou formeur à cames, automatisé | SPC sur la charge, Cpk, traçabilité des lots |
C'est pourquoi un prototype de ressort est un véritable aperçu de la production : le chemin du fil est le même, donc le comportement mécanique que vous mesurez sur un prototype se reporte. Cela n'est pas vrai des procédés où le prototype est usiné et la pièce de production moulée.
Si vos volumes justifient finalement un formeur à cames pour la vitesse, la géométrie du ressort reste généralement identique — vous achetez du temps de cycle, pas une pièce différente.
Tester votre prototype : quoi mesurer et pourquoi
Un prototype qui s'ajuste n'est pas nécessairement un prototype qui fonctionne. Deux mesures détectent la plupart des problèmes :
- Charge à hauteur installée. C'est le chiffre que votre assemblage ressent réellement. Mesurez-le sur un banc de charge à la flèche que le ressort subit en service, pas à un point arbitraire.
- Raideur (N/mm). La raideur indique comment le ressort se comporte sur toute la course, et c'est le chiffre qui révèle si votre diamètre de fil et vos spires actives sont corrects. Une méthode rapide est décrite dans raideur vs charge — la différence entre les deux compte lorsque votre mécanisme a une longue course.
Pour les applications critiques, ajoutez une vérification de fatigue et une vérification de tassement/relaxation. Les ressorts qui fonctionnent à chaud ou cyclent rapidement peuvent nécessiter un grenaillage ou un tassement de détente, ce qui est une opération normale de petite série, pas un projet spécial.
Si votre prototype est destiné à une application électronique — charge de contact, bobine d'antenne, contact de batterie — la fenêtre de charge est généralement étroite et la méthode de mesure compte autant que le ressort. Essais de charge des ressorts couvre le montage et le contrôle de la flèche pour que vos chiffres soient comparables entre les lots de prototype et de production.
Erreurs courantes qui augmentent le coût d'un prototype de ressort
Sur-spécifier la tolérance. ±0,1 mm sur la longueur libre alors que ±1 mm suffirait double l'effort de réglage sans gain fonctionnel.
Changer de matériau en cours de programme. Passer du fil de musique à l'inox après le premier prototype modifie la raideur, le comportement à la corrosion et parfois le réglage d'enroulement. Décidez tôt.
Oublier l'environnement. Si le ressort subit l'humidité, le brouillard salin ou un cycle de nettoyage, spécifiez de l'inox ou un revêtement sur le prototype — pas après le gel de la conception. La résistance à la corrosion est une décision de matériau, pas une réflexion de finition après coup.
Demander une matrice prématurément. Si votre conception est en fil rond, une matrice n'est pas nécessaire pour le prototype ou la petite série. Demandez avant de budgétiser.
Envoyer un fichier STEP sans tolérances. La géométrie CAO définit le nominal ; elle ne définit pas ce qui est acceptable. Associez toujours le modèle à un tableau de tolérances.
Pourquoi sourcer les prototypes auprès d'une usine plutôt que d'un distributeur
Un distributeur chiffre à partir d'un catalogue et commande à une usine. Pour les prototypes, cela ajoute une couche de latence et vous empêche de parler à la personne qui fera réellement fonctionner la machine. Sourcer directement auprès d'un fabricant signifie :
- Les questions de réglage sont traitées par ceux qui font le réglage
- Les changements de conception peuvent être discutés en fonction de la capacité réelle des machines
- Le prototype et la production proviennent du même procédé, donc la montée en échelle est prévisible
- MOQ flexible — une commande de prototype de 20 pièces est une commande normale
BQUQ exploite quatre lignes de production dans une usine à Dongguan couvrant l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure et les dissipateurs thermiques, sous ISO9001. Cette combinaison compte lorsque votre prototype n'est pas seulement un ressort — par exemple, un ressort qui se loge dans une poche usinée, ou un clip à ressort qui s'associe à un support estampé. Avoir les deux procédés sous un même toit élimine le débat sur l'empilement des tolérances entre fournisseurs. Voir la gamme de ressorts de compression sur /compression-springs/ et les conceptions de torsion sur /torsion-springs/ ; les ressorts de traction avec crochets personnalisés sont sur /extension-custom-springs/.
Questions fréquentes
Q : Dois-je payer un outillage pour obtenir un prototype de ressort ?
R : Pour les ressorts de compression, de traction et de torsion en fil rond, non. Ils sont formés sur des enrouleuses CNC où la géométrie réside dans le programme de la machine, donc un prototype n'est qu'une petite série de production. L'outillage ne s'applique qu'aux ressorts plats, aux clips à ressort et aux pièces estampées en bande, où une matrice de découpe ou de pliage est réellement requise. La découpe laser ou l'électroérosion à fil peut couvrir les quantités de prototype de ceux-ci sans matrice.
Q : Quelle est la quantité minimale de commande pour un prototype de ressort sur mesure ?
R : Le MOQ est flexible — une seule pièce ou une série de validation de 20 pièces est une commande normale pour les ressorts en fil rond. Comme il n'y a pas de matrice à amortir, l'économie fonctionne à faible volume ; vous payez le fil, le temps de réglage et le contrôle plutôt que l'outillage. Les lots de prototype plus importants de 50 à 200 pièces sont souvent plus avantageux par pièce car le réglage est réparti davantage.
Q : Combien de temps prend un prototype de ressort ?
R : Généralement 5 à 10 jours ouvrés après approbation du plan lorsque le fil est en stock, avec des devis retournés en 12 heures ouvrées. Les alliages exotiques tels que l'Inconel ou le Hastelloy peuvent ajouter une à trois semaines si le diamètre n'est pas en stock. Une géométrie complexe — corps à double torsion, multiples coudes de branches ou fenêtres de charge serrées nécessitant des itérations — prolonge également le planning.
Q : Puis-je obtenir des essais de charge avec mes ressorts prototypes ?
R : Oui. La charge à une flèche spécifiée, la raideur et la longueur libre peuvent tous être mesurés et rapportés. Pour la validation de conception, une courbe de raideur sur toute la course de travail est plus utile qu'un point unique, car elle montre le comportement sur toute la course. Spécifiez les points de flèche qui vous intéressent sur la demande de prix afin que le montage d'essai soit configuré correctement du premier coup.
Q : Mon ressort prototype se comportera-t-il de la même manière en production ?
R : Pour les ressorts en fil rond, oui — la méthode de formage est la même à 10 pièces et à 10 000 pièces, donc la raideur et la géométrie se reportent. Ce qui change en volume, c'est la maîtrise du procédé : inspection de la première pièce, surveillance statistique de la charge et traçabilité des lots. Si la production passe ensuite à un formeur à cames pour la vitesse, la géométrie du ressort reste la même.
Ressources associées
- À propos de BQUQ et de notre usine à Dongguan : /about/
- Gammes de ressorts de compression, de torsion et de traction : /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Tendances du secteur dans l'approvisionnement de ressorts et de composants métalliques : /industry-dynamics/
- Articles techniques sur la conception et la fabrication de ressorts : /bquq-blog/
- Questions fréquentes sur les devis, le MOQ et les tolérances : /faq/
- Études de cas du prototype à la production : /case/
- Contactez notre équipe d'ingénierie pour un devis en 12 heures : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Source directe depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


