
Comparaison des normes de porte-outils BT, CAT, HSK et DIN 6499 : cônes, double contact, vis de traction et ajustement broche. BQUQ usine des porte-outils.
BT vs CAT vs HSK vs DIN 6499 : Normes de porte-outils pour fraiseuses CNC
BT, CAT et HSK sont les normes qui relient un porte-outil à la broche CNC, tandis que la norme DIN 6499 régit l'extrémité de la pince qui maintient l'outil — et c'est en confondant ces deux niveaux que les acheteurs commandent des porte-outils qui ne s'adaptent pas. BT et CAT sont des cônes raides 7:24 issus de différents organismes de normalisation, HSK est un cône creux 1:10 à double contact, et DIN 6499 (ISO 15488) est simplement la spécification de pince ER qui se trouve à l'intérieur de tous.
La question des normes de porte-outils comporte deux niveaux, et la plupart des confusions viennent du mélange des deux. Niveau un : l'interface de broche — le cône ou la tige creuse qui positionne le porte-outil dans la machine. BT, CAT et HSK se situent ici. Niveau deux : l'extrémité de préhension — la douille qui maintient l'outil de coupe réel, le plus souvent une douille de pince ER définie par la norme DIN 6499. Un porte-outil BT40 avec une douille ER32 est une phrase avec un sujet issu d'une famille de normes et un objet issu d'une autre. Ce guide maintient les niveaux séparés et cartographie les familles.
La famille des cônes raides 7:24 : BT, CAT et SK
Le cône raide est la plus ancienne interface de broche encore utilisée : un cône 7:24 (angle inclus d'environ 16,6 degrés) qui s'auto-verrouille en se calant dans la broche, maintenu par une barre de tirage qui tire sur une vis de traction ou un tenon de retenue. Le cône lui-même est presque identique entre BT, CAT et SK — les différences résident dans la bride, la vis de traction et le calibrage. BT suit la norme MAS 403 et domine les machines fabriquées en Asie ; CAT suit la norme ASME B5.50 et domine l'Amérique du Nord ; SK (DIN 69871) est le membre européen de la famille.
| Propriété | BT (MAS 403) | CAT (ASME B5.50) | SK (DIN 69871) |
|---|---|---|---|
| Cône | 7:24 | 7:24 | 7:24 |
| Bride | Plus grande, variantes à double contact existent | Bride en V, encoche pour la retenue | Similaire à CAT, disposition DIN |
| Vis de traction | Vis spécifique BT | Vis spécifique CAT | Vis DIN 69872 |
| Région | Asie, spécification japonaise | Amérique du Nord | Europe |
| Interchangeable ? | Non — bride et vis différentes | Non — bride et vis différentes | Non — bride et vis différentes |
Le message le plus fort du tableau est la dernière ligne : ils se ressemblent et ne sont pas interchangeables. Un porte-outil CAT40 inséré dans une broche BT40 se positionne sur la mauvaise ligne de calibrage ou pas du tout, et le forcer endommage le cône de la broche. Faites correspondre le porte-outil à la norme déclarée de la machine, et faites correspondre la vis de traction à la propre spécification du porte-outil — les vis ne sont pas universelles non plus.
HSK : La famille des tiges creuses
HSK (DIN 69893) remplace le cône massif par une tige creuse, courte, à cône 1:10 qui entre en contact à la fois avec le cône et la face de la bride — « double contact ». Lorsque la barre de tirage tire le porte-outil, la tige creuse fléchit légèrement et les deux surfaces se positionnent, offrant une connexion plus courte et plus rigide avec une meilleure répétabilité à haute vitesse. Les tailles HSK sont les diamètres de bride en millimètres : HSK-63, HSK-80, HSK-100. Les lettres après le numéro indiquent la variante, et elles sont importantes :
| Variante HSK | Forme | Utilisation typique |
|---|---|---|
| HSK-A | Changement automatique avec rainures d'entraînement et orifices de liquide de refroidissement | Centres d'usinage généraux |
| HSK-B | Usage intensif, grande bride, liquide de refroidissement traversant | Machines plus grandes, coupe intensive |
| HSK-E | Léger, symétrique, masse minimale | Haute vitesse, faible couple |
| HSK-F | Très léger, haute vitesse | Broches à très haute vitesse |
| HSK-T | Interface de tournage | Broches de tours et de tours-fraisage |
Le double contact est l'avantage déterminant du HSK : parce que la bride se positionne contre la face de la broche, la position axiale se répète plus précisément qu'avec un porte-outil à cône seul, et la connexion courte et rigide résiste mieux à la flexion à la même projection. Le coût est un nez de broche plus cher et des porte-outils qui doivent être maintenus propres — une bavure sur la face de la bride compromet toute la conception.
DIN 6499 : L'extrémité de pince qui assure la préhension
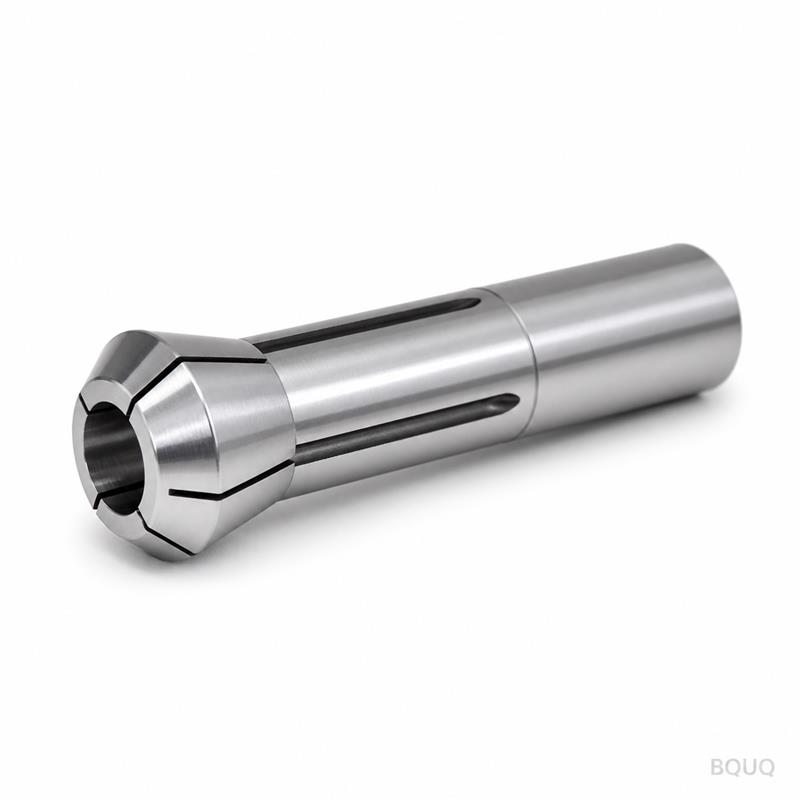
DIN 6499 — désormais ISO 15488 — est la spécification des pinces ER : le cône à 8 degrés, les dimensions de pince de ER8 à ER50, les motifs de fentes et les méthodes d'essai. Ce n'est pas du tout une interface de broche. C'est la norme qui fait qu'une douille ER32 est la même sur un porte-outil BT40, un porte-outil CAT40 et un porte-outil HSK-63A, ce qui explique pourquoi l'extrémité de préhension d'un porte-outil cause rarement des problèmes de compatibilité alors que l'extrémité de broche en cause fréquemment. L'échelle complète des tailles et le système de qualité sont couverts dans notre guide des pinces ER ; le point clé ici est la convention de dénomination sur tout porte-outil : BT40-ER32 signifie norme de broche BT, taille 40, avec une douille de pince ER32.
| Norme de broche | Norme d'extrémité de pince | Exemple typique de porte-outil pour fraiseuse |
|---|---|---|
| BT (MAS 403) | DIN 6499 (ER) | BT40-ER32 |
| CAT (ASME B5.50) | DIN 6499 (ER) | CAT40-ER32 |
| SK (DIN 69871) | DIN 6499 (ER) | SK40-ER32 |
| HSK (DIN 69893) | DIN 6499 (ER) | HSK-63A-ER32 |
Au-delà des pinces ER, les mêmes porte-outils peuvent supporter d'autres systèmes d'extrémité d'outil — pinces TG, alésages de frettage, mandrins hydrauliques, ou mandrins à pince directe pour fraises — mais ER est le choix par défaut que la plupart des ateliers adoptent.
Choix : Faire correspondre la broche, puis l'opération
La logique de sélection est courte. L'interface de broche est décidée par la machine : lisez la spécification du nez de broche et achetez cette norme et cette taille — une adaptation n'en vaut pas la peine. L'extrémité de pince est décidée par l'opération : ER pour le fraisage et le perçage généraux, avec une taille choisie pour que votre plus grande tige se situe à mi-course du système, et une qualité d'équilibrage choisie pour la vitesse maximale (voir notre guide d'équilibrage des mandrins à pince). Le style de porte-outil — mandrin à pince versus frettage versus hydraulique — est la dernière décision, en pesant commodité, faux-rond et coût. Les mandrins à pince gagnent en polyvalence ; les compromis plus profonds sont couverts dans notre guide des mandrins à pince pour porte-outils.
Une règle d'achat s'applique à toutes les normes : vérifiez avant de faire confiance. Nettoyez le cône, montez le porte-outil, contrôlez le calibre ou le siège, et vérifiez le faux-rond avec une barre de test. Un porte-outil dont la norme est correcte mais dont l'usinage est imprécis échoue exactement comme un porte-outil de mauvaise norme — juste plus lentement. Lorsque vous avez besoin de porte-outils fabriqués selon la géométrie que les normes supposent — cônes vrais, douilles concentriques, sièges propres — BQUQ usine des mandrins à pince pour porte-outils à une classe de 0,005 mm sur équipement CNC sous son toit ISO9001 à Dongguan, aux côtés des lignes suisses et de mandrins de puissance. Envoyez votre norme de broche, vos tailles et votre liste d'outils à sc@bquq.com pour un devis sous 12 heures ouvrables.
Questions fréquemment posées
Q : Les porte-outils BT et CAT sont-ils interchangeables ?
R : Non. Les deux utilisent le cône 7:24, mais BT (MAS 403) et CAT (ASME B5.50) diffèrent par la conception de la bride, les vis de traction et le calibrage. L'adaptation d'un mauvais porte-outil endommage le cône de la broche. Faites toujours correspondre le porte-outil à la norme déclarée de la machine.
Q : Quel est l'avantage du HSK par rapport aux porte-outils à cône raide ?
R : Le cône creux 1:10 du HSK se positionne à la fois sur le cône et la bride (double contact), offrant une connexion plus courte et plus rigide avec une position axiale plus répétable — précieuse à haute vitesse et à longue projection. Le coût est une broche plus chère et une propreté stricte.
Q : Quel est le rapport entre DIN 6499 et BT et CAT ?
R : DIN 6499 (ISO 15488) est la norme de pince ER pour l'extrémité de préhension du porte-outil. BT, CAT et HSK décrivent l'extrémité de broche. Un porte-outil est une combinaison — par exemple BT40-ER32 — et les deux niveaux suivent des normes différentes.
Q : Comment savoir quelle norme de porte-outil ma machine nécessite ?
R : Lisez la spécification du nez de broche du constructeur de la machine — elle indique la norme, la taille et la vis de traction. En cas de doute, demandez au fournisseur de la machine avant d'acheter un porte-outil ; le cône de broche est la seule chose que vous ne pouvez pas adapter à moindre coût.
Q : Puis-je utiliser des pinces ER avec des porte-outils HSK ?
R : Oui — ER est une norme d'extrémité de pince qui s'adapte à toute interface de broche. Les porte-outils HSK sont couramment construits avec des douilles ER, et les mêmes pinces ER fonctionnent avec les porte-outils BT, CAT, SK et HSK de même taille de douille.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, qui exploite l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure, les dissipateurs thermiques et les lignes de pinces sous un même toit. Envoyez vos dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


