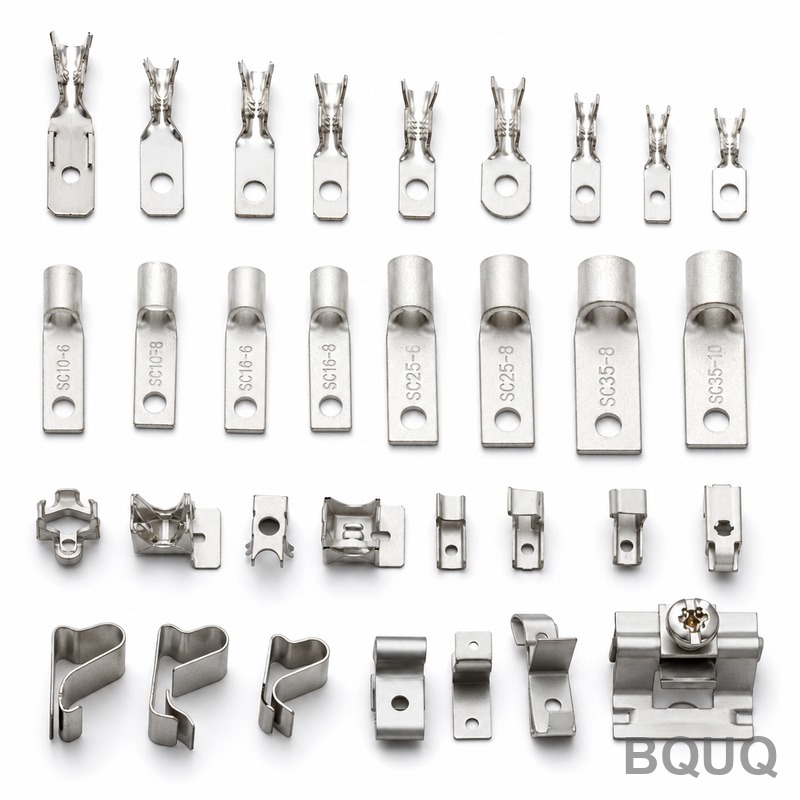
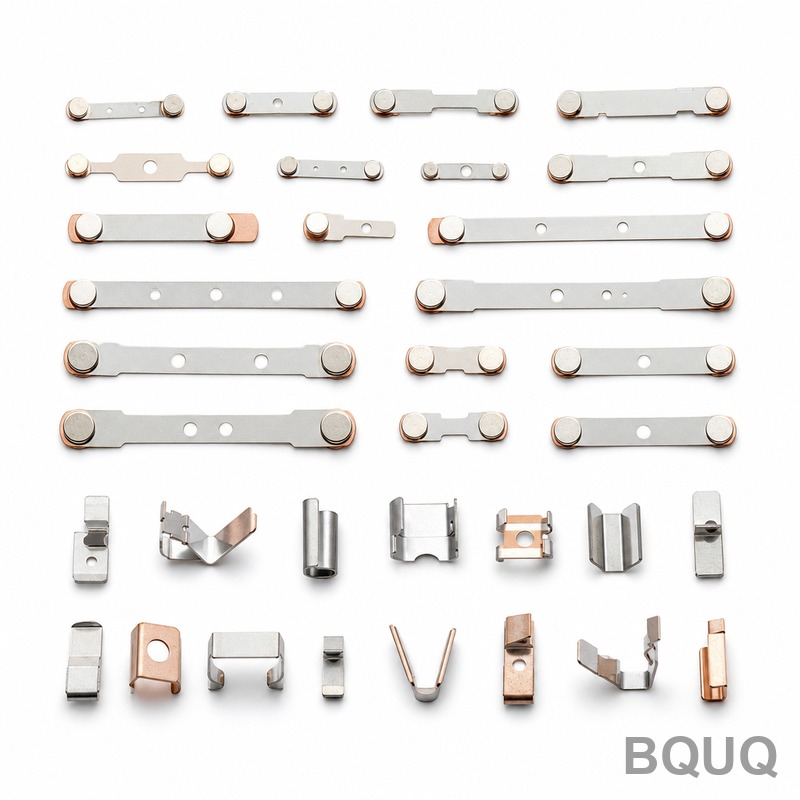
Emboutissage de contacts à lames de relais : bronze phosphoreux C5191 0,3 mm, tolérance de force ±5 %, 2 M pièces/mois
Le ressort de contact mobile d'un relais est la pièce qui transforme la commutation électrique en un problème d'ingénierie de fatigue mécanique. Il fléchit des millions de fois, supporte le budget de force de contact et doit revenir exactement à la même position après chaque cycle. L'emboutir dans du bronze phosphoreux de 0,3 mm double la difficulté : à cette épaisseur, la force du ressort est déterminée par des tolérances mesurées en centièmes de millimètre.
Contexte du projet & défi
Le client est un fabricant européen de relais pour l'automatisation industrielle, dont la gamme couvre des relais d'interface, des relais de sécurité et des modules temporisateurs vendus sur les marchés de la construction de machines et du contrôle de process. Leurs relais sont spécifiés pour une longue durée de vie électrique, et l'ensemble de contact mobile - un ressort à lame embouti portant le point de contact - est au cœur de cette promesse. Lorsque leur précédent approvisionnement n'a plus pu suivre la refonte de leur produit, ils ont ouvert la pièce à une nouvelle source.
Les défis sur le plan étaient précis. Le ressort est embouti dans du bronze phosphoreux C5191 d'une épaisseur de 0,3 mm avec une tolérance de ±0,01 mm, qui contrôle directement la courbe force-flèche. La tolérance de force de ressort requise est de ±5 % - une fenêtre étroite quand on considère que l'épaisseur du matériau, l'orientation des grains, la qualité du bord coupé et le rayon de formage alimentent tous le même chiffre. La hauteur de bavure doit rester inférieure ou égale à 0,03 mm, car sur une bande de 0,3 mm, même une petite bavure devient un concentrateur de contraintes qui amorce une fissuration de fatigue lors des cycles. Et la pièce est nickelée, donc le revêtement ne doit pas altérer l'état de surface du ressort ni ajouter d'épaisseur là où la géométrie est déjà à sa limite.
Le défi commercial était tout aussi réel : des volumes de 800 000 à 2 000 000 de pièces par mois avec un client européen qui attend une documentation de process prête pour audit, des livraisons stables et aucune baisse de qualité à mesure que le volume augmente. Un fournisseur capable d'emboutir la pièce était facile à trouver. Un fournisseur capable de tenir ±5 % sur la force à deux millions de pièces par mois ne l'était pas.
Solution de process BQUQ
Nous avons abordé la pièce comme un ressort avant de la traiter comme un embouti - en contrôlant le matériau, le bord coupé et la séquence de formage afin que la courbe de force soit un résultat du process plutôt qu'une question de chance.
Discipline matière et orientation des grains
La bande de bronze phosphoreux C5191 est spécifiée avec un écrouissage fixe et un sens de laminage contrôlé par rapport à l'avance de la bande. Plier le ressort perpendiculairement aux grains plutôt que dans le sens des grains modifie la formabilité et le profil d'écrouissage, et les deux modifient la force obtenue. La bande entrante est contrôlée par rapport aux certificats de laminage pour l'épaisseur et l'écrouissage sur chaque bobine, car à 0,3 mm une dérive d'épaisseur dans la tolérance standard du laminoir constitue déjà un décalage de force mesurable.
Stratégie d'outil progressif pour le formage de bandes minces
La pièce est produite sur une presse progressive multi-postes avec un guidage par pilotes sur toute la bande, des postes de poinçonnage et de découpe conçus pour le contrôle des bavures, et une séquence de formage qui divise les pliages critiques pour la flèche en deux étapes contrôlées. Les outils sont entretenus selon un intervalle d'affûtage défini par la hauteur de bavure mesurée sous projecteur de profil plutôt que par le seul nombre de coups - si les bavures approchent 0,03 mm, les postes de coupe sont démontés pour maintenance avant que les pièces ne dérivent. La conception du support maintient la section fragile du ressort entièrement soutenue jusqu'à la frappe de découpe finale, afin que rien ne soit contraint hors position pendant le transport dans l'outil. Les rayons de formage ont été établis par des essais d'outillage avant la production de masse, car sur une bande de 0,3 mm la différence entre un rayon qui revient élastiquement et un rayon qui se fixe est de quelques centièmes de millimètre - et cette différence est exactement ce que la tolérance de force ne peut pas absorber.
Vérification de la force et contrôle du nickelage
La force du ressort est échantillonnée en production selon un AQL défini et mesurée sur un banc d'essai force-flèche au point de flèche spécifié par le client, avec ±5 % comme bande d'acceptation. Le nickelage est appliqué après emboutissage avec une épaisseur de dépôt étroitement contrôlée, et les paramètres de placage ont été qualifiés spécifiquement pour cette pièce afin que le dépôt ne modifie pas la raideur du ressort ni ne laisse de fragilité induite par l'hydrogène. Des échantillons de chaque lot plaqué sont recontrôlés en force après placage, fermant la boucle entre la chimie et la mécanique.
Spécifications clés
| Article | Spécification |
|---|---|
| Matériau | Bronze phosphoreux C5191, bande certifiée par le laminoir, écrouissage et sens des grains contrôlés |
| Épaisseur de bande | 0,3 mm ±0,01 mm |
| Process | Emboutissage sur presse progressive : poinçonnage, formage en deux étapes, découpe finale |
| Tolérance de force de ressort | ±5 % à la flèche définie par le client, vérifiée par lot |
| Hauteur de bavure | ≤0,03 mm, surveillée sous projecteur de profil |
| Finition de surface | Nickel électrolytique, épaisseur de dépôt qualifiée sur pièce |
| Volume | 800 000 - 2 000 000 pièces/mois |
| Inspection | Relevé dimensionnel de première pièce, échantillonnage force-flèche par lot, CPK≥1,33 sur dimensions critiques |
| Livraison | Échantillons en 5-7 jours, premier lot en 15 jours, plannings mensuels glissants |
Contrôle qualité & livraison
Chaque lot commence par un relevé dimensionnel complet de première pièce par rapport au plan. En production, l'épaisseur, la hauteur de bavure et les positions de formage sont contrôlées à intervalles fixes - les bavures sont lues sous projecteur de profil afin que la limite de ≤0,03 mm soit mesurée, pas supposée. La force du ressort est échantillonnée par lot sur le banc d'essai force-flèche, et le contrôle statistique des dimensions critiques est réalisé à CPK≥1,33 comme condition de libération, le tout dans un système ISO9001:2015. Chaque expédition est accompagnée d'un rapport dimensionnel, de données de force et d'une documentation de placage adaptée à la piste d'audit du client.
Le client a également envoyé un ingénieur pour un audit de process sur site avant la première libération de production. L'audit a couvert la vérification de la bande entrante, les enregistrements de maintenance des outils, les données d'essai de force et le dossier de qualification du placage, et a été validé sans actions correctives - ce qui comptait pour eux car le même dossier documentaire alimente leurs propres audits clients en aval. L'emballage pour l'expédition européenne utilise un intercalaire anti-ternissement et des sachets à humidité contrôlée, car un contact à ressort qui arrive oxydé est un contact à ressort que le client doit trier.
La livraison est passée à des libérations mensuelles glissantes alignées sur le plan de fabrication des relais du client. À mesure que leur plateforme de relais redessinée montait en cadence, les volumes sont passés de 800 K à 2 M pièces par mois sans dérive de tolérance de force, et le dossier de données de qualification - courbes de force, épaisseur de placage, enregistrements CPK - a soutenu le propre dossier de type PP du client pour ses clients dans l'automobile.
Produits & ressources associés
Pour voir plus de pièces dans cette catégorie, parcourez la collection Bornes & contacts électriques emboutis et la collection Plaques bipolaires de piles à combustible à hydrogène embouties, ou ces ressources :
Pour les détails du système qualité et l'organisation multi-process en une seule usine derrière ces programmes, À propos de BQUQ couvre les capacités, la capacité de production et les certifications.
FAQ
Comment maintenez-vous la force du ressort dans ±5 % sur une bande de 0,3 mm ?
Trois contrôles : bande C5191 à écrouissage fixe avec sens des grains défini dans la conception de l'outil, une séquence de formage en deux étapes avec maintenance de l'outil déclenchée par la hauteur de bavure mesurée, et des essais force-flèche échantillonnés sur chaque lot. Les dimensions critiques sont à CPK≥1,33, donc la distribution de force reste dans la bande de ±5 % lot après lot.
Qu'est-ce qui maintient la hauteur de bavure à 0,03 mm ou moins ?
La bavure est gérée par l'état des outils de coupe, pas par la chance à l'inspection. Les postes de coupe de l'outil sont affûtés à des intervalles définis par des mesures au projecteur de profil, et la hauteur de bavure est enregistrée à chaque contrôle. Comme les pièces font 0,3 mm d'épaisseur, une limite de bavure de 0,03 mm signifie que les arêtes de coupe sont renouvelées bien avant que la dérive puisse atteindre des niveaux critiques pour la fatigue.
Le nickelage affecte-t-il la force du ressort après placage ?
Le process de placage a été qualifié sur cette pièce exacte avec une épaisseur de dépôt contrôlée, et des échantillons de chaque lot plaqué sont testés en force après placage. Lors de la qualification, les lectures de force après placage sont restées dans la même bande d'acceptation de ±5 %, et ce recontrôle reste une exigence permanente dans la documentation de lot.
Pouvez-vous gérer notre volume mensuel et notre cadence de livraison ?
Oui. Nos lignes d'emboutissage supportent de 100 K à 5 M pièces par mois ; ce programme tourne à 800 K-2 M pièces/mois sur des libérations glissantes. Le délai standard est de 3-7 jours pour les échantillons et de 12-20 jours pour le premier lot, avec des plannings mensuels verrouillés sur le plan de fabrication des relais du client.