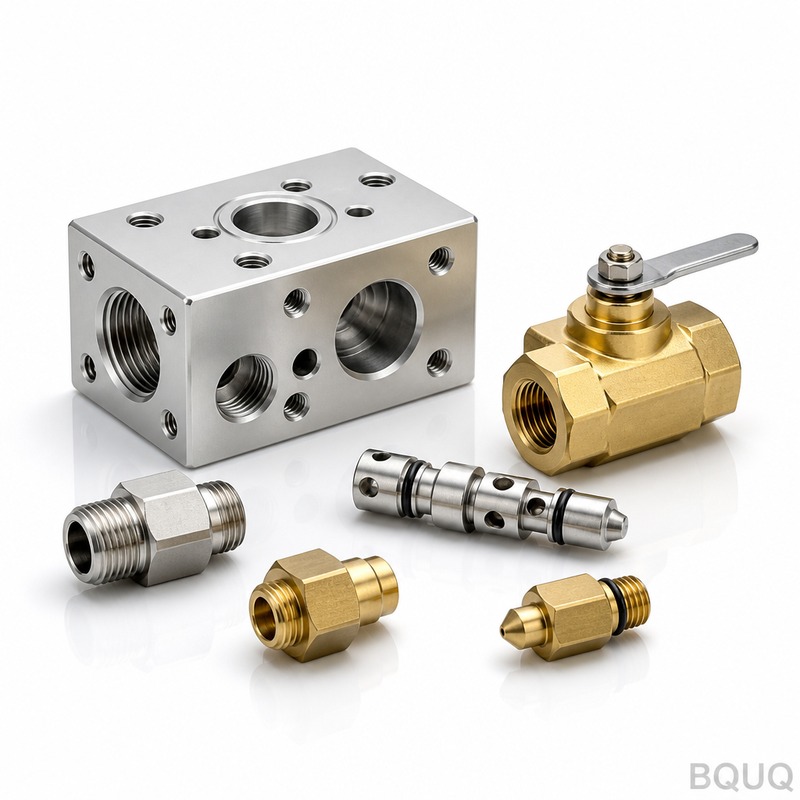
Usinage CNC de collecteur de distributeur hydraulique : aluminium 6061-T6, tolérance ±0,02 mm, faces d'étanchéité Ra0,4, 200-1000 pièces/mois
Un petit collecteur de distributeur hydraulique ressemble à un simple bloc d'aluminium jusqu'à ce que l'on lise le plan. À l'intérieur, les circuits d'huile se croisent en profondeur, les sièges de distributeurs à cartouche se trouvent au fond des alésages, et une face d'étanchéité usinée décide si l'ensemble suinte ou tient. Les tolérances sont honnêtes - pas les chiffres les plus serrés sur le papier, mais elles doivent tenir dans des cavités profondes, hostiles à l'évacuation des copeaux, lot après lot, mois après mois.
Contexte du projet & défi
Notre client est un fournisseur de rang 1 pour l'industrie nord-américaine des engins de construction, fournissant des systèmes hydrauliques pour mini-pelles, chargeuses compactes et chariots télescopiques. Ils sont venus vers nous pour une famille de petits blocs collecteurs intégrés usinés dans de l'aluminium 6061-T6 - les collecteurs qui accueillent des distributeurs à cartouche, des limiteurs de pression et des circuits directionnels sur des plateformes de machines compactes. Les volumes vont de 200 à 1000 pièces par mois selon la saison de la plateforme, et la même famille de collecteurs est partagée entre plusieurs modèles de machines.
La difficulté n'est pas la tolérance nominale - le client spécifie ±0,02 mm, ce que tout atelier compétent peut tenir sur une surface ouverte. La difficulté est l'endroit où ces tolérances se trouvent. Les sièges de distributeurs à cartouche sont usinés au fond d'alésages profonds ; l'accès de l'outil est long et élancé, et toute déviation ou dérive thermique consomme la tolérance exactement à la profondeur où cela compte. Les circuits d'huile se croisent à l'intérieur du bloc, et la géométrie d'intersection - où un passage percé rencontre un autre - doit se raccorder proprement sans bavures ni désalignement, car un passage croisé partiellement obstrué ne se manifeste que par une réponse erratique du distributeur sur le banc d'essai du client, des semaines et des milliers de kilomètres plus loin.
La troisième exigence est la face d'étanchéité. La face de montage du collecteur assure l'étanchéité contre des joints toriques et des joints plats ; le client exige Ra0,4 sur ces faces avec une planéité correspondante. Une passe de dressage trop agressive, un insert émoussé ou une force de serrage non maîtrisée sur un bloc 6061 feront apparaître des marques d'alésage ou une légère cuvette, et le test d'étanchéité sur la ligne d'assemblage du client échoue. Leur précédent arrangement d'approvisionnement dans la région pouvait atteindre les chiffres sur les premières pièces mais dérivait d'un lot à l'autre - les intersections de passages croisés dérivaient de quelques dixièmes, les faces d'étanchéité arrivaient à Ra0,6-0,8 - et les taux d'échec au test d'étanchéité lors du contrôle à réception rendaient l'arrangement intenable.
Solution de processus BQUQ
Notre plan : traiter les cavités profondes, les circuits croisés et les faces d'étanchéité comme trois problèmes d'ingénierie distincts, chacun avec son opération et son contrôle propres.
Alésage de cavités profondes et usinage des sièges
Les sièges de cartouche sont finis en une passe d'alésage de finition dédiée avec des outils sélectionnés pour le rapport longueur/diamètre, coupés à des paramètres choisis pour la prévisibilité plutôt que la vitesse. L'évacuation des copeaux est gérée par arrosage traversant et cycles de débourrage lors du pré-perçage, afin que les copeaux ne soient jamais recoupés en profondeur. Parce que les outils longs fléchissent, nous ne poursuivons pas des chiffres de ±0,005 mm que des cavités profondes ne peuvent honnêtement pas tenir - le processus est conçu et chiffré à ±0,02 mm sur ces caractéristiques, et il tient avec marge, vérifié par mesure CMM à pleine profondeur d'alésage plutôt qu'à l'entrée du trou.
Contrôle des circuits percés croisés
Les circuits d'huile croisés sont percés selon une séquence conçue autour de la qualité d'intersection : le trou partenaire d'intersection est percé après le circuit principal, à une avance réduite dans la zone d'intersection, afin que le débouché ne déchire pas. Des douilles de perçage et des règles d'usinage en une seule prise maintiennent les deux passages dans la bande d'alignement exigée par la spécification de débit du client. Après perçage, chaque circuit passe par une séquence multi-étapes d'ébavurage et de rinçage - brosses à trous croisés dans chaque passage, puis rinçage haute pression, puis échantillonnage par boroscope des zones d'intersection - car une bavure qui survit à l'intérieur d'un circuit est une défaillance que le client ne peut pas voir avant son test sur banc.
Finition des faces d'étanchéité
Les faces pour joints toriques et joints plats sont usinées en opération finale en une passe de dressage par face, avec un outil neuf, et une force de serrage cartographiée pour que le bloc ne soit pas contraint en cuvette qui reprend sa forme après relâchement. Ra0,4 est vérifié au rugosimètre par lot, et la planéité est contrôlée sur un marbre en granite. Les faces sont protégées par des capots après finition et restent couvertes pendant l'anodisation et l'emballage - l'anodisation sur ces faces est à l'épaisseur spécifiée par le client, et l'exigence Ra0,4 s'applique à la surface finie et revêtue telle que l'expérience d'assemblage du client la définit.
Spécifications clés
| Élément | Spécification |
|---|---|
| Matériau | Aluminium 6061-T6 |
| Tolérance générale | ±0,02 mm, tenue sur les caractéristiques de cavités profondes et de perçages croisés |
| Alignement des circuits croisés | Passages d'huile en intersection usinés en une seule prise, ébavurés par alésage et brossage, échantillonnés au boroscope |
| Faces d'étanchéité | Ra0,4, planéité vérifiée sur marbre en granite, protégées pendant le revêtement et l'emballage |
| Traitement de surface | Anodisation transparente (couleur naturelle) |
| Volume | 200-1000 pièces/mois, flexibilité saisonnière de la plateforme |
| Inspection | Relevé complet CMM, mesure des alésages profonds à la profondeur du siège, contrôles Ra et de propreté de rinçage par lot |
| Délai | 3-7 jours pour les échantillons, 12-20 jours pour le premier lot de production |
Contrôle qualité & livraison
Chaque nouvelle révision de collecteur commence par un relevé de première pièce sur CMM, incluant la mesure de position en profondeur à l'intérieur des alésages de siège et une vérification de débit des intersections de passages croisés. En production, les dimensions critiques des sièges sont suivies par CPK avec un objectif de ≥1,33, le Ra est mesuré par lot, et l'échantillonnage au boroscope des zones d'intersection suit un plan d'échantillonnage fixe. Tout fonctionne sous un système ISO9001:2015, et chaque expédition comporte un rapport dimensionnel, une confirmation de propreté et la traçabilité matière du stock 6061-T6.
Le résultat de livraison : échantillons sous 3-7 jours après approbation du plan, premier lot de 200 pièces sous 12-20 jours selon la complexité, et livraisons mensuelles glissantes depuis. Les échecs au test d'étanchéité à réception du client sur cette famille de collecteurs sont tombés à zéro après l'adoption du processus de faces d'étanchéité et des étapes de protection des faces, et lorsqu'ils ont lancé un collecteur dérivé avec deux passages croisés supplémentaires pour une nouvelle plateforme de chariot télescopique, la première pièce révisée a été livrée dans la fenêtre standard d'échantillons de 3-7 jours et la production a démarré au cycle mensuel suivant.
La logistique et la traçabilité complètent le processus. Chaque collecteur porte un code de lot marqué au laser sur une face non étanche, afin qu'une unité trouvée sur une machine sur le terrain puisse être retracée jusqu'à son lot de matière, son lot d'usinage et son rapport d'inspection en quelques minutes. Les cartons sont emballés avec des protecteurs d'orifices sur les cavités filetées et scellés dans des doublures sans VCI, et les documents d'expédition incluent le rapport dimensionnel et le certificat de propreté dans le même dossier, ce qui permet aux usines nord-américaines du client de recevoir les pièces sans recherche documentaire séparée.
Produits & ressources associés
Pour plus de cette famille de pièces et de travaux CNC associés, voir :
Étude de cas associée : Usinage CNC de carter de réducteur d'articulation robotique - la même discipline de processus 6061-T6 appliquée à des carters robotiques à paroi mince.
FAQ
Quelle tolérance pouvez-vous réellement tenir sur des circuits profonds percés croisés ?
Nous chiffrons honnêtement ±0,02 mm sur les caractéristiques de cavités profondes et de perçages croisés, car les outils longs fléchissent et poursuivre ±0,005 mm en profondeur n'est pas une promesse qui vaut la peine d'être faite. Là où la pièce le permet, nous atteignons ±0,005 mm sur les positions accessibles et Ra0,4 sur les faces d'étanchéité.
Comment prévenez-vous les bavures et l'obstruction dans les passages d'huile croisés ?
Les intersections sont percées à avance réduite dans la zone de débouché, puis chaque passage passe par un brossage à trous croisés, un rinçage haute pression et un échantillonnage au boroscope selon un plan fixe. Chaque expédition comporte une confirmation de propreté de rinçage.
Quel est le délai pour les échantillons et le premier lot de production ?
Échantillons en 3-7 jours après approbation du plan, premier lot de production en 12-20 jours selon la complexité. Les plannings mensuels glissants couvrent 200-1000 pièces par mois avec flexibilité saisonnière.
Comment maintenez-vous Ra0,4 sur les faces d'étanchéité d'un lot à l'autre ?
Les faces d'étanchéité sont finies en opération finale, une passe de dressage par face avec un outil neuf, puis vérifiées au rugosimètre par lot et par un contrôle de planéité sur marbre en granite. Les faces restent protégées pendant l'anodisation et l'emballage, donc ce qui arrive correspond à ce que nous avons mesuré.