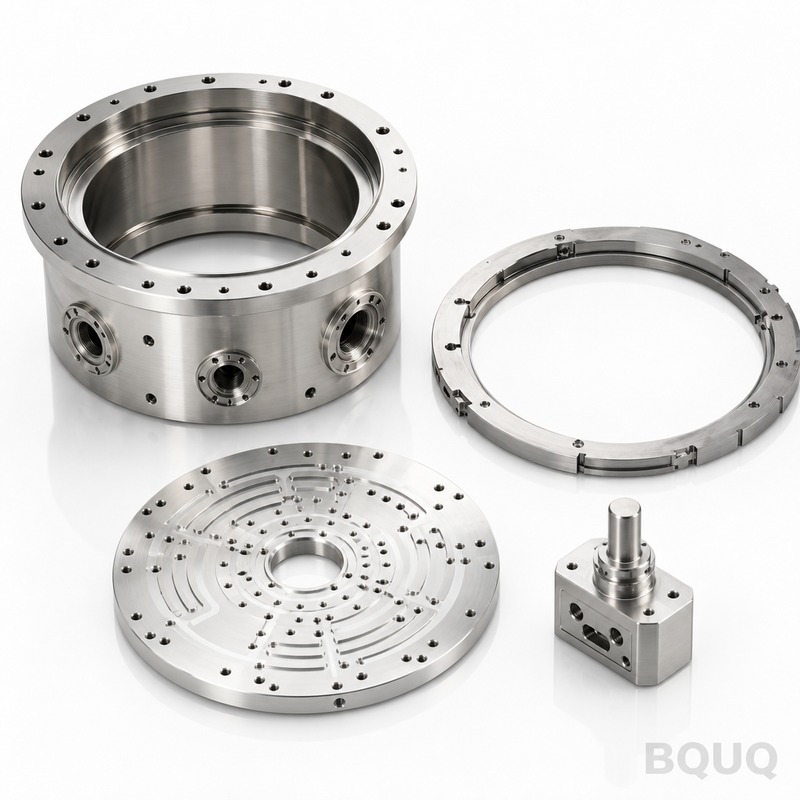
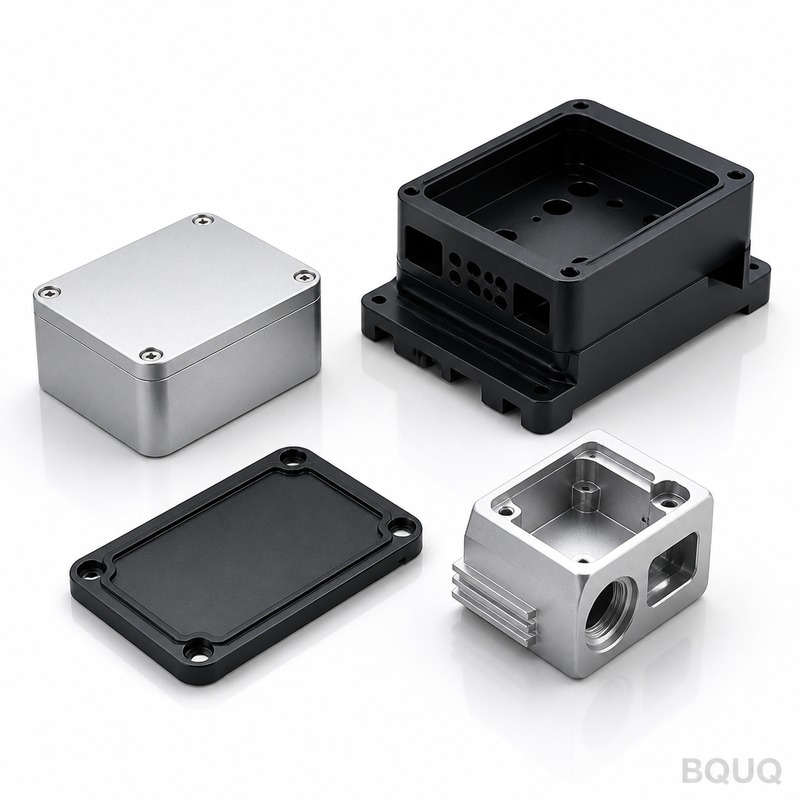
Il s‘agit de brides et d‘accouplements usinés CNC utilisés pour transmettre un couple entre arbres, monter des mandrins ou positionner des gabarits—le tout usiné en un seul monta
Brides et Accouplements de Précision Usinés CNC BQUQ | Moyeux à Faux-Rond Nul, Délai de 24 Heures
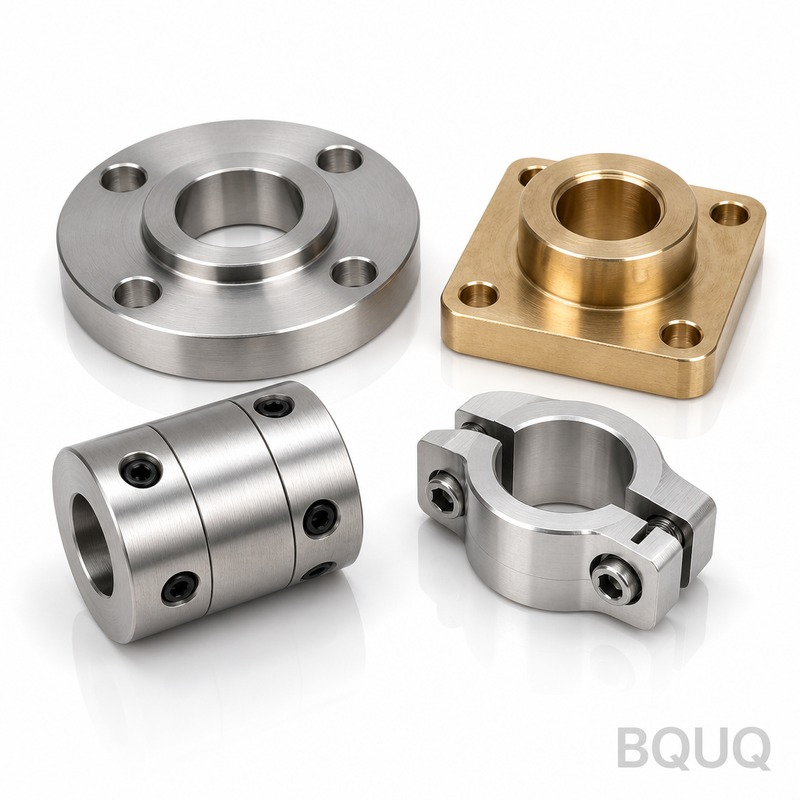
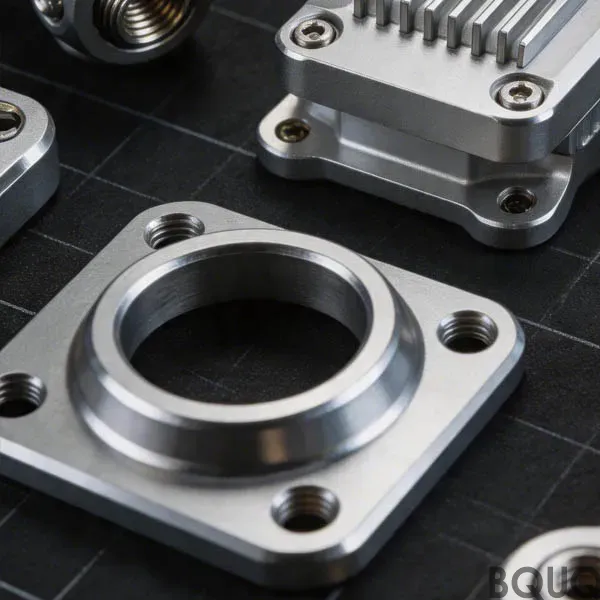
Il s'agit de brides et d'accouplements usinés CNC utilisés pour transmettre un couple entre arbres, monter des mandrins ou positionner des gabarits—le tout usiné en un seul montage dans notre usine
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il s'agit de brides et d'accouplements usinés CNC utilisés pour transmettre un couple entre arbres, monter des mandrins ou positionner des gabarits—le tout usiné en un seul montage dans notre usine de Dongguan. Nous maintenons un faux-rond radial à 5 µm et des tolérances d'alésage à ±0,005 mm, avec une dureté allant jusqu'à 58 HRC sur demande. Le délai de livraison typique est de 7 jours pour les petites séries, et nous offrons sans MOQ pour les tailles standard de bruts.
Comment Nous Éliminons le Faux-Rond sur l'Alésage Pilote et la Face de la Bride
Le faux-rond réduit la durée de vie des outils et compromet la concentricité des pièces. Nous usinons l'alésage pilote et la face de la bride dans la même opération de serrage sur nos fraiseuses 5 axes Mazak. Cela signifie que les éléments de référence sont usinés sans re-prise de pièce, de sorte que la relation géométrique ne dépend pas de l'habileté de l'opérateur. Pour les accouplements critiques, nous ajoutons une passe finale de skiving avec une plaquette CBN—cela élimine la couche écrouie issue de l'ébauche et amène l'état de surface à Ra 0,4 µm. Nos rapports d'inspection indiquent les valeurs réelles de faux-rond, et non de simples déclarations « conforme aux spécifications ».
Matériaux et Traitements Thermiques que Nous Utilisons pour les Brides et Accouplements
Nous stockons les aciers 1045, 4140, 4340 et l'acier inoxydable 17-4PH en barres rondes et en plaques. Pour les brides standard, nous utilisons du 1045 à l'état normalisé (HB 170-210) et nous rectifions les faces d'accouplement. Si vous avez besoin de résistance à l'usure, nous proposons une trempe traversante du 4140 à 28-32 HRC, ou une trempe par induction de l'alésage et de la clavette à 50-55 HRC. Pour les environnements corrosifs, le 17-4PH est fourni à l'état H1025 (33-38 HRC). Nous usinons également des brides en aluminium 6061-T6 et 7075-T6 pour les supports de servomoteurs où le poids est critique.
Finition des Alésages : Honage vs Alésage de Précision vs Rectification Intérieure
C'est au niveau de l'alésage que commencent la plupart des défaillances d'accouplements. Pour les alésages de moins de 25 mm, nous réalisons un alésage de précision avec une plaquette PCD, maintenant une tolérance H7 et un état de surface de 0,8 µm Ra. Pour les alésages de 25 à 80 mm, nous passons au honage Sunnen—cela produit un motif en croisillon qui retient le lubrifiant et réduit le fretting sur les arbres clavetés. Pour les alésages de plus de 80 mm ou ceux nécessitant des surfaces trempées au-delà de 45 HRC, nous rectifions intérieurement avec une meule CBN. Nous n'utilisons pas d'alésoirs pour les alésages finaux ; les alésoirs reproduisent l'erreur de position du trou existant. L'alésage ou la rectification la corrige.
Équilibrage et Normes de Clavetage pour la Rotation à Haute Vitesse
Si votre accouplement tourne au-dessus de 3 000 tr/min, les vibrations dues au balourd endommageront les roulements. Nous équilibrons dynamiquement chaque bride de plus de 150 mm de diamètre à la qualité G2.5 selon la norme ISO 1940-1. Pour les clavetages, nous coupons selon DIN 6885 ou ANSI B17.1 avec une broche, et non une fraise. Une rainure de clavette brochée a des côtés parallèles et un fond plat—une fraise laisse un rayon qui réduit la surface de cisaillement effective jusqu'à 15 %. Nous proposons également des cannelures en développante (DIN 5480) sur demande. Chaque pièce équilibrée est marquée de la valeur de balourd résiduel sur la face de la bride.
Inspection Avant Chaque Expédition : Rapports CMM et de Dureté
Chaque bride d'accouplement part avec trois documents : un rapport dimensionnel de notre machine à mesurer tridimensionnelle Zeiss (précision ±1,5 µm), un relevé d'état de surface, et un certificat matière avec numéro de coulée. Nous ne procédons pas par échantillonnage par lots—nous mesurons 100 % des dimensions critiques sur 100 % des pièces. Pour le faux-rond, nous utilisons une machine de circularité Talyrond, et non un vé et un comparateur à cadran. La différence est importante : un test au vé peut manquer les erreurs de lobulation. Si la pièce comporte une clavette, nous vérifions sa position avec un comparateur optique avant l'ébavurage.
Options d'État de Surface : de l'Usiné à l'Oxydation Noire en Passant par le Nickel Chimique
L'acier nu usiné rouillera en une semaine dans un air humide. Nous proposons trois finitions standard. L'oxydation noire (MIL-DTL-13924) pour un usage intérieur, donnant une épaisseur de 0,5 µm et une bonne rétention d'huile. Le nickel chimique (AMS 2404) à 25 µm pour la résistance à la corrosion—c'est ce que nous recommandons pour les environnements de lavage. Pour les brides en aluminium, nous anodisons dur jusqu'à l'équivalent de 60 HRC (selon MIL-A-8625 Type III) avec un revêtement de 50 µm. Nous ne proposons pas de zingage par défaut car il fragilise par hydrogène les aciers à haute résistance au-dessus de 40 HRC, sauf cuisson de dégazage—nous pouvons le faire mais nous vous demanderons de signer une décharge.
Vérifications de Conception des Accouplements à Bride Avant Devis
Envoyez-nous votre plan, mais vérifiez d'abord trois points. Un : l'alésage pilote doit être la référence, et non le cercle de boulons. Deux : si le diamètre extérieur de la bride dépasse 200 mm, indiquez-nous la qualité d'équilibrage requise—G2.5 ajoute une heure d'usinage. Trois : précisez la classe de filetage pour tout trou taraudé (2B est standard, 3B pour les fortes vibrations). Nous signalerons les mêmes problèmes lors de la revue de votre plan. Nos ingénieurs identifieront toute spécification GD&T manquante dans les 4 heures suivant la réception de votre fichier. Nous usinons selon ISO 2768-mK pour les caractéristiques non dimensionnées, mais nous préférons que vous dimensionniez tout.
G2.5 selon ISO 1940-1 (au-dessus de 150 mm de diamètre extérieur)
Délai de livraison standard
7 jours pour des quantités inférieures à 100 pièces
MOQ
Sans MOQ (1 pièce acceptée)
Pays d'origine
Fabriqué en Chine, usine de Dongguan
Quel est le MOQ pour les accouplements à bride personnalisés ?
Sans MOQ—nous usinons des prototypes uniques et des séries de production d'un million de pièces avec le même système qualité.
Pouvez-vous modifier un plan de bride standard pour mon support moteur existant ?
Oui, nous acceptons les fichiers DXF, STEP ou PDF et redessinerons votre cercle de boulons et votre alésage pilote pour correspondre à la bride du moteur sous 24 heures.
Comment garantissez-vous le faux-rond de 5 µm sur chaque pièce ?
Nous mesurons 100 % des pièces sur une machine de circularité Talyrond et incluons le rapport numérique dans l'expédition, et non un certificat de type conforme/non conforme.
Quel est le délai le plus rapide pour une commande urgente de 10 accouplements ?
Si le matériau est en stock (1045 ou 6061-T6), nous pouvons expédier sous 3 jours par fret aérien depuis notre usine de Dongguan.
Obtenez un devis ferme sous 12 heures. Envoyez votre plan par e-mail à sc@bquq.com ou envoyez-le-nous sur WhatsApp au +86 13713157787. Nous répondrons avec un prix unitaire, un délai de livraison et une liste de contrôle de revue de conception—sans argumentaire commercial générique. C'est de la fabrication de précision provenant d'une usine chinoise forte de 20 ans d'expérience qui traite votre tolérance comme un contrat, et non comme une suggestion.