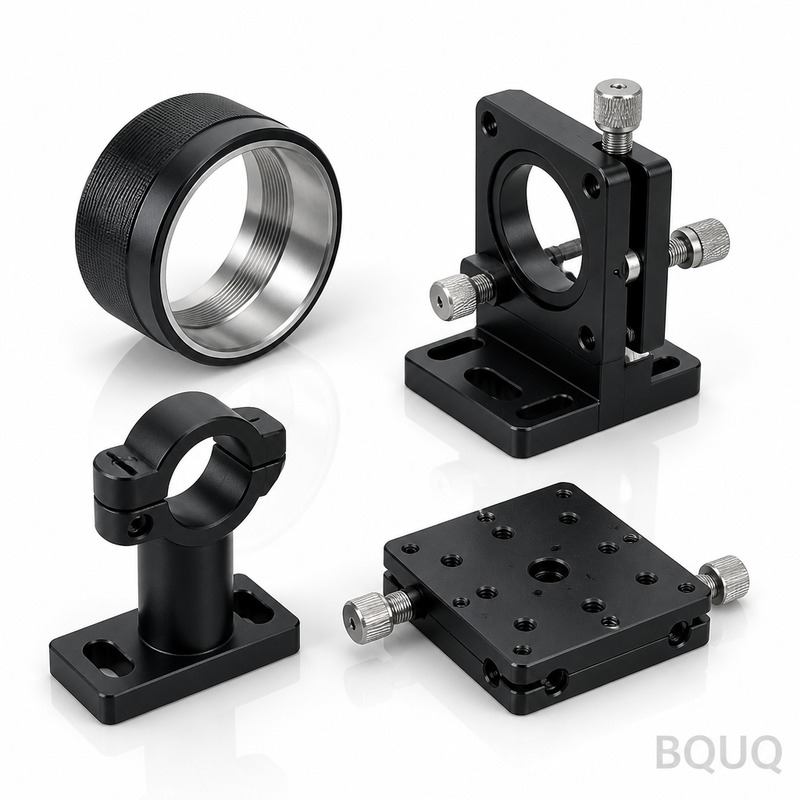
Usinage CNC de supports d'instruments optiques : aluminium 6061-T6, positions de trous ±0,005 mm, Ra0,8, anodisé noir
Un support optique pour un instrument de métrologie tient ou échoue sur deux points : la position des trous et la stabilité de la surface. Les trous de montage qui définissent l'axe optique doivent être conformes au plan à quelques microns près, et les surfaces anodisées ne doivent ni diffuser la lumière ni varier dimensionnellement avec la température. Ajoutez des volumes mensuels de plusieurs centaines de pièces avec des modifications d'ingénierie continues, et le problème d'approvisionnement devient plus difficile que le problème d'usinage lui-même.
Contexte du projet & défis
Notre client est un fabricant européen qui construit des équipements d'inspection de semi-conducteurs - des systèmes de métrologie de plaquettes et de revue de défauts vendus à des fabs à travers l'Europe et l'Asie. En vertu d'accords de confidentialité, nous ne pouvons pas les nommer ; ce qui compte, c'est la pièce. Leurs modules d'inspection optique utilisent une famille de supports de réglage multi-axes et de bases de montage de miroirs usinés en aluminium 6061-T6. Chaque support porte un composant optique - un miroir, un séparateur de faisceau, une caméra ou un module laser - et la chaîne d'alignement de la base à l'élément optique doit tenir lors des cycles thermiques sur la machine.
Avant de venir chez nous, ils avaient réparti l'activité entre un atelier de prototypage local et un fournisseur de volume à l'étranger. L'atelier de prototypage était rapide mais ne pouvait pas maintenir les positions critiques des trous de manière constante au-delà de 50 pièces. Le fournisseur de volume tenait la tolérance sur le papier, mais la variation d'un lot à l'autre de l'anodisation noire - dérive de couleur, écarts d'épaisseur, points de corrosion blancs occasionnels - déclenchait des rejets à l'inspection réception, et chaque rejet coûtait au client un arrêt de ligne de deux semaines pendant que les supports de remplacement étaient requalifiés.
Les exigences techniques étaient claires dès la première revue de plan. Tolérances générales à ±0,01 mm sur la pièce, mais les trous de positionnement critiques qui définissent l'axe optique à ±0,005 mm - position vraie, pas seulement dimension linéaire. Surfaces d'appui et de référence finies à Ra0,8 pour que les supports s'assoient de manière répétable contre les bases cinématiques. Anodisation noire d'épaisseur et de couleur constantes, car une réflexion parasite à l'intérieur d'une chambre d'inspection sombre apparaît comme du bruit dans les données du capteur. Et des volumes de 300 à 800 pièces par mois, avec des révisions de conception arrivant tous les quelques trimestres à mesure que la plateforme optique évolue.
Solution de processus BQUQ
Notre approche : traiter le motif de trous à ±0,005 mm et le lot d'anodisation comme les deux caractéristiques qui pilotent le projet, et construire le processus autour d'elles.
Stratégie de mise en position cohérente par rapport aux références
L'axe optique est défini par une chaîne de trous sur trois faces du support. Usiner ces trous dans des montages différents est la façon dont l'erreur de position s'accumule. Le processus a donc été organisé pour que chaque trou critique de la chaîne d'alignement soit fini en un seul montage sur le centre d'usinage principal, en utilisant les références de positionnement de la pièce elle-même - et non une origine référencée par montage - comme base de coordonnées. Les caractéristiques non critiques sont finies dans une seconde opération. L'usinage est planifié sur des centres d'usinage verticaux avec compensation thermique, et les fiches de montage sont verrouillées par révision afin que la même pièce suive toujours la même logique de montage quel que soit l'opérateur.
Stratégie de trajectoire d'outil et d'alésage pour ±0,005 mm
Pour le motif de trous critiques, le perçage n'est qu'une pré-opération. Chaque trou critique est fini par fraisage ou alésage avec une seule passe légère, un faible engagement radial, et des outils dédiés par famille de caractéristiques afin que l'état d'usure soit suivi par nombre de trous plutôt que deviné. Les contrôles en cours d'usinage utilisent une sonde à contact sur la machine pour vérifier la position de la première et de la dernière pièce de chaque poste ; la vérification complète est effectuée sur MMT. Entre l'usinage avant anodisation et la dimension après anodisation, nous appliquons une règle de compensation documentée : la couche d'anodisation se forme à environ 2 μm par surface à l'épaisseur spécifiée, de sorte que les dimensions avant traitement sont décalées en conséquence et vérifiées sur les premières pièces de chaque lot.
Contrôle des lots d'anodisation
L'anodisation noire est là où naissent les rejets cosmétiques, nous la contrôlons donc comme une caractéristique d'usinage. L'orientation de montage sur le portoir est fixée par famille de pièces pour éviter les marques de portoir visibles sur les faces fonctionnelles. Les paramètres de bain, la concentration de colorant et le temps de colmatage sont enregistrés par lot, et un échantillon conservé de chaque lot d'anodisation est expédié avec le lot afin que l'inspection réception du client compare des éléments comparables. La couleur et l'épaisseur sont vérifiées par rapport à l'échantillon conservé avant l'emballage - pas après réception par le client.
Spécifications clés
| Article | Spécification |
|---|---|
| Matériau | Aluminium 6061-T6 (7075 disponible sur demande) |
| Tolérance générale | ±0,01 mm |
| Trous de positionnement critiques | ±0,005 mm position vraie |
| État de surface | Ra0,8 sur les faces d'appui et de référence |
| Traitement de surface | Anodisation noire, épaisseur constante par lot, échantillons conservés expédiés avec chaque lot |
| Volume | 300-800 pièces/mois avec plannings glissants |
| Inspection | Relevé MMT complet sur les premières pièces, CPK≥1,33 sur les trous critiques, rapports d'inspection par lot |
| Livraison | 3-7 jours pour les échantillons, 12-20 jours pour le premier lot de production |
Contrôle qualité & livraison
Chaque nouvelle révision commence par un relevé de première pièce : tous les trous sondés sur MMT, les positions critiques rapportées en valeurs mesurées par rapport à la bande de ±0,005 mm, et l'épaisseur d'anodisation vérifiée sur les surfaces réelles - pas seulement sur un coupon témoin. En production, les positions critiques des trous sont suivies par CPK avec un objectif de ≥1,33, et tout outil approchant sa limite d'usure déclenche un changement dans le poste plutôt qu'en fin de vie. Tout cela fonctionne sous un système qualité ISO9001:2015, chaque lot étant expédié avec un rapport dimensionnel, un enregistrement de lot d'anodisation et des échantillons conservés.
Le résultat de livraison sur la première année : jeux d'échantillons 3-7 jours après la diffusion du plan, premier lot de production sous 12-20 jours selon la quantité, et livraisons mensuelles glissantes alignées sur le plan de construction des modules du client. Le rejet à réception pour l'aspect de l'anodisation - le déclencheur initial des arrêts de ligne - ne s'est pas reproduit depuis l'introduction du contrôle des lots et des échantillons conservés. Lorsque le client a publié une révision de plateforme qui déplaçait deux trous de positionnement et ajoutait un canal de câble, la modification a été chiffrée en 12 heures et la première pièce révisée expédiée dans la même fenêtre d'échantillonnage de 3-7 jours.
L'emballage fait partie de la chaîne qualité pour le matériel optique. Après l'inspection finale, chaque support est individuellement ensaché avec une doublure sans VCI et sans peluche, séparé par de la mousse dans le carton, et emballé avec la documentation de lot sur le dessus afin que l'inspection réception puisse commencer sans ouvrir chaque boîte. Le quai de réception du client en Europe est passé d'un contrôle ponctuel de chaque livraison à un audit par enregistrement de lot seul, ce qui a raccourci leur cycle de réception de plusieurs jours et permis aux supports de passer directement à l'assemblage des modules.
Produits & ressources associés
Pour voir comment nous usinons cette famille de pièces et à quoi ressemble un produit typique, commencez ici :
Étude de cas associée : Usinage CNC de carter de réducteur d'articulation robotique - un autre exemple de maintien de caractéristiques à ±0,005 mm en volumes de production.
FAQ
Quelle précision pouvez-vous tenir sur les positions de trous des supports optiques ?
Les trous de positionnement critiques sont tenus à ±0,005 mm de position vraie, avec les caractéristiques générales à ±0,01 mm. La position est vérifiée par MMT sur les premières pièces et suivie par CPK, et la croissance de l'anodisation est pré-compensée afin que les dimensions après revêtement restent dans la bande.
Comment maintenez-vous la constance de la couleur de l'anodisation noire d'un lot à l'autre ?
L'orientation de montage sur portoir, les paramètres de bain et le temps de colmatage sont enregistrés par lot, et un échantillon conservé est expédié avec chaque lot. Le client compare les pièces reçues au même référence que celle que nous avons approuvée, ce qui a éliminé les rejets pour dérive de couleur qu'il rencontrait auparavant.
Quel est le délai pour les échantillons et le premier lot ?
Échantillons en 3-7 jours après approbation du plan, et un premier lot de production de quelques centaines de pièces en 12-20 jours selon la complexité et la quantité. Ensuite, nous fonctionnons avec des plannings mensuels glissants alignés sur votre plan de construction.
Pouvez-vous gérer 300-800 pièces par mois avec des révisions de conception fréquentes ?
Oui - cette plage de volume est notre bande de production à faible volume principale, et les révisions sont gérées avec des fiches de montage verrouillées et un délai de chiffrage de 12 heures sur les modifications, de sorte qu'une révision ne réinitialise pas votre délai de livraison.