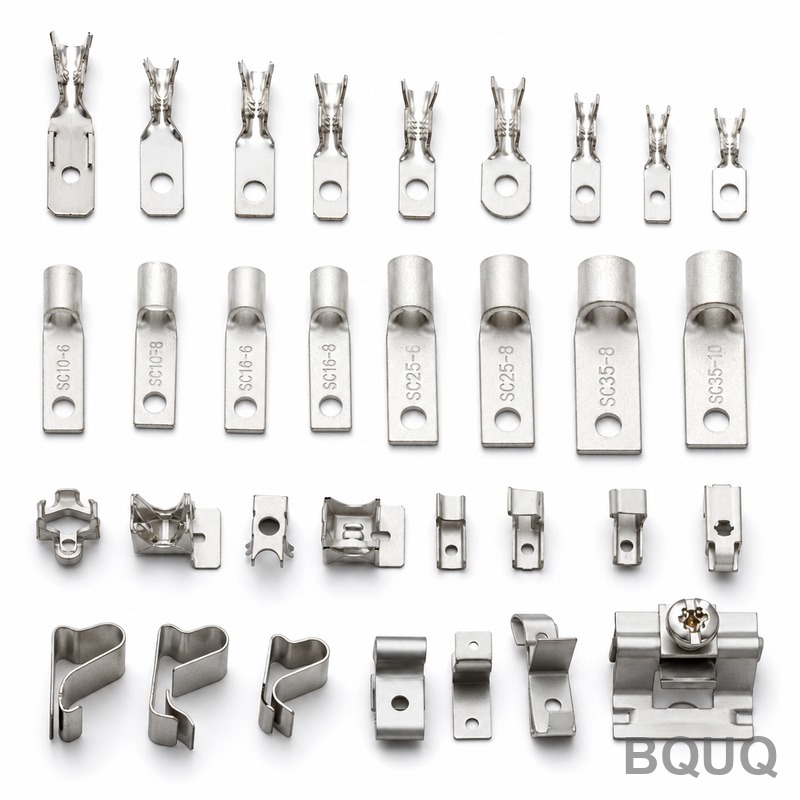
Borne de boîte de jonction solaire emboutie : cuivre T2 0,8 mm, matrice progressive, étamée, 1,5 M pièces/mois
Une borne de boîte de jonction photovoltaïque fait partie de ces pièces qui semblent anodines et qui décident pourtant discrètement si le module entier passe la certification. Elle doit transporter un courant élevé pendant 25 ans, dénuder l'isolant et percer le fil de bus en un seul sertissage, et faire tout cela avec une résistance de contact qui ne dérive jamais d'un lot à l'autre. Le plus difficile n'est pas de couper le cuivre, mais de maintenir la constance électrique sur un million de pièces par mois.
Contexte et défis du projet
Le client est un fabricant de modules solaires en Inde, exploitant plusieurs GW de capacité annuelle de cellules à modules et approvisionnant les marchés nationaux et d'exportation. Chaque boîte de jonction qu'il fabrique contient plusieurs bornes conductrices embouties : les bandes conductrices qui terminent les fils de ruban, forment les contacts à ressort et se fixent sur le câble par un sertissage perçant l'isolant. Une boîte de jonction transporte et protège toute la production électrique du module, et selon les règles de certification IEC, les bornes qu'elle contient sont considérées comme des composants critiques pour la sécurité, de sorte que tout changement de fournisseur déclenche une requalification complète chez le client. Le fournisseur précédent produisait des premières pièces acceptables, mais à mesure que les volumes augmentaient vers un million de pièces par mois, trois problèmes ne cessaient de surgir.
Premièrement, la résistance de contact variait. La variation d'une borne à l'autre dans une même boîte de jonction obligeait le client à trier et retester, et un petit pourcentage de boîtes échouait encore aux contrôles de continuité IEC lors de l'inspection finale - des défaillances qui arrivaient sous forme de réclamation d'un développeur de projet, et non de rejet interne, ce qui rendait le coût bien supérieur à la valeur de la ferraille. Deuxièmement, le revêtement d'étain était irrégulier - plus mince sur les épaulements formés où le métal s'étire, montrant occasionnellement du cuivre exposé au niveau de la lance de perçage, ce qui ouvrait la porte à la corrosion galvanique et à la décoloration sur une durée de vie extérieure de 25 ans. Troisièmement, les livraisons glissaient précisément lorsque la demande de modules atteignait son pic, car le fournisseur n'avait aucune marge au-dessus de son propre plafond de capacité et aucune seconde ligne pour absorber les surcharges.
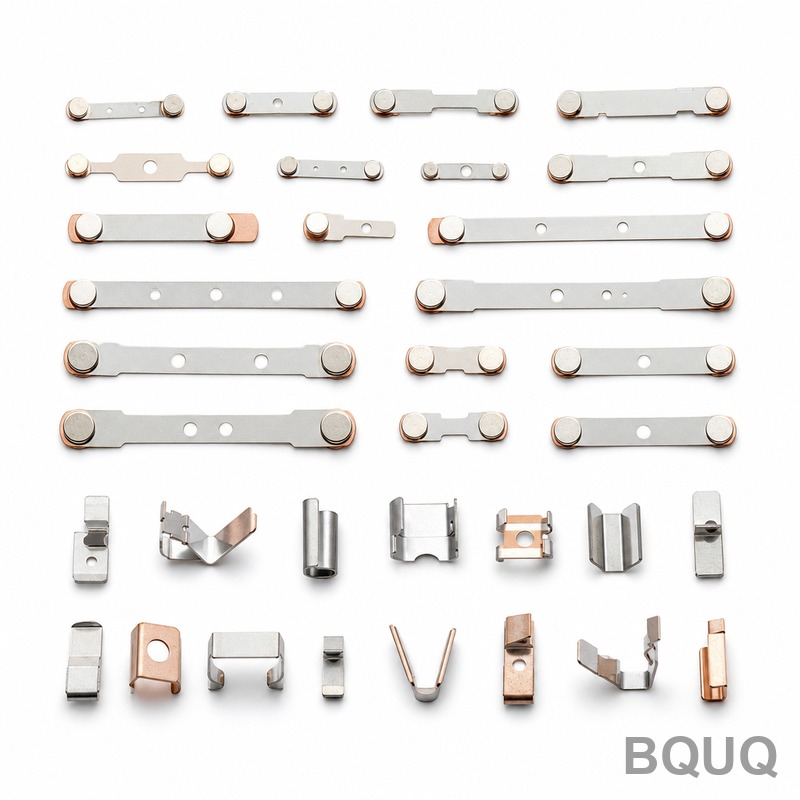
La pièce elle-même n'est pas grande. Elle est emboutie dans une bande de cuivre T2 de 0,8 mm, étamée, avec une lance traversante, une aile ressort formée et des exigences serrées sur les bords coupés. Mais chacun de ces éléments est électrique : le bord de la lance définit le contact du fil, l'aile ressort définit la force de rétention, et la qualité du bord coupé définit le chemin du courant. Tenir ±0,02 mm sur une bande de 0,8 mm, lot après lot, à des volumes de 500 000 à 1 500 000 pièces par mois, voilà où réside le véritable travail.
Solution de processus BQUQ
La solution que nous avons proposée combinait une matrice progressive dédiée, une spécification de bande contrôlée et un processus de placage adapté à la géométrie formée - trois décisions prises ensemble plutôt que séparément.
Conception de la matrice progressive et de la progression de la bande
Nous avons conçu une matrice progressive multi-postes qui fait passer la pièce par le perçage, la lance et la formage, le matriçage de l'aile ressort et le découpage final en une seule bande continue. La progression de la bande maintient chaque élément référencé au même datum du premier coup au dernier, ce qui permet de tenir les positions trou-lance dans ±0,02 mm sans variation de re-serrage. L'aile ressort est matricée avant le découpage final afin que le cuivre écroui conserve sa mémoire - la force de rétention reste là où elle a été réglée au lieu de se relâcher après le sertissage de la boîte par le client.
Contrôle de la matière et de la résistance de contact
La constance de la résistance de contact commence par la bande, pas par la matrice. Nous avons verrouillé la spécification du cuivre T2 avec la fonderie : trempe fixe, direction des grains fixe par rapport à la progression, et contrôles des certificats d'entrée sur la conductivité. Du côté de la matrice, le poste de perçage de la lance utilise une discipline d'intervalle d'affûtage liée à la qualité du bord coupé sous un projecteur de profil, et non à un calendrier. Le résultat est un bord de lance qui produit la même géométrie de morsure - et donc la même distribution de résistance de contact - que la pièce ait été emboutie le premier jour d'une révision de matrice ou le cinquantième.
Étamage conçu pour les zones formées
Le placage après formage, plutôt qu'avant, a été le choix décisif. La bande pré-plaquée perd de l'épaisseur de revêtement partout où le métal s'étire - exactement au niveau des épaulements formés où le courant se concentre. Nous emboutissons en cuivre nu, formons, ébavurons, nettoyons, puis appliquons un étain électrolytique de 3-5μm, avec une épaisseur vérifiée sur les éléments formés eux-mêmes. Une étape de passivation après placage protège la surface pendant l'emballage, le transport maritime vers l'Inde et la fenêtre de stockage du client. Comme le placage est une étape distincte dans le flux, chaque lot reçoit également un contrôle par échantillon de brasabilité avant libération, de sorte que les opérations de liaison par fil et de sertissage en aval du client n'héritent jamais d'un problème de surface découvert tardivement.
Spécifications clés
| Article | Spécification |
|---|---|
| Matière | Cuivre T2 (équivalent C1100), bande certifiée par la fonderie |
| Épaisseur de bande | 0,8 mm ±0,02 mm |
| Processus | Emboutissage à matrice progressive : perçage, lance, matriçage, formage, découpage |
| Finition de surface | Étain électrolytique 3-5μm sur zones formées et planes, passivation après placage |
| Tolérances critiques | Positions des éléments ±0,02 mm ; hauteur de bavure ≤0,05 mm |
| Exigence électrique | Constance de la résistance de contact contrôlée lot par lot ; chaque lot testé |
| Volume | 500 000 - 1 500 000 pièces/mois |
| Inspection | Relevé de première pièce, contrôles au projecteur de profil à intervalles fixes, test de résistance de contact par lot, CPK≥1,33 sur dimensions critiques |
| Livraison | Échantillons en 5-7 jours après approbation du dessin, premier lot de masse en 15 jours, puis calendriers mensuels glissants |
Contrôle qualité et livraison
Chaque série de production commence par un relevé complet de première pièce vérifié par rapport au dessin. Pendant la production, les bords coupés et les épaulements formés sont prélevés selon un calendrier fixe et contrôlés sous un projecteur de profil, et la ligne de placage enregistre les lectures d'épaisseur prises directement sur les éléments formés. Les dimensions critiques sont suivies statistiquement avec CPK≥1,33 comme critère de libération, le tout dans un système qualité ISO9001:2015, et chaque expédition part avec un rapport dimensionnel et des données d'épaisseur de placage.
Le résultat pour le client : la distribution de résistance de contact s'est resserrée au point que les tests finaux de la boîte de jonction sont passés du mode de tri au mode d'échantillonnage, les rejets liés au placage et au cuivre exposé ont chuté à pratiquement zéro, et les volumes mensuels ont augmenté régulièrement de 500 K vers 1,5 M de pièces à mesure que leur capacité de modules s'étendait. Les commandes sont planifiées sur des libérations mensuelles glissantes, de sorte que les campagnes de modules en haute saison ne se transforment plus en urgences d'approvisionnement.
Produits et ressources associés
Pour voir plus de pièces de cette catégorie et comment nous les produisons à grande échelle, parcourez la collection Bornes et contacts électriques emboutis, ou ces pages associées :
Pour notre système qualité, la planification de capacité et notre configuration multi-processus en une seule usine, visitez À propos de BQUQ.
FAQ
Quelle est la constance de la résistance de contact entre les lots ?
Chaque lot est testé avant expédition, et le processus maintient une distribution de résistance stable lot par lot en contrôlant la géométrie du bord de lance, la trempe de la bande et l'épaisseur de placage sur les zones formées. Les dimensions critiques fonctionnent à CPK≥1,33, de sorte que le client teste par échantillonnage au lieu de trier chaque boîte de jonction.
Pourquoi plaquer après formage au lieu d'utiliser une bande pré-plaquée ?
La bande pré-plaquée de 0,8 mm s'amincit à moins de 2μm sur les épaulements formés étirés, exactement là où la densité de courant est la plus élevée. Le placage après formage applique les 3-5μm complets sur les épaulements ainsi que sur les zones planes, et nous vérifions l'épaisseur sur les éléments formés eux-mêmes, pas seulement sur des coupons.
Pouvez-vous soutenir notre volume de plus d'un million de pièces par mois ?
Oui. Nos lignes d'emboutissage fonctionnent de 100 K à 5 M de pièces par mois, et ce programme fonctionne à 500 K-1,5 M pièces/mois sur des libérations mensuelles glissantes. La conception de la matrice progressive et la capacité de placage ont toutes deux été dimensionnées avec une marge afin que la haute saison des modules ne crée pas de goulot d'étranglement d'approvisionnement.
Quel est le délai typique pour un nouveau programme de bornes ?
Les échantillons standard sont expédiés 3-7 jours après approbation du dessin pour une matière existante ; les premiers lots de masse arrivent en 12-20 jours, y compris les essais d'outillage et l'approbation de première pièce. Pour ce programme, les échantillons ont pris 7 jours, y compris la validation du processus de placage, et le premier lot de 500 000 pièces a été expédié en 15 jours.