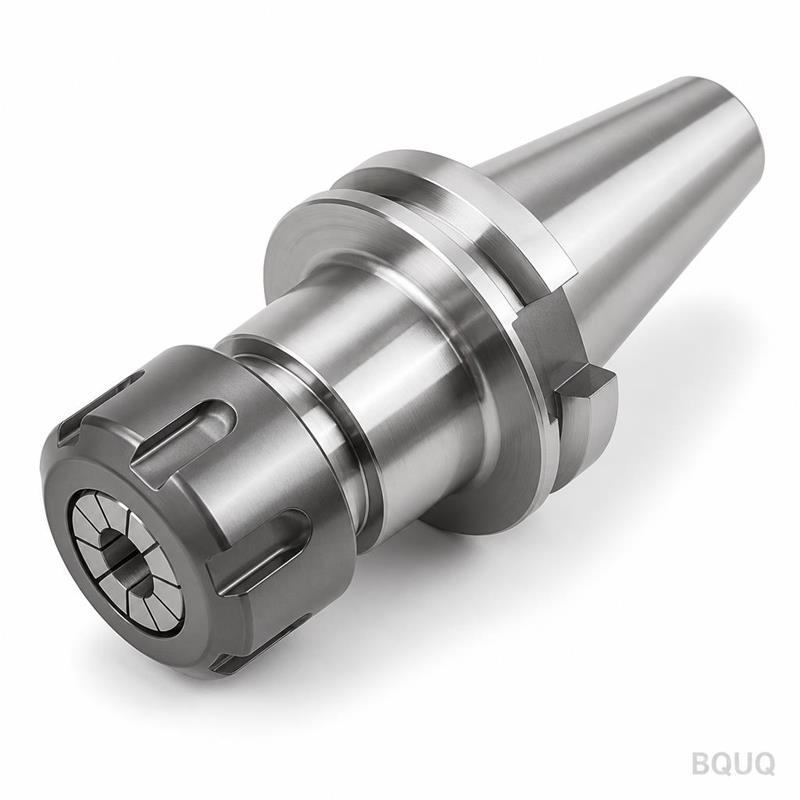
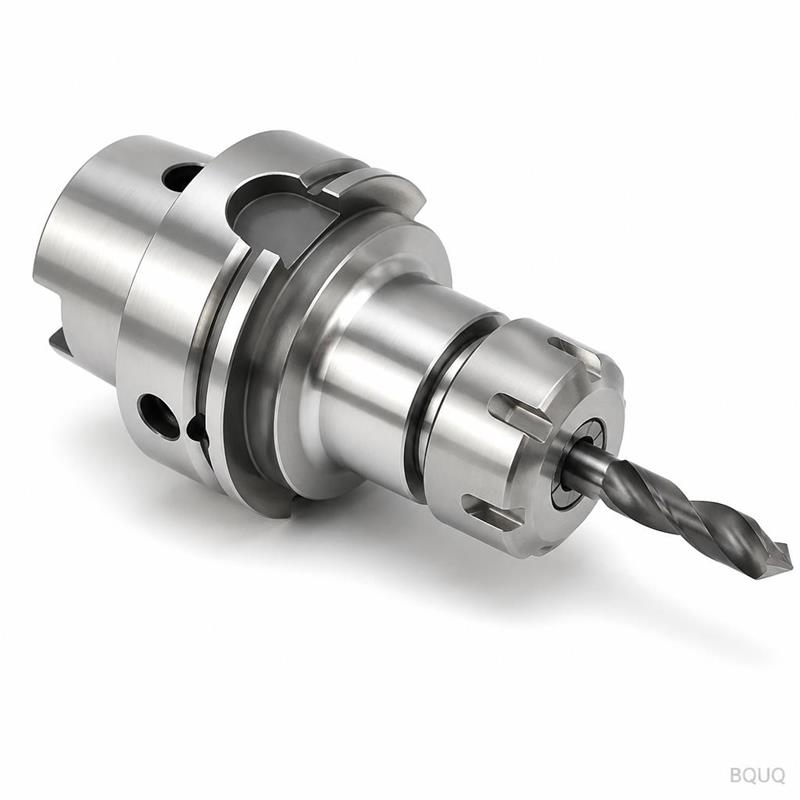
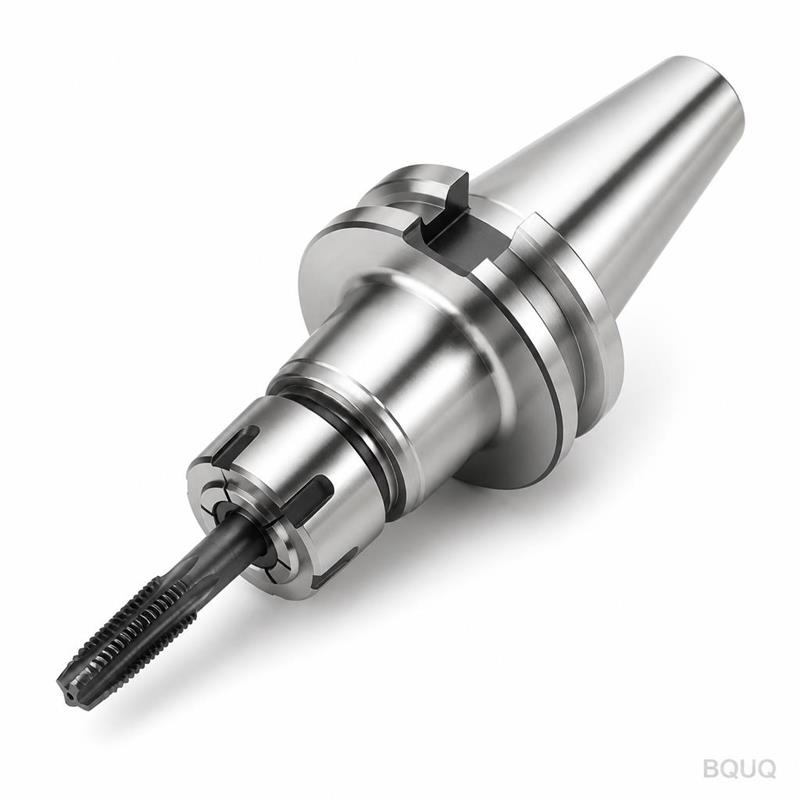
IntroductionVotre broche mérite un porte-outil qui tient ses promesses. Nous usinons des mandrins de serrage BT30 ER selon vos plans exacts, et non à partir d‘ébauches standard. Ch
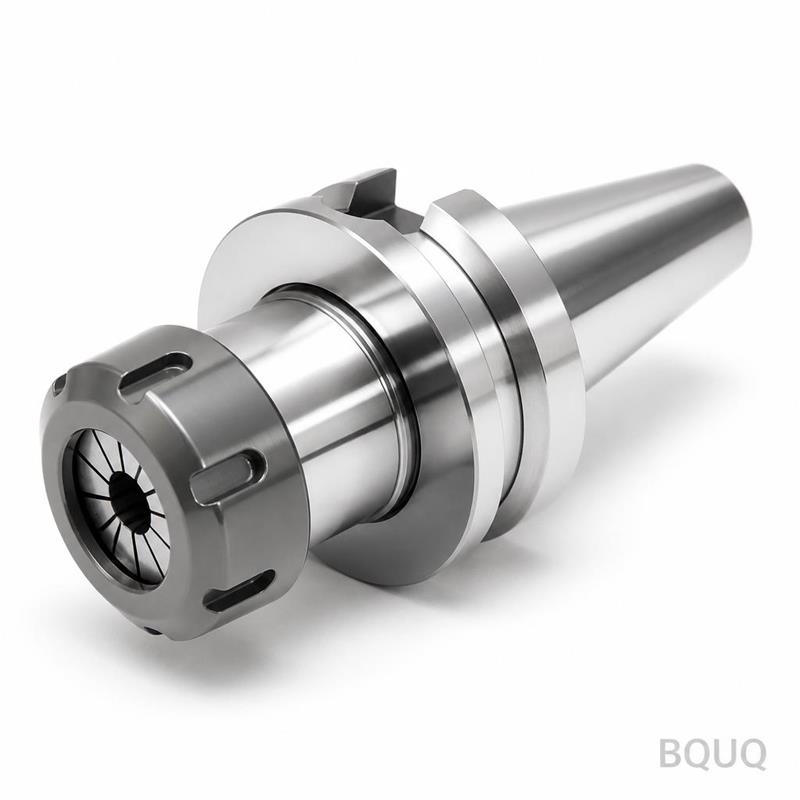
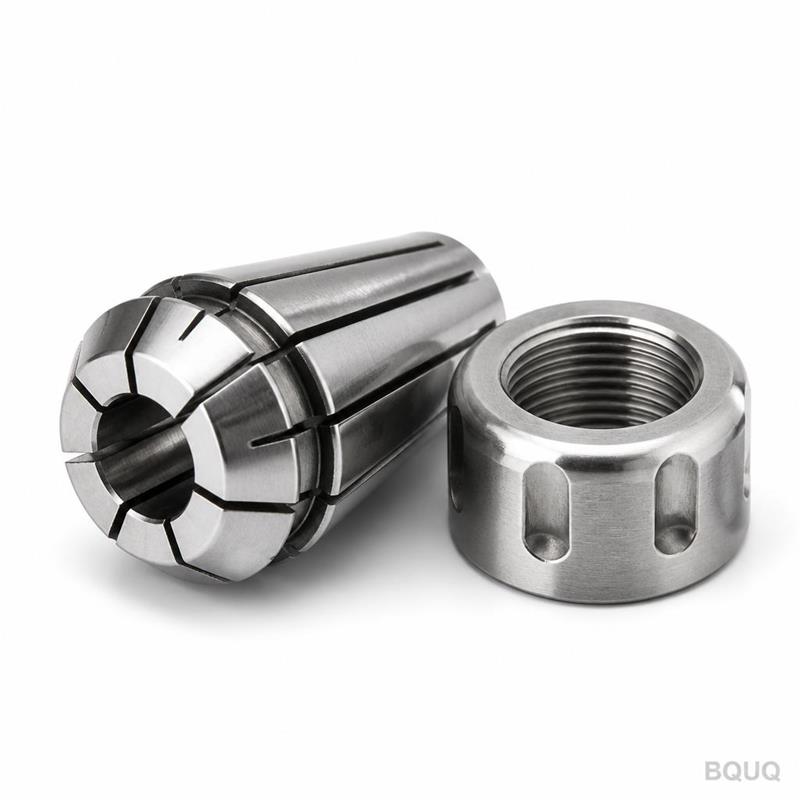
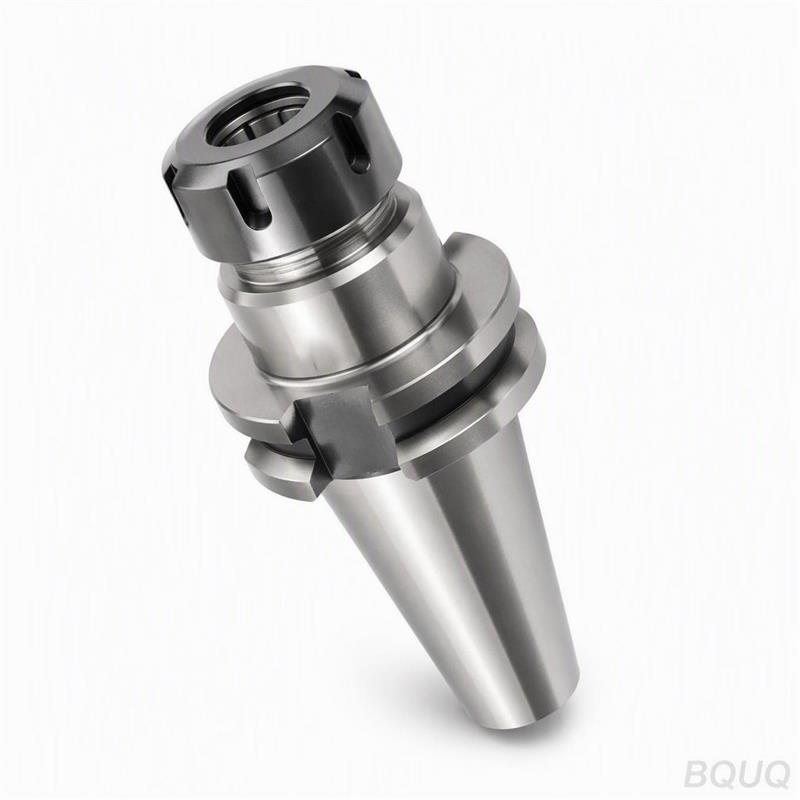
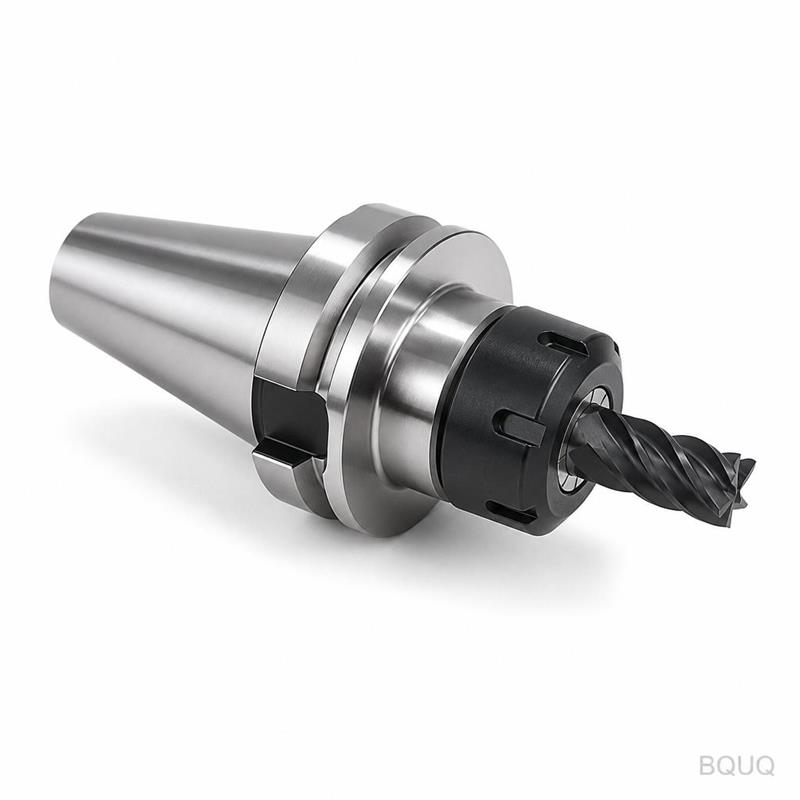
Mandrin de serrage CNC sur mesure pour pince ER | BT30 ER de précision fabriqué en Chine
IntroductionVotre broche mérite un porte-outil qui tient ses promesses. Nous usinons des mandrins de serrage BT30 ER selon vos plans exacts, et non à partir d'ébauches standard. Chaque unité est vérif
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre broche mérite un porte-outil qui tient ses promesses. Nous usinons des mandrins de serrage BT30 ER selon vos plans exacts, et non à partir d'ébauches standard. Chaque unité est vérifiée avant expédition. Aucune surprise lors de votre contrôle à réception.
En bref : Battement ≤ 0,005 mm TIR au nez, angle de cône AT3 ou supérieur, délai de 15 à 20 jours ouvrés, sans MOQ. Une pièce ou mille, le même contrôle de processus.
Spécifications
Nous exploitons un îlot de fabrication dédié au tournage et à la rectification CNC pour les mandrins de serrage. Le cône est rectifié, pas tourné. Le filetage est taillé, pas laminé. Voici ce que vous obtenez en nous envoyant votre plan.
Paramètre
Valeur
Cônes disponibles
BT30, BT40, BT50 (CAT/DIN sur demande)
Type de pince
ER11, ER16, ER20, ER25, ER32, ER40
Matériau
Acier 20CrMnTi ou 8620, cémenté et trempé à 58-62 HRC
Précision du cône
AT3 selon ISO 1947, finition rectifiée Ra 0,2 µm
Battement (TIR)
≤ 0,005 mm au nez, ≤ 0,010 mm à 4×D
Précision du filetage
6H intérieur, rectifié après traitement thermique
Finition de surface
Oxydation noire, nickel chimique ou revêtement TiN
Équilibrage
G2,5 à 15 000 tr/min standard, G1,0 en option
Contrôle
Vérification dimensionnelle 100 %, rapport CMM par lot
Taille de lot
De 1 à 5 000 pièces, sans MOQ
Délai
15 jours pour les prototypes, 20 jours pour la production
Origine
Fabriqué en Chine, usine de Dongguan
La meule de rectification est dressée avant chaque lot. La CMM est calibrée chaque semaine. Nous ne sautons aucune étape pour atteindre un prix.
Trois Raisons pour lesquelles les Acheteurs Nous Envoient leurs Plans
1. Qualité traçable par lot. Chaque mandrin de serrage reçoit un numéro de série unique. Nous enregistrons le lot de traitement thermique, l'identifiant de la meule et les initiales de l'opérateur. Si un problème apparaît dans votre atelier, nous le traçons jusqu'au lot de traitement thermique et à l'équipe d'usinage exacts. Vous recevez un rapport d'action corrective, pas des excuses.
2. Rapport d'inspection par lot. Vous recevez un rapport dimensionnel complet avec chaque expédition. Angle du cône, battement, pas de vis, dureté — des valeurs mesurées, pas des valeurs nominales. Notre équipe QC utilise une CMM Zeiss et un appareil de mesure de circularité Taylor Hobson. Le rapport est signé et archivé pendant 5 ans.
3. Une seule usine pour l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques. Votre porte-outil n'est pas notre seule activité. Nous assurons l'usinage CNC, l'emboutissage de tôles, le bobinage de ressorts et la fabrication de dissipateurs thermiques sous un même toit. Cela signifie un seul bon de commande pour un ensemble complet. Un seul interlocuteur logistique. Un seul système qualité. Si votre projet nécessite un mécanisme de pince à ressort ou un bouton de retenue embouti, nous le fabriquons en interne.
Domaines d'Application de ces Pièces
Un mandrin de serrage BT30 ER n'est pas un article standard. C'est un composant fonctionnel dans l'usinage à haute vitesse et à couple élevé. Voici où nos clients les utilisent.
Centres d'usinage CNC — broches verticales et horizontales pour le fraisage, le perçage et le taraudage. La pince ER maintient des forets et des fraises de 1 mm à 26 mm.
Lignes de production automobile — lignes de transfert et cellules d'usinage pour blocs moteurs et carters de boîte de vitesses. Elles fonctionnent 24h/24 et 7j/7. Nos mandrins maintiennent les tolérances sur plus de 10 000 changements d'outil.
Pièces structurelles aérospatiales — usinage de l'aluminium et du titane où le battement affecte directement l'état de surface et la durée de vie de l'outil. Un mandrin avec un TIR de 0,005 mm prolonge la durée de vie de l'outil jusqu'à 30 % par rapport à un porte-outil standard.
Ateliers de moules et d'estampes — finition sur acier trempé. La force de serrage et la concentricité de la pince ER réduisent les marques de broutage.
Cellules d'ébavurage robotisées — où le porte-outil doit résister aux forces latérales sans desserrer la pince.
Si votre broche accepte un cône BT30, nous pouvons fabriquer le mandrin. Si elle accepte autre chose, demandez-nous. Nous avons déjà fabriqué des cônes spéciaux pour des broches particulières.
Q : Quel est votre MOQ ?
R : Aucun MOQ. Nous acceptons une seule pièce pour la validation du prototype. Le coût de mise en place est facturé séparément pour les petits lots, mais le prix unitaire diminue considérablement à partir de 50 pièces, puis de nouveau à 200 pièces.
Q : Comment garantissez-vous la tolérance et la qualité ?
R : Nous rectifions le cône et l'alésage dans le même montage pour minimiser les erreurs. Chaque mandrin est vérifié pour le battement au nez et à 4×D. Le rapport CMM est inclus dans l'expédition. Si une dimension est hors spécification, nous remplaçons la pièce sans frais.
Q : Quel est le délai pour un mandrin de serrage BT30 ER sur mesure ?
R : 15 jours ouvrés pour les prototypes après approbation du plan. Les lots de production de 100 pièces et plus prennent 20 jours ouvrés. Nous pouvons accélérer à 10 jours moyennant des frais supplémentaires si votre ligne est à l'arrêt.
Q : Fournissez-vous des certificats matière et des rapports de traitement thermique ?
R : Oui. Nous fournissons les certificats d'usine pour l'acier brut, les courbes de traitement thermique et les rapports de test de dureté. Tous les documents sont en anglais et tamponnés par notre responsable QC.
Envoyez Votre Plan
Arrêtez de comparer des catalogues génériques. Envoyez-nous votre plan et recevez un devis ferme en 12 heures. Nous confirmerons le cône, la taille de pince et la spécification de battement avant de chiffrer. Pas de coûts cachés, pas de promesses vagues.
Envoyez votre plan par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons sous une heure ouvrée, du lundi au samedi. La fabrication de précision est notre seule activité. Laissez-nous vous le prouver avec votre pièce.