IntroductionVotre mandrin porte-pince ER32 BT50 commence comme acier brut ou alliage et devient un porte-outil de précision vérifié sur notre propre MMT avant expédition. Nous usin
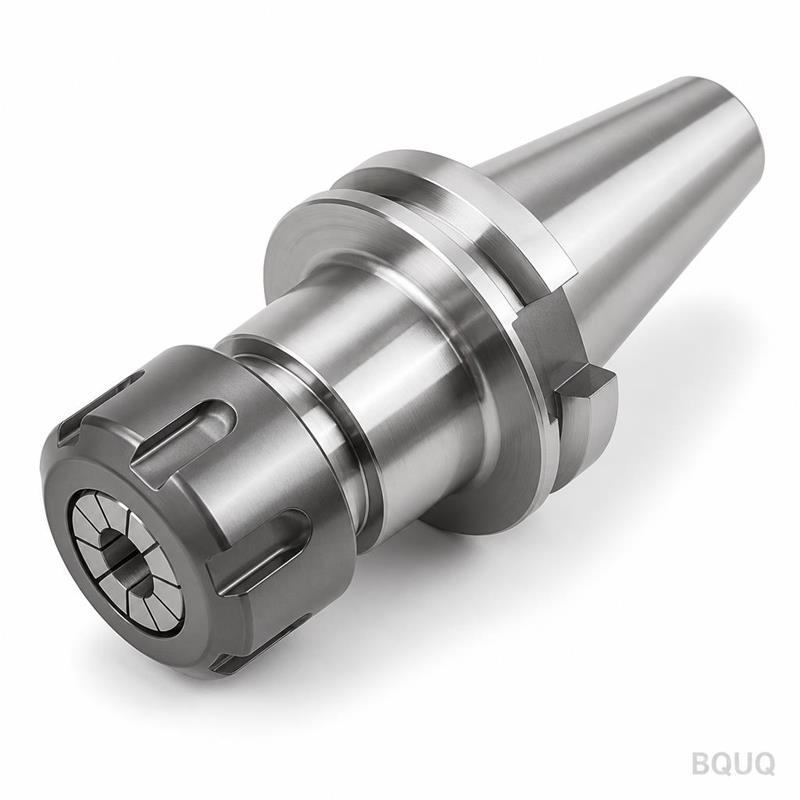
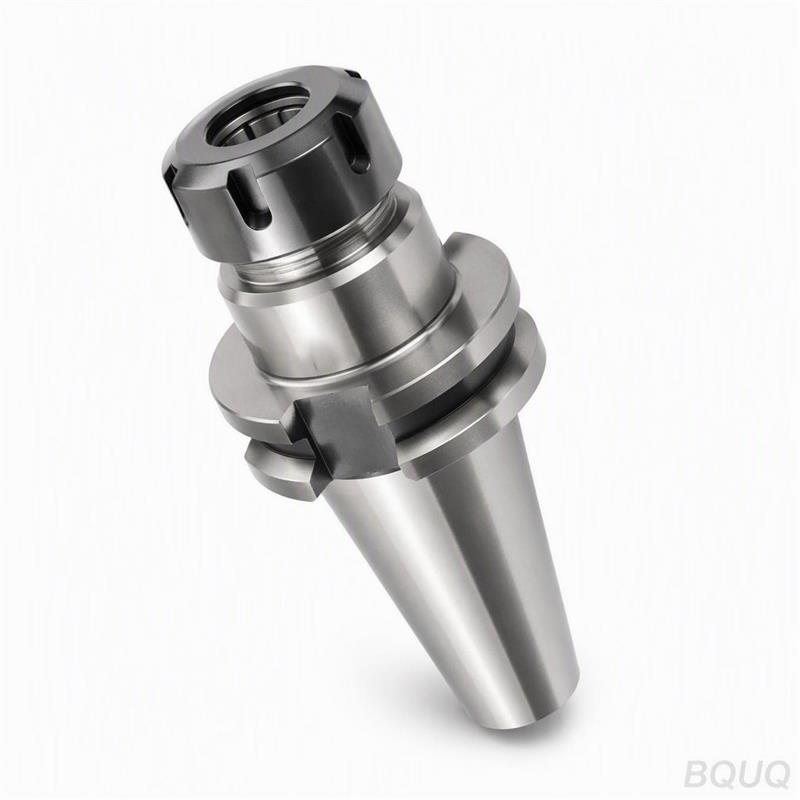
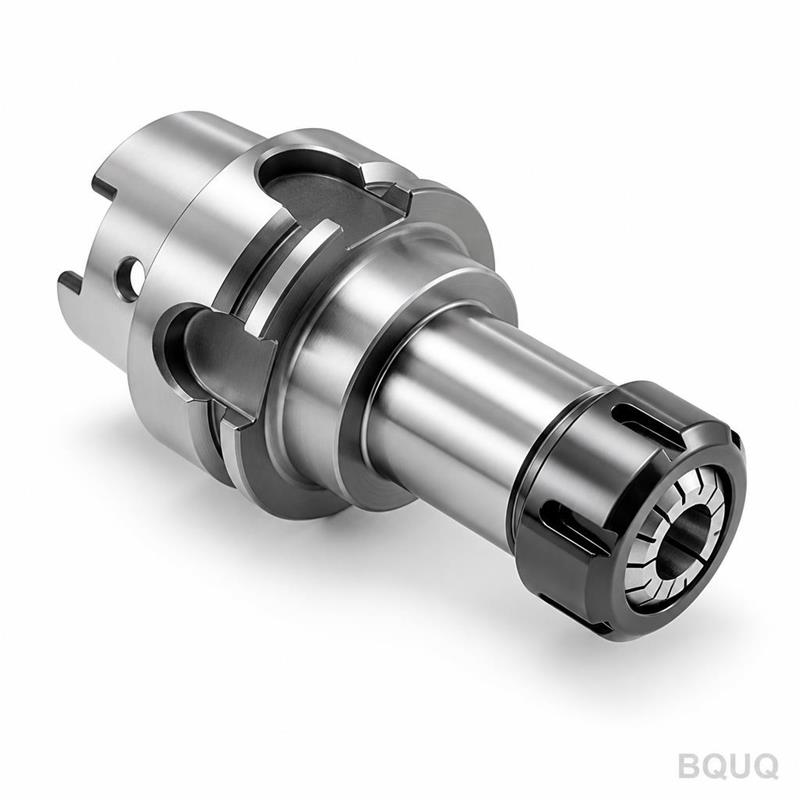
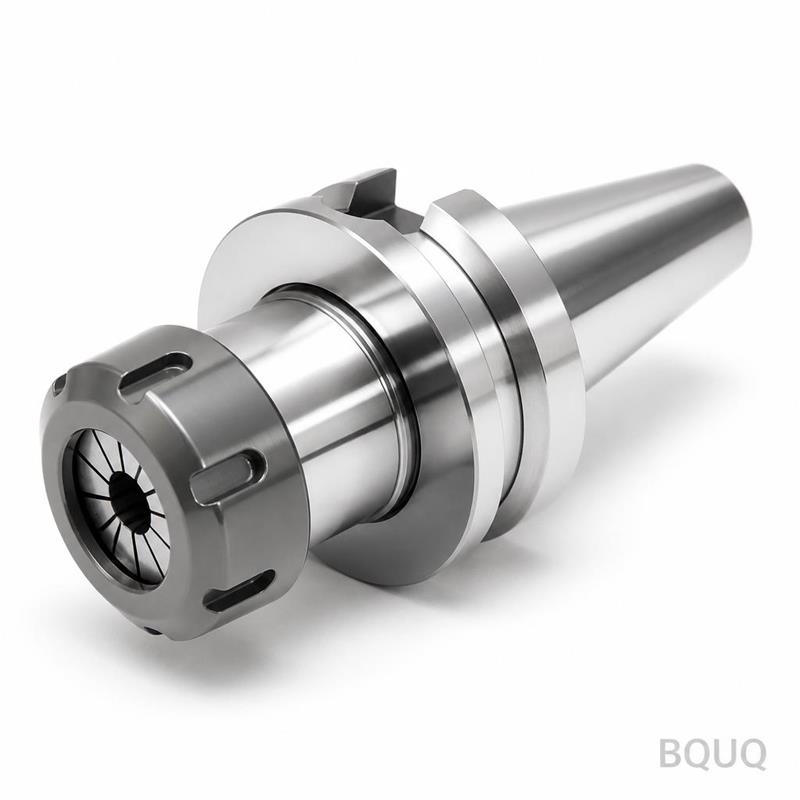
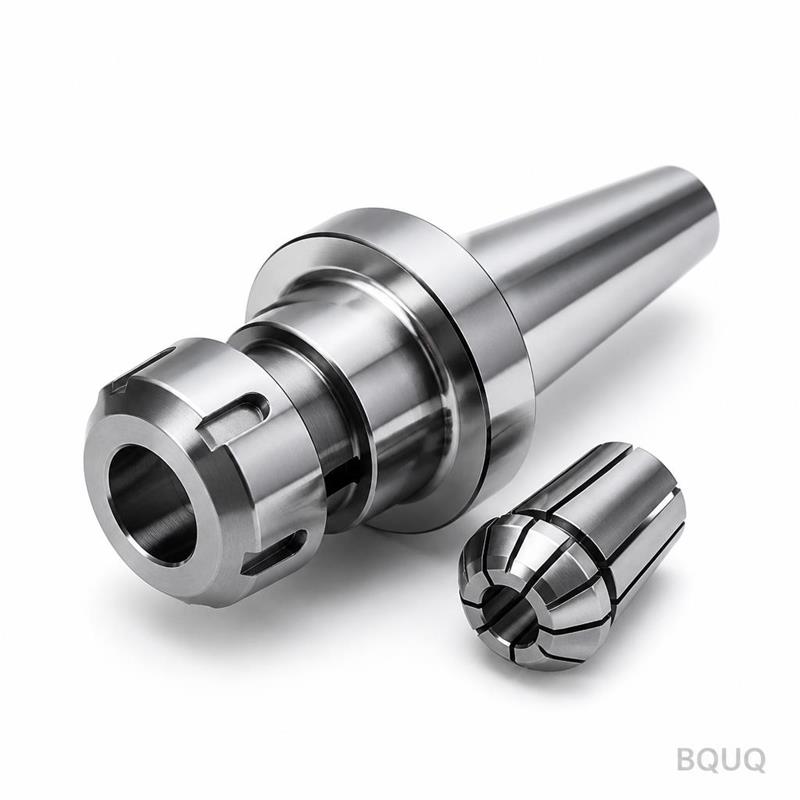
Mandrin Porte-Pince ER32 BT50 Haute Résistance, Usinage CNC sur Mesure
IntroductionVotre mandrin porte-pince ER32 BT50 commence comme acier brut ou alliage et devient un porte-outil de précision vérifié sur notre propre MMT avant expédition. Nous usinons le cône, le file
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre mandrin porte-pince ER32 BT50 commence comme acier brut ou alliage et devient un porte-outil de précision vérifié sur notre propre MMT avant expédition. Nous usinons le cône, le filetage et le siège de pince en un seul montage pour maintenir une concentricité inférieure à 0,005 mm. Chaque unité est contrôlée pour le faux-rond et la dureté, pas par échantillonnage. Envoyez-nous votre plan, et nous confirmerons la géométrie, le matériau et le revêtement sous 12 heures.
En bref : cône BT50, siège de pince ER32, faux-rond ≤ 0,005 mm, état de surface Ra 0,4, délai de livraison 15–20 jours ouvrés, sans MOQ.
Spécifications
Nous exploitons une ligne dédiée de tournage et fraisage CNC pour les porte-outils. Le processus est stable car nous maîtrisons le traitement thermique et la rectification en interne. Vous trouverez ci-dessous les paramètres standard que nous respectons pour les commandes de mandrins porte-pince CNC sur mesure.
Paramètre
Valeur
Options de matériaux
20CrMnTi, 40Cr, 42CrMo, 65Mn (ou selon plan)
Dureté
58–62 HRC (profondeur de cémentation 0,8–1,2 mm)
Précision du cône
AT3 ou meilleure (BT50)
Faux-rond (cône au siège de pince)
≤ 0,005 mm
État de surface
Ra 0,4 sur le cône, Ra 0,8 sur le corps
Classe de filetage
6H (filetage d'écrou de pince ER32)
Équilibrage
G2,5 à 15 000 tr/min (en option)
Revêtement
TiN, TiAlN ou oxyde noir (en option)
Contrôle
Contrôle 100 % du faux-rond, rapport MMT par lot
Délai de livraison
15–20 jours ouvrés après approbation du plan
Taille de lot
De 1 pièce à 5 000 pièces, sans MOQ
Nous utilisons des tours CNC avec outils motorisés et des rectifieuses cylindriques pour le cône final. Le siège de pince est rectifié après traitement thermique pour éliminer toute déformation. Si vous avez besoin d'une bride personnalisée, de trous de lubrification ou d'un filetage spécial pour vis de traction, nous pouvons ajouter ces caractéristiques sans modifier le processus principal.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot. Chaque numéro de coulée et chaque lot reçoit un code unique. Nous conservons les enregistrements pendant 10 ans. Si vous avez un problème sur votre ligne, nous pouvons tracer le certificat matière, l'opérateur machine et les données d'inspection pour ce mandrin spécifique. C'est standard dans notre travail de fabrication de précision, pas une option payante.
2. Rapport d'inspection par lot. Vous recevez un rapport dimensionnel avec les valeurs mesurées réelles pour l'angle du cône, le faux-rond, la dureté et l'état de surface. Nous n'envoyons pas de simple feuille « conforme ». Le rapport liste les résultats MMT pour chaque dimension critique de votre plan. Cela fait gagner du temps à votre contrôle qualité entrant.
3. Une seule usine pour l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques. Votre porte-outil n'est pas une pièce isolée. Vous pourriez avoir besoin d'un ressort pour la pince, d'un élément de retenue embouti ou d'un dissipateur thermique pour un module électronique voisin. Nous fabriquons tout cela dans le même bâtiment. Vous traitez avec un seul système qualité, un seul service expédition et une seule facture. Cela réduit vos coûts de gestion des fournisseurs.
Applications de ces pièces
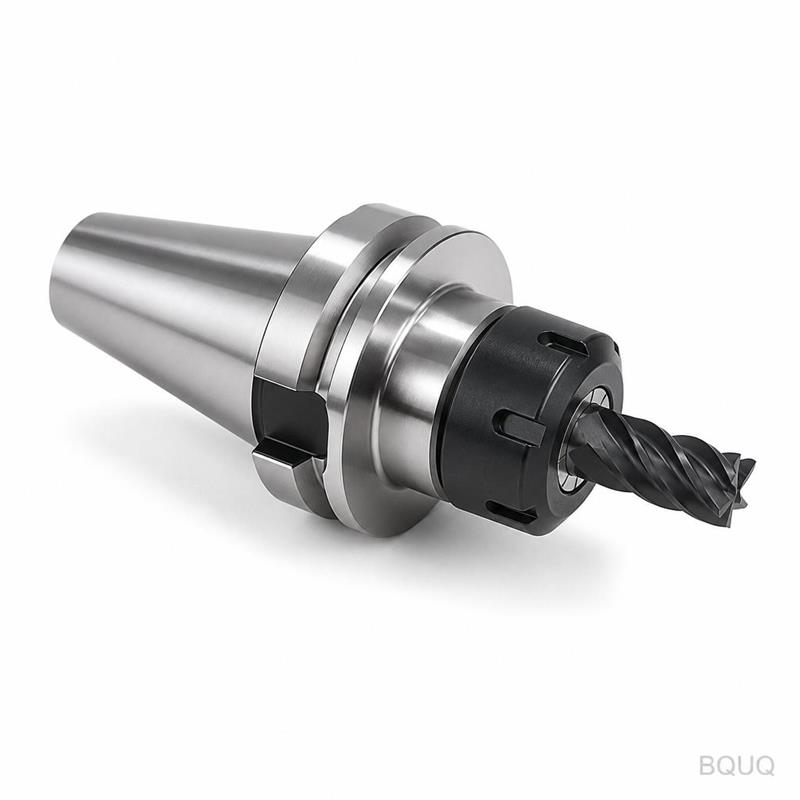
Un mandrin porte-pince ER32 BT50 haute résistance n'est pas un accessoire léger. On le trouve dans les centres d'usinage CNC et les fraiseuses qui enlèvent du métal à couple élevé. Les applications typiques incluent :
Usinage de groupes motopropulseurs automobiles : Alésage et fraisage de blocs moteurs, culasses et carters de transmission où la rigidité est essentielle.
Ateliers de moules et matrices : Finition de cavités en acier durci où tout faux-rond apparaît comme un défaut visible sur la surface polie.
Pièces structurelles aérospatiales : Composants de cadre en aluminium et titane nécessitant une grande portée et un serrage stable à des vitesses de broche élevées.
Fabrication d'équipements lourds : Corps de vannes hydrauliques, carters d'engrenages et fraisage de grands supports où le porte-outil doit absorber les vibrations.
Ateliers généraux : Remplacement de porte-outils usés ou bas de gamme par une unité sur mesure correspondant exactement à votre longueur de vis de traction et à votre porte-à-faux.
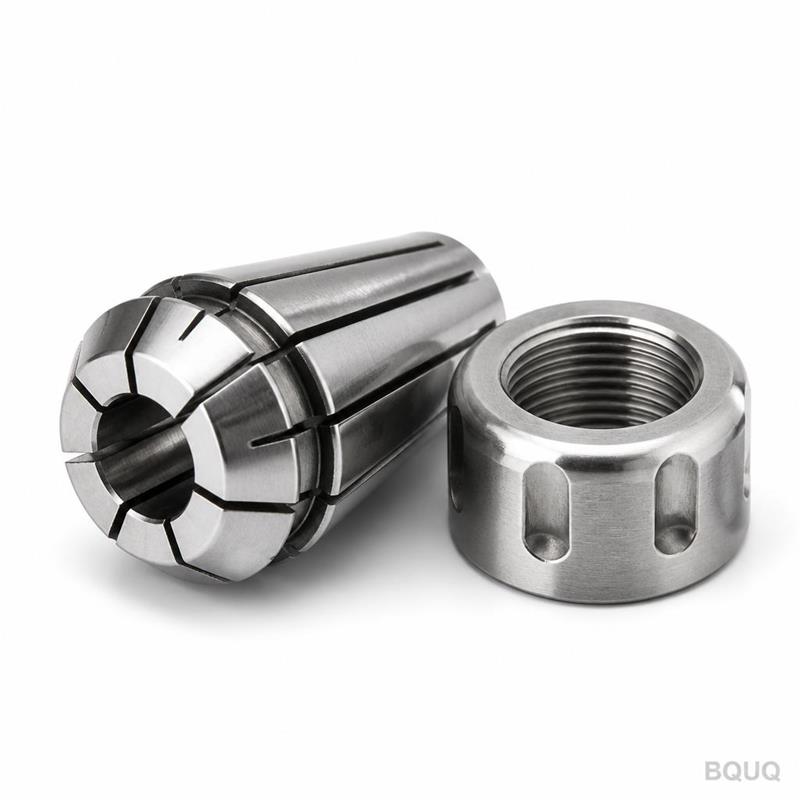
Le système de pince ER32 offre une plage de serrage de 2 mm à 20 mm. Combiné à une queue BT50, c'est un choix courant pour les machines à broche cône 50 nécessitant une solution de porte-outil rigide mais flexible.
Vous cherchez une autre pièce ? Nous usinons aussi dans la même usine de Dongguan.
Questions fréquentes des acheteurs avant de commander
Q : Quel est votre MOQ ?
R : Pas de MOQ. Nous fabriquons une pièce pour la validation de prototype ou 5 000 pièces pour la production. Le prix unitaire diminue avec la quantité, mais le processus qualité est identique.
Q : Comment garantissez-vous la tolérance et le faux-rond ?
R : Nous rectifions le cône BT50 et le siège ER32 dans le même montage de serrage. Chaque mandrin est mesuré sur MMT pour l'angle du cône et le faux-rond. Nous rejetons toute unité au-dessus de 0,005 mm de faux-rond, et nous incluons les valeurs mesurées dans votre rapport de lot.
Q : Quel est votre délai pour une conception sur mesure ?
R : Le délai standard est de 15 à 20 jours ouvrés après approbation du plan et confirmation du matériau. Si vous avez besoin d'un échantillon rapidement, nous pouvons accélérer une pièce unique en 7 jours ouvrés moyennant des frais supplémentaires. Nous vous proposerons les deux options.
Q : Pouvez-vous fournir des certificats matière et des rapports de traitement thermique ?
R : Oui. Nous fournissons les certificats d'usine pour la matière première, un rapport de test de dureté et un enregistrement de lot de traitement thermique. Tous les documents sont en anglais et peuvent être notariés si votre client l'exige.
Envoyez votre plan
Nous donnons des devis fermes sous 12 heures. Envoyez-nous votre plan en STEP, IGES, PDF, ou même un croquis manuscrit avec dimensions. Nous confirmerons le matériau, les tolérances, le revêtement et le prix. Pas de MOQ, pas de frais d'outillage cachés.
Email : sc@bquq.com
WhatsApp : +86 13713157787
Votre mandrin porte-pince CNC sur mesure, fabriqué en Chine avec traçabilité complète, n'est qu'à un message.