Ce qui distingue cette pince BT40 ER16 Il s‘agit d‘un porte-pince ER16 BT40 usiné CNC conçu pour les centres d‘usinage nécessitant un serrage rigide de l‘outil sans interférence av
Porte-pince ER16 BT40 usiné CNC BQUQ – faux-rond de 0,005 mm
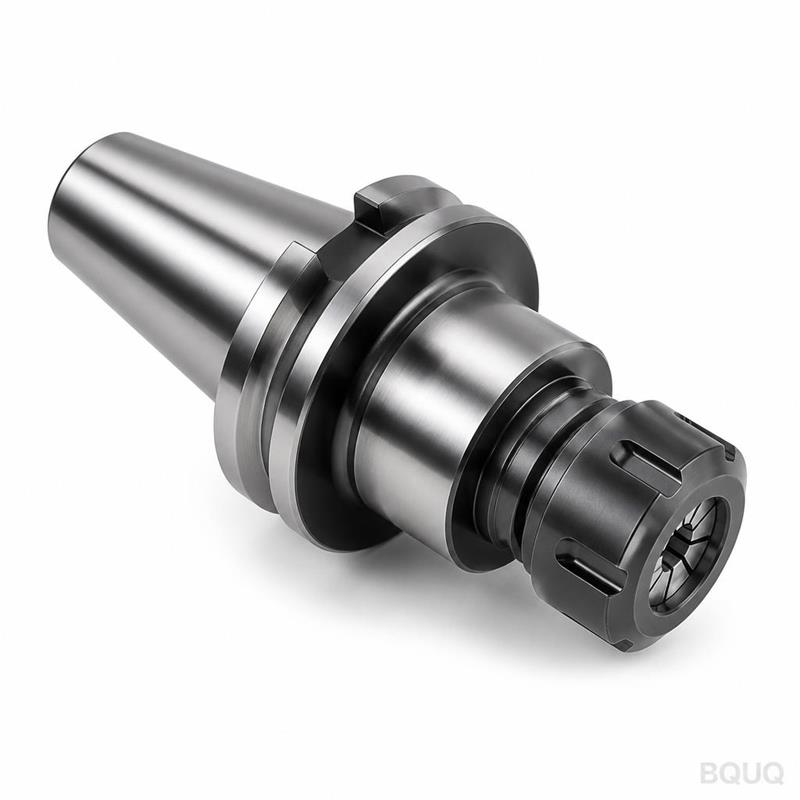
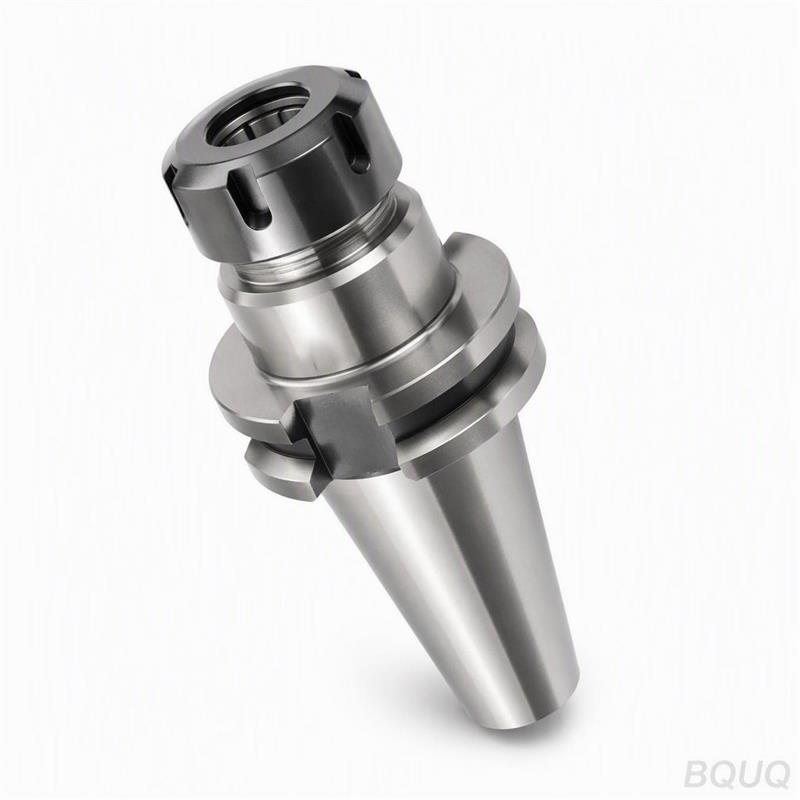
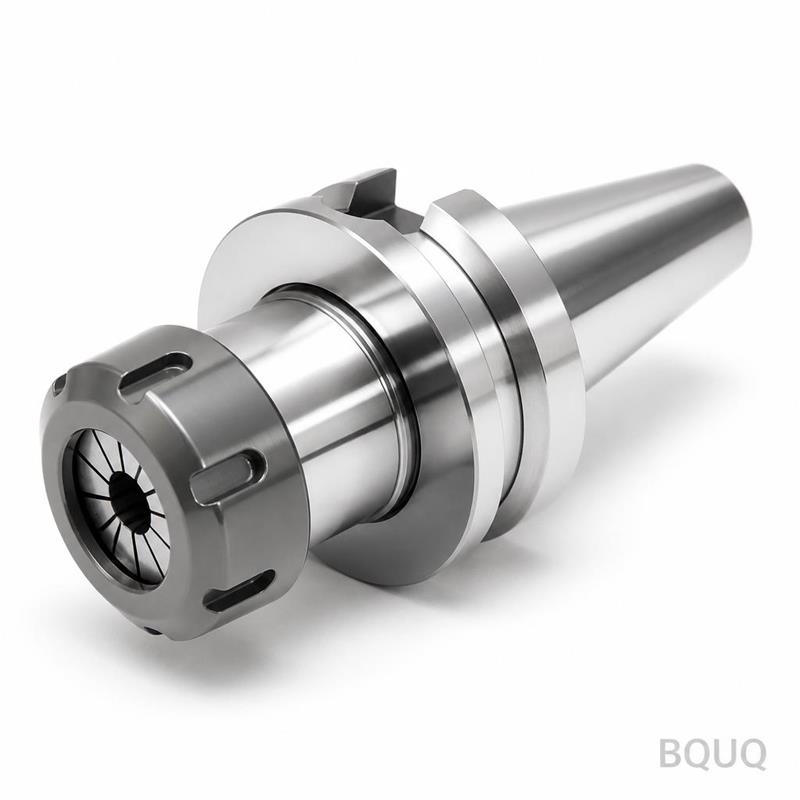
Ce qui distingue cette pince BT40 ER16 Il s'agit d'un porte-pince ER16 BT40 usiné CNC conçu pour les centres d'usinage nécessitant un serrage rigide de l'outil sans interférence avec la broche. Le côn
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il s'agit d'un porte-pince ER16 BT40 usiné CNC conçu pour les centres d'usinage nécessitant un serrage rigide de l'outil sans interférence avec la broche. Le cône est rectifié selon la qualité AT3, offrant un faux-rond TIR de 0,005 mm au nez—mesuré, non estimé. La dureté est de HRC 58-62 sur le cône et l'alésage, ce qui garantit que le siège de pince ne s'usera pas après des milliers de changements d'outils. Le délai est de 15 jours pour les tailles standard BT40 ER16, et nous expédions depuis notre usine de Dongguan.
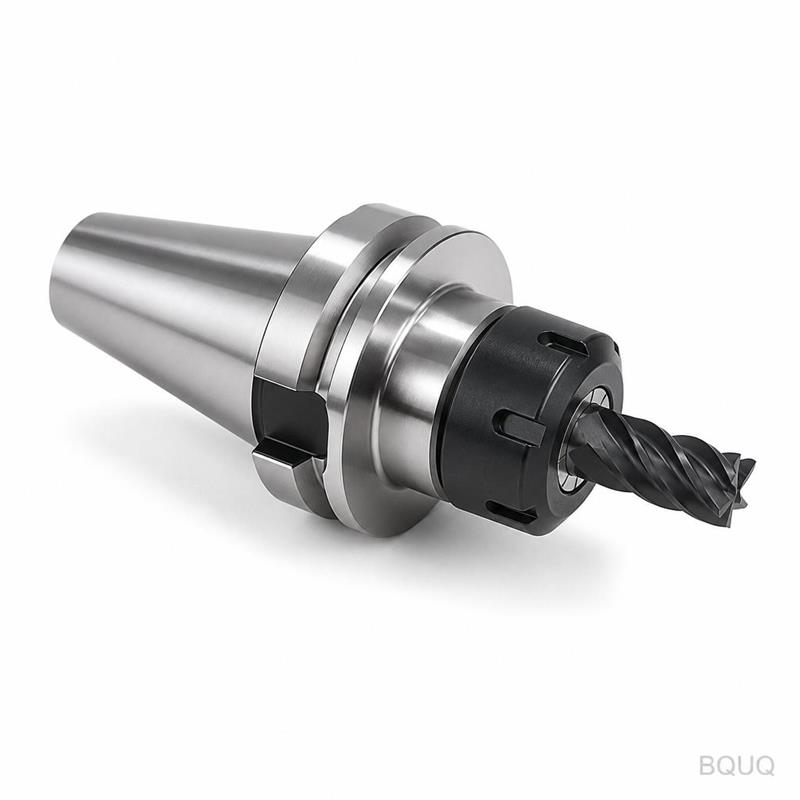
Si vous en avez assez des porte-outils qui perdent leur prise après quelques semaines, celui-ci maintient les pinces ER16 avec une action de traction arrière qui centre automatiquement la queue d'outil. Le trou traversant a une profondeur de 20 mm, vous permettant d'utiliser des fraises longues sans vibration. Ce n'est pas une ébauche moulée ou forgée—il est usiné à partir d'une barre ronde pleine en 40CrMo4, puis durci et rectifié. C'est pourquoi le faux-rond reste constant même après 500 re-serrages.
Comment les pinces ER serrent les outils sans faux-rond
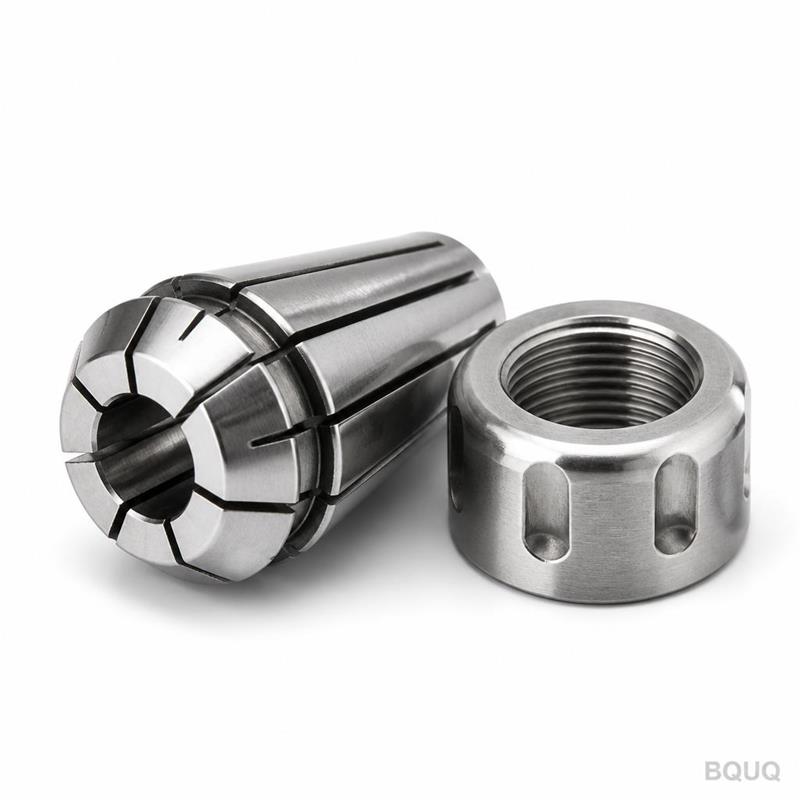
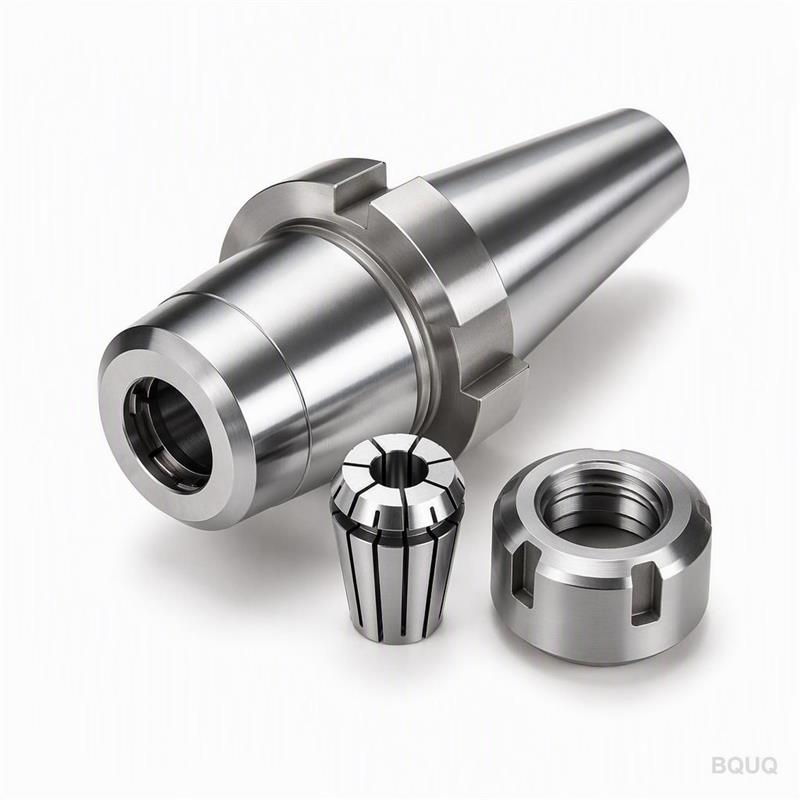
Les pinces ER fonctionnent en comprimant une douille fendue autour de la queue d'outil. Le cône BT40 se loge dans la broche, et la barre de tirage tire le mandrin vers l'arrière, ce qui force la pince ER16 à se fermer uniformément. Le secret réside dans l'angle interne de 8 degrés—nous rectifions ce siège avec une rondeur de 0,003 mm. Si le siège est défectueux, la pince se déforme et vous obtenez un faux-rond au niveau de l'arête de coupe.
Nous usinons la cavité de pince par alésage à un seul point, et non par alésage à alésoir. Cela donne une finition de surface de Ra 0,4 sur le cône et Ra 0,8 sur l'alésage de pince. Les filetages de l'écrou sont roulés, non coupés, afin d'éviter le grippage lors du serrage à 60 Nm. Vous verrez la différence dans la finition de vos pièces : moins de marques de broutage, une meilleure position de perçage, une durée de vie d'outil prolongée.
Matériaux et traitement thermique utilisés
Nous partons d'acier 40CrMo4 (AISI 4140), fourni avec certificats d'usine. L'ébauche est tournée grossièrement pour éliminer la calamine, puis détensionnée à 650°C pour supprimer les contraintes internes. Ensuite, nous durcissons à HRC 58-62 à l'aide d'un four sous vide—ce qui évite la décarburation sur la surface du cône. Les étapes de rectification finale sont effectuées sur une rectifieuse universelle Studer avec filtration du liquide de refroidissement à 5 microns.
Vous ne trouverez pas de points mous sur le cône car nous rectifions après durcissement, et non avant. La dureté est vérifiée sur chaque pièce avec un duromètre Rockwell, et nous enregistrons la valeur dans le rapport d'inspection. Pour les environnements corrosifs, nous proposons une finition optionnelle noire oxydée qui n'affecte pas la géométrie du cône. La dureté de surface est uniforme de la surface jusqu'à 1,5 mm de profondeur, ce qui permet un réaffûtage ultérieur du cône.
Spécifications du porte-pince ER16 BT40
Paramètre
Valeur
Type de cône
BT40 (norme MAS BT-403)
Type de pince
ER16 (accepte des diamètres de queue de 1,0 mm à 10,0 mm)
Matériau
Acier 40CrMo4 (AISI 4140)
Dureté
HRC 58-62 (cône et alésage)
Qualité du cône
AT3 (faux-rond ≤ 0,005 mm TIR)
Finition de surface
Ra 0,4 (cône), Ra 0,8 (alésage de pince)
Concentricité
0,005 mm TIR au nez, 0,008 mm à 4x le diamètre
Type d'écrou
ER16, moleté ou hexagonal, filetage roulé
Délai
15 jours (tailles standard), 20 jours (personnalisé)
MOQ
Sans MOQ – commandez 1 pièce ou 1000
Toutes les dimensions sont vérifiées avec une MMT et un dispositif de serrage hydraulique pour simuler la traction réelle de la broche. Nous testons également chaque porte-outil avec un comparateur à cadran monté à 100 mm du nez—la lecture est inscrite sur la boîte. Si vous commandez une longueur personnalisée (par exemple, 150 mm ou 200 mm), nous ajustons l'équilibrage et revérifions le faux-rond après la rectification finale.
Inspection avant chaque expédition
Chaque pince BT40 ER16 passe par une inspection en 5 étapes avant l'emballage. Premièrement, nous vérifions l'angle du cône avec une jauge à air de précision. Deuxièmement, nous mesurons le diamètre du siège de pince avec un micromètre d'alésage. Troisièmement, nous testons le faux-rond avec une barre d'essai de 10 mm insérée et serrée à 60 Nm. Quatrièmement, nous vérifions la dureté sur le cône et le filetage de l'écrou. Cinquièmement, nous effectuons un test par ressuage sur la surface du cône pour détecter les micro-fissures.
Vous recevez un rapport d'inspection signé avec chaque commande, incluant la valeur réelle du faux-rond et la lecture de dureté. Si vous avez besoin d'un certificat matière complet ou d'un rapport dimensionnel selon DIN ISO 2768-mK, nous l'incluons sans frais supplémentaires. Notre équipe de contrôle qualité rejette environ 2% de la production pour des bavures sur le cône ou des rayures de surface—ces pièces ne quittent jamais l'usine. C'est de la fabrication de précision, pas de la production en série, et nous traitons chaque porte-outil comme un prototype.
Quelle est votre quantité minimale de commande (MOQ) ?
Il n'y a pas de MOQ—vous pouvez commander un seul porte-pince BT40 ER16 pour test, et nous l'expédions avec le même rapport d'inspection qu'une commande en gros.
Pouvez-vous personnaliser la longueur ou le type de pince ?
Oui, nous pouvons usiner des longueurs totales personnalisées de 50 mm à 200 mm, et nous pouvons également fournir des versions ER20 ou ER32 du cône BT40 avec la même rectification de cône AT3.
Comment contrôlez-vous la qualité du cône et du faux-rond ?
Nous utilisons une MMT et un dispositif de serrage hydraulique pour simuler la traction de la broche, puis nous vérifions chaque unité avec un comparateur à cadran à 100 mm du nez, en enregistrant le TIR réel sur le rapport d'inspection.
Quel est votre délai pour une pince BT40 ER16 standard ?
Les tailles standard sont expédiées en 15 jours depuis Dongguan, et les longueurs personnalisées prennent 20 jours—nous proposons également un fret aérien express pour les commandes urgentes au coût réel.
Pourquoi nos porte-pinces BT40 ER16 surpassent les marques importées
Nous usinons des porte-outils depuis 20 ans, et nous savons où les porte-outils bon marché échouent : le cône est rectifié avant durcissement, ou le siège de pince est alésé à l'alésoir au lieu d'être alésé à un seul point. Nous ne faisons ni l'un ni l'autre. Notre cône est rectifié après durcissement, et le siège de pince est alésé à un seul point. Le résultat est un porte-outil qui maintient un faux-rond de 0,005 mm même après 1000 changements d'outils—testé dans notre propre centre d'usinage.
C'est fabriqué en Chine, mais pas du genre à devoir être retravaillé. Nous utilisons les mêmes rectifieuses (Studer, Kellenberger) que les fabricants allemands et suisses. La différence est le prix : vous payez environ 30 à 40% de moins pour les mêmes performances. Pour une usine exploitant 10 broches, cela s'additionne rapidement. Et parce que nous sommes le fabricant, vous pouvez parler directement à l'ingénieur qui configure le processus de rectification—pas d'intermédiaires, pas de mauvaise communication.
Comment choisir la bonne pince pour votre broche
Avant de commander, vérifiez que votre cône de broche est BT40 (MAS BT-403) et que la force de traction de votre barre de tirage est comprise entre 10 et 15 kN. Si vous utilisez des pinces ER16, la capacité du mandrin est de 1 à 10 mm de diamètre de queue. Pour l'ébauche lourde, un porte-outil solide avec une longueur de porte-à-faux plus courte (par exemple, 70 mm) réduit les vibrations. Pour les cavités profondes, un porte-outil allongé de 150 mm fonctionne, mais vous devez réduire l'avance de 20% pour éviter le broutage.
Si vous n'êtes pas sûr du type de porte-outil, lisez notre guide de sélection des outils de coupe CNC pour faire correspondre les tailles de pince à la vitesse de broche et au couple. Consultez également notre guide des tolérances d'usinage CNC pour comprendre comment le faux-rond affecte la position de perçage et la finition de surface de vos pièces. Ces deux guides sont rédigés par nos ingénieurs d'atelier, pas par des rédacteurs.
Obtenez un devis ferme sous 12 heures
Envoyez-nous votre dessin ou simplement la longueur requise et la taille de pince. Nous répondrons avec un prix ferme, un délai confirmé et une proposition technique pour votre configuration de broche. Si vous avez besoin d'un échantillon pour test, nous en proposons un à un léger supplément, et nous déduisons ce coût de votre première commande en gros. Nous sommes prêts à répondre à vos questions sur le faux-rond, la dureté ou l'équilibrage—demandez-nous directement.
Envoyez votre dessin par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons sous 12 heures, y compris le week-end. Pas de MOQ, pas de valeur minimale de commande, juste une réponse directe depuis l'atelier de fabrication.