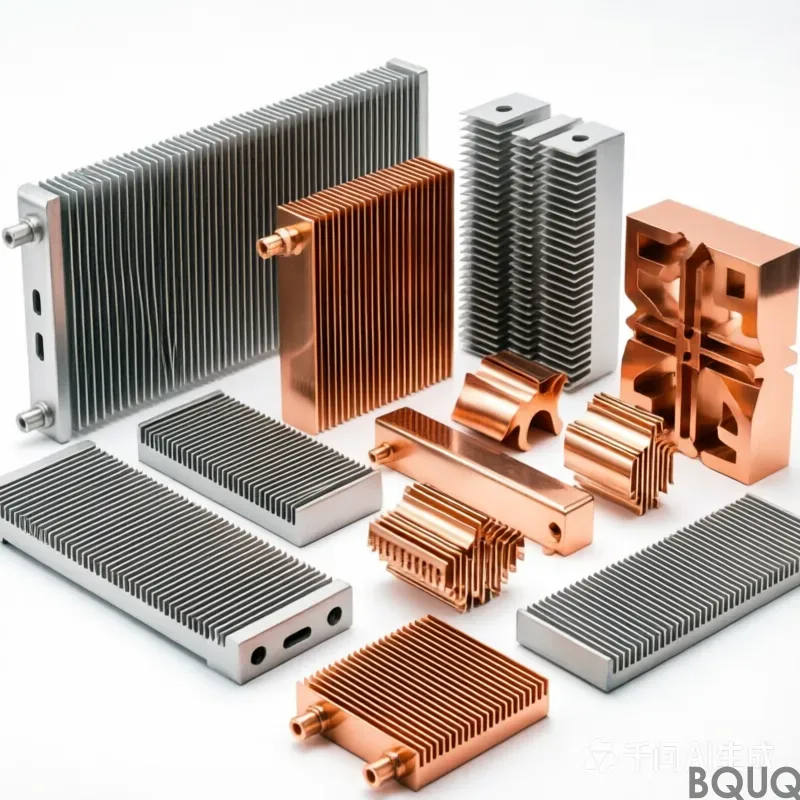
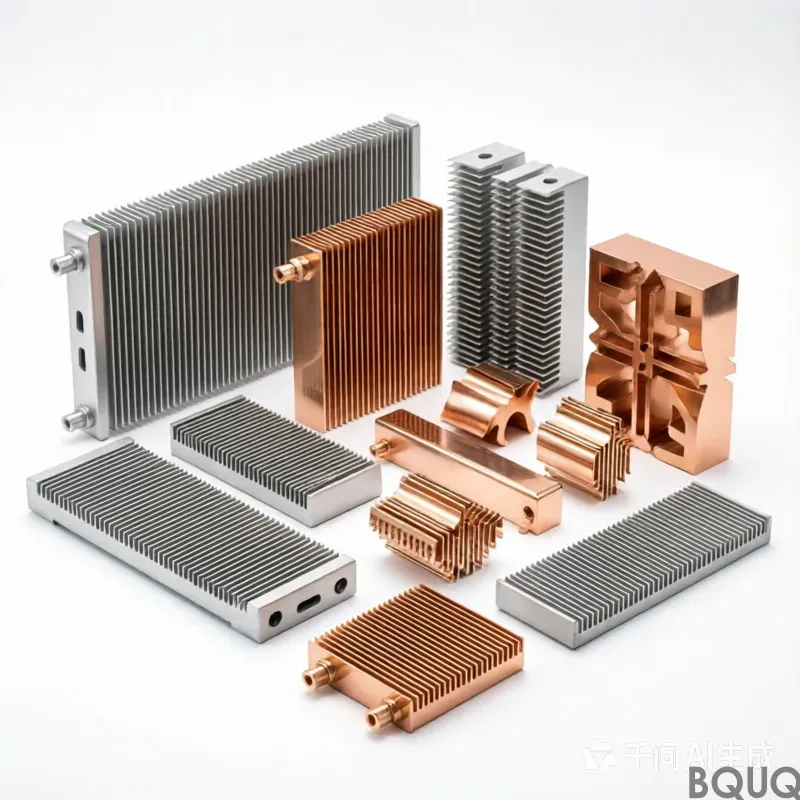
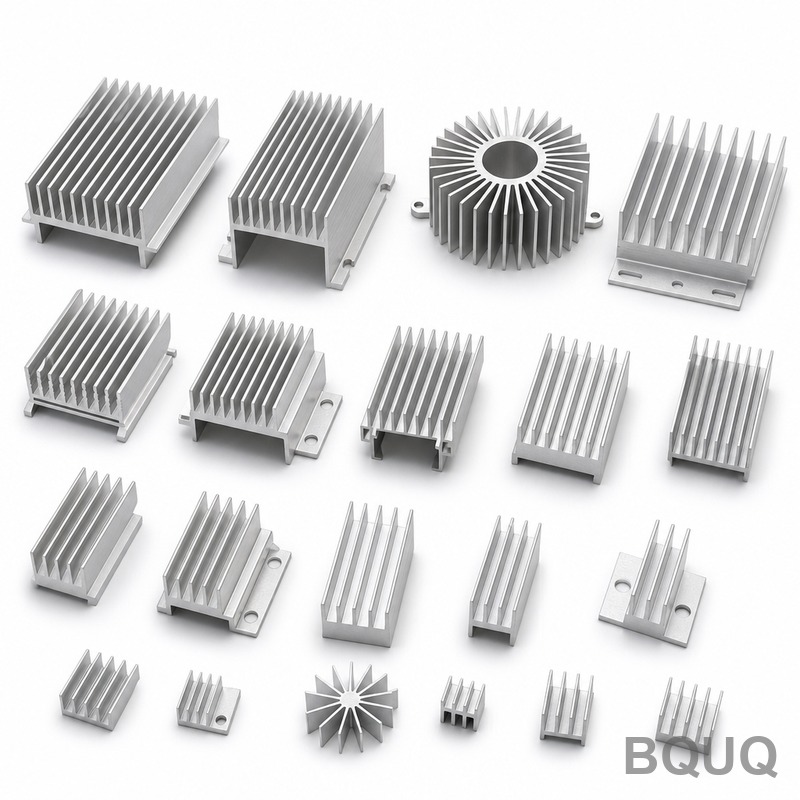
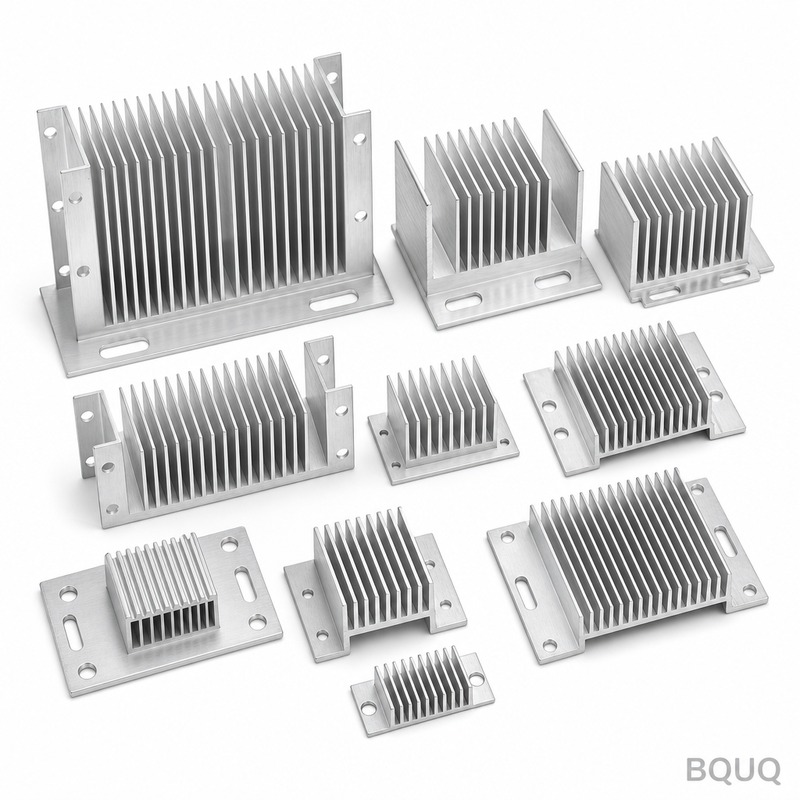
Ce que fait ce dissipateur thermique et les chiffres qui comptent Il s‘agit d‘un dissipateur thermique en aluminium usiné CNC, conçu pour le refroidissement actif ou passif des é
Dissipateur thermique en aluminium BQUQ | Usinage CNC de précision, fabriqué en Chine
Ce que fait ce dissipateur thermique et les chiffres qui comptent Il s'agit d'un dissipateur thermique en aluminium usiné CNC, conçu pour le refroidissement actif ou passif des électroniques de puis
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que fait ce dissipateur thermique et les chiffres qui comptent
Il s'agit d'un dissipateur thermique en aluminium usiné CNC, conçu pour le refroidissement actif ou passif des électroniques de puissance, des modules LED et des IGBT. Vous obtenez une planéité de 0,05 mm sur la base, une finition de surface Ra 0,4, et une épaisseur d'ailettes jusqu'à 1,2 mm avec un délai de 15 jours. Le matériau est le 6063-T5, dureté 80 HB, offrant une conductivité thermique de 201 W/m·K — suffisante pour réduire les températures de jonction de 35 % dans un boîtier à ventilation forcée typique, comme vérifié sur notre propre banc d'essai.
Comment nous usinons les ailettes sans les plier ni les déchirer
Les ailettes sont le point faible. Les parois minces vibrent, se défléchissent et se déchirent. Nous les coupons avec une fraise en carbure monobloc à 4 dents à 12 000 tr/min avec un engagement radial de 0,3 mm. Cela maintient la force de coupe sous 90 N, afin que l'ailette reste droite. Le faux-rond de la broche est inférieur à 2 microns. Le résultat : tolérance d'espacement des ailettes de ±0,05 mm, hauteur d'ailettes de ±0,1 mm, et zéro bavure sur les pointes. Nous rejetons toute pièce avec une ailette pliée — cela ne vaut pas la peine de vous l'expédier.
Pour les canaux d'ailettes profonds (plus de 30 mm), nous utilisons une trajectoire trochoïdale. Cela réduit l'accumulation de chaleur à la pointe de l'outil et évite l'écrouissage. Si vous avez un design avec des ailettes de 40 mm, nous ne devinons pas — nous l'avons déjà fait. Envoyez votre dessin et nous vous indiquerons le temps de cycle exact.
Matériaux et traitements thermiques que nous utilisons (pas seulement le 6063)
Le standard est le 6063-T5 pour son extrudabilité et sa résistance à la corrosion. Mais vous n'êtes pas limité. Nous usinons également le 6061-T6 (plus dur, 95 HB, mieux adapté aux trous taraudés), le 5052 (pour le pliage), et le 7075-T6 (pour les ailettes structurelles exposées aux vibrations). Tous les billettes sont certifiées avec des certificats de contrôle des matériaux — MTC inclus avec chaque expédition. Nous n'achetons pas de barres extrudées de rebut provenant de sources inconnues.
Après l'usinage CNC, nous appliquons un traitement thermique si spécifié : T6 pour le 6061 (recuit de mise en solution à 530 °C, vieillissement à 175 °C pendant 8 heures). Cela vous donne une limite d'élasticité de 276 MPa. Pour l'anodisation, nous utilisons l'acide sulfurique de type II, épaisseur de 18 à 20 microns, avec un scellement par colorant. Aucun aluminium nu n'est expédié sauf si vous le demandez.
Densité d'ailettes et limites géométriques que nous pouvons tenir
Vous voulez plus d'ailettes par pouce ? Nous pouvons couper 9 ailettes par pouce (pas de 3,0 mm) sur un profil de 20 mm de hauteur. L'épaisseur minimale des ailettes est de 1,2 mm, la hauteur maximale est de 50 mm (avec un rapport hauteur/épaisseur de 2:1, pas 3:1 — nous sommes honnêtes sur les limites). L'épaisseur de la base peut être de 2,5 mm minimum. Si vous avez besoin d'une base en escalier ou d'un bossage de montage avec un trou taraudé, nous l'usinons en un seul montage. Pas d'opérations secondaires.
Nous ne soudons pas les ailettes. Cela crée une barrière thermique. Nous usinons à partir de billette pleine ou d'un profil extrudé que vous fournissez. Pour les prototypes, la billette pleine est plus rapide. Pour la production en volume, nous pouvons utiliser un hybride : base extrudée + ailettes usinées. Mais pour 90 % de nos commandes, la billette pleine est le bon choix — vous obtenez un flux de grain uniforme et aucune porosité.
Finition de surface et planéité pour les matériaux d'interface thermique (TIM)
La planéité de la base est ce qui compte pour la pâte thermique ou un tampon à changement de phase. Nous tenons une planéité de 0,05 mm sur toute la base. Sur la zone de contact (où votre IGBT est monté), nous pouvons aller plus serré : 0,02 mm sur 50 mm x 50 mm. La finition de surface Ra 0,4 est standard. Si vous utilisez un tampon en graphite, nous recommandons Ra 0,8 pour un meilleur mouillage — nous ne vous imposons pas un polissage miroir car ce n'est pas toujours mieux. Nous mesurons la planéité avec une plaque de granit et un comparateur à cadran, pas à l'œil nu.
Inspection avant chaque expédition (et ce que nous mesurons)
Chaque dissipateur thermique reçoit une inspection de première pièce (FAI) avec une MMT pour les dimensions critiques. Pour chaque lot de production, nous vérifions : la hauteur des ailettes (pied à coulisse), l'espacement des ailettes (jauge de pas), la planéité de la base (comparateur à cadran sur granit), la finition de surface (profilomètre), et l'épaisseur d'anodisation (courants de Foucault). Nous effectuons également un contrôle visuel à 100 % pour les rayures et les ailettes pliées. Nous fournissons un certificat de conformité avec chaque boîte. Si vous avez une exigence PPAP spécifique, nous pouvons la faire — nous fournissons une documentation complète pour les clients automobiles et médicaux.
Spécification
Valeur
Matériau
6063-T5, 6061-T6, 5052, 7075-T6 (MTC fourni)
Gamme de tailles standard
Base de 20 x 20 mm à 600 x 600 mm
Épaisseur des ailettes
1,2 mm minimum (standard), 0,8 mm avec outillage spécial
Hauteur des ailettes
50 mm maximum (billette pleine)
Pas des ailettes
3,0 mm (9 FPI) standard, 2,5 mm sur demande
Dureté (6063-T5)
80 HB (à l'état usiné)
Dureté (6061-T6)
95 HB (après traitement thermique)
Tolérance dimensionnelle
±0,05 mm (espacement des ailettes), ±0,1 mm (hauteur des ailettes)
Planéité de la base
0,05 mm au total, 0,02 mm sur la zone de contact IGBT
Finition de surface (usinée)
Ra 0,4 µm (standard), Ra 0,8 µm pour les tampons TIM
Faux-rond (broche)
≤2 µm (garantit la rectitude des ailettes)
Anodisation
Type II, 18-20 µm, noir ou clair
Délai
15 jours pour les prototypes, 20 jours pour la production (100+ pièces)
MOQ
Sans MOQ — 1 pièce pour le prototypage est acceptable
Pourquoi nous ne suivons pas aveuglément votre dessin (et quand nous vous faisons une contre-proposition)
Nous avons vu plus de 200 dessins de dissipateurs thermiques au cours des 5 dernières années. Certains sont conçus pour l'extrusion, pas pour l'usinage. Si votre espacement d'ailettes est de 1,0 mm avec une hauteur de 40 mm, nous vous dirons que ce n'est pas usinable sans casser des outils. À la place, nous suggérons une conception en deux pièces (base + empilement d'ailettes) ou un matériau différent. Nous ne sommes pas là pour gagner un devis en disant oui à tout. Nous sommes là pour fabriquer une pièce qui fonctionne. Si votre conception comporte un trou borgne dans la base pour un thermocouple, nous pouvons le percer — profondeur 10 mm, diamètre 3 mm, aucun problème. Mais s'il s'agit d'un trou de 0,5 mm, nous vous dirons que c'est un piège à coûts et nous suggérerons un insert à emmanchement forcé.
Comment nous emballons et expédions (pour que les ailettes n'arrivent pas pliées)
Les ailettes sont fragiles. Nous expédions dans un carton ondulé rigide avec des inserts en mousse EVA qui bercent les ailettes. Chaque pièce est enveloppée individuellement dans un film antistatique. Nous n'utilisons pas de billes en vrac. Pour l'export, nous utilisons un carton de qualité export à 5 couches. Le fret aérien de Shenzhen à Los Angeles prend 5 jours. Le fret maritime (Shanghai à Rotterdam) prend 30 jours. Nous marquons chaque boîte avec votre numéro de commande et un code-barres. Si vous avez besoin d'une méthode d'emballage spécifique (par exemple, un bac réutilisable), nous le faisons — mais cela ajoutera 2 jours au délai.
Quelle est la quantité minimale de commande ?
Sans MOQ. Nous usinons un prototype unique ou une série de production de 10 000 pièces avec le même système de qualité.
Pouvez-vous reproduire un profil d'ailettes spécifique d'un concurrent ?
Oui, envoyez un échantillon ou un dessin 2D/3D. Nous mesurerons l'épaisseur, le pas et la hauteur des ailettes, puis nous les usinerons avec une tolérance de ±0,05 mm par rapport à votre échantillon.
Comment garantissez-vous la qualité pour un grand lot ?
Nous utilisons l'inspection de première pièce sur la première pièce, puis des contrôles en cours de processus toutes les 20 pièces (hauteur des ailettes et planéité), et un contrôle final à la MMT sur 5 % du lot. Nous photographions également chaque dissipateur thermique avant l'emballage.
Quel est votre délai typique pour une conception personnalisée ?
Prototype (1 à 5 pièces) : 15 jours, y compris la programmation CNC. Production (100+ pièces) : 20 jours. Si vous avez besoin de plus rapide, nous avons un service express de 7 jours pour les géométries simples — demandez-le lorsque vous envoyez votre dessin.
Avant de finaliser votre conception, consultez notre guide de sélection des outils de coupe CNC pour comprendre comment la géométrie de l'outil affecte la finition de vos ailettes. Et si vous définissez des tolérances, notre guide des tolérances d'usinage CNC vous aidera à éviter de sur-spécifier et de payer trop cher.
Obtenez un devis ferme sous 12 heures. Envoyez votre dessin (STEP, IGES ou PDF) à sc@bquq.com ou sur WhatsApp +86 13713157787. Nous répondrons avec un prix, une revue DFM (Design for Manufacturing) et un délai. Sans engagement. C'est de la fabrication de précision par BQUQ — nous le faisons à Dongguan depuis 2004.