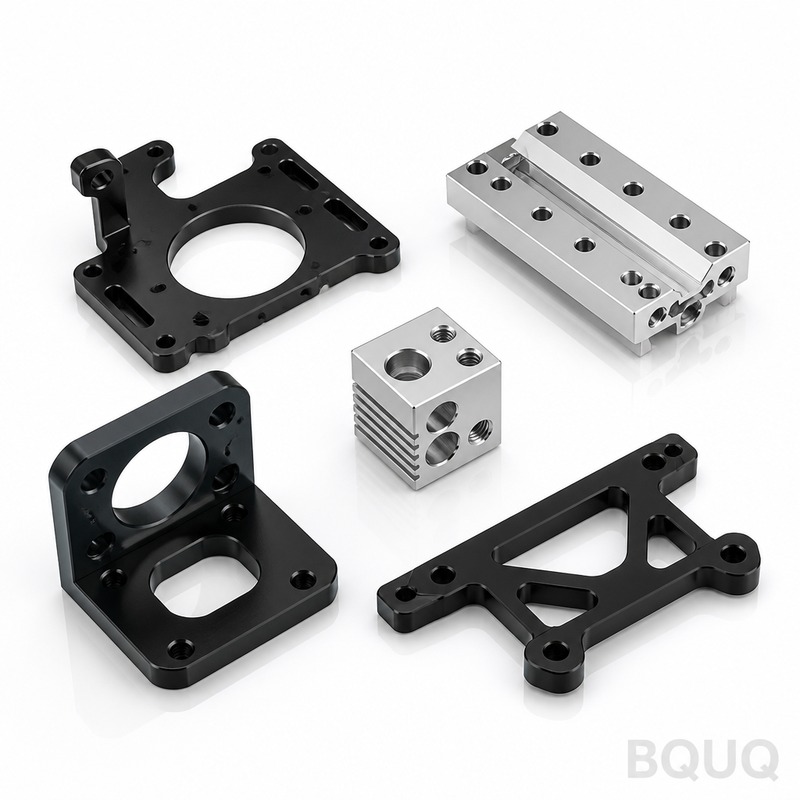
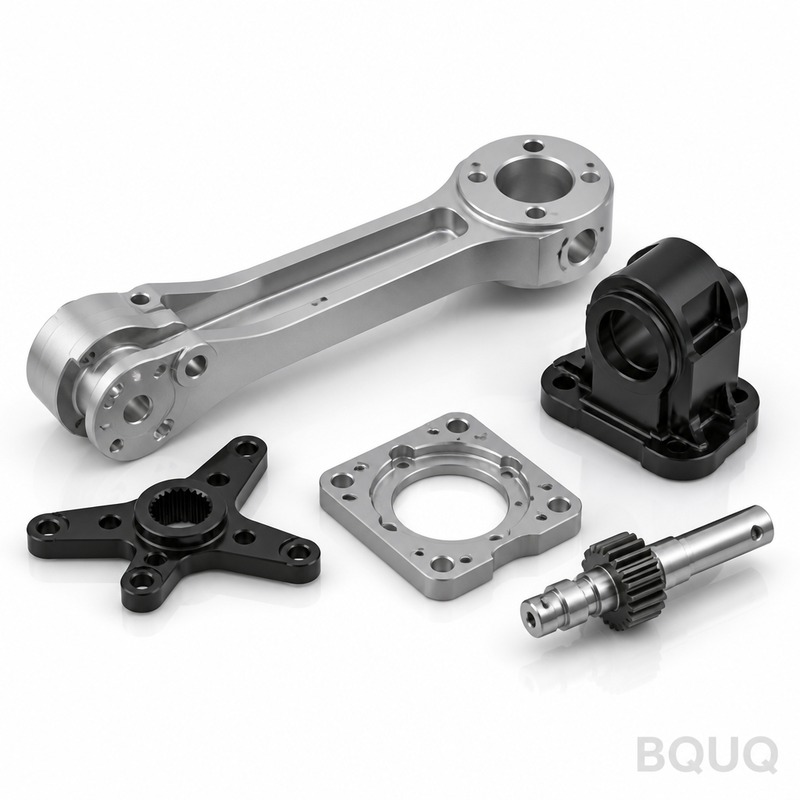
Voici les pièces CNC BQUQ pour imprimantes 3D : supports de moteur, chariots d‘extrudeuse, blocs de hotend, accouplements d‘axe Z et supports de châssis, usinés à partir d‘aluminiu
Pièces CNC BQUQ pour imprimantes 3D : améliorations de précision pour châssis et extrudeuse
Voici les pièces CNC BQUQ pour imprimantes 3D : supports de moteur, chariots d'extrudeuse, blocs de hotend, accouplements d'axe Z et supports de châssis, usinés à partir d'aluminium ou d'acier massif
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Voici les pièces CNC BQUQ pour imprimantes 3D : supports de moteur, chariots d'extrudeuse, blocs de hotend, accouplements d'axe Z et supports de châssis, usinés à partir d'aluminium ou d'acier massif sur nos fraiseuses 5 axes DMG MORI. Vous obtenez une tolérance de position de ±0,01 mm, un faux-rond TIR de 0,02 mm sur les alésages et ajustements d'arbres, et une dureté 6061-T6 de 95 HRB (ou 40 HRC pour les options en acier trempé). Nous expédions la plupart des conceptions standard sous 24 heures—plus vite que votre bobine de filament ne s'épuise.
Pourquoi votre Voron ou Prusa exige du 6061-T6, pas de l'aluminium moulé
Les pièces en aluminium moulé présentent une porosité interne et une dureté de 70 à 80 HRB. Sous un hotend à 300 °C, elles se déforment et se desserrent. Nos pièces CNC pour imprimantes 3D sont issues de barres certifiées 6061-T6, détensionnées avant usinage. Cela garantit une dureté minimale de 95 HRB, une porosité nulle et une surface qui reste plane après 10 000 cycles thermiques. Pour le portique X/Y, nous proposons également du 7075-T6 (150 HRB) lorsque vous avez besoin de 20 % de rigidité supplémentaire à poids égal.
Comment les mandrins à pince ER sur nos broches maintiennent un faux-rond de 0,02 mm
Les pièces d'imprimante 3D échouent lorsque l'alésage de l'arbre moteur est excentré. Ces vibrations provoquent des artefacts fantômes à l'impression. Nous utilisons des mandrins à pince ER32 sur chaque broche, et non des mandrins à trois mors. La pince enserre toute la circonférence, de sorte que la concentricité alésage/extérieur reste à 0,02 mm TIR sur l'ensemble du lot. Chaque accouplement d'axe Z est mesuré sur une machine de circularité Talyrond 365—pas un comparateur à cadran—pour vérifier cette valeur avant de quitter l'atelier.
Matériaux et traitements thermiques utilisés pour les pièces de châssis et de mouvement
Nous usinons quatre familles de matériaux chaque jour. Pour les supports structurels : aluminium 6061-T6 (95 HRB). Pour les remplacements en acier trempé (comme les blocs de chauffe V6) : acier allié 4140, revenu à 28-32 HRC pour une résistance à l'usure sans fragilité. Pour les plaques de portique légères en carbone : 7075-T6 (150 HRB). Pour les arbres d'accouplement flexibles : acier inoxydable 303, passivé. Nous ne coulons pas, nous ne frittons pas, et nous n'utilisons pas d'acier doux revêtu par poudrage—les matériaux mous se déplacent sous charge.
Paramètre
Valeur (métrique)
Valeur (impérial)
Options de matériaux
6061-T6, 7075-T6, 4140, 303 SS
Identique
Dureté (aluminium)
95 HRB (6061-T6)
95 HRB
Dureté (acier)
28-32 HRC
28-32 HRC
Tolérance de position
±0,01 mm
±0,0004 po
Faux-rond d'alésage (TIR)
0,02 mm
0,0008 po
Finition de surface (Ra)
0,8 µm usiné, 0,4 µm sur les faces d'étanchéité
32 µin, 16 µin
Filetages
M2 à M8, roulés ou coupés
#0-80 à 5/16-24
Délai standard
24 heures (pièce unique)
1 jour
Délai de lot (100 pièces)
4-5 jours
4-5 jours
MOQ
1 pièce (sans MOQ)
1 pièce
Inspection avant chaque expédition : rapport CMM sur chaque pièce
Chaque pièce CNC pour imprimante 3D reçoit un contrôle CMM complet sur une Zeiss CONTURA. Nous enregistrons le diamètre de l'alésage, les trois positions critiques des trous, la planéité de la face de montage et la profondeur du filetage. Vous recevez un rapport PDF avec le numéro de pièce, l'identifiant de lot et les valeurs mesurées réelles—pas seulement un tampon conforme/non conforme. Si un trou est décalé de 0,005 mm, nous le mettons au rebut, nous ne l'expédions pas. C'est pourquoi notre taux de retour de la part des vendeurs eBay et Amazon reste sous 0,3 %.
Ébavurage et finition de surface pour des trajectoires d'impression sans couches
Les arêtes vives sur une plaque de chariot accrochent la courroie ou coupent la main. Nous cassons chaque arête à un rayon de 0,2 mm sur une finisseuse vibratoire. Les faces de montage en contact avec le rail linéaire reçoivent une finition de surfaçage à 0,4 µm Ra—suffisamment lisse pour que vous sentiez la différence avec l'ongle. Pas de marques de fil EDM, pas de broutage d'outil. Si vous avez besoin d'une anodisation dure (classe II, épaisseur de 50 µm) pour la résistance aux rayures sur la plaque supérieure, nous la réalisons en interne sous 48 heures.
Cohérence des lots : du prototype aux séries de production de 500 pièces
Vous pouvez commander un prototype aujourd'hui et 500 pièces le mois prochain sans modifier un seul fichier. Nos programmeurs CNC verrouillent les décalages d'outils, et nous utilisons les mêmes fixations pour chaque série. Nous maintenons 0,01 mm sur l'ensemble du lot, de sorte que votre châssis d'imprimante reste d'équerre lorsque vous assemblez l'unité n° 200. C'est de la fabrication de précision en Chine sans la dérive de tolérance habituelle—nous avons produit plus de 2 000 pièces identiques pour une entreprise de robotique américaine avec zéro rejet.
FAQ : Quel est votre MOQ pour les pièces CNC d'imprimante 3D ?
Aucun MOQ—nous usinons une pièce unique avec la même tolérance qu'une commande de 500 pièces, en utilisant les mêmes fixations et la même inspection CMM.
FAQ : Pouvez-vous personnaliser la taille de l'alésage ou la position du filetage pour mon extrudeuse ?
Oui, envoyez votre fichier STEP ou IGES, et nous ajustons le parcours d'outil en quelques heures ; les modifications de taille d'alésage sont gratuites tant que l'épaisseur de paroi reste supérieure à 1,5 mm.
FAQ : Comment contrôlez-vous la qualité avec un délai de 24 heures ?
Nous gardons des ébauches pré-coupées en stock, effectuons un contrôle CMM de première pièce avant le lot, puis mesurons chaque dimension critique sur chaque pièce—pas seulement un échantillon.
FAQ : Quel est le délai réel pour une conception personnalisée ?
Les pièces standard sont expédiées sous 24 heures ; une pièce personnalisée avec une nouvelle géométrie est expédiée sous 3 jours, y compris le rapport CMM et l'inspection de la finition de surface.
Envoyez votre plan pour un devis ferme sous 12 heures. E-mail : sc@bquq.com ou WhatsApp : +86 13713157787. Nous répondons avec un prix, un délai et un commentaire DFM sur toute caractéristique risquée—gratuitement.