Ce Que Sont Ces Pièces de Rotor et Pourquoi le Battement est Important Il s‘agit d‘ébauches de disques de frein et de bagues de friction finies usinées par CNC, produites sur des
Pièces de Disque de Frein Usinées CNC BQUQ | Précision de Battement <0,01mm
Ce Que Sont Ces Pièces de Rotor et Pourquoi le Battement est Important Il s'agit d'ébauches de disques de frein et de bagues de friction finies usinées par CNC, produites sur des centres d'usinage 4
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce Que Sont Ces Pièces de Rotor et Pourquoi le Battement est Important
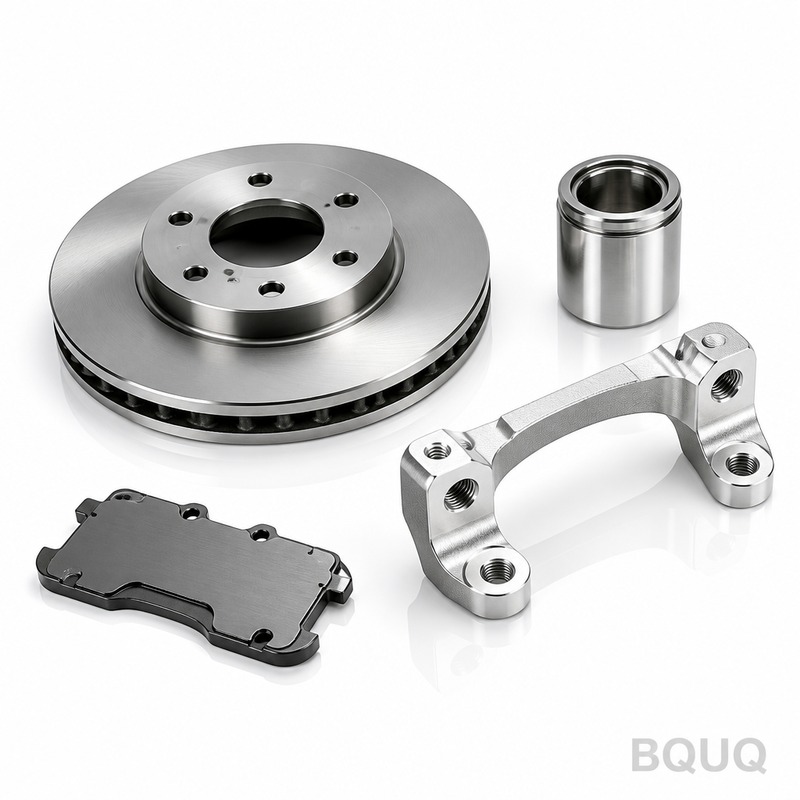
Il s'agit d'ébauches de disques de frein et de bagues de friction finies usinées par CNC, produites sur des centres d'usinage 4 axes et 5 axes dans notre usine de Dongguan. Nous maintenons le battement total indiqué (TIR) à 0,008mm sur la face de montage et à 0,01mm sur la surface de friction. Cela signifie moins de pulsation de la pédale, une réduction du bruit de freinage et une durée de vie plus longue des plaquettes dans les applications hautes performances ou intensives. Le délai standard est de 7 jours ouvrables pour les prototypes et de 15 jours pour les séries de production. La dureté est précisément contrôlée entre HRC 42 et HRC 48 après traitement thermique, avec une couche de décarburation nulle sur la surface usinée.
Sélection des Matériaux et Traitement Thermique pour la Durabilité du Rotor
Nous usinons des pièces de disque de frein à partir de trois nuances principales : la fonte grise HT250 (résistance à la traction de 250 MPa), la fonte ductile QT500-7 et l'acier inoxydable forgé 420 pour les applications résistantes à la corrosion. Pour les préformes en composite carbone-céramique, nous utilisons un processus dédié avec outillage diamanté. Notre ligne de traitement thermique interne gère l'austempering pour la fonte ductile (ADI), obtenant une structure bainitique qui augmente la résistance à l'usure de 30% par rapport aux nuances perlitiques. Pour les rotors en acier inoxydable, nous utilisons un durcissement sous vide pour empêcher la formation de calamine, suivi d'un traitement cryogénique pour stabiliser les dimensions à ±0,005mm sur un diamètre de 300mm.
Comment Nous Contrôlons la Planéité et le Parallélisme de la Surface de Friction
Le voilement de frein est presque toujours un problème de planéité. Nous rectifions les deux faces de friction en une seule opération de serrage à l'aide d'une rectifieuse rotative de surface avec jauges en cours de processus. La planéité finale est de 0,005mm sur toute la surface annulaire, et le parallélisme entre les deux faces est de 0,008mm. Nous ne dépendons pas d'un rodage secondaire car la rectification en un seul montage élimine les tolérances cumulées. Après la rectification, nous effectuons un recuit de détente à 180°C pendant 4 heures pour éliminer les contraintes résiduelles de l'étape d'usinage grossier. Cette étape est non négociable pour les rotors de plus de 280mm de diamètre.
Paramètres d'Usinage Critiques pour les Motifs d'Ailettes et de Perçages
Pour les rotors ventilés, la géométrie interne des ailettes est la caractéristique la plus difficile à usiner de manière cohérente. Nous utilisons des broches en carbure de forme personnalisée et des forets à canon pour créer des ailettes courbes avec une finition de surface de Ra 1,6μm. Les trous percés en croix sont produits avec un cycle de perçage par à-coups à une avance de 0,05mm/tour, ce qui augmente la durée de vie de l'outil de 40% par rapport au perçage continu. Le chanfreinage est effectué avec un foret à centrer à 90 degrés pour éviter les concentrateurs de contraintes aux bords des trous. Le tableau ci-dessous répertorie notre enveloppe de capacité standard pour les pièces de rotor.
Paramètre
Plage / Valeur
Notes
Diamètre extérieur
150 – 420 mm
Tailles plus grandes sur demande
Épaisseur (rotor plein)
6 – 25 mm
Tolérance ±0,02mm
Épaisseur (ventilé)
18 – 45 mm
Largeur d'ailette ±0,05mm
Dureté (fonte)
HRC 42 – 48
Après austempering ou trempe
Dureté (acier inoxydable)
HRC 38 – 42
Durci sous vide
TIR (face de montage)
0,008 mm
Mesuré à un rayon de 50mm
TIR (surface de friction)
0,01 mm
Après rectification finale
Finition de surface (friction)
Ra 0,8 μm
Motif de rectification non directionnel
Finition de surface (non-contact)
Ra 3,2 μm
Tel qu'usiné
Délai (prototype)
7 jours
Option express : 3 jours
Délai (production)
15 – 20 jours
Pour 100 – 500 pièces
MOQ
Aucun MOQ
1 pièce acceptée
Inspection Avant Chaque Expédition : Pas Seulement un Rapport CMM
Chaque pièce de rotor que nous expédions est accompagnée d'un rapport dimensionnel complet, mais nous allons plus loin. Nous effectuons un contrôle de battement à 100% sur un montage à palier à air personnalisé qui simule la condition de montage sur le moyeu de roue. Cela détecte les déformations de serrage qu'une mesure CMM en état libre manquerait. Pour les lots de plus de 50 pièces, nous effectuons également un test de dureté Brinell sur une patte sacrificielle du même traitement thermique. Nous enregistrons le numéro de série du programme CNC, le lot de plaquettes d'outils et le journal du four de traitement thermique sur chaque certificat d'inspection. Cette traçabilité est ce à quoi devrait ressembler la fabrication de précision made in China — pas seulement de la main-d'œuvre bon marché, mais un contrôle de processus discipliné.
Options d'Équilibrage et de Traitement de Surface
Nous proposons un équilibrage dynamique jusqu'au grade G2.5 (balourd résiduel ≤ 2,5 g·mm/kg) pour les rotors haute vitesse utilisés en sport automobile. L'équilibrage est effectué sur une équilibreuse à paliers rigides à deux plans, avec des trous de correction percés automatiquement. Pour la protection contre la corrosion, nous appliquons un placage zinc-nickel (8-12μm d'épaisseur) ou un e-coat noir qui résiste à 480 heures de brouillard salin selon la norme ASTM B117. Si vous avez besoin d'une surface usinée nue pour la course, nous expédions avec une fine huile antirouille qui n'affecte pas les performances de rodage. Le choix dépend de votre environnement d'exploitation, pas de notre inventaire.
Pourquoi Nos Pinces ER et Nos Trajectoires d'Outillage Réduisent les Rebuts
Les disques de frein sont des pièces à parois minces, ce qui les rend sujettes aux vibrations et au broutage pendant l'usinage. Nous utilisons des pinces ER 32 pour toutes les opérations d'alésage et de surfaçage car elles fournissent deux fois la force de serrage des mandrins de perçage standard, éliminant le retrait de l'outil. Nos trajectoires d'outils sont générées avec un fraisage trochoïdal pour les poches d'ailettes, ce qui réduit les forces de coupe radiales de 60% et empêche la déflexion de la pièce. Pour les trous de boulons profonds (jusqu'à 5x le diamètre), nous utilisons des forets en carbure avec lubrification par le centre à 120 bars de pression. Ces choix sont documentés dans notre guide de sélection des outils de coupe CNC. Si vous spécifiez des tolérances plus serrées que ISO 2768-f, lisez notre guide des tolérances d'usinage CNC pour comprendre ce qui est réalisable sur votre conception de rotor.
Emballage et Expédition des Pièces de Rotor Sans Dommages sur les Bords
Les bords des rotors sont fragiles — une seule ébréchure peut provoquer un point haut qui entraîne une pulsation de la pédale. Nous emballons chaque rotor dans un manchon en carton ondulé doublé de mousse, puis les plaçons verticalement dans un carton renforcé avec des protecteurs d'angles. Pour le fret aérien international, nous utilisons des sacs barrière sous vide avec déshydratant pour empêcher la rouille de surface pendant le transport. Notre emballage d'exportation standard passe les tests de chute ISTA-2A à partir de 1 mètre. Nous expédions en DDP ou FOB Shenzhen, avec un numéro de suivi fourni dans les 24 heures suivant l'expédition. La plupart des clients aux États-Unis et dans l'UE reçoivent les pièces en 5 à 7 jours ouvrables via DHL ou FedEx.
Quelle est la quantité minimale de commande pour les pièces de disque de frein usinées CNC ?
Aucun MOQ — nous acceptons une seule pièce prototype pour les tests, et les prix de production commencent à partir de 20 pièces.
Pouvez-vous correspondre exactement à la métallurgie de mon rotor d'origine (OE) ?
Oui, envoyez-nous votre spécification de matériau ou un échantillon pour analyse par spectromètre, et nous reproduirons la composition à 0,05% près pour chaque élément d'alliage.
Comment garantissez-vous le battement après que le client ait monté le rotor ?
Nous contrôlons la planéité de la face de montage à 0,005mm et la perpendicularité de l'alésage à 0,01mm, ce qui garantit que notre battement mesuré se transfère à votre moyeu sans distorsion.
Quel est le délai le plus rapide pour un prototype de rotor personnalisé ?
Avec notre service express, nous pouvons expédier un seul rotor usiné en 3 jours ouvrables, y compris le traitement thermique et l'inspection finale.
Envoyez votre dessin pour un devis ferme sous 12 heures. Email sc@bquq.com ou WhatsApp +86 13713157787. Nous confirmerons l'usinabilité, la disponibilité des matériaux et le prix exact pour vos pièces de disque de frein usinées CNC.