Ce que ce mandrin pince ER20 HSK50 apporte réellement à votre broche Il s‘agit d‘un mandrin pince ER20 HSK50 usiné avec précision, conçu pour les centres d‘usinage CNC haute vite
Ce que ce mandrin pince ER20 HSK50 apporte réellement à votre broche Il s'agit d'un mandrin pince ER20 HSK50 usiné avec précision, conçu pour les centres d'usinage CNC haute vitesse. Il maintient le
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin pince ER20 HSK50 apporte réellement à votre broche
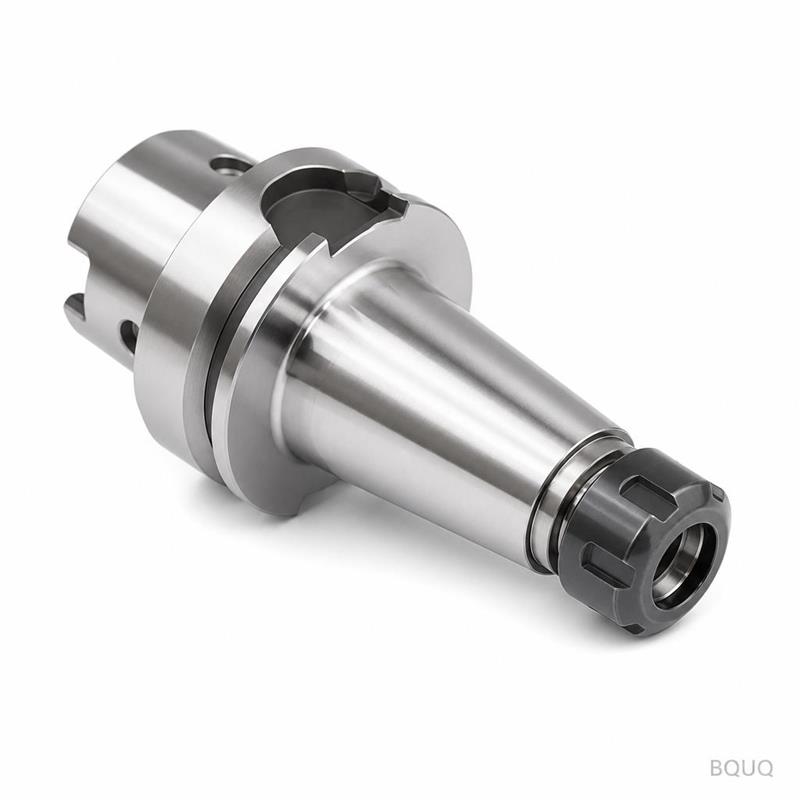
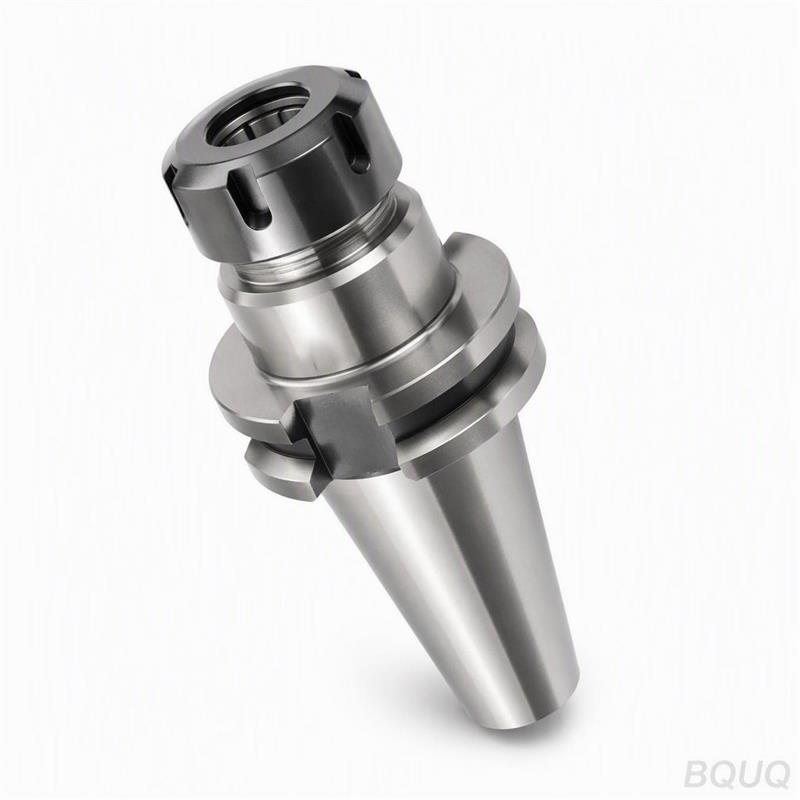
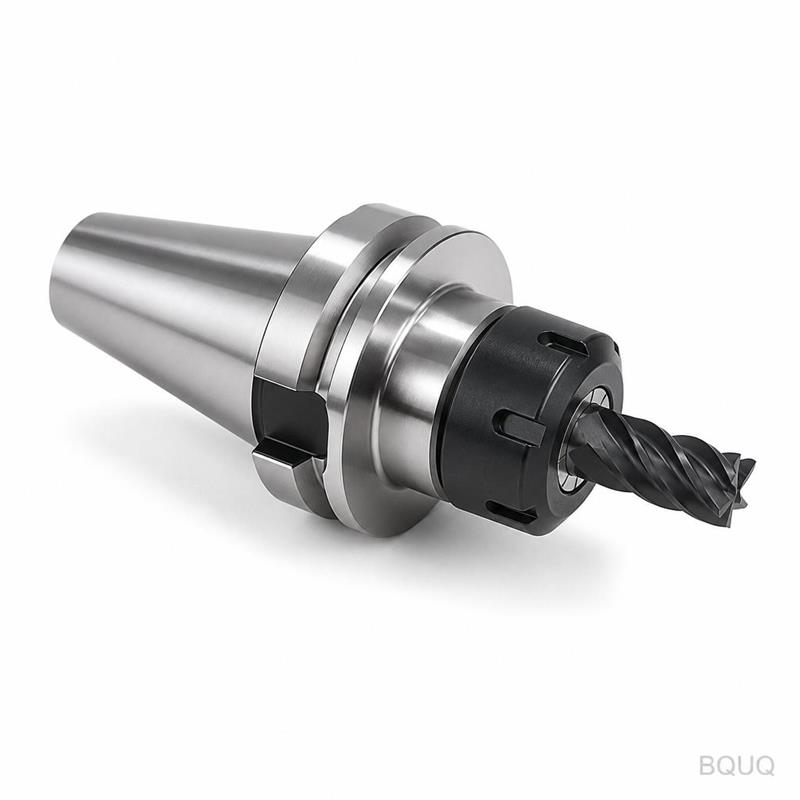
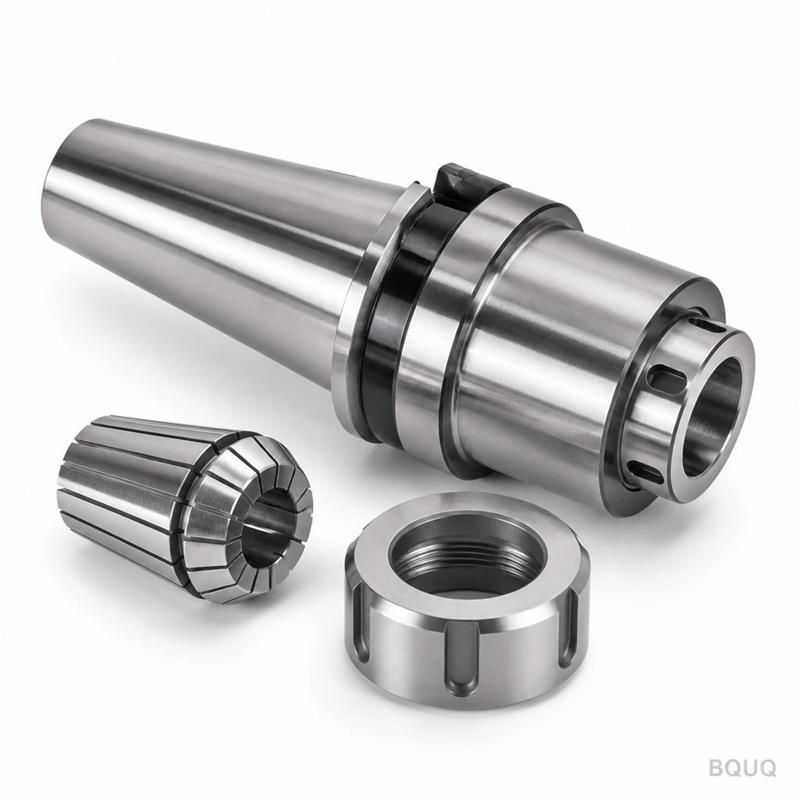
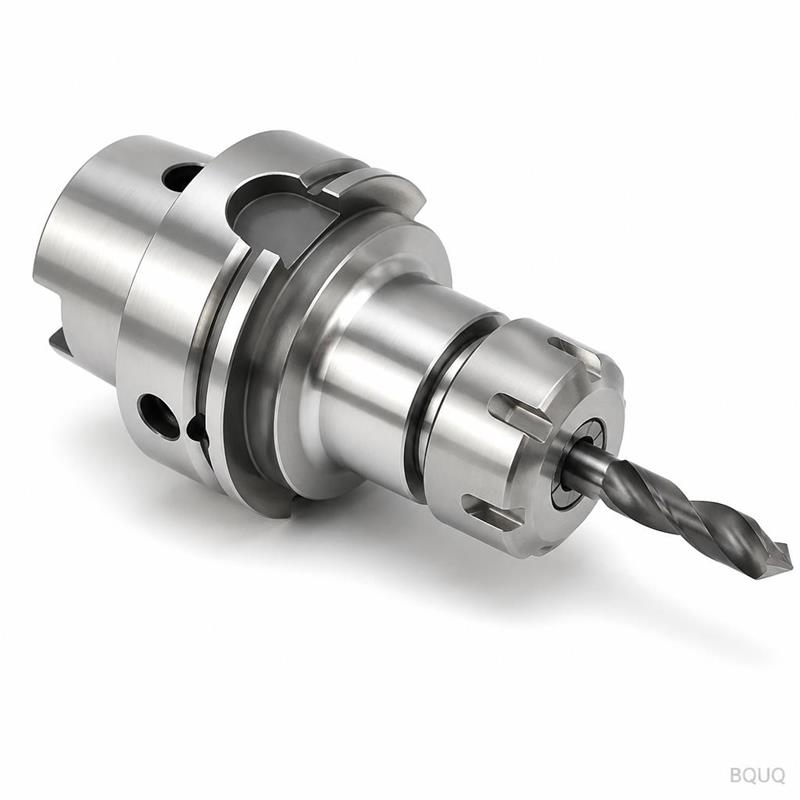
Il s'agit d'un mandrin pince ER20 HSK50 usiné avec précision, conçu pour les centres d'usinage CNC haute vitesse. Il maintient les pinces ER20 (jusqu'à 13 mm de diamètre de queue) avec un faux-rond radial de ≤0,005 mm au nez—mesuré après assemblage, pas seulement sur le papier. Ce faux-rond se traduit directement par une durée de vie d'outil prolongée et un meilleur état de surface sur vos pièces, surtout à 15 000 tr/min et au-delà. Nous expédions depuis notre usine de Dongguan en 12 jours ouvrés, sans MOQ.
Pourquoi le HSK50 surpasse le BT40 ou le SK40 pour les travaux à haute vitesse
Le HSK50 utilise un cône creux (1:10) qui resserre le porte-outil dans la broche à mesure que la vitesse augmente. Contrairement au cône 7:24 du BT40, le HSK50 maintient un contact axial et radial sous force centrifuge. Pour l'usinage à haute vitesse—10 000 à 30 000 tr/min—cela signifie moins de vibrations et aucun retrait d'outil. Le système de pince ER20 ajoute une force de serrage allant jusqu'à 23 Nm, de sorte que vos fraises restent en place lors des coupes interrompues.
Matériaux et traitement thermique que nous utilisons
Nous partons de l'acier 20CrMnTi (acier de cémentation) pour le corps et du 65Mn pour l'écrou de pince. Le corps est cémenté sur une profondeur de 0,8–1,2 mm, puis durci à 58±2 HRC. Le cône et le siège de pince sont rectifiés après traitement thermique, pas avant—cela élimine la distorsion et maintient la concentricité du cône. La finition de surface sur le cône est de Ra 0,2 μm ; l'alésage de serrage est de Ra 0,4 μm. Nous n'utilisons pas de chromage ni de revêtements au nickel ; ils s'écaillent et contaminent le liquide de refroidissement.
Comment les mandrins pince ER20 maintiennent les outils sans faux-rond
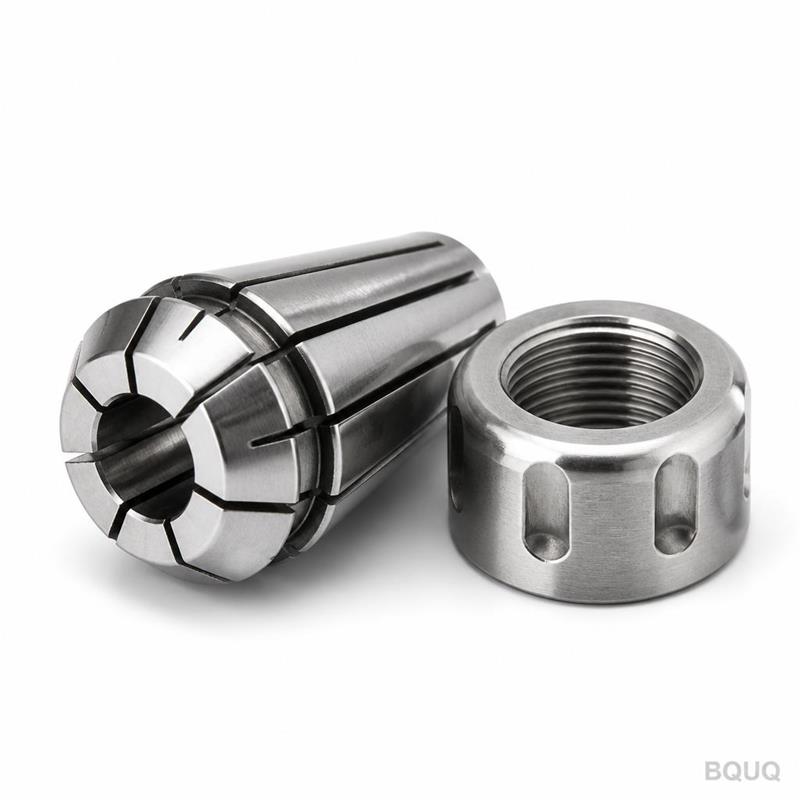
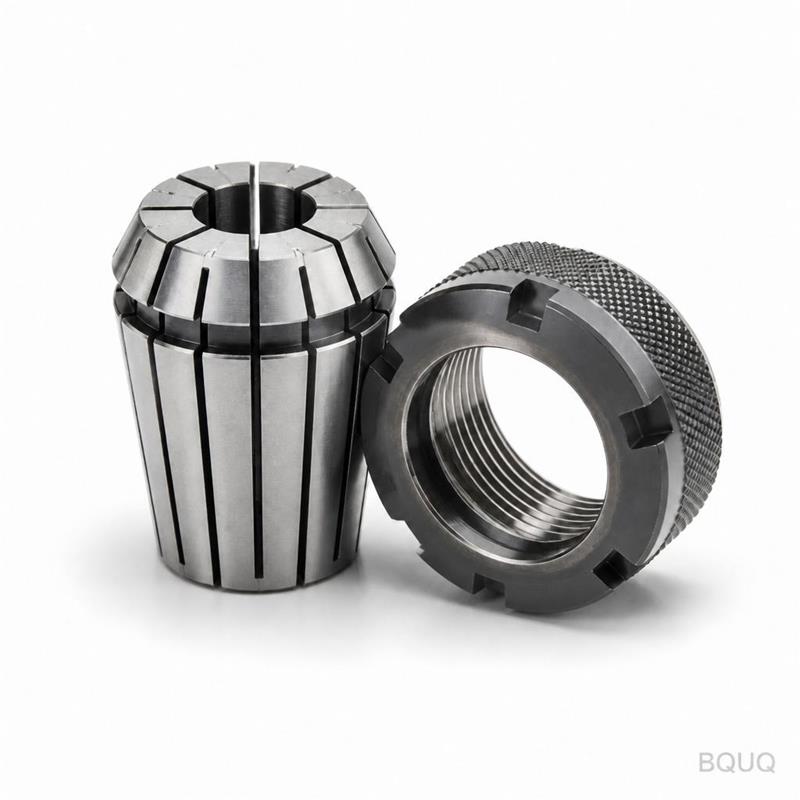
La pince ER20 est un manchon fendu avec 8 fentes. Lorsque vous serrez l'écrou, la pince se resserre uniformément autour de la queue d'outil. La clé réside dans la géométrie interne du corps du mandrin : le siège de pince est rectifié à un angle inclus de 8°, et le filetage de l'écrou est rectifié en classe 6H. Cette combinaison pousse la pince axialement et radialement en même temps, centrant l'outil à moins de 0,005 mm. Nous testons chaque unité avec une barre d'essai de 10 mm—pas une pince mère—afin que vous connaissiez le chiffre réel.
Inspection avant chaque expédition
Chaque mandrin pince ER20 HSK50 fait l'objet d'une inspection complète, pas d'un échantillonnage. Nous vérifions : la zone de contact du cône (≥90 % au bleu), le faux-rond au nez (≤0,005 mm), la force de traction (≥12 kN) et l'ajustement du filetage. Nous équilibrons également chaque porte-outil à G2,5 à 20 000 tr/min—s'il échoue, nous réusinons les rainures de décharge jusqu'à ce qu'il réussisse. Un rapport d'inspection écrit accompagne votre commande, référençant le numéro de série exact sur le porte-outil.
Spécifications qui comptent pour votre sélection de porte-outil
Voici les chiffres que nous citons pour chaque lot. Si vous avez besoin d'une plage de serrage ou d'un grade d'équilibrage différent, dites-le-nous—nous ajustons le processus, pas le prix.
Paramètre
Valeur
Interface
HSK50 (DIN 69893-1)
Type de pince
ER20 (ISO 15488)
Plage de serrage
1,0 – 13,0 mm
Matériau du corps
20CrMnTi, cémenté
Dureté (corps)
58±2 HRC
Dureté (écrou)
48±2 HRC
Faux-rond au nez
≤0,005 mm (avec barre d'essai)
Finition de surface (cône)
Ra 0,2 μm
Grade d'équilibrage
G2,5 @ 20 000 tr/min
Délai de livraison
12 jours ouvrés (du stock à la commande)
MOQ
1 pièce (sans MOQ)
Limites d'équilibrage et de faux-rond pour CNC haute vitesse
À 20 000 tr/min, un déséquilibre de 1 gramme sur un diamètre de 60 mm crée environ 13 N de force centrifuge. Cette force pousse l'outil hors du centre et laisse des marques de broutage sur votre pièce. Nous équilibrons chaque porte-outil individuellement à G2,5, ce qui signifie que le déséquilibre résiduel est inférieur à 0,6 g·mm pour cette taille. Le faux-rond que nous mesurons est la lecture totale indiquée (TIR) au nez, y compris l'erreur du siège de pince—pas seulement le cône. C'est ce chiffre qui affecte votre tolérance de perçage et l'usure de l'outil.
Puis-je obtenir une longueur de serrage personnalisée ou des trous de liquide de refroidissement traversants ?
Oui—nous pouvons usiner la longueur totale de 60 mm à 120 mm et ajouter deux trous de liquide de refroidissement de 4 mm à travers le corps, mais cela ajoute 3 à 4 jours au délai et change le grade d'équilibrage à G6,3, sauf si vous demandez un ré-équilibrage.
Avez-vous vraiment pas de MOQ ?
Exact—nous expédions une pièce pour le prototypage, et le prix unitaire baisse d'environ 18 % à 10 pièces et de 32 % à 50 pièces, mais le coût d'inspection et de matériau reste le même.
Comment contrôlez-vous la qualité sur un lot de 100 pièces ?
Nous utilisons une MMT pour vérifier l'angle du cône et la concentricité sur la première pièce, puis chaque 5e pièce subit un test complet de faux-rond sur un mandrin de précision ; les autres reçoivent un contrôle de contact du cône avec un calibre maître.
Quel est votre délai réel pour un mandrin HSK50 ER20 personnalisé ?
Les mandrins standard sont expédiés en 12 jours ouvrés ; la longueur personnalisée ou les trous de liquide de refroidissement prennent 15 à 16 jours ouvrés. Si vous avez besoin de plus rapide, nous pouvons accélérer un mandrin standard en 7 jours avec un supplément de 15 %.
Pourquoi la fabrication de précision en Chine fonctionne pour cette pièce
Nous fabriquons des porte-outils depuis 20 ans à Dongguan—pas comme une alternative à bas coût, mais parce que notre département de rectification fonctionne 24/7 sur des machines dédiées aux cônes HSK. Cela signifie que nous maintenons le cône 1:10 à ±0,002 mm sur chaque pièce, pas seulement quand un client regarde. Vous obtenez une qualité constante lot après lot, car nous contrôlons tout le processus, de la coupe de l'acier à l'inspection finale. C'est de la fabrication de précision, made in China, avec une documentation de qualité export.
Avant de sélectionner un porte-outil pour votre prochain travail, consultez notre guide de sélection d'outils de coupe CNC pour confirmer votre taille de pince et votre longueur de serrage. Si vous resserrez les tolérances sur des pièces existantes, notre guide des tolérances d'usinage CNC explique comment le faux-rond et le contact du cône affectent vos positions de perçage finales.
Obtenez un devis ferme en 12 heures
Envoyez votre dessin—même une esquisse approximative avec le faux-rond et la vitesse cibles—à sc@bquq.com. Nous répondons avec un prix ferme, un délai et une spécification d'équilibrage dans les 12 heures ouvrées. Pour les questions urgentes, WhatsApp +86 13713157787. Sans MOQ, sans jeux de négociation—juste un devis direct pour un mandrin pince ER20 HSK50 usiné CNC haute vitesse qui fonctionne sur votre machine.