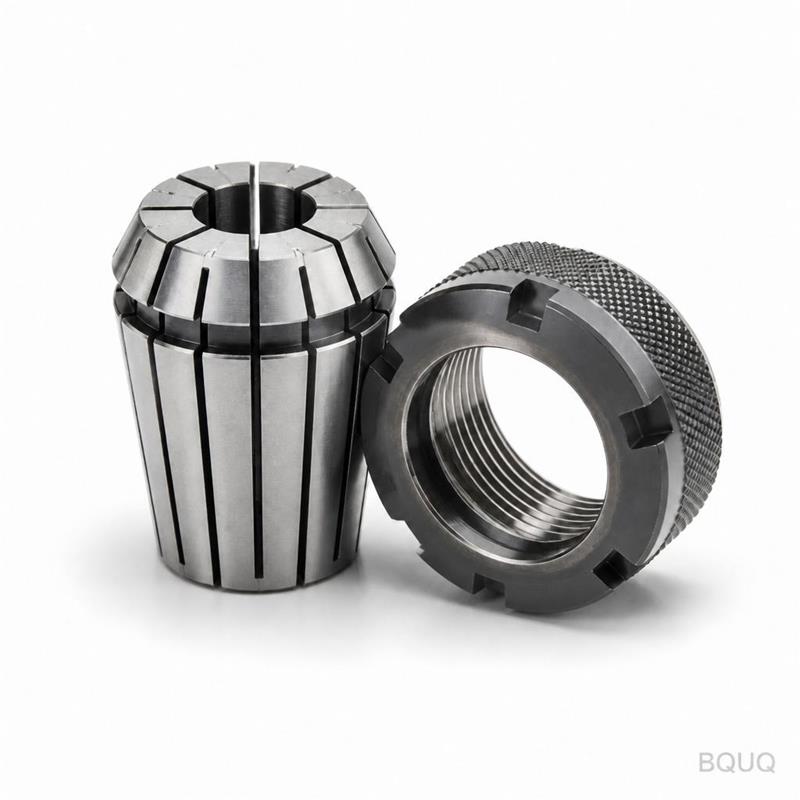
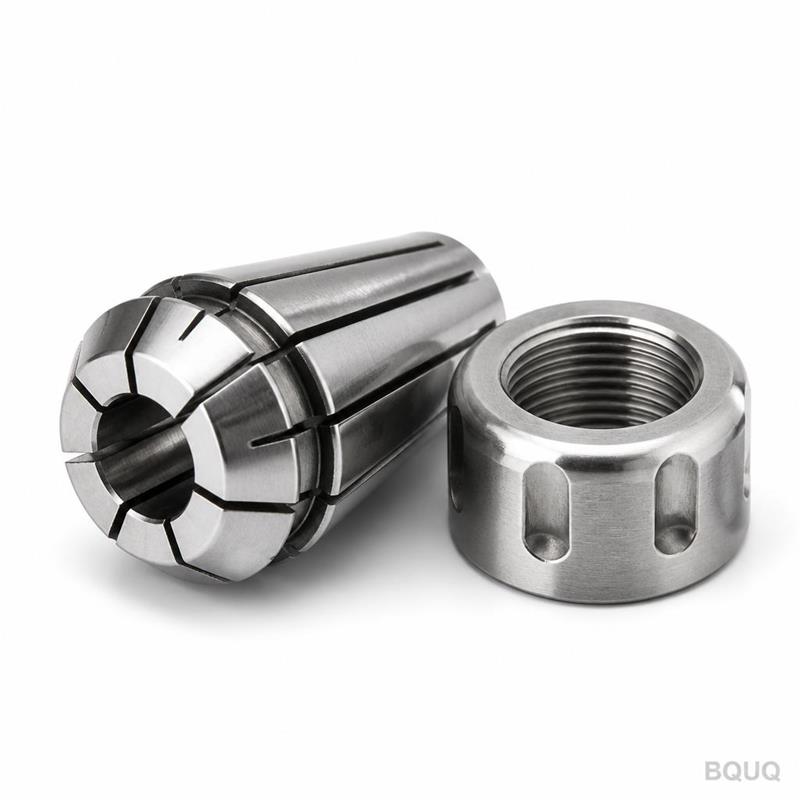
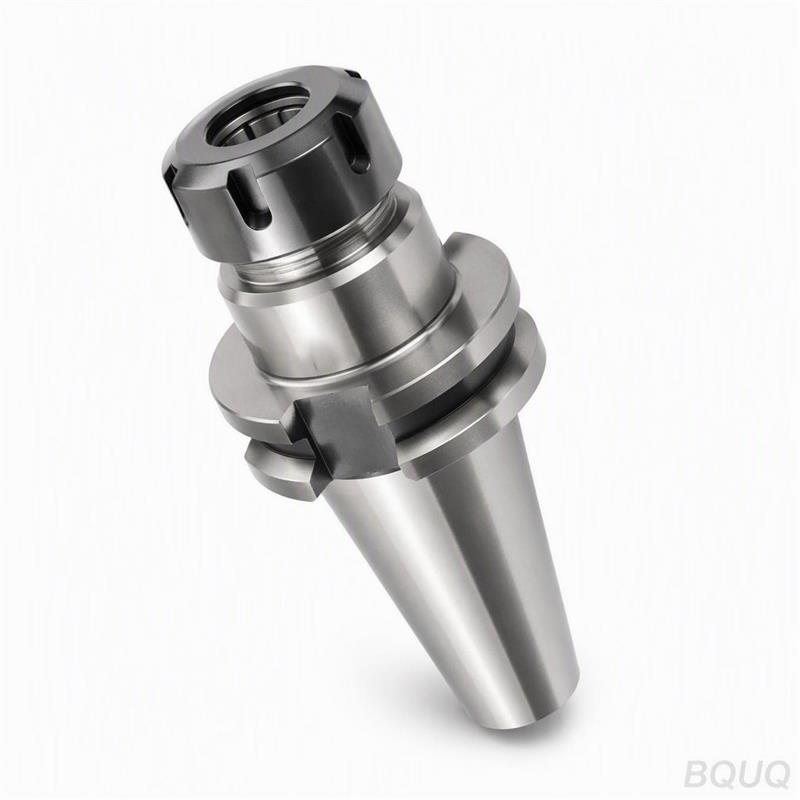
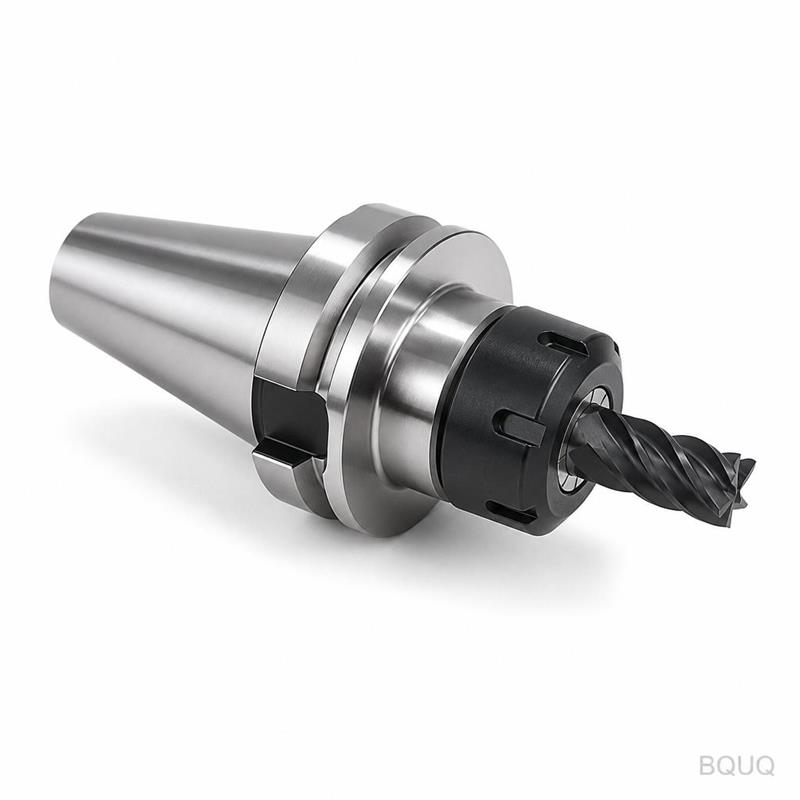
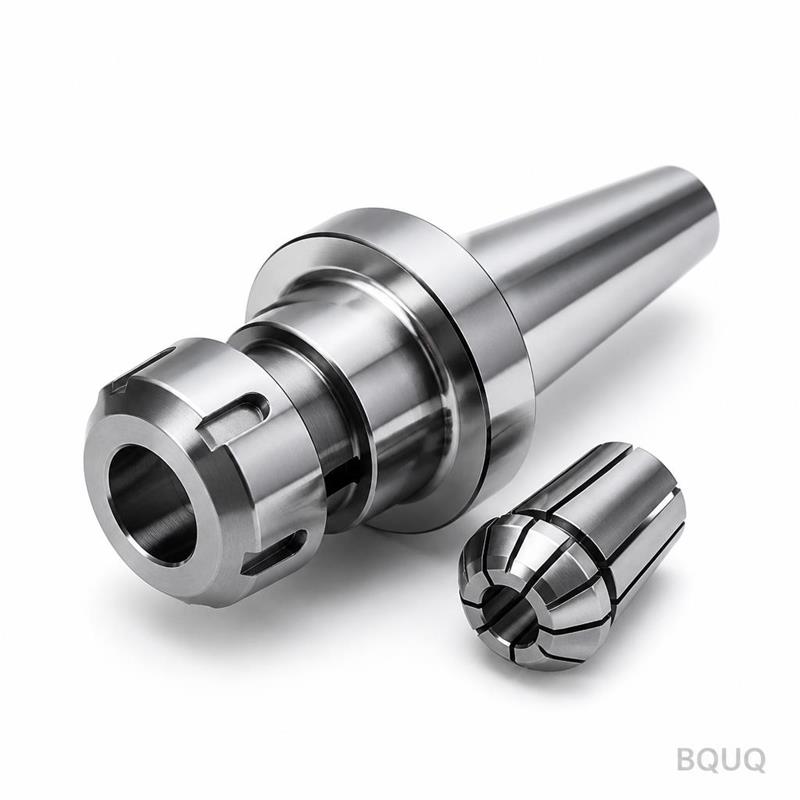
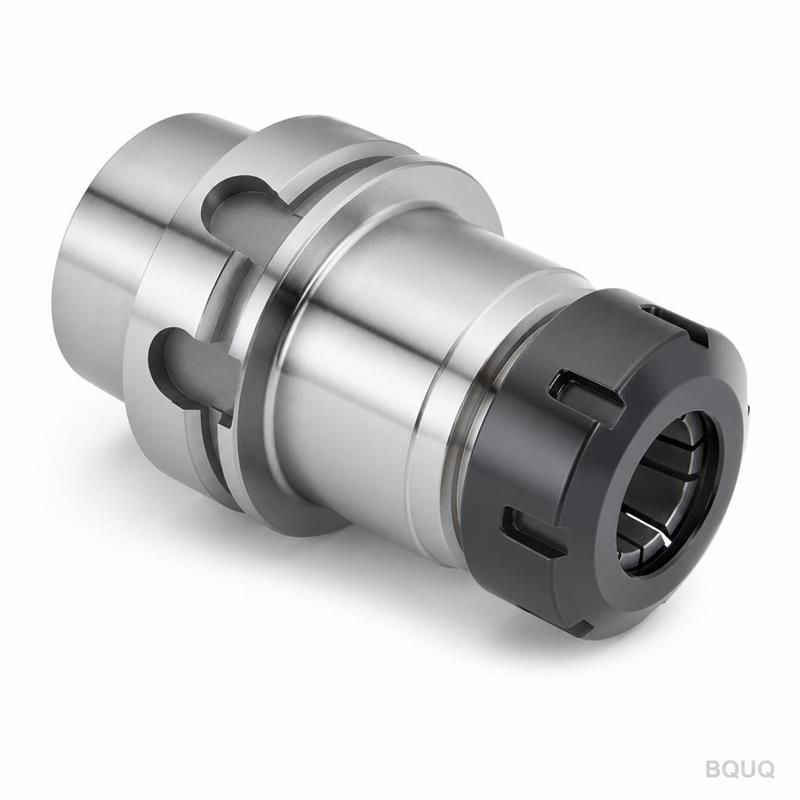
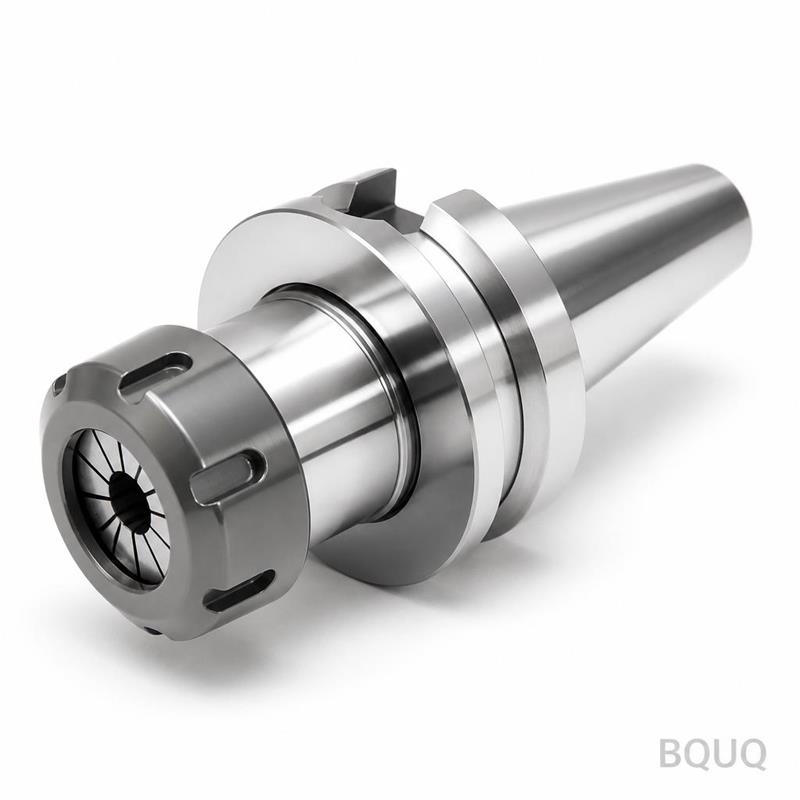
Ceci est un porte-outil à mandrin de serrage ER32 à pince ressort usiné CNC, conçu pour maintenir votre outil de coupe avec un faux-rond radial de 5µm (0,005mm) au nez. Nous l‘us
Mandrin de serrage ER32 à pince ressort usiné CNC BQUQ – Précision de faux-rond 5µm
Ceci est un porte-outil à mandrin de serrage ER32 à pince ressort usiné CNC, conçu pour maintenir votre outil de coupe avec un faux-rond radial de ≤5µm (0,005mm) au nez. Nous l'usinons en acier allié
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est un porte-outil à mandrin de serrage ER32 à pince ressort usiné CNC, conçu pour maintenir votre outil de coupe avec un faux-rond radial de ≤5µm (0,005mm) au nez. Nous l'usinons en acier allié 20CrMnTi, cémenté pour atteindre une dureté de surface de HRC 58-60, et nous expédions les tailles standard sous 24 heures. Si vous avez besoin d'un porte-outil qui maintient une fraise deux tailles de 1/8" parfaitement concentrique à 12 000 tr/min sans broutage, c'est la pièce qu'il vous faut.
Comment le mécanisme de pince ressort ER32 élimine le glissement d'outil
Le mandrin de serrage ER32 utilise un alésage conique (angle inclus de 8°) et un écrou de verrouillage fileté. Lorsque vous serrez l'écrou, les 12 fentes de la pince se compriment radialement, maintenant la tige de l'outil sur toute sa longueur de 32mm. Ce n'est pas un porte-outil à vis de pression – il répartit la force de serrage uniformément, ce qui signifie zéro extraction d'outil lors d'un ébauche lourde. La pince en acier à ressort (65Mn) fléchit jusqu'à 1mm en plage de diamètre, donc un seul mandrin couvre les tiges d'outil de 2mm à 20mm. Nous rectifions le siège conique à une précision de jauge AT3, c'est pourquoi le faux-rond reste sous 5µm même après 10 000 cycles d'insertion.
Matériaux et traitement thermique : 20CrMnTi cémenté à HRC 58-60
Nous partons d'un lopin en 20CrMnTi, pas d'acier 45# bon marché. Le corps est tourné et fraisé CNC, puis cémenté à 920°C pendant 6 heures. Cela donne une profondeur de couche cémentée de 0,8-1,2mm, de sorte que la surface conique résiste à l'usure due au frottement de la pince. Le cœur reste résistant à HRC 30-35, ce qui absorbe les vibrations. L'écrou de verrouillage est en 40Cr, trempé et revenu à HRC 38-42. Nous ne faisons pas de chromage dur – nous rectifions le cône directement pour obtenir un état de surface de Ra 0,4µm. Cette finition miroir réduit le frottement lors du desserrage de l'outil après une utilisation à chaud.
Rectification de précision : comment nous obtenons un faux-rond total de 5µm
L'étape critique est la rectification cylindrique finale entre pointes. Nous rectifions d'abord l'alésage conique, puis montons le mandrin sur un arbre de précision (faux-rond <1µm) et rectifions la queue extérieure (DIN 69871 ou cône BT30/BT40) concentrique à cet alésage. Nous mesurons chaque unité sur une MMT avec une sonde de résolution 0,5µm. Le faux-rond total indiqué (TIR) à 50mm du nez est ≤5µm. Pour comparaison, un porte-outil standard DIN 6499 est de 10-15µm. Vous ressentirez la différence dans votre état de surface lors d'une passe de finition de 0,2mm.
Spécifications du mandrin de serrage ER32 qui comptent pour votre broche de machine
Paramètre
Valeur
Type de pince
ER32 (DIN 6499)
Plage de serrage
2mm – 20mm (0,079" – 0,787")
Matériau du corps
Acier allié 20CrMnTi
Dureté de surface
HRC 58-60 (profondeur de couche cémentée 0,8-1,2mm)
Dureté du cœur
HRC 30-35
Précision du cône
AT3 (DIN 6499)
Faux-rond total (TIR à 50mm)
≤5µm (0,005mm)
État de surface sur le cône
Ra 0,4µm
Options de queue
BT30, BT40, CAT40, HSK63A, queue droite 32mm
Délai (tailles standard)
24 heures
MOQ
Sans MOQ, pièce unitaire acceptée
Équilibrage et performance dynamique à 12 000 tr/min
Nous équilibrons chaque mandrin ER32 à G2,5 à 12 000 tr/min. Ce n'est pas optionnel – un porte-outil déséquilibré à cette vitesse crée une amplitude de vibration de 0,5mm qui ruine la durée de vie de vos plaquettes. Nous perçons deux trous de correction d'équilibrage dans la bride, puis nous re-mesurons. Le résultat est un porte-outil qui tourne assez régulièrement pour la finition de l'aluminium à haute vitesse. Si vous tournez à 20 000 tr/min, dites-le-nous et nous équilibrerons à G1,0 sans frais supplémentaires.
Inspection avant chaque expédition : rapport MMT inclus
Chaque mandrin de serrage ER32 à pince ressort passe par une inspection en 12 points. Nous vérifions le taux de contact du cône (doit être >85% au bleu), le faux-rond du filetage sur l'écrou de verrouillage, la dureté de surface avec un duromètre Rockwell, et le TIR final sur la MMT. Vous recevez un rapport d'inspection imprimé avec le numéro de pièce et la date. Si le contact du cône est décalé de 2%, nous mettons la pièce au rebut – nous ne vendons pas de pièces de second choix. C'est de la fabrication de précision, made in China, mais selon les normes DIN allemandes.
FAQ : dimensionnement, queues personnalisées et commande d'une unité unique
Quelle est la quantité minimale de commande (MOQ) ?
Sans MOQ – nous expédions une pièce, tout comme nous expédions un millier, avec le même délai de 24 heures pour les options standard BT30/BT40/CAT40.
Puis-je obtenir une queue personnalisée ou une longueur de cône spéciale ?
Oui, nous usinons des queues personnalisées (par exemple, HSK63A, R8, ou une queue droite de 25mm) en 3-5 jours, et nous fournissons un dessin 3D pour votre approbation avant l'usinage.
Comment garantissez-vous le faux-rond de 5µm sur chaque unité ?
Nous inspectons 100% des unités sur une MMT, et nous expédions le rapport de faux-rond individuel avec votre commande – s'il indique plus de 5µm, nous le remplaçons à nos frais.
Quel est le délai réel pour une commande en gros de 100 pièces ?
Les mandrins ER32 standard sont expédiés sous 24 heures ; pour les commandes en gros de 100+ pièces, nous maintenons 2 semaines de stock fini, donc le délai reste de 48 heures.
Pourquoi vous ne devriez pas acheter une pièce moulée ou fraisée auprès d'une société de négoce
Nous sommes l'usine. Nous possédons les tours CNC (10 unités, commandes Fanuc), les rectifieuses et la MMT. Vous parlez à l'ingénieur qui définit les tolérances, pas à un commercial qui lit une fiche technique. Ce mandrin ER32 est usiné à partir de matière pleine, pas moulé, donc il n'y a pas de vides de porosité cachés sous le cône. Notre prix unitaire est 15-20% inférieur à celui d'une marque allemande car vous supprimez la marge de l'importateur – mais le faux-rond est identique ou meilleur.
Associez ce mandrin avec le bon outillage et les bonnes tolérances
Pour tirer le meilleur parti de ce porte-outil à 5µm, associez-le à une pince équilibrée (nous fournissons également des pinces ER32, en acier à ressort 65Mn, faux-rond ≤3µm). Si vous sélectionnez des fraises en carbure ou des forets, lisez notre guide de sélection des outils de coupe CNC pour assortir les tolérances de tige. Et pour la précision globale de pièce que vous pouvez attendre, consultez notre guide des tolérances d'usinage CNC – il explique comment le faux-rond du porte-outil s'accumule avec votre GD&T de pièce.
Obtenez un devis ferme en 12 heures – sans MOQ, sans détours
Envoyez-nous votre dessin ou indiquez-nous simplement votre cône de broche et le diamètre de tige d'outil. Nous répondrons avec un prix ferme, un délai et une recommandation technique sur la question de savoir si l'ER32 est la bonne force de serrage pour votre opération. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous sommes à Dongguan, UTC+8, et nous répondons sous 12 heures ouvrables. Votre première pièce est gratuite, et nous ne facturons pas de rapport d'échantillon.