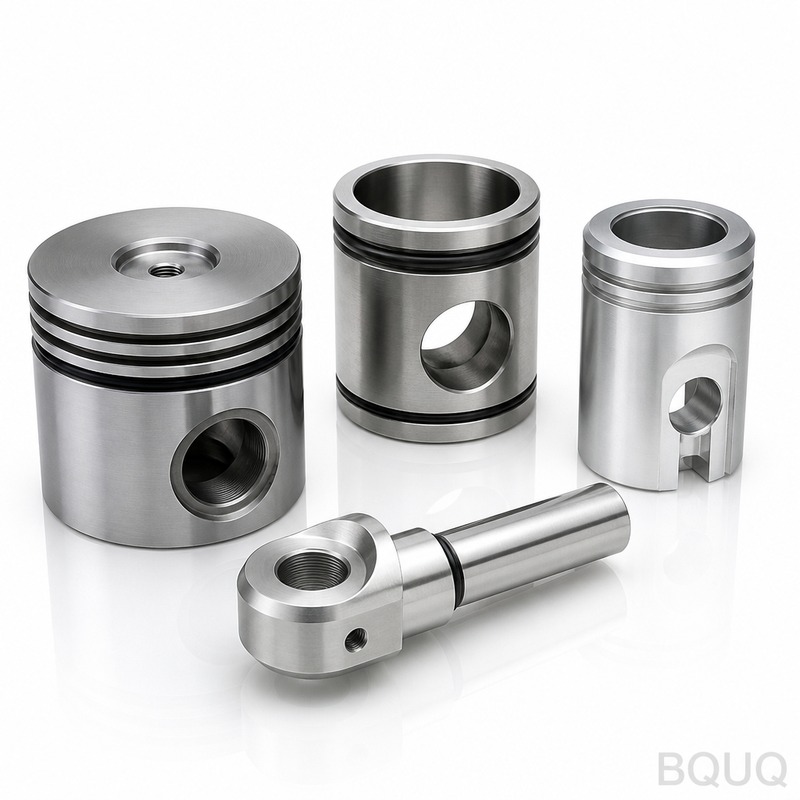
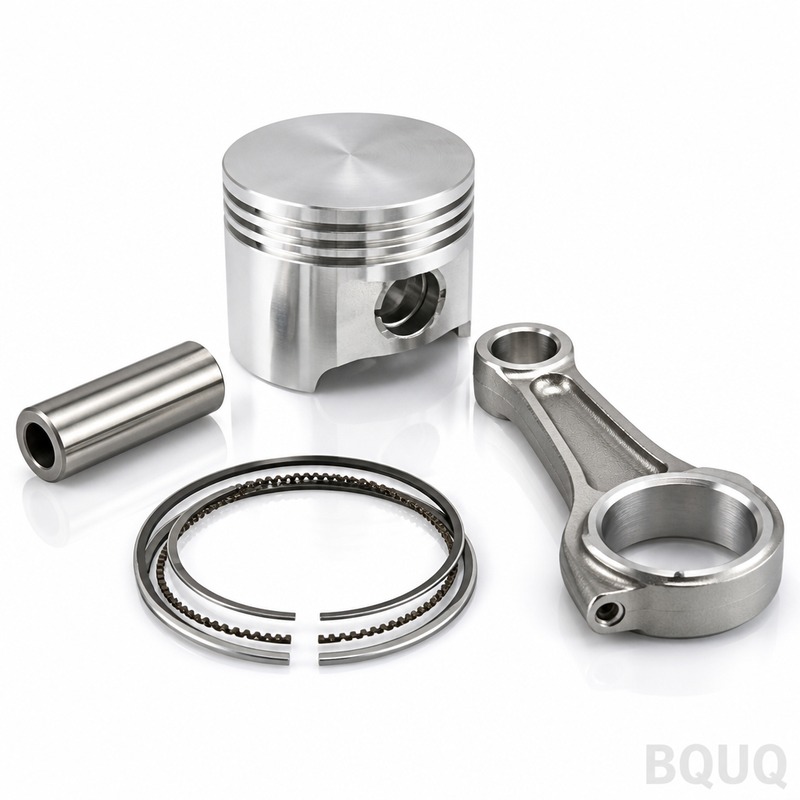
BQUQ fabrique des pistons hydrauliques usinés CNC en acier 1045 ou en acier inoxydable 17-4PH, maintenant la circularité à 0,005 mm et l‘état de surface à Ra 0,4 µm. Chaque piston
Pistons Hydrauliques Usinés CNC | Fabrication de Précision BQUQ
BQUQ fabrique des pistons hydrauliques usinés CNC en acier 1045 ou en acier inoxydable 17-4PH, maintenant la circularité à 0,005 mm et l'état de surface à Ra 0,4 µm. Chaque piston est livré avec un fa
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
BQUQ fabrique des pistons hydrauliques usinés CNC en acier 1045 ou en acier inoxydable 17-4PH, maintenant la circularité à 0,005 mm et l'état de surface à Ra 0,4 µm. Chaque piston est livré avec un faux-rond de 0,01 mm TIR, une dureté de 48 à 58 HRC et un délai de 15 jours après approbation du plan. C'est de la fabrication de précision made in China, sans quantité minimale de commande.
Pourquoi la Tolérance du Diamètre du Piston Surpasse les Coûts de Rodage
Nous usinons le diamètre extérieur à ±0,005 mm en un seul montage, éliminant le besoin de rodage secondaire sur la plupart des cylindres. Cette tolérance est vérifiée avec un micromètre numérique et un appareil de mesure de circularité Talyrond. Vous obtenez une pièce de remplacement prête à l'emploi, pas une ébauche nécessitant une reprise.
Matériaux et Traitements Thermiques pour Surfaces d'Étanchéité
Nous utilisons de l'acier à carbone moyen 1045 pour les cylindres hydrauliques standard, puis nous durcissons par induction la surface extérieure à 52 HRC. Pour les applications corrosives ou à haute pression, nous utilisons de l'acier inoxydable 17-4PH à 44 HRC, ou de l'acier au chrome-molybdène 4140 trempé à 58 HRC. Chaque matériau est certifié avec un certificat de contrôle en usine, et nous maintenons la profondeur de couche durcie à 1,5–2,0 mm afin que la surface d'étanchéité ne se déforme pas sous pression.
Comment Nous Maintenons un Faux-Rond de 0,01 mm sur les Pistons Longs
Les pistons de plus de 300 mm de long ont tendance à fléchir pendant l'usinage. Nous utilisons une lunette fixe et une contre-pointe tournante sur la poupée mobile, puis nous usinons le diamètre extérieur en deux passes : une passe d'ébauche à 0,5 mm de profondeur, suivie d'une passe de finition à 0,05 mm de profondeur. Entre les pointes, nous vérifions le faux-rond à trois points—les deux extrémités et le milieu—à l'aide d'un comparateur à cadran avec une résolution de 0,002 mm. Si le faux-rond dépasse 0,01 mm, nous remontons et recoupons, sans exception.
Fini de Surface Ra 0,4 pour des Joints à Faible Frottement
Nous tournons le diamètre extérieur à Ra 0,4 µm en utilisant une plaquette CBN à une vitesse de coupe de 180 m/min et une avance de 0,08 mm/tour. Ce fini réduit l'usure des joints et le frottement, ce qui est essentiel pour les pistons fonctionnant à une pression système de 250 bar. Pour les pistons à gorges, nous cassons les arêtes avec un chanfrein de 0,2 mm pour éviter de déchirer le joint torique lors de l'assemblage.
Inspection Avant Chaque Expédition
Chaque piston subit une inspection à 100 %, et non un plan d'échantillonnage. Nous mesurons le diamètre extérieur, le diamètre intérieur, la largeur et la profondeur des gorges avec un alésomètre et des pieds à coulisse. La circularité et le faux-rond sont vérifiés sur un Talyrond 73. La dureté est vérifiée avec un duromètre Rockwell portable. Le rapport final comprend un relevé MMT pour toute caractéristique avec une tolérance plus stricte que ±0,01 mm. Vous recevez une fiche d'inspection signée avec votre expédition.
Usinage des Filetages et Gorges Sans Bavures
La plupart des pistons hydrauliques ont une extrémité filetée pour la tige ou un écrou de presse-étoupe. Nous coupons les filetages avec un outil de filetage à point unique, puis nous ébavurons à la fois le début et la sortie du filetage avec un grattoir manuel. Pour les gorges internes qui retiennent les segments de piston, nous utilisons une plaquette de gorge avec un rayon de bec de 0,4 mm, puis nous inspectons la largeur de la gorge avec un calibre passe/ne passe pas.
Délai et MOQ : Fabriqué en Chine, Sans Minimums
Nous exploitons un atelier CNC 24h/24 et 7j/7 avec 30 centres d'usinage et 15 tours à commande numérique. Cela nous permet d'offrir un délai de 15 jours pour des quantités de 1 à 500 pièces. Il n'y a pas de MOQ—commandez un prototype ou 500 pièces de production, le coût de mise en place est le même. Pour les commandes urgentes, nous pouvons livrer en 7 jours moyennant un supplément de 20 %.
44–58 HRC (selon le matériau et le traitement thermique)
Tolérance du diamètre extérieur
±0,005 mm
Circularité
0,005 mm
Concentricité / faux-rond
0,01 mm TIR
État de surface
Ra 0,4 µm (0,8 µm standard)
Précision du filetage
ISO 6g / 6H, vérifiée avec des calibres à fileter
Délai
15 jours après approbation du plan (express 7 jours disponible)
MOQ
Sans MOQ (pièce unique acceptée)
Comment Choisir le Bon Outil de Coupe pour Votre Matériau de Piston
L'acier 4140 trempé à 58 HRC nécessite des plaquettes CBN, tandis que l'acier 1045 peut être usiné avec du carbure revêtu. Si vous spécifiez le processus d'usinage, consultez notre guide de sélection des outils de coupe CNC pour assortir le grade de plaquette à votre matériau et à votre dureté.
Quelle Tolérance Vous Avez Réellement Besoin pour un Joint Hydraulique
Tous les pistons n'ont pas besoin de ±0,005 mm. Pour un joint en polyuréthane standard, ±0,02 mm suffit. Pour un joint métal sur métal ou une tige à grande vitesse, vous avez besoin de ±0,005 mm. Lisez notre guide des tolérances d'usinage CNC pour éviter de sur-spécifier et de payer plus cher.
Quel est le MOQ pour les pistons hydrauliques usinés CNC ?
Il n'y a pas de MOQ—nous acceptons une pièce unique pour le prototypage ou une série de production de 500 pièces au même prix unitaire.
Pouvez-vous usiner des gorges ou des filetages personnalisés sur le piston ?
Oui, nous usinons toute largeur de gorge, profondeur et pas de filetage selon votre plan, et nous vérifions chaque caractéristique avec des calibres avant l'expédition.
Comment contrôlez-vous la qualité sur un lot de 500 pistons ?
Nous inspectons entièrement la première pièce, puis vérifions chaque 10e pièce pendant la production, et effectuons une inspection finale à 100 % sur le diamètre extérieur, le faux-rond et la dureté avant l'emballage.
Quel est le délai typique pour un piston personnalisé ?
Le délai standard est de 15 jours après approbation du plan ; nous pouvons le réduire à 7 jours moyennant des frais supplémentaires de 20 %.
Envoyez votre plan à sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons avec un devis ferme sous 12 heures, comprenant le prix unitaire, les coûts d'outillage et la date de livraison. Sans MOQ requis.