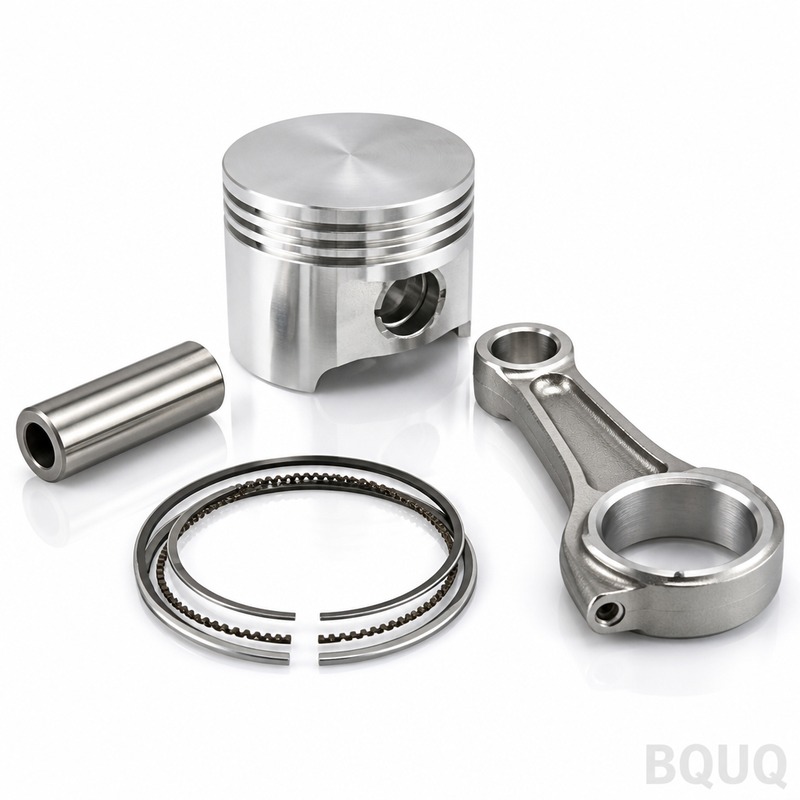
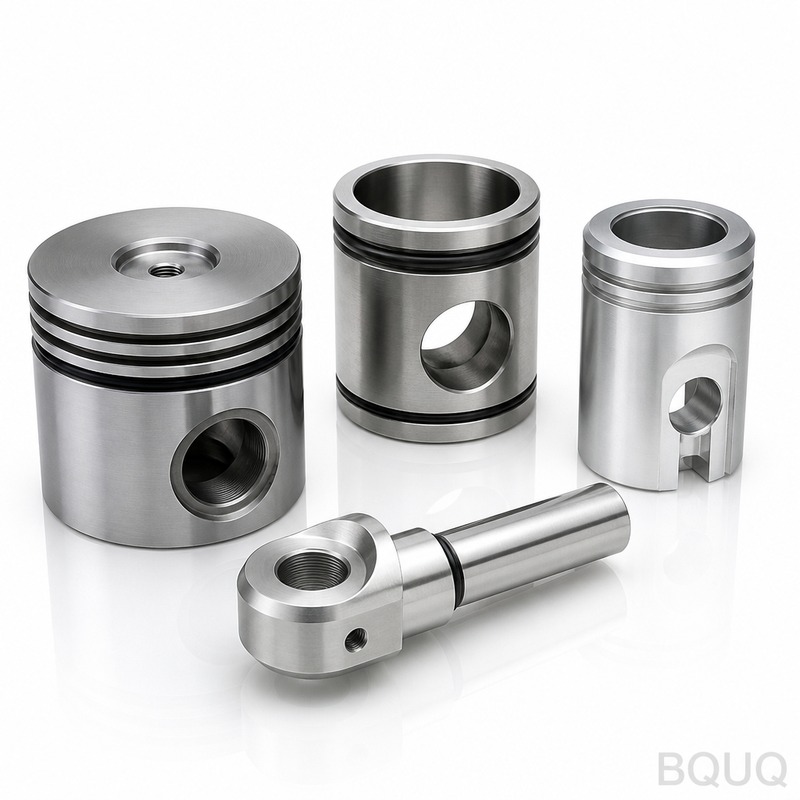
Voici des pistons usinés CNC pour moteurs à combustion interne, systèmes hydrauliques et compresseurs. Vous obtenez une circularité réelle de 0,002 mm, une tolérance d‘alésage de
Pistons de moteur usinés CNC BQUQ | Fabrication de précision
Voici des pistons usinés CNC pour moteurs à combustion interne, systèmes hydrauliques et compresseurs. Vous obtenez une circularité réelle de 0,002 mm, une tolérance d'alésage de ±0,005 mm et un état
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Voici des pistons usinés CNC pour moteurs à combustion interne, systèmes hydrauliques et compresseurs. Vous obtenez une circularité réelle de 0,002 mm, une tolérance d'alésage de ±0,005 mm et un état de surface de Ra 0,4 µm directement à la sortie de la machine. Nous expédions les premiers articles en 15 jours et nous usinons des ébauches en aluminium ou en acier trempé à 45 HRC sans déformation.
Comment nous maintenons la circularité des pistons sous 0,002 mm
Les jupes de piston se déforment lorsqu'elles sont mal serrées. Nous utilisons des mors doux personnalisés avec un arc de contact de 120 degrés qui saisit le diamètre extérieur de la jupe tout en laissant la tête libre. Pour les pistons à paroi mince (moins de 3 mm d'épaisseur de paroi), nous passons à un mandrin à vide avec un mandrin qui soutient l'alésage de l'intérieur. Cela élimine l'effet « chips de pomme de terre ». Nous vérifions chaque pièce sur une machine de circularité Talyrond 365 — pas une MMT. Le Talyrond mesure la déviation radiale par incréments de 0,001 mm, ce qui nous permet de détecter le lobing avant qu'il ne quitte l'atelier.
Matériaux et traitements thermiques que nous utilisons
Nous usinons trois familles de pistons. Pour les moteurs à essence : aluminium 4032-T6 avec 22 % de teneur en silicium — cela résiste au grippage à 350 °C. Pour le diesel : aluminium forgé 2618-T61, qui conserve sa limite d'élasticité à 200 °C. Pour les vérins hydrauliques : acier 4140 trempé à 45–48 HRC, puis rectifié sans centre à la tolérance g6. Nous ne recuisons pas avant l'usinage. Au lieu de cela, nous faisons une ébauche, un détensionnement à 190 °C pendant 4 heures, puis une finition. Cela maintient la géométrie de l'alésage stable après le premier démarrage de votre moteur.
Séquence de finition des gorges de segment et de l'alésage de l'axe
Les gorges de segment sont la caractéristique la plus difficile à atteindre. Nous ébauchons la gorge avec une plaquette à rayon de pointe de 0,4 mm, puis nous finissons avec un outil à gorge affûté à un rayon de 0,15 mm. Cela donne un état de surface de flanc de Ra 0,8 µm et un rayon de fond de 0,2 mm — essentiel pour l'assise du segment. L'alésage de l'axe n'est pas alésé. Nous l'usinons avec une plaquette PCD à 3 500 tr/min, puis nous le rodons avec une pierre diamantée de grain 600 pendant 20 secondes. La tolérance finale de l'alésage de l'axe est H6 (+0,013 / 0), avec un état de surface de Ra 0,2 µm. Nous mesurons l'alésage de l'axe avec un calibre à air — il lit à 0,001 mm sans toucher la pièce.
Options de revêtement et de traitement post-usinage
Nous proposons trois revêtements selon votre cycle de service. Standard : anodisation dure (50 µm) pour les pistons en aluminium — cela donne une surface équivalente à 70 HRC. Pour les applications turbo à haute suralimentation : nous appliquons un lubrifiant sec (Molykote D-321R) sur la jupe, 10 µm d'épaisseur, ce qui réduit le grippage lors des démarrages à froid. Pour les pistons en acier : nous faisons une conversion chimique au phosphate de manganèse (MIL-DTL-16232) pour retenir le film d'huile. Nous masquons toutes les surfaces d'étanchéité avant le revêtement. Si vous avez besoin d'un revêtement barrière thermique sur la tête, nous le sous-traitons à un partenaire et revérifions le diamètre extérieur après le revêtement — l'épaisseur ajoute 0,05 mm, et nous devons confirmer que votre empilement de jeux fonctionne toujours.
Inspection avant chaque expédition
Chaque lot reçoit un contrôle dimensionnel complet sur notre MMT Zeiss Contura. Nous vérifions 14 points sur le profil de la jupe, 3 points par gorge de segment et le diamètre de l'alésage de l'axe sur deux axes. Nous effectuons également un test d'étanchéité à 100 % sur les trous de retour d'huile — nous pressurisons la galerie interne à 3 bar et surveillons la chute de pression sur 30 secondes. Pour les lots critiques (plus de 500 pièces), nous incluons un graphique de faux-rond du Talyrond avec votre bordereau d'expédition. La dureté est vérifiée sur un duromètre Rockwell sur la tête — nous rejetons tout ce qui est inférieur à 42 HRC pour l'acier, ou inférieur à 100 HB pour l'aluminium. Nous conservons les données d'inspection pendant 10 ans.
Délai de livraison et MOQ — Nous brisons la norme
La plupart des fournisseurs de pistons imposent un minimum de 500 pièces. Pas nous. Notre MOQ standard est d'une pièce. Vous envoyez un dessin, nous devisons en 12 heures et expédions un prototype unique en 15 jours. Pour les séries de production (100 à 10 000 pièces), le délai est de 21 jours après votre approbation du premier article. Nous stockons des barres d'aluminium 2618 et 4032 en longueurs de 6 mètres, donc aucun délai de matériau. Si vous avez besoin d'une urgence, nous pouvons livrer en 7 jours une pièce unique — vous payez des frais d'expédition accélérée de 20 %, mais vous recevez la pièce. Nous sommes une usine fabriquée en Chine, mais nos rapports de contrôle qualité sont en anglais et notre équipe répond dans les 4 heures ouvrables (GMT+8).
Comment nous évitons le broutement sur les pistons longs et élancés
Les pistons avec un rapport longueur/diamètre supérieur à 1,5 sont sujets au broutement. Nous résolvons cela avec une barre d'alésage amortie pour l'alésage de l'axe — elle contient un amortisseur de masse accordé qui absorbe les vibrations à 1 200 Hz. Pour le diamètre extérieur, nous utilisons une plaquette à lame avec un rayon de pointe de 0,8 mm et un angle de direction de 95 degrés. Nous équilibrons également la broche à G2.5 pour réduire les vibrations forcées. Si vous avez une tête très mince (moins de 2 mm), nous usinons la tête en dernier, après la jupe et les gorges de segment. Ainsi, la pièce est rigide pendant la majeure partie de la coupe, et la section mince n'est exposée qu'à une passe de finition légère.
Spécification
Valeur
Notes
Matériau
4032-T6, 2618-T61, acier 4140
Autres alliages sur demande
Plage de diamètres
20 mm – 200 mm
Plus grand : conception en deux pièces
Dureté (acier)
45–48 HRC
Après traitement thermique
Dureté (aluminium)
100–120 HB
État T6
Tolérance d'alésage
±0,005 mm
H6 sur l'alésage de l'axe
État de surface (diamètre extérieur)
Ra 0,4 µm
Finition avec plaquette à lame
État de surface (alésage de l'axe)
Ra 0,2 µm
Rodé
Circularité
0,002 mm
Vérifié au Talyrond
Faux-rond (tête à alésage)
0,01 mm
Faux-rond total indiqué
Délai (prototype)
15 jours
Pièce unique, sans MOQ
Délai (production)
21 jours
Après approbation du premier article
MOQ
1 pièce
Sans MOQ pour les matériaux standard
Quel est votre MOQ pour les pistons personnalisés ?
Une pièce. Nous usinons un prototype unique selon votre dessin, vous le testez, puis nous passons à l'échelle. Sans MOQ pour les alliages d'aluminium ou d'acier standard.
Pouvez-vous reproduire le revêtement de mon piston OEM actuel ?
Oui — envoyez-nous un échantillon et une spécification de revêtement (épaisseur, dureté, coefficient de frottement). Nous ferons de la rétro-ingénierie sur le revêtement et l'appliquerons à vos pièces, puis vérifierons avec un test au brouillard salin si nécessaire.
Comment garantissez-vous la tolérance de largeur de la gorge de segment ?
Nous coupons la gorge avec un outil à gorge affûté à une tolérance de largeur de 0,005 mm, et nous la vérifions avec un calibre passe/ne passe pas. Pour les gorges critiques, nous utilisons un micromètre laser qui lit la largeur à 0,001 mm sur chaque 10e pièce.
Quel est votre délai le plus rapide pour un piston unique ?
Sept jours pour un matériau standard (4032 ou 2618) sans revêtement. Vous payez des frais d'expédition accélérée de 20 %, mais la pièce est expédiée avec des données d'inspection complètes. Pour les pistons en acier avec traitement thermique, le plus rapide est de 10 jours.
Prêt à commander ? Envoyez votre dessin à sc@bquq.com ou sur WhatsApp +86 13713157787. Nous répondons avec un devis ferme dans les 12 heures — pas de fourchettes vagues, pas de frais d'outillage cachés. Si vous choisissez encore un outil de coupe pour votre propre atelier, consultez notre guide de sélection d'outils de coupe CNC. Pour des tolérances plus serrées que celles que nous avons listées, lisez notre guide des tolérances d'usinage CNC pour comprendre ce qui est réalisable. Nous sommes un partenaire en fabrication de précision, pas un atelier à façon — nous prenons la responsabilité de la performance finale du piston.