Ce Que Sont Ces Raccords et Pourquoi Ils Maintiennent 300 Bar Sans Fuites Ces pièces de raccords pneumatiques usinées CNC sont des connecteurs usinés avec précision, des adaptate
Pièces de Raccords Pneumatiques Usinées CNC BQUQ | Fabrication de Précision
Ce Que Sont Ces Raccords et Pourquoi Ils Maintiennent 300 Bar Sans Fuites Ces pièces de raccords pneumatiques usinées CNC sont des connecteurs usinés avec précision, des adaptateurs filetés et des r
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce Que Sont Ces Raccords et Pourquoi Ils Maintiennent 300 Bar Sans Fuites
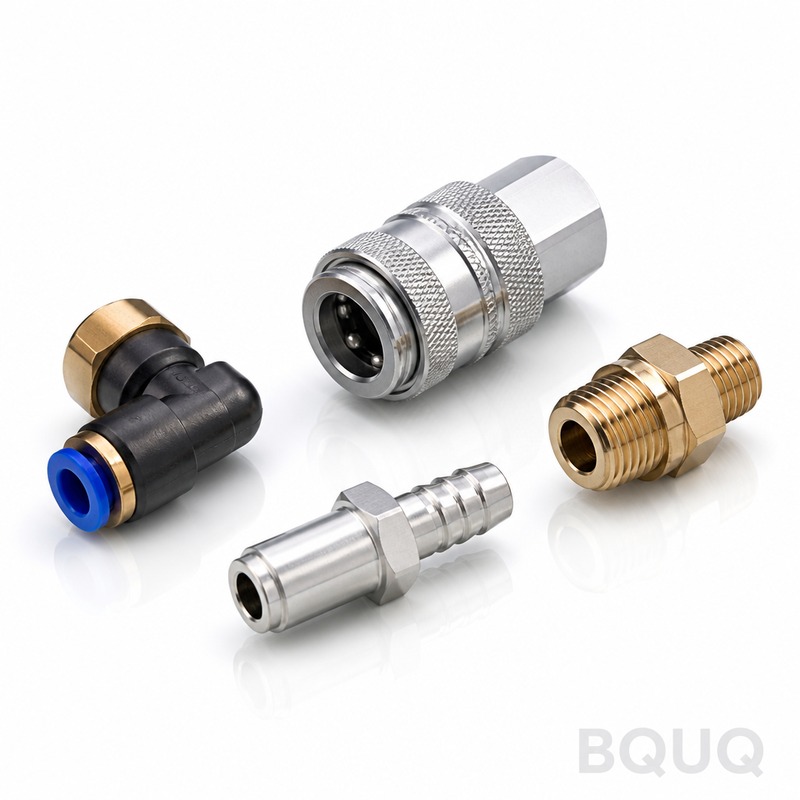
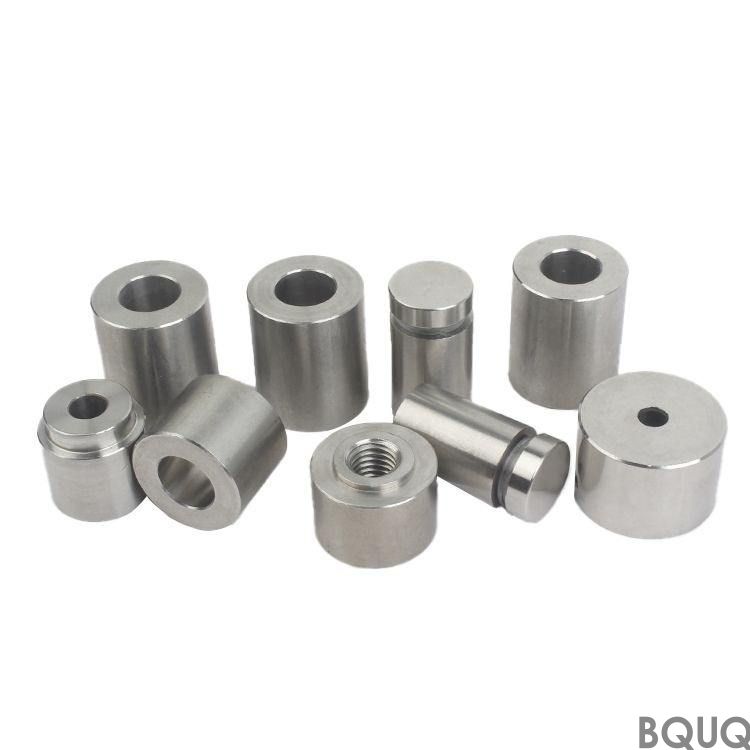
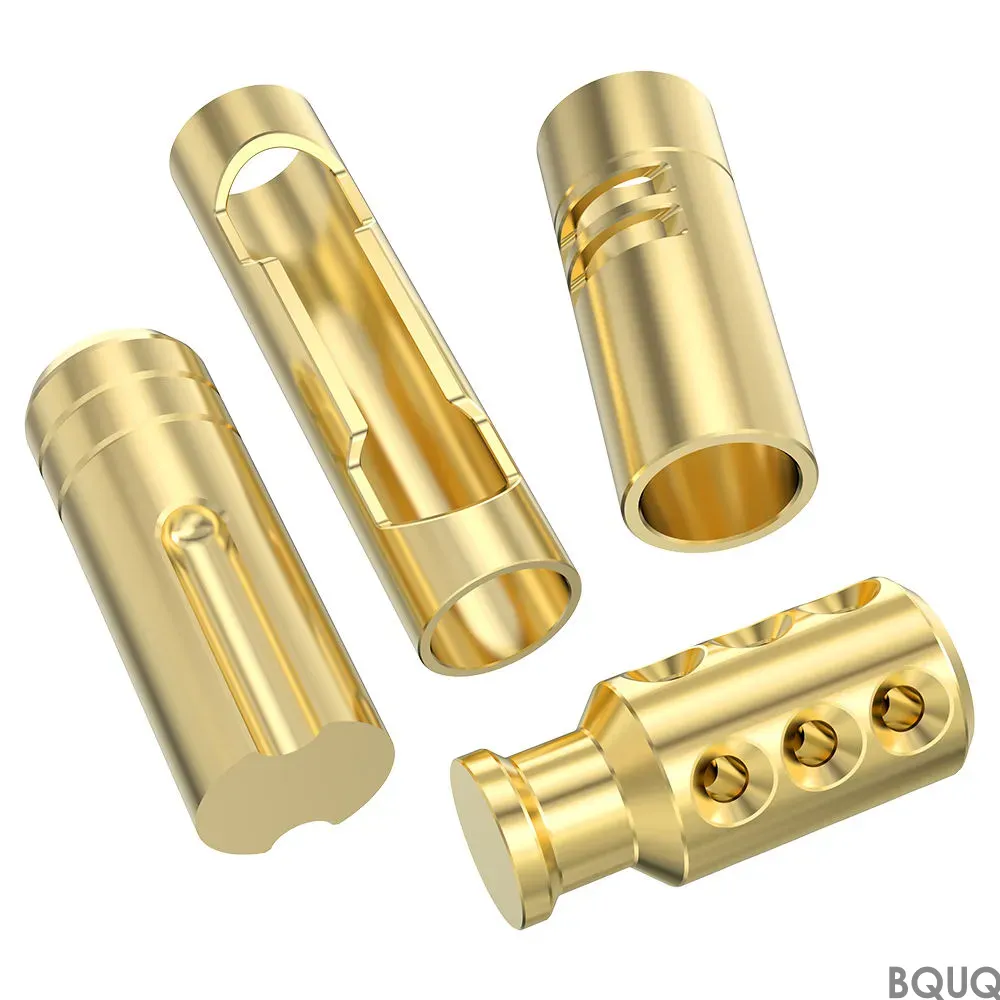
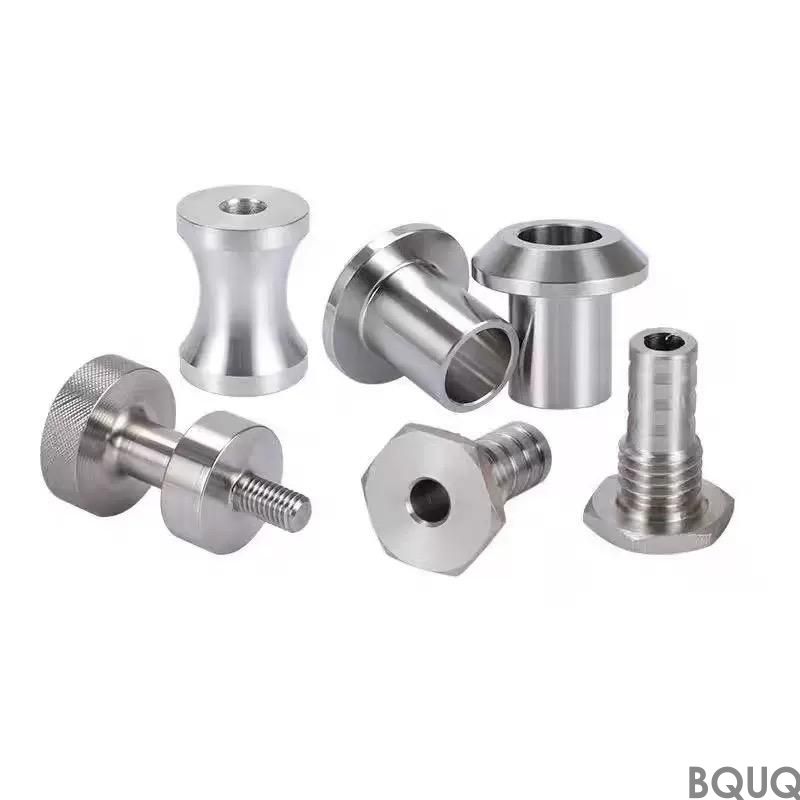
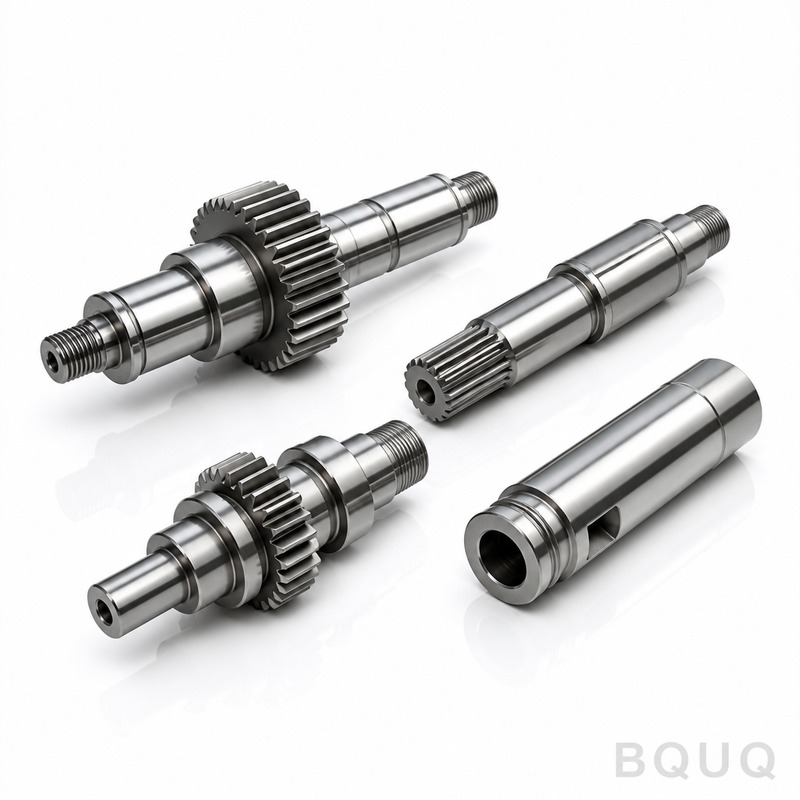
Ces pièces de raccords pneumatiques usinées CNC sont des connecteurs usinés avec précision, des adaptateurs filetés et des raccords traversants pour systèmes d'air comprimé, circuits à vide et collecteurs de capteurs. Nous maintenons une tolérance de position réelle de ±0,005 mm sur toutes les faces d'étanchéité et les diamètres de pas de filetage, avec une finition de surface de Ra 0,4 µm sur les gorges de joint torique critiques. Cette combinaison vous offre une étanchéité sans fuite à une pression de service de 300 bar et une pression d'éclatement supérieure à 450 bar, vérifiée sur chaque lot. Le délai de livraison pour les ébauches standard est de 7 jours ; pour les dessins personnalisés, nous expédions les premiers articles en 10 jours à compter de l'approbation du fichier CAO.
Nous sommes une usine forte de 20 ans d'expérience à Dongguan, en Chine, exploitant 40 tours CNC et 25 centres d'usinage à 5 axes. Chaque raccord est usiné à partir de barres pleines—aucune pièce moulée, aucune porosité. Vous obtenez une pièce dimensionnellement reproductible sur des millions d'unités, avec un profil de dureté que nous contrôlons par traitement thermique, non par approximation. C'est de la fabrication de précision, made in China, mais avec un système qualité comparable à celui de tout atelier allemand ou japonais.
Comment Nous Usinons les Sièges Coniques et les Filetages Métriques
La performance d'étanchéité d'un raccord pneumatique dépend du siège conique à 60 degrés et de l'angle de flanc du filetage. Nous usinons ces caractéristiques en une seule opération de serrage en utilisant l'outillage motorisé sur nos tours suisses Star et Citizen. Cela élimine le risque d'erreur de concentricité entre le filetage et le siège—un point de défaillance courant lorsque les pièces sont transférées entre machines. Notre faux-rond mesuré entre le diamètre de pas de filetage et le siège conique est inférieur à 0,008 mm, ce qui est essentiel pour les raccords assemblés et désassemblés à plusieurs reprises lors de la maintenance sur site.
Pour les filetages internes jusqu'à M5, nous utilisons le fraisage de filetage (thread whirling) au lieu du taraudage. Le fraisage de filetage coupe le filetage par fraisage, produisant un flanc plus résistant et sans bavures avec une finition de surface de Ra 0,8 µm. Vous ne trouverez pas de filetages déchirés ou d'arêtes roulées à l'intérieur de nos raccords. Nous ébavurons également chaque trou traversant et chanfreinons chaque arête vive, car un seul copeau métallique dans une ligne pneumatique peut bloquer une vanne ou rayer un alésage de cylindre.
Matériaux et Traitements Thermiques Utilisés pour les Corps de Raccords
Nous usinons trois principales familles de matériaux pour les raccords pneumatiques. Premièrement, l'aluminium 6061-T6 pour les collecteurs légers et les applications basse pression jusqu'à 100 bar ; nous anodisons à 25 µm de couche dure, donnant une dureté de surface équivalente à 60 HRC. Deuxièmement, l'acier inoxydable 316L pour les environnements corrosifs et les lignes de qualité alimentaire ; nous le laissons à l'état recuit (180 HB) mais pouvons le durcir par nitruration à 65 HRC pour la résistance à l'usure sur les raccords rapides à cycle élevé. Troisièmement, l'acier de décolletage 12L14 pour les raccords industriels généraux ; nous cémenons la surface à 58–62 HRC, avec une profondeur de couche de 0,4–0,8 mm, pour des filetages qui survivent à 10 000 cycles de couple.
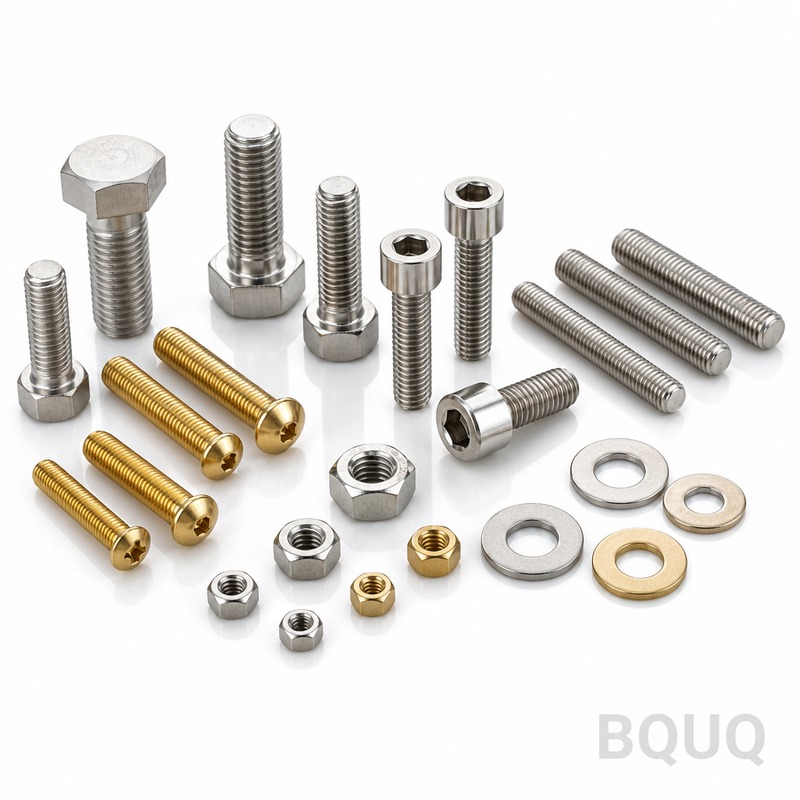
Pour les raccords en laiton, nous utilisons du laiton au plomb C36000, que nous ne traitons pas thermiquement—sa dureté naturelle de 80 HRB est suffisante pour l'instrumentation basse pression. Chaque lot de matériau est traçable jusqu'à son certificat d'usine. Si vous avez besoin d'un placage spécifique, nous proposons du nickel chimique (0,5–1,0 mil), du zinc-nickel (8–12 µm) ou une passivation pour l'inox. Nous n'utilisons jamais de matériaux recyclés ou de sources mixtes car les inclusions provoquent des micro-fuites.
Inspection Avant Chaque Expédition : Test à l'Air et Rapport CMM
Nous n'expédions aucun raccord sans un test d'étanchéité à l'air sous l'eau à 150 % de la pression de service nominale. Pour un raccord de 300 bar, cela signifie que nous le pressurisons à 450 bar et recherchons des bulles. Cela détecte toute micro-porosité dans le matériau ou une mauvaise soudure—bien que nous ne souduions pas les raccords, nous testons quand même car une bavure d'usinage sur le siège peut fuir. Chaque lot reçoit également un rapport d'inspection CMM complet, mesurant le diamètre de pas de filetage, l'angle du cône et le faux-rond du filetage avec une répétabilité de 2 µm.
Nous vérifions la rugosité de surface avec un profilomètre, avec un objectif de Ra 0,4 µm sur les faces d'étanchéité et Ra 1,6 µm sur les surfaces non critiques. Pour l'inox passivé, nous effectuons un test au sulfate de cuivre pour vérifier que la couche passive est intacte. Si vous utilisez nos raccords dans une application en salle blanche, nous pouvons nettoyer par ultrasons et emballer individuellement chaque pièce dans des conditions de classe 1000. Nous conservons un échantillon de chaque lot de production pendant 24 mois au cas où vous auriez besoin d'une analyse de défaillance.
Pourquoi Nos Raccords Résistent au Grippage et au Coincement lors de l'Assemblage
Le grippage—la soudure à froid des filetages lors de l'assemblage—est la première cause de défaillance sur le terrain pour les raccords en acier inoxydable. Nous prévenons cela de deux manières. Premièrement, nous contrôlons la finition de surface du filetage à Ra 0,8 µm, suffisamment lisse pour éviter les micro-soudures mais pas trop lisse pour que le lubrifiant ne puisse pas adhérer. Deuxièmement, nous appliquons un film mince de graisse au bisulfure de molybdène sur les filetages sur demande, ce qui réduit le coefficient de frottement à 0,08. Pour les raccords en aluminium, nous ajoutons un produit d'étanchéité pour filetage à base de PTFE qui durcit au contact et prévient la corrosion galvanique lorsqu'ils sont accouplés à des orifices en acier.
Nos raccords en acier 12L14 reçoivent un revêtement de phosphate de manganèse, qui absorbe l'huile et fournit un couple de desserrage 30 % inférieur à celui de l'acier non revêtu. Cela importe si votre équipe de maintenance utilise des clés à choc. Si vous avez besoin d'un raccord pouvant être assemblé et désassemblé 500 fois sans recouper les filetages, nous recommandons notre option en 316L nitruré—la dureté de couche de 65 HRC rend le filetage résistant à la déformation plastique.
Sélection des Outils de Coupe et Contrôle des Tolérances sur Notre Site
Pour atteindre les tolérances listées dans le tableau ci-dessous, nous nous appuyons sur un régime strict d'outils de coupe. Pour l'acier inoxydable, nous utilisons des plaquettes en carbure avec un revêtement TiAlN, à une vitesse de surface de 180 m/min. Pour l'aluminium, nous passons à des outils PCD à 600 m/min. Nous changeons les plaquettes après chaque 500 pièces, pas quand elles cassent, car une arête usée produit une dispersion de tolérance plus large. Ceci est détaillé dans notre guide de sélection des outils de coupe CNC, qui explique pourquoi l'usure des outils est la plus grande variable cachée dans l'usinage de précision.
Côté tolérances, nous utilisons un palpage en cours de processus sur chaque cinquième pièce pour corriger la dilatation thermique de la broche de la machine. La température de notre atelier est contrôlée à 20 °C ±1 °C, ce qui maintient le matériau sans expansion ni contraction de plus de 1 µm par 100 mm. Pour un aperçu plus approfondi de la façon dont nous définissons et vérifions ces limites, lisez notre guide des tolérances d'usinage CNC. Ce n'est pas théorique—nous appliquons ces règles sur chaque commande, que vous achetiez une pièce ou un million.
Emballage et Livraison pour les Besoins en Grand Volume ou en Pièce Unique
Nous emballons les raccords dans du papier anticorrosion VCI, puis dans des cartons rigides avec des inserts en mousse qui séparent chaque pièce. Pour les commandes en grand volume (plus de 10 000 pièces), nous utilisons des plateaux en plastique de 50 pièces chacun, scellés sous vide pour empêcher l'humidité. Nous expédions via DHL, FedEx ou fret maritime depuis le port de Shenzhen. Le délai standard est de 7 jours pour le matériel en stock, 10 jours pour l'usinage personnalisé. Pour les pannes urgentes, nous offrons un service express de 48 heures sur les tailles standard—vous payez un supplément de 20 %, mais nous garantissons l'expédition sous deux jours.
Nous maintenons un stock tampon des cinq tailles de raccords les plus courantes (M5, G1/8, G1/4, R1/4 et NPT 1/8) en aluminium 6061 et en acier inoxydable 316L. Vous pouvez commander ces tailles en toute quantité, d'une pièce à dix mille, et nous les expédions sans commande minimale. C'est une politique sans MOQ que nous maintenons depuis 20 ans. Nous comprenons que les ingénieurs ont besoin d'un seul prototype pour tester avant de s'engager dans une série de production, et nous soutenons ce flux de travail avec des frais de prototype fixes de 50 $ par conception, crédités sur votre première commande de production.
| Spécification | Valeur Standard | Plage Personnalisée | | --- | --- | --- | | Matériaux | Al 6061-T6, Inox 316L, Acier 12L14, Laiton C36000 | Titane, PEEK, Inconel 718 | | Tailles de Filetage | M5, G1/8, G1/4, R1/4, NPT 1/8 | M3 à M42, BSP, NPT, UNF | | Tolérance d'Usinage | ±0,005 mm | ±0,002 mm (sur demande) | | Faux-Rond du Filetage | 0,008 mm TIR | 0,004 mm TIR | | Finition de Surface (Face d'Étanchéité) | Ra 0,4 µm | Ra 0,2 µm | | Finition de Surface (Non-Étanchéité) | Ra 1,6 µm | Ra 0,8 µm | | Dureté (Acier) | 58–62 HRC (cémentation) | 65 HRC (nitruration) | | Dureté (Aluminium) | 60 HRC (anodisation dure) | 70 HRC (imprégnation PTFE) | | Pression de Service | 300 bar | 450 bar (sur demande) | | Délai de Livraison (Standard) | 7 jours | 5 jours (express) | | MOQ | Sans MOQ | 1 pièce | | Rapport d'Inspection | CMM + Test à l'Air | Certificat Matériau + Rapport de Reprise |
Quelle est la quantité minimale de commande pour les pièces de raccords pneumatiques usinées CNC ?
Notre MOQ est de zéro—nous acceptons une seule pièce pour le prototypage et montons jusqu'à des millions sans modifier votre structure de prix unitaire.
Pouvez-vous personnaliser le type de filetage ou ajouter une gorge spéciale pour un joint torique ?
Oui, nous usinons tout standard de filetage (BSP, NPT, UNF, métrique) et tout profil de gorge de joint torique selon votre dessin, y compris des profondeurs et largeurs personnalisées dans une tolérance de ±0,01 mm.
Comment assurez-vous le contrôle qualité sur un lot de 10 000 raccords ?