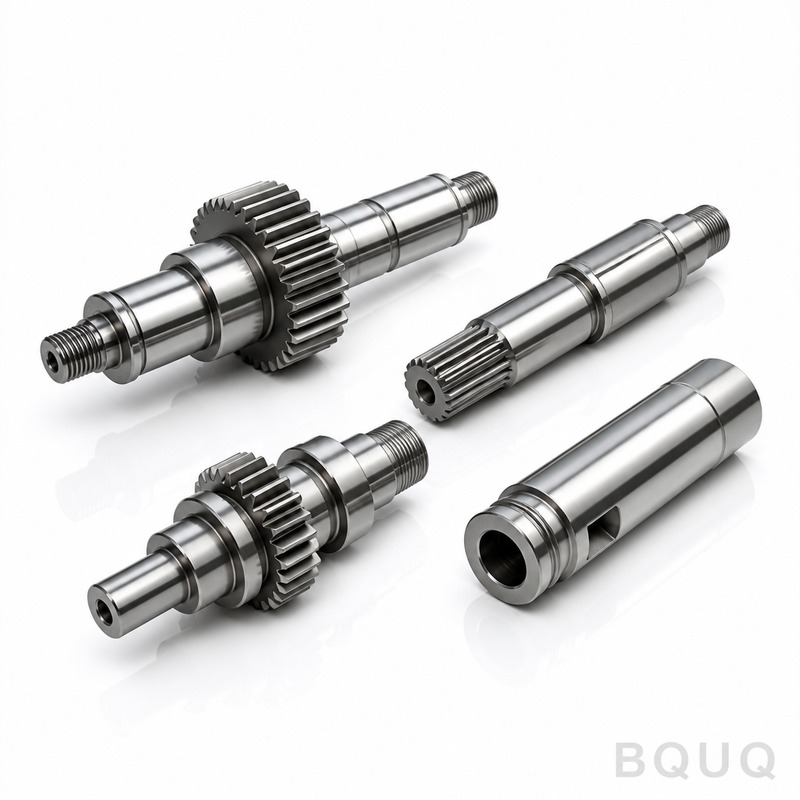
Les arbres de boîte de vitesses usinés CNC BQUQ sont des arbres ronds, cannelés ou en gradins produits sur des tours CNC 3 axes et 5 axes et des centres d‘usinage dans notre usine
Arbres de Boîte de Vitesses Usinés CNC BQUQ | Fabrication de Précision en Chine
Les arbres de boîte de vitesses usinés CNC BQUQ sont des arbres ronds, cannelés ou en gradins produits sur des tours CNC 3 axes et 5 axes et des centres d'usinage dans notre usine de Dongguan. Vous o
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les arbres de boîte de vitesses usinés CNC BQUQ sont des arbres ronds, cannelés ou en gradins produits sur des tours CNC 3 axes et 5 axes et des centres d'usinage dans notre usine de Dongguan. Vous obtenez un faux-rond total de 0,005 mm, un état de surface de 0,8 Ra et une dureté superficielle de 58 à 62 HRC sur demande — avec un délai standard de 15 jours et sans MOQ. Ces arbres transmettent le couple dans les réducteurs automobiles, robotiques et industriels sans vibration ni usure prématurée.
Tournage en Gradins et Fraisage de Cannelures : Comment Nous Maintenons un Faux-Rond de 0,005 mm
Le faux-rond est l'ennemi de la durée de vie des boîtes de vitesses. Un arbre avec un faux-rond de 0,02 mm provoque une charge inégale des dents d'engrenage, générant bruit et chaleur. Nous éliminons ce problème par un tournage en gradins entre pointes — et non dans un mandrin. Les deux extrémités de l'arbre reçoivent des trous de centre de précision (angle inclus de 60 degrés, rectifiés à une rondeur de 0,002 mm). Ensuite, nous tournons chaque diamètre en un seul montage sur un DMG Mori NLX 2500. Pour les cannelures, nous utilisons le taillage par fraise-mère CNC ou le tourbillonnage (Leistritz) pour couper des profils en développante avec une erreur de profil de 0,01 mm. Chaque arbre est mesuré sur une machine à mesurer la rondeur Talyrond 365 avant expédition. Résultat typique : 0,005 mm de faux-rond sur un arbre de 300 mm de long, 0,003 mm de rondeur sur les portées de palier.
Matériaux et Traitements Thermiques que Nous Utilisons pour les Arbres de Boîte de Vitesses
Le choix du matériau détermine la capacité de couple et la durée de vie en fatigue. Nous usinons quatre nuances standard, toutes issues d'aciéries certifiées en Chine (certificats matière ISO 9001:2015 inclus).
20CrMnTi (équivalent SAE 8620) : cémenté à 58–62 HRC, profondeur de couche 0,8–1,2 mm. Idéal pour les charges à fort impact dans les boîtes de vitesses automobiles.
40Cr (AISI 5140) : trempé et revenu à 28–32 HRC au cœur, puis durci par induction sur les portées à 50–55 HRC. Bon pour un couple moyen et un faible coût.
42CrMo4 (AISI 4140) : durci dans la masse à 42–46 HRC. À utiliser pour les réducteurs industriels lourds.
Acier inoxydable 17-4PH (H1025) : pour les boîtes de vitesses de qualité alimentaire ou marine nécessitant une résistance à la corrosion. Dureté de 33 HRC, aucun traitement thermique après usinage.
Nous ne sous-traitons pas le traitement thermique. Notre four partenaire est à 2 km de l'usine — cycles de trempe et revenu le jour même, avec un rapport de contrôle de dureté pour chaque lot. Si vous avez besoin d'une nitruration (48–52 HRC, couche blanche de 0,3 mm) ou d'un durcissement par induction sur des portées spécifiques, nous le faisons également en interne.
Dimensions des Gorges de Clavette et des Cannelures : Usinées selon DIN 5480 ou Votre Plan
Les arbres de boîte de vitesses cassent au niveau des gorges de clavette et des cannelures — jamais au milieu d'une portée lisse. Nous usinons les gorges de clavette sur des machines à brochage horizontal (tolérance de largeur de 0,005 mm, profondeur de 0,01 mm) ou sur électroérosion à fil CNC pour les gorges borgnes. Pour les cannelures, nous suivons la norme DIN 5480 (module 0,5–6) ou ANSI B92.1 (angle de pression de 30 degrés, pied plat ou pied en congé). Nous usinons également des dentelures (JIS B 1601) pour les engrenages montés en force. Chaque profil de dent est inspecté avec un appareil de contrôle d'engrenages (MMT CNC avec palpeur Renishaw SP25) — écart de profil ≤0,015 mm, écart d'hélice ≤0,012 mm. Si votre plan spécifie une cannelure personnalisée, nous la programmons directement à partir du fichier STEP. Aucun coût d'outillage supplémentaire pour les profils non standard.
État de Surface et Équilibrage : Ra 0,4 à 0,8 pour les Portées de Roulements
Les portées de roulements nécessitent un Ra de 0,4 à 0,8 µm pour prévenir le fretting et maintenir un ajustement avec serrage approprié. Nous obtenons cela avec des plaquettes CBN à une vitesse de coupe de 180 m/min, suivies d'une passe de brunissage à galet si nécessaire — ce qui comprime la surface à 0,2 µm Ra et ajoute une dureté superficielle équivalente de 5 à 8 HRC. Pour les arbres à grande vitesse (au-dessus de 3000 tr/min), nous effectuons un équilibrage dynamique de qualité G2.5 (ISO 1940-1). L'équilibrage sur deux plans avec perçage de correction est standard. Les arbres de plus de 500 mm de longueur sont contrôlés pour leur rectitude sur une table en granit avec un comparateur à cadran — flèche maximale de 0,02 mm par mètre.
Spécification
Plage Standard
Notre Capacité
Matériau
20CrMnTi, 40Cr, 42CrMo4, 17-4PH
Tout acier ou inox (SUS303, SUS304, SUS316)
Diamètre de l'arbre
6 mm – 120 mm
Jusqu'à 200 mm sur demande
Longueur de l'arbre
20 mm – 600 mm
Jusqu'à 1000 mm (rectitude 0,02 mm/m)
Module de cannelure
0,5 – 6
DIN 5480, ANSI B92.1, JIS B1601
Dureté (superficielle)
50 – 55 HRC
58 – 62 HRC (cémentation)
Dureté (cœur)
28 – 32 HRC
42 – 46 HRC (trempe dans la masse)
Faux-rond (total)
0,02 mm
0,005 mm (entre pointes)
État de surface (Ra)
1,6 µm
0,4 – 0,8 µm (CBN + brunissage)
Tolérance de gorge de clavette
±0,02 mm
±0,005 mm (broché)
Délai de livraison
25 jours
15 jours (standard), 7 jours (urgent)
MOQ
50 pièces
Sans MOQ — 1 pièce acceptée
Inspection Avant Chaque Expédition : Rapports CMM et de Dureté
Nous ne faisons pas confiance à la machine — nous faisons confiance à la mesure. Chaque arbre subit une inspection complète avant l'emballage. Notre laboratoire de contrôle qualité dispose d'une MMT Zeiss CONTURA (précision de 2,5 µm), d'un appareil de mesure de rondeur Mitutoyo, d'un duromètre Rockwell et d'un profilomètre de surface. Pour chaque lot, nous inspectons 100 % des dimensions critiques (diamètre de portée de palier, faux-rond, épaisseur de dent de cannelure) et 20 % des dimensions non critiques. Nous vous envoyons par e-mail un rapport d'inspection PDF avec les valeurs mesurées réelles — pas seulement un tampon conforme/non conforme. Si vous avez besoin d'un PPAP Niveau 3 ou d'un certificat matière de l'aciérie, nous le fournissons sans frais supplémentaires. Tous les arbres sont ébavurés, lavés dans un bain de solvant et revêtus d'huile antirouille avant l'emballage. Nous utilisons des caisses en bois ou des cartons ondulés avec inserts en mousse — aucun métal nu ne touche le métal pendant le transport.
Conception pour la Fabrication : Ce Dont Nous Avons Besoin dans Votre Plan d'Arbre de Boîte de Vitesses
Pour établir un devis précis en 12 heures, envoyez un fichier STEP ou IGES ainsi qu'un plan PDF. Nous avons besoin de ces cinq indications : nuance de matériau (ou dites « vous choisissez »), profondeur de dureté superficielle, faux-rond total sur les portées de palier, norme de cannelure (DIN/ANSI/JIS) et état de surface sur les surfaces d'étanchéité. Si vous ne spécifiez rien, nous utilisons par défaut du 20CrMnTi cémenté à 58–62 HRC, 0,8 Ra, faux-rond de 0,02 mm — et nous vous dirons si c'est excessif. Nous signalons également gratuitement les problèmes de conception : parois minces qui se déformeront pendant le traitement thermique, angles vifs qui se fissureront sous le couple, ou tolérances de cannelure plus serrées que nécessaire. Par exemple, une tolérance de profondeur de gorge de clavette de ±0,01 mm triple le coût d'usinage — ±0,03 mm fonctionne dans 95 % des applications. Nous vous envoyons un rapport DFM avec nos recommandations avant de couper le moindre métal. Cela fait partie de la fabrication de précision, fabriqué en Chine avec un processus transparent — pas une boîte noire.
Commandes Urgentes et Arbres de Prototype : Sans MOQ, Voie Rapide de 7 Jours
Vous n'avez pas besoin de commander 500 arbres pour attirer notre attention. Nous acceptons sans MOQ — un seul arbre prototype est acceptable. Pour les prototypes, nous utilisons les mêmes machines et la même inspection que pour les séries de production, afin que le prototype soit une représentation fidèle de la qualité de production en série. La seule différence est le temps de montage : un arbre unitaire prend 3 jours pour l'usinage et l'inspection. Si vous êtes dans une situation critique — une ligne à l'arrêt, un fournisseur défaillant — nous proposons une voie rapide de 7 jours pour des quantités allant jusqu'à 50 pièces. Cela comprend l'approvisionnement en matériau, l'usinage, le traitement thermique et l'inspection finale. Le coût est une majoration de 30 % par rapport au prix standard, mais vous obtenez une date de livraison ferme par écrit. Nous avons fait cela pour un fabricant allemand de bras robotisés et un fabricant américain d'équipements agricoles au cours des 12 derniers mois. Les deux ont commandé des quantités de production après la commande urgente.
Quelle est la quantité minimale de commande pour les arbres de boîte de vitesses usinés CNC ?
Sans MOQ — nous acceptons un seul arbre prototype ou une série de production de 10 000 pièces avec des normes de qualité et d'inspection identiques.
Pouvez-vous personnaliser les cannelures et les gorges de clavette selon mon plan ?
Oui, nous usinons tout profil de cannelure (DIN, ANSI, JIS, personnalisé) et toute géométrie de gorge de clavette directement à partir de votre fichier STEP, sans frais d'outillage supplémentaire pour les profils non standard.
Comment contrôlez-vous la qualité pour les commandes de gros volumes d'arbres de boîte de vitesses ?
Nous utilisons la SPC — inspection de la première pièce sur une MMT, puis contrôle en cours de processus toutes les 20 pièces, et un contrôle final de 100 % du faux-rond sur une machine Talyrond, avec un rapport PDF envoyé par e-mail.
Quel est votre délai de livraison pour une commande de 100 pièces d'arbres de boîte de vitesses ?
Le délai standard est de 15 jours à compter de l'approbation du plan, y compris le traitement thermique et l'équilibrage — mais nous pouvons le réduire à 7 jours avec une majoration de 30 % pour la voie rapide.
Avant de spécifier les matériaux ou les tolérances, lise