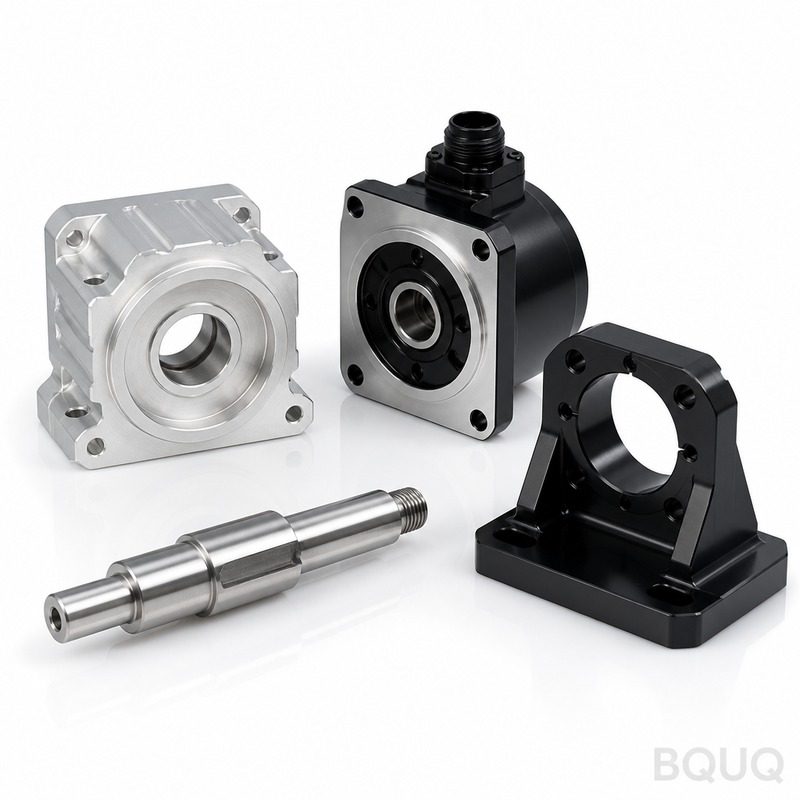
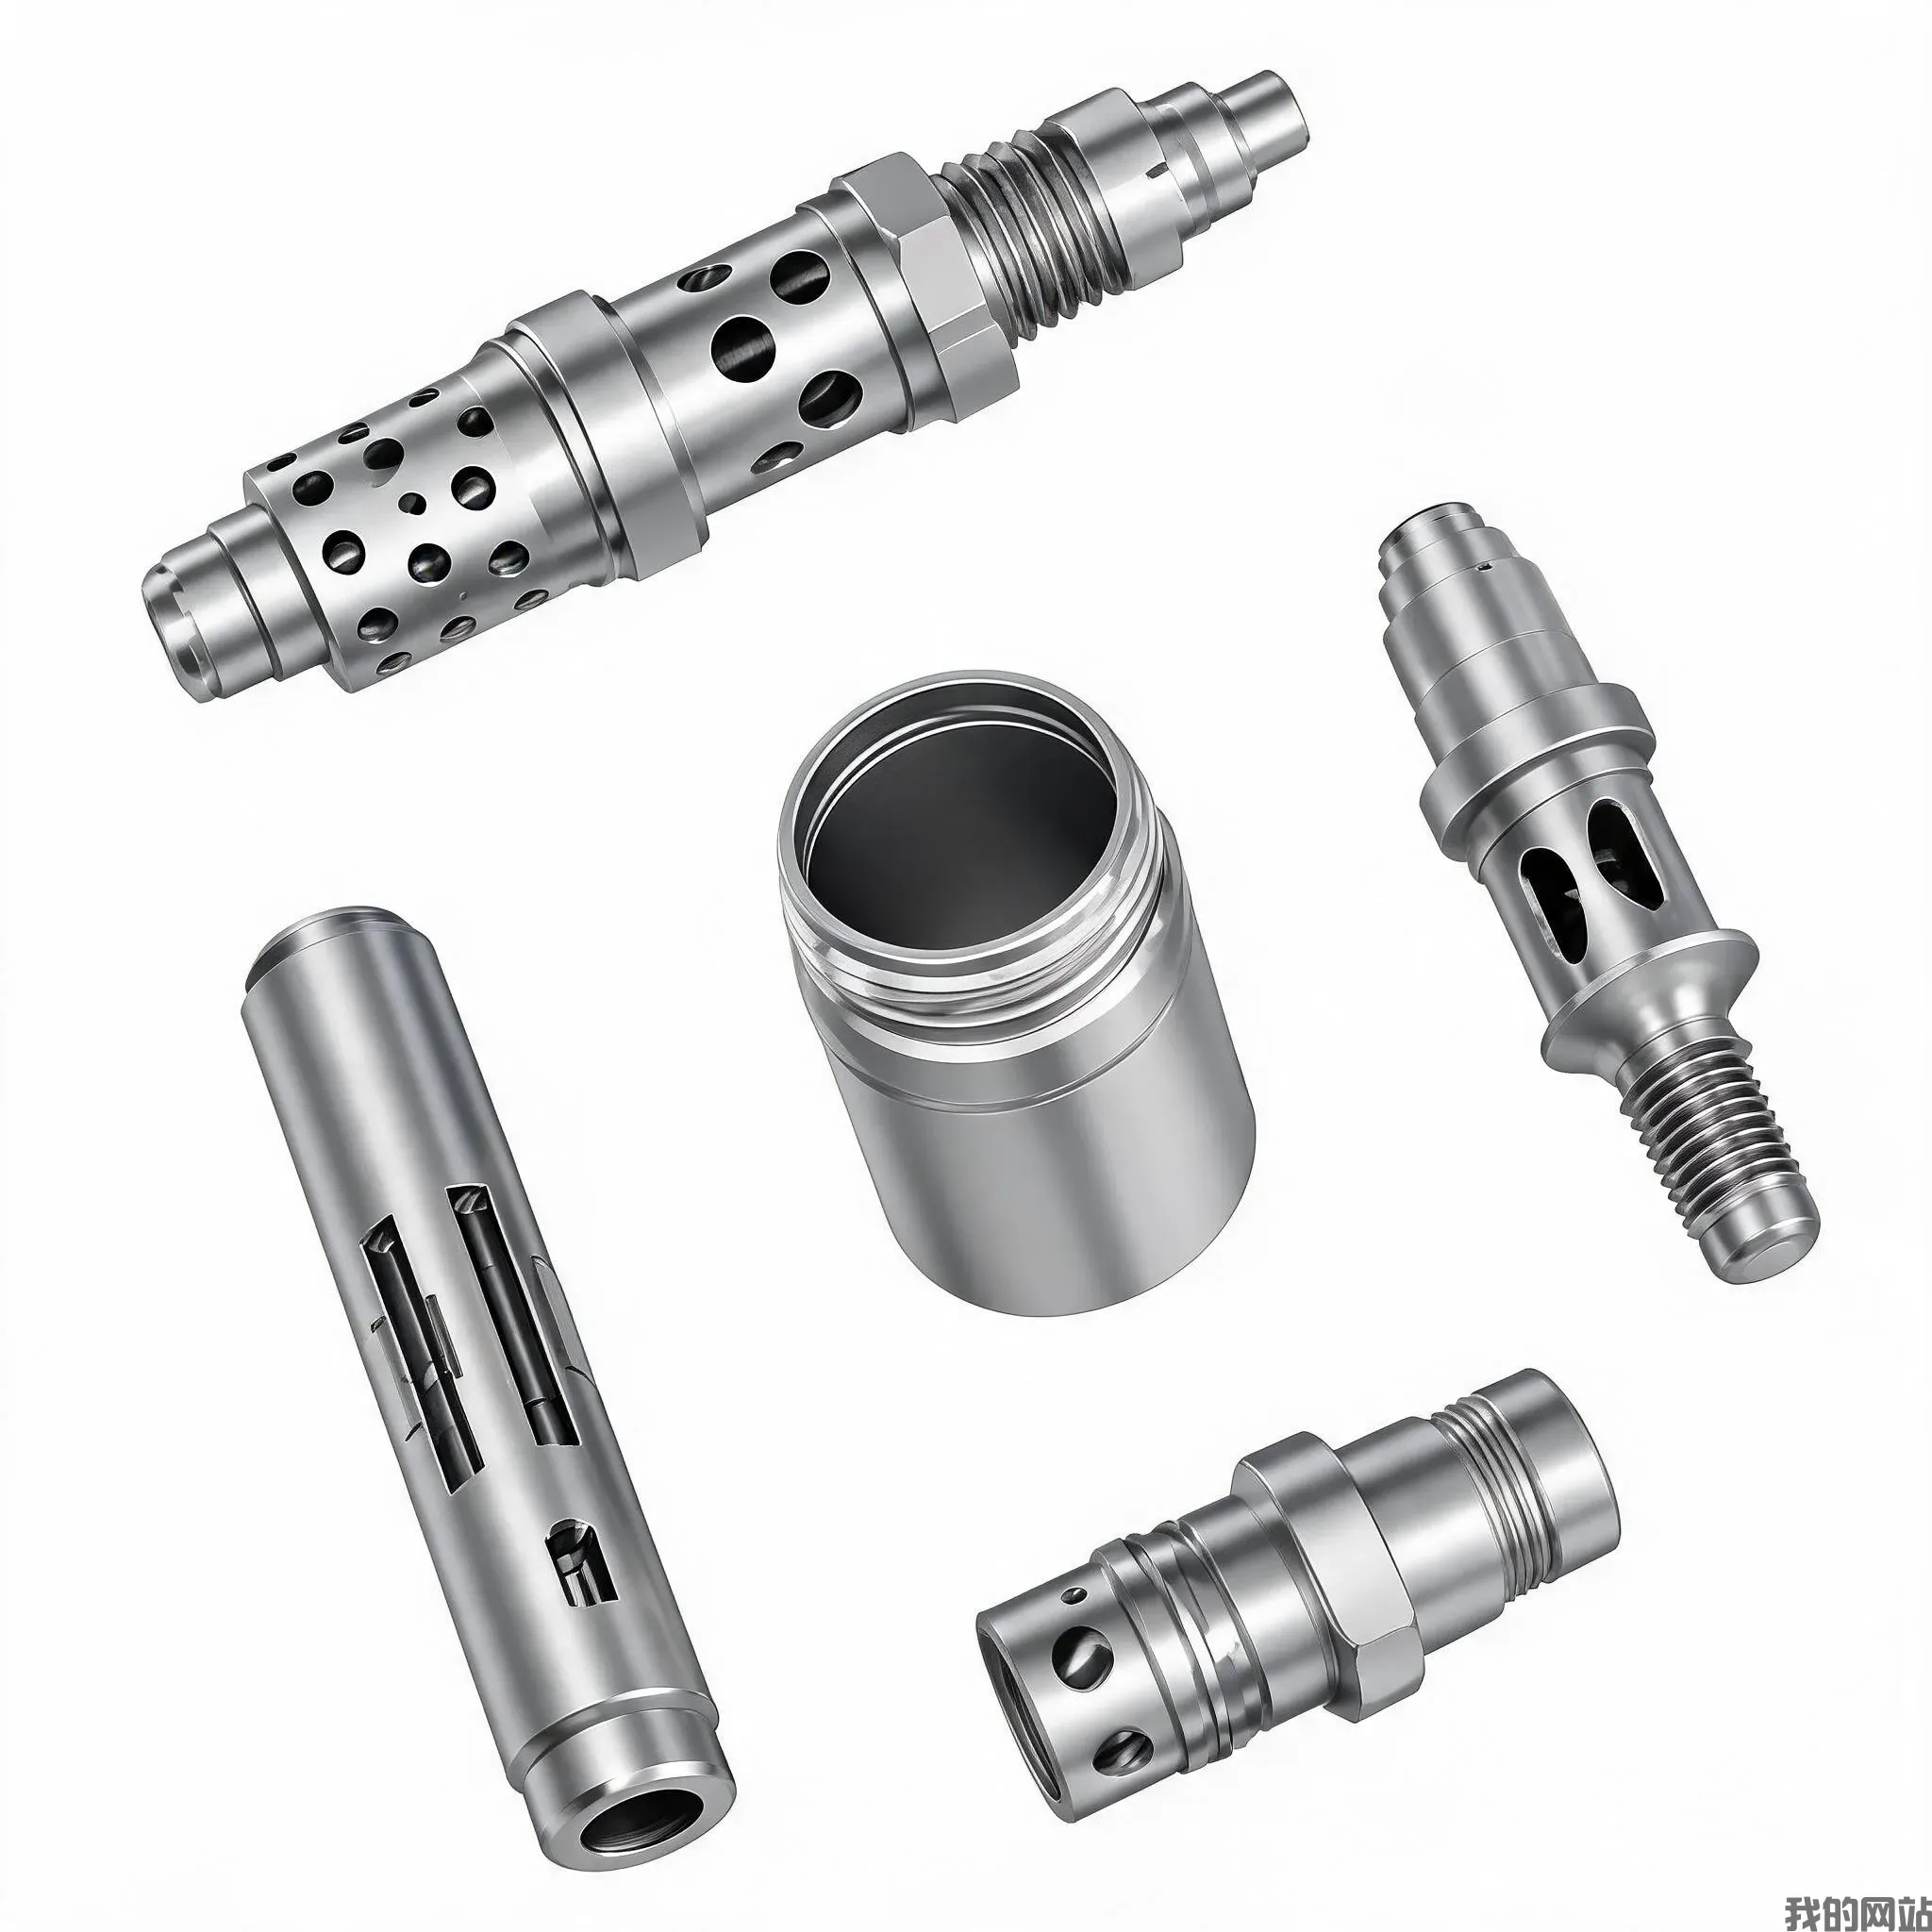
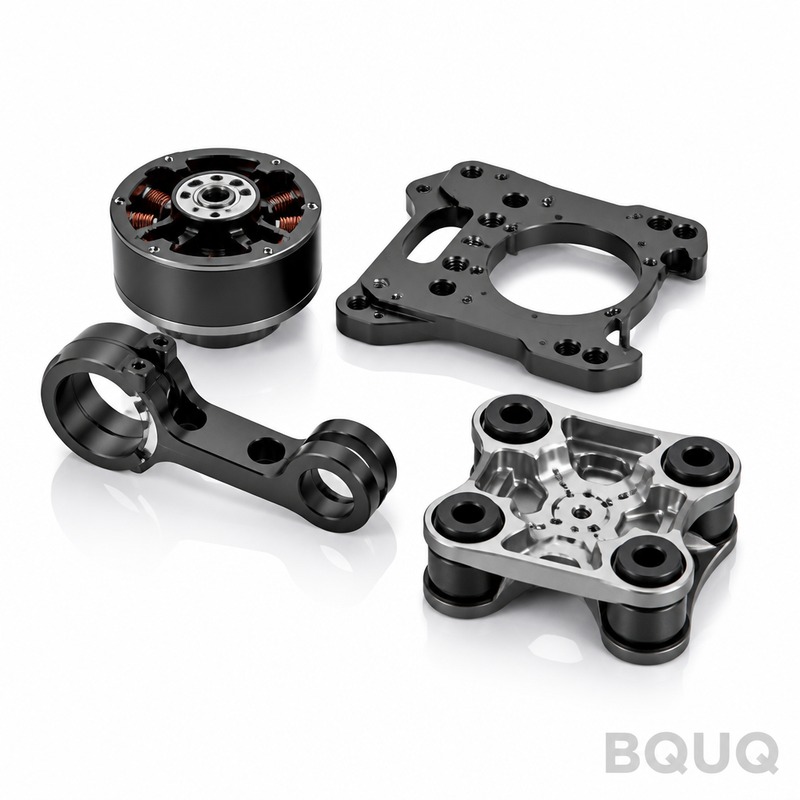
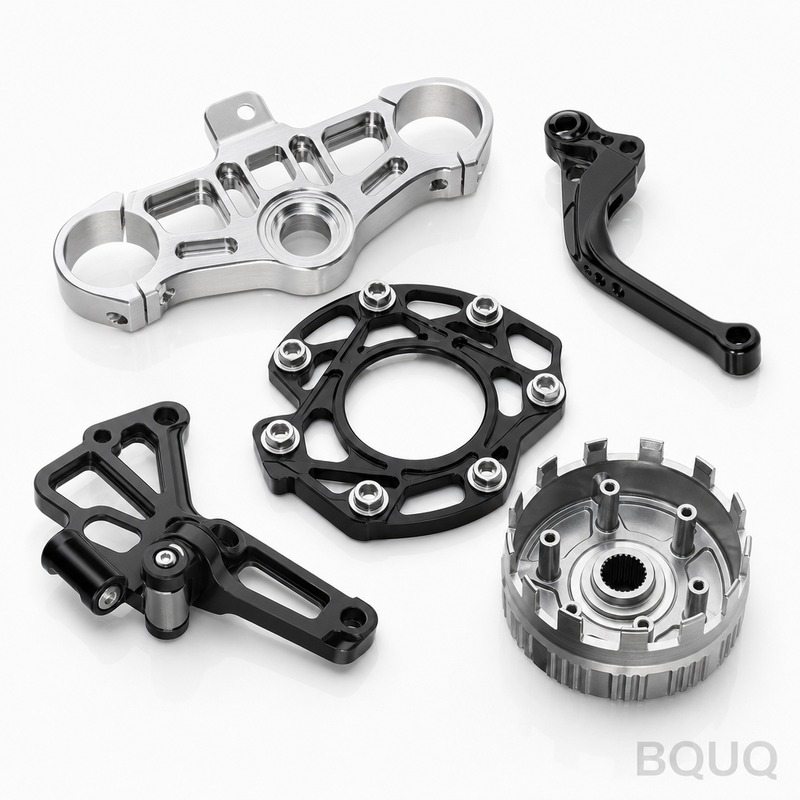
Les pièces de moteur servo usinées avec précision CNC constituent le cœur structurel et rotatif de votre système servo—boîtiers, arbres, brides, flasques et supports d‘encodeur. No
Pièces de moteur servo usinées avec précision CNC | Usine BQUQ à Dongguan
Les pièces de moteur servo usinées avec précision CNC constituent le cœur structurel et rotatif de votre système servo—boîtiers, arbres, brides, flasques et supports d'encodeur. Nous les usinons avec
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les pièces de moteur servo usinées avec précision CNC constituent le cœur structurel et rotatif de votre système servo—boîtiers, arbres, brides, flasques et supports d'encodeur. Nous les usinons avec une tolérance de position de ±0,005 mm, maintenons un faux-rond inférieur à 0,01 mm sur les diamètres critiques, et livrons en 15 jours standard. Dureté jusqu'à HRC 58 avec oxydation noire ou anodisation dure, le tout depuis notre usine de Dongguan forte de 20 ans d'expérience.
Comment nous maintenons un faux-rond de 0,01 mm sur les arbres rotor et les portées de roulement
Le faux-rond nuit aux performances du servo. Nous usinons les arbres rotor et les portées de roulement en un seul montage sur des fraiseuses 5 axes DMG MORI. Cela élimine les erreurs de re-piégeage. Nous mesurons chaque arbre avec un appareil de mesure de circularité Talyrond 365, et non avec un instrument manuel. Résultats typiques : 0,008 mm de faux-rond circulaire sur les portées de roulement de Ø25 mm. Pour les arbres plus longs de plus de 300 mm, nous utilisons des lunettes fixes et compensons la dilatation thermique dans le post-processeur CAM. Si votre plan exige 0,02 mm, nous atteignons 0,01 mm. S'il exige 0,005 mm, nous vous informons à l'avance si cela nécessite une rectification uniquement.
Matériaux et traitements thermiques utilisés pour les boîtiers et arbres de servo
Les pièces de servo subissent chaleur, vibrations et couple continu. Nous stockons de l'aluminium 6061-T6 pour les boîtiers—limite d'élasticité de 276 MPa, puis anodisation dure jusqu'à l'équivalent de 60 HRC en surface. Pour les arbres, nous utilisons du 4140 pré-trempé à HRC 28-32, ou de l'acier inoxydable 17-4PH pour les environnements corrosifs avec lavage. Si vous avez besoin d'arbres cémentés, nous carburisons le 8620 à HRC 58-62, profondeur de 0,8-1,2 mm. Nous usinons également de l'acier de décolletage 1215 pour les séries prototypes, puis passons au 4140 pour la production. Tous les certificats de matériaux accompagnent l'expédition, traçables jusqu'au numéro de coulée.
Finition de surface et ébavurage : pourquoi Ra 0,4 µm sur les diamètres d'étanchéité est crucial
Les joints rotatifs se détériorent rapidement sur des surfaces rugueuses. Nous tournons les diamètres d'étanchéité à Ra 0,4 µm et polissons à Ra 0,2 µm lorsque votre spécification l'exige. Sur les boîtiers en aluminium, nous utilisons des plaquettes à pointe de diamant à 2500 tr/min avec une avance de 0,05 mm/tour—cela produit une finition brunie sans polissage secondaire. Chaque arête vive reçoit un chanfrein ou un rayon de 0,2 mm, ébavuré manuellement puis passé au tonneau pendant 30 minutes. Pas de bavures, pas de coins tranchants. Nous n'expédions pas de pièces avec des marques d'usinage sur les faces visibles—nous cassons les arêtes uniformément, et cela avant l'anodisation, pas après.
Inspection avant chaque expédition : rapports CMM et certificats de faux-rond
Vous recevez un rapport d'inspection complet avec chaque commande, pas seulement pour le PPAP. Nous utilisons une CMM Zeiss pour les contrôles dimensionnels de toutes les caractéristiques critiques—positions de trous, diamètres d'alésage et planéité des faces. Le faux-rond est mesuré sur le Talyrond, et nous joignons le tracé polaire réel au rapport. La finition de surface est vérifiée avec un profilomètre Mitutoyo SJ-210. Pour les lots de plus de 100 pièces, nous inspectons 5 pièces par palette ; pour les lots plus petits, inspection à 100 %. Si une dimension dérive, nous arrêtons la ligne et re-piégeons. Vous ne recevrez jamais un lot sans rapport.
Délai et sans MOQ : d'un prototype à 5 000 pièces
Nous appliquons une politique sans MOQ. Envoyez un plan, recevez une pièce en 7 jours. Pour la production, 15 jours pour 500 pièces, 25 jours pour 5 000 pièces. Nous gardons en stock des barres de 6061-T6 et 4140 en diamètres de Ø10 mm à Ø250 mm. Pour les boîtiers en aluminium, nous disposons de 8 fraiseuses CNC avec 4e axe ; pour les arbres, de 6 tours CNC avec outils motorisés. Cela signifie aucune attente pour le matériau et aucune file d'attente pour une machine libre. Si vous avez besoin de plus rapide, nous pouvons répartir la commande sur deux équipes et réduire le délai de 30 %—demandez le tarif accéléré.
Facteurs de coût sur les pièces de servo : ce qui fait varier votre devis
La géométrie de votre pièce influence plus le prix que le matériau. Les alésages profonds de plus de 3× le diamètre nécessitent des barres d'alésage spéciales et des avances plus lentes. Un faux-rond serré inférieur à 0,005 mm ajoute une passe de rectification—cela double le temps d'usinage. L'anodisation dure ajoute 3 à 5 jours et environ 15 % de coût. Les filetages plus petits que M3 augmentent le risque de casse d'outil, nous les chiffrons donc avec une marge de rebut de 10 %. Nous devisons honnêtement : si vous concevez avec des tolérances standard (±0,01 mm) et des finitions standard (Ra 0,8 µm), votre prix baisse de 20 à 30 %. Avant d'envoyer votre plan, lisez notre guide de sélection des outils de coupe CNC pour voir comment les choix d'outils affectent la finition de surface et le coût. Et consultez notre guide des tolérances d'usinage CNC pour comprendre ce que nous pouvons maintenir sans rectification.
Emballage et expédition : prévention de la rouille pour les pièces de servo en acier usinées
Les arbres en acier arrivent sans rouille, sinon nous en supportons le coût. Nous appliquons un papier d'emballage VCI (inhibiteur de corrosion en phase vapeur), puis plaçons chaque pièce dans un sac en polyéthylène individuel avec déshydratant. Pour les pièces en aluminium, nous utilisons des plateaux en mousse antistatique pour éviter les rayures sur la surface anodisée. Les caisses d'exportation sont en contreplaqué, traité thermiquement et estampillées ISPM-15. Nous expédions via DHL ou FedEx pour les petits lots (livraison de 3 à 5 jours vers les États-Unis/UE), et par fret maritime pour les palettes complètes (30 à 35 jours vers Los Angeles ou Hambourg). Chaque carton contient une liste de colisage avec le numéro de commande et un code QR menant à votre rapport d'inspection.
30 mm × 30 mm – 400 mm × 400 mm, poids jusqu'à 50 kg
Dureté (arbres en acier)
HRC 28-32 (4140), HRC 58-62 (8620 cémenté)
Dureté (surface aluminium)
Anodisation dure à l'équivalent de 60 HRC, profondeur 25-50 µm
Tolérance de position
±0,005 mm (référence), ±0,01 mm standard
Faux-rond
0,01 mm max sur portées de roulement, 0,008 mm typique
Finition de surface
Ra 0,4 µm (tourné), Ra 0,2 µm (poli), Ra 0,8 µm (fraisé)
Délai
7 jours (1-10 pièces), 15 jours (500 pièces), 25 jours (5 000 pièces)
MOQ
Sans MOQ—1 pièce acceptée, sans frais de montage pour les tailles standard
Quelle est la quantité minimale de commande pour les pièces de moteur servo usinées CNC ?
Sans MOQ—nous acceptons une pièce prototype et montons jusqu'à 5 000 pièces sans re-devis, et les frais de montage sont supprimés pour les tailles standard d'arbres et de boîtiers.
Pouvez-vous usiner des pièces de servo à partir de mes plans avec des tolérances non standard ?
Oui—envoyez un fichier PDF ou STEP, nos ingénieurs examinent le GD&T en 4 heures et signalent toute caractéristique nécessitant une rectification ou une électroérosion à fil plutôt qu'un fraisage ou tournage CNC standard.
Comment garantissez-vous la qualité pour un lot de 1 000 boîtiers de servo ?
Nous utilisons le SPC sur chaque 20e pièce, une CMM Zeiss pour le contrôle dimensionnel complet de 5 pièces, et un contrôle visuel à 100 % sous grossissement pour les défauts d'anodisation et les cassures d'arêtes.
Quel délai pour obtenir un devis et des échantillons après l'envoi de mon plan ?
Devis ferme en 12 heures, et si vous avez besoin d'un échantillon, nous expédions une pièce en 7 jours via DHL Express à votre porte.
Envoyez votre plan dès aujourd'hui pour un devis ferme en 12 heures. Email sc@bquq.com ou WhatsApp +86 13713157787. Nous assurons la fabrication de précision, fabriqué en Chine, sans MOQ et avec des rapports d'inspection complets. Vos pièces de moteur servo seront usinées, mesurées et expédiées avant que d'autres usines aient fini de deviser.