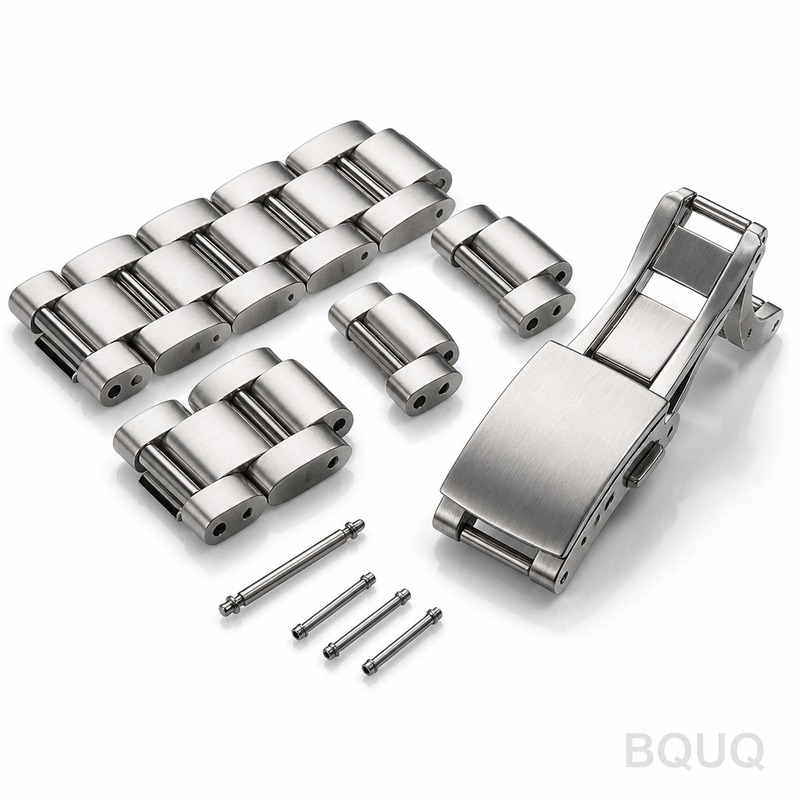
Ces maillons de bracelet de montre usinés CNC sont produits sur des tours CNC 5 axes dans notre usine de Dongguan. Nous maintenons une tolérance d‘entraxe entre trous de 0,005 mm
Maillons de Bracelet de Montre Usinés CNC de Précision | Usine BQUQ
Ces maillons de bracelet de montre usinés CNC sont produits sur des tours CNC 5 axes dans notre usine de Dongguan. Nous maintenons une tolérance d'entraxe entre trous de ±0,005 mm et un état de surfa
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ces maillons de bracelet de montre usinés CNC sont produits sur des tours CNC 5 axes dans notre usine de Dongguan. Nous maintenons une tolérance d'entraxe entre trous de ±0,005 mm et un état de surface de Ra 0,4 µm, ce qui garantit un assemblage de votre bracelet sans blocage ni jeu visible. Le délai typique est de 7 jours pour les prototypes et de 12 jours pour les séries de production de 500 pièces.
Pourquoi une Tolérance d'Entraxe Inférieure à 0,01 mm est Essentielle pour la Flexibilité du Bracelet
Un bracelet de montre échoue lorsque les maillons se bloquent pendant l'articulation. Nous usinons les trous de goupille et les lamages en une seule opération de serrage, de sorte que la distance entre les centres des trous adjacents ne dérive jamais au-delà de ±0,005 mm. Cela maintient un angle d'articulation constant sur chaque maillon. Nous mesurons chaque position de trou avec une MMT et rapportons les valeurs réelles dans votre certificat d'inspection. Si vous avez besoin d'un contrôle plus strict pour un design de corne incurvée, nous pouvons maintenir ±0,003 mm sur l'entraxe, mais cela ajoute 2 jours au délai.
Matériaux que Nous Usinons Quotidiennement : 316L, Titane et Laiton
Nous usinons la plupart des maillons de bracelet de montre en acier inoxydable 316L car il résiste à la corrosion de la sueur et se polit en un fini miroir. Pour les montres de sport légères, nous utilisons du titane Grade 5 (Ti-6Al-4V) à 32 HRC. Pour les bracelets plaqués or ou de style vintage, nous utilisons du laiton C36000. Nous stockons des barres de ces trois matériaux en largeurs de 6 mm, 8 mm et 10 mm. Si vous spécifiez un matériau que nous ne stockons pas, nous pouvons nous l'approvisionner sous 3 jours auprès de notre fournisseur d'acier local au Guangdong.
Traitement Thermique et Dureté : Pourquoi Nous Nous Arrêtons à 28-32 HRC
Les maillons de montre n'ont pas besoin d'une dureté élevée car ils ne sont pas des surfaces d'usure. Nous utilisons un recuit de mise en solution sur le 316L pour stabiliser la structure du grain et atteindre 28 HRC. Pour le titane, nous durcissons par vieillissement jusqu'à 32 HRC. Une dureté supérieure risque la fragilité au niveau des ponts minces entre les trous. Nous vérifions la dureté sur chaque lot à l'aide d'un duromètre Rockwell et nous rejetons toute pièce hors de la plage spécifiée. Si vous concevez un bracelet pour une montre de plongée soumise à de fortes charges latérales, dites-le-nous—nous pouvons ajuster le cycle de traitement thermique pour atteindre 36 HRC sur l'acier inoxydable 17-4PH.
Options de Finition de Surface : Brossé, Poli ou Perlé
Un maillon de bracelet a trois surfaces visibles : la face supérieure, les bords latéraux et le rayon intérieur. Nous proposons trois finitions standard. Le brossé (Ra 0,4 µm) est un satiné linéaire qui masque les traces de doigts. Le poli (Ra 0,1 µm) utilise un processus de polissage en deux étapes pour un aspect miroir. Le perlé (Ra 0,8 µm) est une texture mate qui réduit les reflets sur les montres-outils. Nous proposons également une combinaison : dessus poli avec côtés brossés, courante sur les montres de plongée de luxe. La finition est appliquée après l'usinage CNC, avant le nettoyage final par ultrasons.
Inspection Avant Chaque Expédition : Contrôles MMT et Calibres à Tampon
Nous n'expédions pas de pièces sans rapport d'inspection complet. Pour les maillons de bracelet de montre usinés CNC, nous vérifions trois éléments : le diamètre du trou avec un calibre à tampon (tolérance +0,005/-0,000 mm), l'entraxe avec une machine à mesurer tridimensionnelle et l'état de surface avec un profilomètre. Nous effectuons également un contrôle visuel à 100 % sous un grossissement de 5x pour détecter les bavures sur les bords des lamages. Un échantillon de 5 pièces par lot subit un test d'assemblage complet—nous les montons sur un gabarit de maillon et fléchissons l'articulation sur 100 cycles pour confirmer l'absence de blocage.
Tarification et Outillage : Sans MOQ, Sans Frais de Configuration Cachés
Fort de 20 ans d'expérience dans la fabrication de petites pièces de précision, notre bibliothèque d'outillage comprend déjà des fraises standard pour maillons de montre et des pinces ER. Cela signifie que votre première commande de 10 pièces coûte le même prix unitaire qu'une commande de 500 pièces—il n'y a pas de MOQ ni de frais d'outillage séparés pour les formes standard. Si votre design présente un profil de corne unique, nous facturons une configuration d'outillage unique de 180 $, que nous remboursons après votre première commande de production de 200 pièces. Pour un aperçu détaillé de la sélection d'outillage, consultez notre guide de sélection des outils de coupe CNC sur notre blog.
Limites Dimensionnelles et Spécifications Typiques
Paramètre
Spécification
Matériau
Inox 316L (standard), Ti-6Al-4V, Laiton C36000
Largeur du maillon
6 mm – 12 mm
Épaisseur du maillon
1,5 mm – 4,0 mm
Dureté
28 HRC (316L), 32 HRC (Titane)
Tolérance d'entraxe
±0,005 mm
Tolérance du diamètre de trou
+0,005 / -0,000 mm
Faux-rond (concentricité)
≤ 0,005 mm TIR
État de surface (brossé)
Ra 0,4 µm
État de surface (poli)
Ra 0,1 µm
Délai (prototype)
7 jours
Délai (production)
12 jours pour 500 pièces
MOQ
Sans MOQ (1 pièce acceptée)
Comment Nous Gérons les Tolérances Trop Serrées
Si votre dessin indique une tolérance d'entraxe de ±0,002 mm, nous vous le dirons avant de deviser—pas après réception des pièces. L'usinage à ce niveau nécessite un atelier à température contrôlée (nous maintenons 20°C ± 1°C) et un temps de cycle plus long car la machine doit chauffer pendant 30 minutes avant le lot. Nous vous deviserons le coût réel et le délai, pas un chiffre irréaliste. Pour une référence technique plus approfondie sur ce qui est réalisable sur un équipement CNC standard, lisez notre guide des tolérances d'usinage CNC.
Quel est votre MOQ pour les maillons de bracelet ?
Sans MOQ—nous acceptons une seule pièce prototype pour test, et vous payez le même prix unitaire que pour 500 pièces car nous utilisons un outillage standard.
Pouvez-vous personnaliser le diamètre du trou ou la forme du maillon ?
Oui, nous usinons toute forme personnalisée à partir de votre dessin 2D ou fichier STEP 3D, et nous ajusterons le diamètre du trou à la taille de votre goupille avec la même tolérance de ±0,005 mm.
Comment garantissez-vous la qualité sur une petite commande ?
Chaque pièce, même un prototype d'une seule pièce, est mesurée avec une MMT et des calibres à tampon, et nous vous envoyons le rapport d'inspection avec l'expédition.
Quel est le délai réel si j'ai besoin de 1000 maillons ?
1000 maillons prennent 15 jours de l'approbation du dessin à l'expédition, car nous les produisons en deux lots de 500 avec une inspection complète entre les lots.
Envoyez votre dessin dès aujourd'hui pour un devis ferme sous 12 heures. Email sc@bquq.com ou WhatsApp +86 13713157787. Nous sommes une usine de fabrication de précision made in China, et nous expédions dans le monde entier avec DHL ou FedEx.