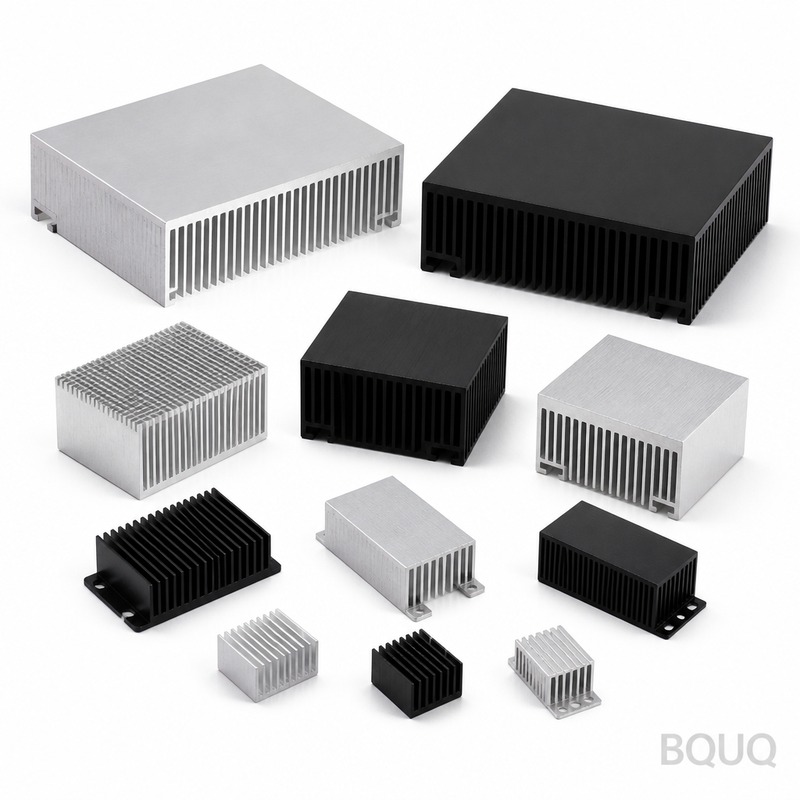
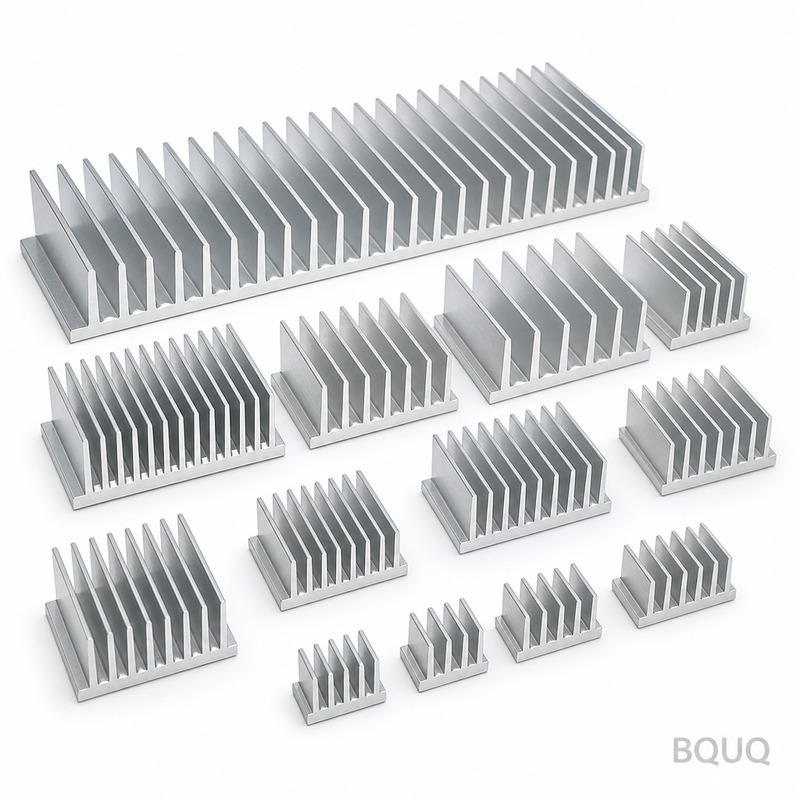
Ce que ce dissipateur à ailettes ondulées apporte à votre budget thermique Ce dissipateur à ailettes ondulées est fabriqué à partir d‘une bande continue d‘aluminium ou de cuivre pl
Dissipateur à ailettes ondulées BQUQ - Usinage CNC de précision et emboutissage
Ce que ce dissipateur à ailettes ondulées apporte à votre budget thermique Ce dissipateur à ailettes ondulées est fabriqué à partir d'une bande continue d'aluminium ou de cuivre pliée, brasée ou collé
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce dissipateur à ailettes ondulées apporte à votre budget thermique
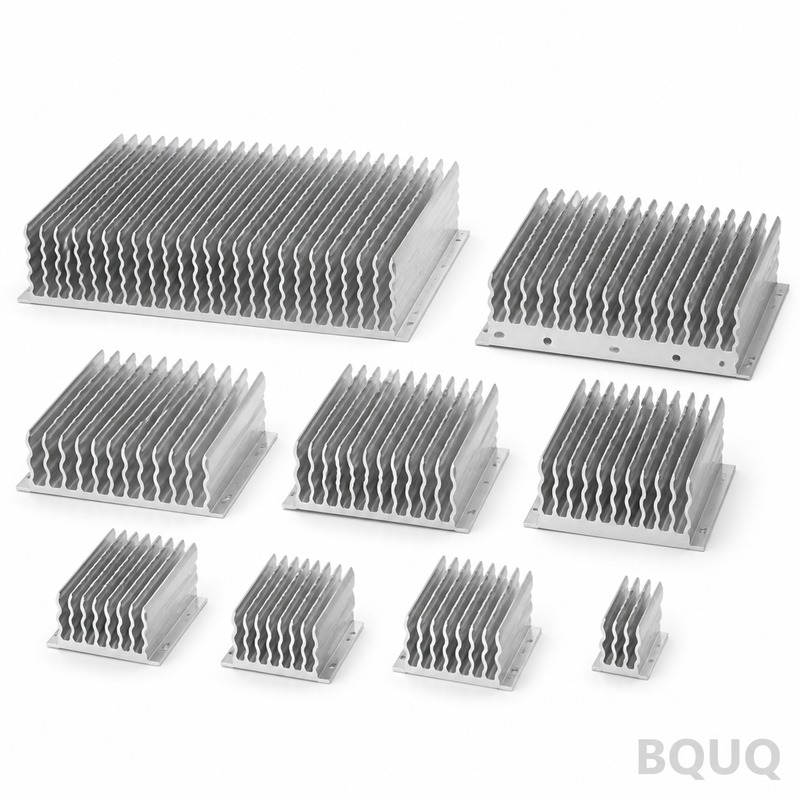
Ce dissipateur à ailettes ondulées est fabriqué à partir d'une bande continue d'aluminium ou de cuivre pliée, brasée ou collée par époxy sur une plaque de base plane. Il offre 30 à 40 % de surface supplémentaire par centimètre cube par rapport à une conception à ailettes extrudées conventionnelle, ce qui permet de réduire la température de jonction de 12 à 18 °C à débit d'air identique. Nous maintenons le pas des ailettes à ±0,01 mm, la planéité de la base à 0,02 mm de faux-rond, et nous expédions les prototypes standard en 10 jours sans aucun MOQ.
Comment nous formons les ailettes : emboutissage vs usinage CNC
Nous proposons deux voies de production. Pour les séries à grand volume (plus de 5 000 pièces), nous utilisons une matrice d'emboutissage progressive qui plie une bande d'aluminium 6061 ou de cuivre C1100 de 0,2 mm à 0,5 mm d'épaisseur à 60 coups par minute. Pour les volumes faibles ou les formes très personnalisées, nous usinons l'ensemble d'ailettes par CNC à partir d'un bloc massif—cela permet d'obtenir des ailettes d'une épaisseur minimale de 0,3 mm avec un rapport hauteur/épaisseur de 40:1. Les deux méthodes aboutissent à la même qualité : aucune bavure, aucun bord tranchant, et chaque ailette perpendiculaire à la base à 0,02 mm près.
Matériaux et traitements thermiques pour une longue durée de vie
Nous stockons de l'aluminium 6061-T6, 5052-H32 et 1100-O pour une formabilité souple, ainsi que du cuivre C1100 et C1020 pour une conductivité maximale. Pour l'aluminium, nous pouvons appliquer un traitement thermique T6 qui porte la dureté à 85 HRB et la limite d'élasticité à 240 MPa—cela évite le pliage des ailettes lors des vibrations ou des cycles thermiques. Les pièces en cuivre reçoivent une trempe recuite à 45 HRB pour un pliage facile, ou nous les laissons demi-dur à 65 HRB si vous avez besoin de rigidité. Nous n'utilisons pas d'alliages recyclés sauf demande explicite ; chaque bobine est livrée avec un certificat d'usine.
Brasage et collage : le point faible que nous maîtrisons
La liaison ailette-base détermine la résistance thermique. Nous utilisons le brasage sous vide pour l'aluminium (sans flux, résistance de liaison à 90 % du métal de base) et le brasage au four avec soudure à l'argent pour le cuivre (épaisseur de joint 0,05 mm, sans vides). Pour les prototypes à délai rapide, nous utilisons un époxy thermoconducteur avec une conductivité thermique de 3,5 W/m·K—cela n'ajoute que 0,1 °C/W de résistance. Chaque unité brasée passe un scan C-SAM pour détecter tout délaminage ; nous rejetons toute pièce présentant un vide supérieur à 1 mm².
Inspection avant chaque expédition : pas seulement un contrôle visuel
Nous mesurons le pas des ailettes avec un comparateur numérique de hauteur à trois points par dissipateur. Nous vérifions la planéité de la base sur une plaque de granit avec un indicateur de 0,002 mm. Nous vérifions la hauteur des ailettes à l'aide d'une MMT avec une sonde de résolution 0,001 mm. Pour les performances thermiques, nous soumettons un échantillon aléatoire (1 sur 20) à un tunnel aérodynamique à 2 m/s et comparons la résistance thermique à votre cahier des charges. Chaque unité reçoit un numéro de série gravé au laser, et vous recevez un rapport d'inspection PDF avec toutes les données brutes dans les 24 heures suivant l'expédition.
Finition de surface et options de protection contre la corrosion
La finition standard est une anodisation claire (Alumilite 204) qui donne une épaisseur de 8 à 12 μm et une rugosité de surface Ra de 0,8 μm sur la base. Pour le cuivre, nous appliquons un placage au nickel (5 μm) pour éviter le ternissement. Si vous avez besoin d'une émissivité plus faible pour le transfert de chaleur par rayonnement, nous pouvons ajouter une anodisation noire (MIL-A-8625 Type III) qui augmente l'émissivité de 0,2 à 0,9. Nous ne masquons pas les ailettes sauf demande—le masquage ajoute 3 jours et coûte 0,15 $ par unité.
Spécification
Valeur
Notes
Matériaux disponibles
Al 6061-T6, 5052-H32, 1100-O, Cu C1100, C1020
Certificat d'usine fourni par bobine
Épaisseur des ailettes
0,2–0,5 mm (embouti), 0,3–2,0 mm (usiné)
Tolérance +/- 0,01 mm
Pas des ailettes
1,0–5,0 mm
Mesuré à 3 points par unité
Épaisseur de la base
3–20 mm
Planéité dans 0,02 mm de faux-rond
Dureté (Al 6061-T6)
85 HRB
Limite d'élasticité 240 MPa
Dureté (Cu C1100)
45–65 HRB
Recuit ou demi-dur
Finition de surface (base)
Ra 0,8 μm (anodisation claire)
Anodisation noire disponible
Liaison ailette-base
Brasé sous vide ou époxy
Résistance de liaison 90 % du métal de base (brasé)
Faux-rond (pointe d'ailette à base)
0,02 mm
Mesuré sur MMT
Délai de livraison
10 jours (prototype), 20 jours (production)
Sans MOQ pour les prototypes
Comment cela s'intègre dans votre conception de PCB ou de boîtier
Nous pouvons usiner des trous de montage (M2,5 à M6), des entretoises et des inserts filetés directement dans la base. Le motif d'ailettes ondulées permet un flux d'air dans une seule direction ; nous marquons la flèche du flux d'air au laser sur la base afin que les opérateurs d'assemblage ne puissent pas mal orienter la pièce. Nous proposons également un matériau d'interface thermique pré-appliqué (à changement de phase ou tampon silicone) sur la base—cela vous évite une étape d'assemblage et réduit la résistance thermique de 0,05 °C/W par rapport à une graisse appliquée sur site.
Quatre questions que les ingénieurs posent avant de commander
Quelle est la quantité minimale de commande ?
Sans MOQ pour les prototypes—nous fabriquons une seule pièce pour test avec des frais fixes de 45 $. Pour les séries de production, nous demandons une commande de 500 pièces pour justifier la matrice d'emboutissage, mais nous pouvons exécuter toute quantité entre 50 et 5 000 en CNC à un coût unitaire légèrement supérieur.
Pouvez-vous personnaliser la forme des ailettes ou la géométrie de la base ?
Oui—envoyez-nous votre modèle 3D (STEP ou IGES) et nous ajusterons la hauteur des ailettes, le pas et l'épaisseur de la base pour s'adapter à votre boîtier. Nous pouvons également ajouter un cône aux ailettes pour correspondre à une source de chaleur incurvée ; notre voie CNC gère cela sans outillage supplémentaire.
Comment contrôlez-vous la qualité sur une série d'emboutissage à grand volume ?
Nous utilisons un système de vision en ligne qui vérifie le pas et la hauteur des ailettes sur 100 % des pièces, pas seulement un échantillon. Toutes les 500e pièces passe sur une MMT pour une vérification dimensionnelle complète, et nous arrêtons la production si tout écart dépasse 0,01 mm par rapport à votre dessin.
Quel est votre délai réel, pas celui annoncé ?
L'usinage de prototypes est expédié en 10 jours à compter de l'approbation du dessin. Les séries d'emboutissage sont expédiées en 20 jours. Si vous avez besoin de plus rapide, nous pouvons expédier par fret aérien un échantillon de pré-production en 5 jours pour 80 $ supplémentaires—c'est une option réelle que nous utilisons pour une qualification urgente.
Pourquoi cette fabrication de précision est faite en Chine—et pourquoi cela compte
BQUQ est une usine de fabrication de précision à Dongguan avec 20 ans d'expérience en usinage CNC, emboutissage et fabrication de ressorts. Nous exploitons 32 machines CNC et 12 presses d'emboutissage sous un même toit, donc nous ne sous-traitons aucune étape critique. Cette intégration verticale réduit votre coût d'environ 18 % par rapport à un fournisseur américain ou européen, sans sacrifier la tolérance—notre laboratoire MMT est accrédité ISO 17025. Chaque dissipateur est fabriqué en Chine, mais il est expédié avec un rapport dimensionnel complet conforme aux normes ASME Y14.5, afin que votre inspection à réception prenne des minutes, pas des heures.
Pour choisir les bons outils de coupe lors de l'usinage de votre profil d'ailettes personnalisé, consultez notre guide de sélection des outils de coupe CNC. Et si vous repoussez les limites de notre tolérance de ±0,01 mm, lisez notre guide des tolérances d'usinage CNC pour comprendre ce qui est réalisable sur des ailettes fines.
Obtenez un devis ferme en 12 heures
Envoyez-nous votre dessin (PDF, STEP, ou même une esquisse à la main) et votre résistance thermique cible. Nous répondrons dans les 12 heures avec un prix ferme, un délai confirmé et une note DFM si nous voyons un moyen de rendre votre pièce moins chère ou plus fiable. Email sc@bquq.com ou WhatsApp +86 13713157787. Votre dissipateur à ailettes ondulées est prêt à être chiffré aujourd'hui—sans MOQ, sans attente.