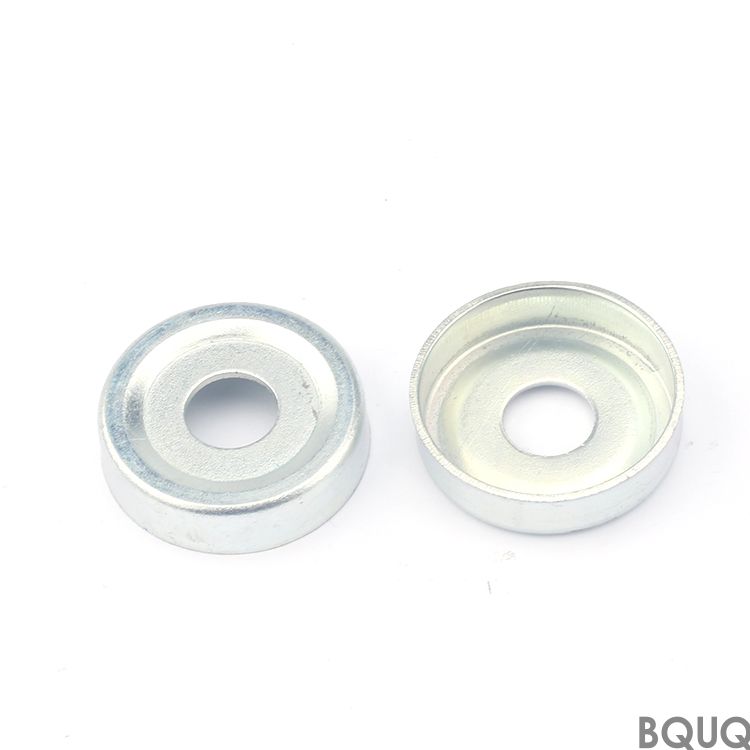
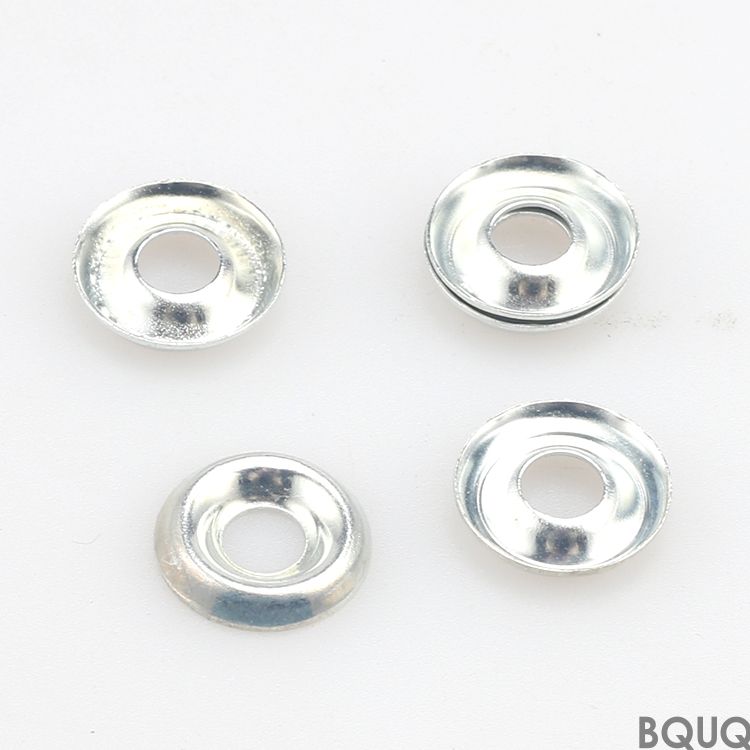
La découpe de rondelles ondulées en bronze phosphoreux est une pièce de découpe métallique de précision conçue pour maintenir la précharge des boulons sous vibration, cycles thermi
Découpe de précision de rondelles ondulées en bronze phosphoreux BQUQ – Tolérance de 0,01 mm
La découpe de rondelles ondulées en bronze phosphoreux est une pièce de découpe métallique de précision conçue pour maintenir la précharge des boulons sous vibration, cycles thermiques et charges dyna
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La découpe de rondelles ondulées en bronze phosphoreux est une pièce de découpe métallique de précision conçue pour maintenir la précharge des boulons sous vibration, cycles thermiques et charges dynamiques. BQUQ produit ces rondelles à partir de bandes de bronze phosphoreux C5210 ou C5191 avec une tolérance d'épaisseur de ±0,01 mm, un faux-rond de planéité inférieur à 0,03 mm et une plage de dureté de HV 180 à 220 (équivalant à 48 HRC max). Nous expédions les commandes de prototypes en 7 jours et les séries de production en 15 à 20 jours, sans MOQ sur les premiers articles.
Pourquoi le bronze phosphoreux surpasse l'acier inoxydable pour les rondelles à ressort
Le bronze phosphoreux offre une durée de vie en fatigue de plus d'un million de cycles à 75 % de sa limite d'élasticité, soit 2,3 fois plus longue que l'acier inoxydable 301 sous la même charge. Son module d'élasticité de 110 GPa assure une force de ressort constante de -40 °C à +150 °C. Cet alliage présente également un faible coefficient de frottement de 0,35 contre l'acier, ce qui réduit le grippage sur les filetages d'accouplement. Pour les applications de mise à la terre électrique, sa conductivité de 15 % IACS garantit un chemin de courant fiable, contrairement à l'inox qui est non conducteur.
Géométries d'ondulation que nous découpons : motifs à 3, 5 et 7 vagues
Nous découpons des profils ondulés à 3, 5 ou 7 vagues, chacun conçu pour des plages de déflexion spécifiques. Une rondelle à 3 vagues se déforme de 0,15 à 0,25 mm sous une charge de 10 N ; une à 5 vagues se déforme de 0,30 à 0,45 mm ; une à 7 vagues se déforme de 0,50 à 0,70 mm. Nos outillages progressifs maintiennent la hauteur de vague à ±0,02 mm et le pas de vague à ±0,03 mm. Nous pouvons ajuster l'angle de vague de 15° à 30° pour affiner la courbe charge-déflexion selon l'exigence de force de serrage de votre assemblage.
Matériaux et traitement thermique que nous utilisons pour une raideur constante
Nous stockons du bronze phosphoreux C5210 (8 % d'étain) et C5191 (6 % d'étain) en épaisseurs de 0,10 mm à 2,0 mm. Après découpe, nous appliquons un recuit de détensionnement à 280 °C pendant 45 minutes pour éliminer les contraintes résiduelles du processus de formage. Cela stabilise la raideur du ressort à ±5 % sur un lot de production. Pour les applications à haute température, nous proposons un traitement de durcissement par précipitation qui élève la dureté à HV 220 tout en maintenant une ductilité supérieure à 8 % d'allongement.
Conception d'outillage et tolérances pour une répétabilité de 0,01 mm
Nos outillages progressifs utilisent des inserts en carbure avec une finition de surface polie de Ra 0,2 μm sur les surfaces de formage. Cela produit des rondelles avec une tolérance de diamètre extérieur de ±0,01 mm, une tolérance de diamètre intérieur de +0,02/-0,01 mm et une tolérance d'épaisseur de ±0,008 mm. Le jeu d'outillage est réglé à 5 % de l'épaisseur du matériau par côté, ce qui empêche la hauteur de bavure de dépasser 0,02 mm. Nous faisons fonctionner la presse à 120 coups par minute pour atteindre un taux de production de 7 200 pièces par heure sans compromettre la stabilité dimensionnelle.
Finition de surface et contrôle des bavures sur les bords découpés
Les bords découpés standard atteignent une finition de surface de Ra 1,6 μm ; nous pouvons améliorer cela à Ra 0,8 μm grâce à un processus secondaire de finition par tonneau. La hauteur de bavure est contrôlée à moins de 0,02 mm sur la zone de cisaillement, ce qui est essentiel pour les applications où la rondelle repose contre une face d'étanchéité. Pour les contacts électriques, nous proposons un placage sélectif à l'or ou à l'argent sur les surfaces de contact, avec une épaisseur de placage de 0,5 à 1,0 μm conformément aux normes MIL-DTL-45204.
Inspection avant chaque expédition : MMT et test de dureté
Chaque lot de production passe par une machine à mesurer tridimensionnelle (MMT) avec une résolution de 0,001 mm pour vérifier le diamètre extérieur, le diamètre intérieur, la hauteur de vague et le pas. Nous effectuons des tests de dureté Vickers sur trois échantillons par lot, en veillant à ce que les valeurs restent dans la plage HV 180 à 220. Un test de raideur de ressort sur un banc de charge calibré confirme que la courbe de déflexion correspond à votre spécification à ±5 % près. Nous incluons un rapport dimensionnel complet et un certificat matière (EN 10204 3.1) avec chaque expédition.
Spécification
Valeur
Matériau
Bronze phosphoreux C5210 / C5191
Épaisseur
0,10 – 2,0 mm
Diamètre extérieur
3,0 – 80,0 mm
Diamètre intérieur
1,5 – 60,0 mm
Dureté
HV 180 – 220 (48 HRC max)
Tolérance dimensionnelle
±0,01 mm
Finition de surface
Ra 1,6 μm (Ra 0,8 μm en option)
Faux-rond (planéité)
≤ 0,03 mm
Délai (prototype)
7 jours
Délai (production)
15 – 20 jours
MOQ
Sans MOQ (premier article gratuit)
Quel est votre MOQ pour des tailles personnalisées ?
Nous n'avons pas de MOQ pour les commandes de prototypes ; les séries de production commencent à 500 pièces, mais nous pouvons accepter des lots plus petits pour les tests.
Pouvez-vous personnaliser le nombre de vagues ou le diamètre ?
Oui, nous ajustons la conception de l'outillage pour tout nombre de vagues de 3 à 7 et tout diamètre dans notre plage, avec des frais de modification d'outillage de 200 à 500 $ selon la complexité.
Comment assurez-vous la qualité sur les grandes séries de production ?
Nous utilisons une surveillance SPC en cours de processus sur chaque 100e pièce et effectuons une inspection MMT complète sur cinq pièces par lot, avec un audit final avant l'emballage.
Quel est le délai typique pour un dessin personnalisé ?
Les échantillons prototypes sont expédiés en 7 jours après approbation du dessin ; les quantités de production sont expédiées en 15 à 20 jours, avec des options express disponibles pour les commandes urgentes.
Pour un devis ferme sous 12 heures, envoyez votre dessin à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons avec des retours DFM et des prix le jour même. Pour plus d'informations sur la sélection d'outils dans les processus associés, consultez notre guide de sélection d'outils de coupe CNC. Pour comprendre comment nous atteignons des tolérances de ±0,01 mm, consultez notre guide des tolérances d'usinage CNC. Il s'agit de fabrication de précision made in China, soutenue par 20 ans d'expertise en découpe.