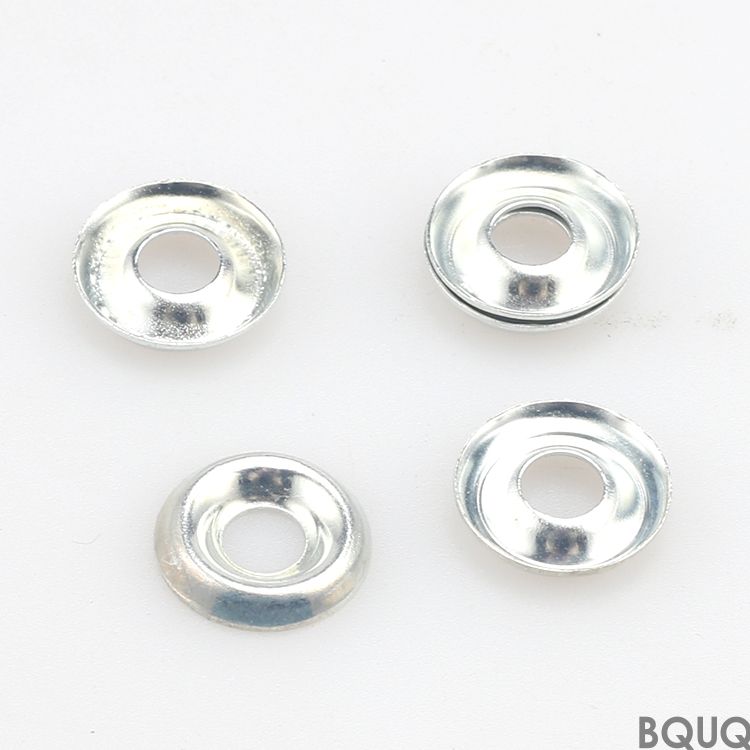
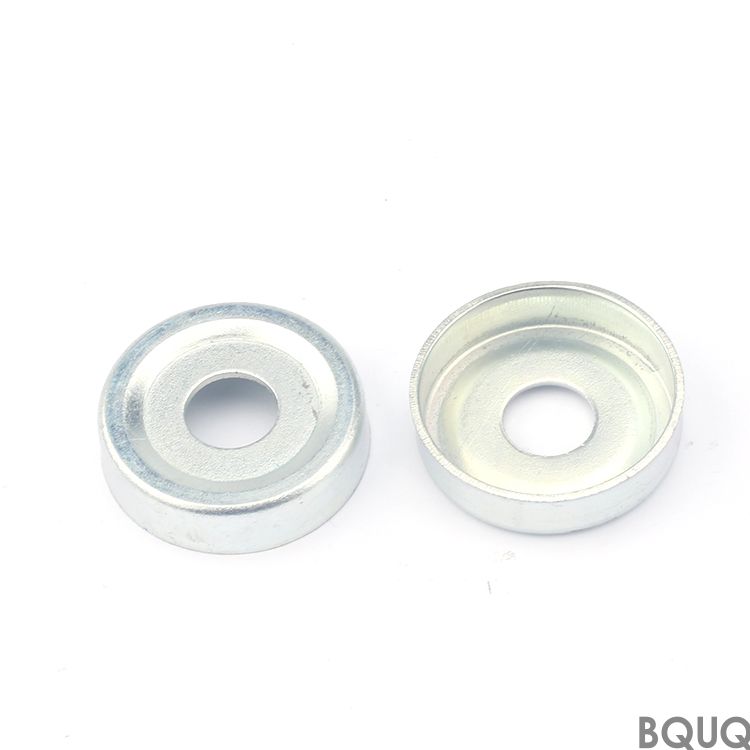
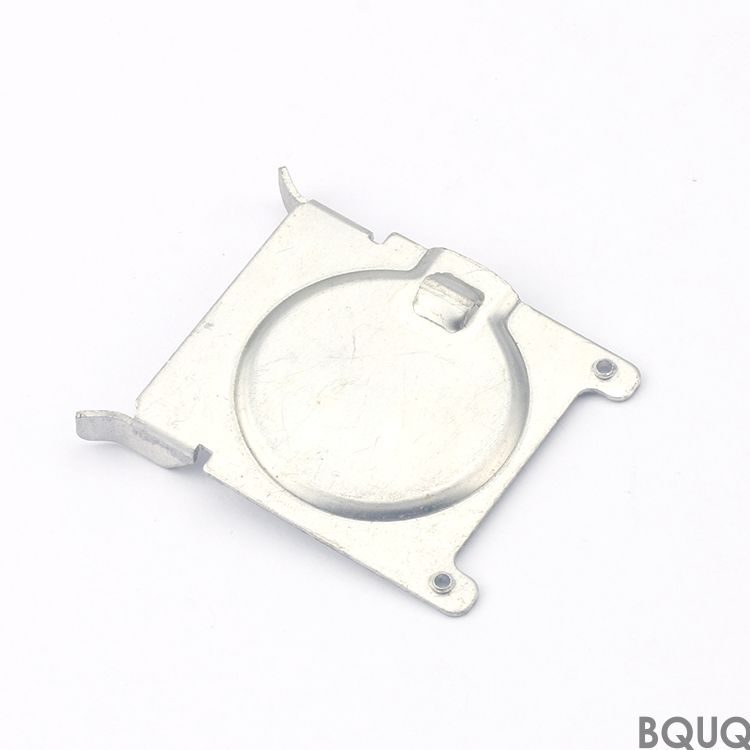
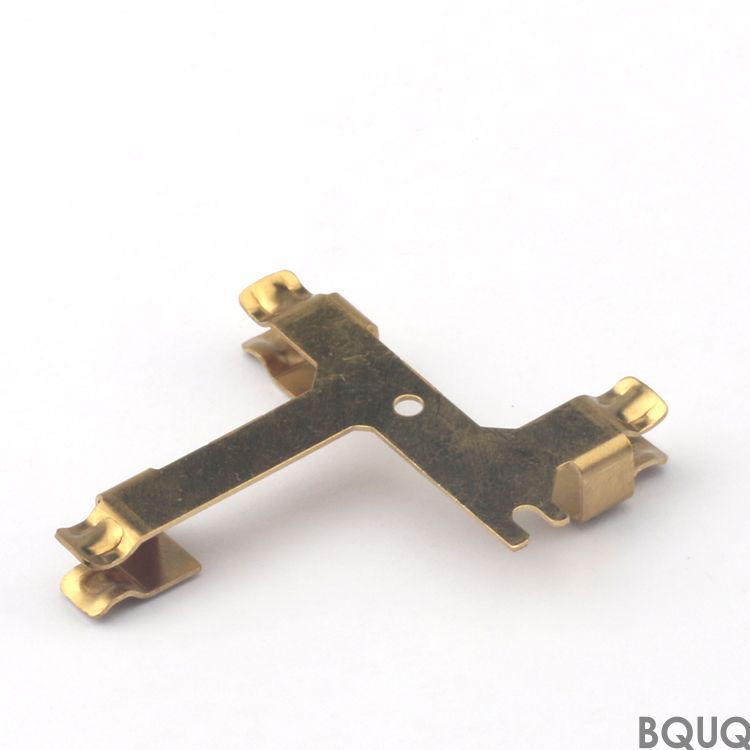
Voici des pièces d’estampage en acier à ressort nickelé pour interrupteurs — ressorts de contact, dômes à encliquetage et clips de bornes qui doivent reprendre leur forme après des
Pièces d’estampage en acier à ressort nickelé BQUQ pour interrupteurs | Précision fabriquée en Chine
Voici des pièces d’estampage en acier à ressort nickelé pour interrupteurs — ressorts de contact, dômes à encliquetage et clips de bornes qui doivent reprendre leur forme après des millions de cycles.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Voici des pièces d’estampage en acier à ressort nickelé pour interrupteurs — ressorts de contact, dômes à encliquetage et clips de bornes qui doivent reprendre leur forme après des millions de cycles. Nous maintenons une tolérance d’estampage de ±0,01 mm, une planéité de 0,02 mm, et livrons les commandes de production en 7 jours depuis notre usine de Dongguan. La dureté est spécifiée à 48-52 HRC après traitement thermique, avec une épaisseur de nickelage de 3 à 5 microns pour résister à l’oxydation et réduire la résistance de contact.
Comment nous évitons la perte de force de rappel après nickelage
Le nickelage sur acier à ressort est délicat. Si vous nickelez avant le traitement thermique, la fragilisation par hydrogène fissure la pièce. Si vous nickelez après, le bain acide peut striper la couche d’oxyde et provoquer une rupture différée. Nous utilisons un processus en deux étapes : estampage et traitement thermique d’abord, puis flash de nickelage avec un bain à faible teneur en hydrogène à 45°C. Cela maintient la limite élastique du ressort au-dessus de 90 % de sa valeur avant nickelage. Pour chaque lot, nous testons 5 échantillons sur un banc de fatigue en compression — 1 million de cycles à 80 % de la flèche nominale. Aucune fissure, aucune perte de charge.
Matrices d’estampage utilisées pour les pièces d’interrupteurs nickelées
Les pièces d’interrupteurs sont petites — la plupart mesurent moins de 25 mm de diamètre. Nous fabriquons des matrices progressives avec des inserts en carbure, pas en acier à outils. Le carbure conserve un tranchant net pendant 500 000 frappes avant réaffûtage, ce qui signifie que la hauteur de bavure de votre pièce reste sous 0,03 mm sur toute la série. Pour les dômes à encliquetage, nous utilisons une étape de matriçage pour contrôler la force d’actionnement à ±10 grammes. La maintenance des matrices est enregistrée quotidiennement ; toutes les 100 000 frappes, nous vérifions le jeu et ajustons la pression de l’éjecteur. C’est la même discipline que nous appliquons à tous nos travaux d’estampage de précision.
Matériau et traitement thermique pour l’acier à ressort nickelé
Nous utilisons de l’acier à ressort à haute teneur en carbone C75S (1.1248) ou SK5, laminé à froid à une épaisseur comprise entre 0,08 mm et 2,0 mm. Après estampage, les pièces sont austénitisées à 820°C, trempées à l’huile, puis revenues à 320°C pour atteindre 48-52 HRC. Cela donne une limite d’élasticité de 1 450 MPa. Le nickelage est appliqué avec une finition mate — le nickel brillant est esthétique mais ajoute des contraintes internes. L’épaisseur de placage est de 3 à 5 microns, mesurée par fluorescence X sur chaque lot. Pour les contacts d’interrupteurs critiques, nous pouvons ajouter un flash d’or sur le nickel pour réduire la résistance de contact sous 10 milliohms.
Inspection dimensionnelle avant chaque expédition
Chaque lot reçoit un rapport dimensionnel complet. Nous utilisons une MMT pour les dimensions critiques, un projecteur de profil pour les angles de pliage et un dynamomètre numérique pour la force d’actionnement. La planéité est vérifiée sur une plaque de surface en granit avec une jauge d’épaisseur. Le faux-rond — la variation de concentricité pour les pièces rondes — est maintenu à 0,02 mm. Nous photographions 10 pièces de chaque cavité d’une matrice multi-cavités et conservons les images pendant 2 ans. Si votre interrupteur présente une défaillance inhabituelle plus tard, nous pouvons retracer l’origine jusqu’à la frappe exacte de la matrice et la bobine de matériau.
Pourquoi l’acier à ressort nickelé surpasse l’inox pour les contacts d’interrupteurs
Les ressorts en acier inoxydable (comme le 301 ou le 17-7PH) ont une conductivité plus faible et coûtent plus cher au kilo. L’acier à ressort nickelé offre une résistance à la corrosion similaire à un coût de matériau inférieur de 40 %. La couche de nickel agit également comme un lubrifiant solide pendant le contact glissant, réduisant l’usure sur la borne de contact. Pour les interrupteurs à faible courant (moins de 100 mA), le nickelage empêche la formation d’oxydes isolants sur la surface de contact. Si votre interrupteur transporte un courant plus élevé, nous pouvons spécifier une couche de nickel plus épaisse ou ajouter une surcouche d’argent.
Emballage, délai et expédition des pièces d’estampage
Les pièces sont expédiées dans des plateaux antistatiques avec des séparateurs de cavités pour éviter les rayures. Pour l’emballage en bande et bobine (pour l’assemblage automatisé), nous utilisons une bande conductrice avec une force de pelage de 0,5 N. Le délai standard est de 7 jours pour des quantités inférieures à 100 000 pièces, et de 12 jours pour des séries plus importantes. Nous expédions depuis Dongguan via DHL ou FedEx, généralement 3 à 5 jours vers les États-Unis ou l’Europe. L’outillage — la matrice progressive — prend 15 jours à fabriquer si vous avez besoin d’une forme personnalisée. Nous conservons plus de 50 jeux de matrices standard pour les formes courantes de dômes d’interrupteurs, donc vous pourriez ne pas avoir besoin de nouvel outillage du tout.
Comment envoyer votre dessin pour un devis rapide
Envoyez un fichier PDF ou STEP à sc@bquq.com. Incluez l’épaisseur du matériau, la dureté requise, la spécification de placage et le volume annuel. Nous répondons avec un devis ferme sous 12 heures — pas une fourchette, un chiffre réel. Si votre dessin a une tolérance plus serrée que ±0,01 mm, nous vous dirons immédiatement si c’est possible et à quel coût. Nous pouvons également suggérer une tolérance plus large qui vous fera économiser 20 % sur le prix unitaire. Pour plus de contexte sur la façon dont nous maintenons la qualité des matrices, lisez notre guide de sélection des outils de coupe CNC — il couvre la même mentalité de précision appliquée aux matrices d’estampage. Et pour approfondir les tolérances réalisables, consultez notre guide des tolérances d’usinage CNC.
Paramètre
Valeur
Matériaux
C75S, SK5, 65Mn, inox 301 (sur demande)
Plage d’épaisseur
0,08 mm – 2,0 mm
Dureté après traitement thermique
48-52 HRC (standard), jusqu’à 55 HRC sur demande
Tolérance d’estampage
±0,01 mm sur les caractéristiques critiques
Planéité
0,02 mm max sur 25 mm de longueur
Faux-rond (pièces circulaires)
0,02 mm TIR
Finition de surface
Ra 0,4 µm sur les bords estampés, Ra 0,8 µm sur la surface plaquée
Épaisseur du nickelage
3-5 microns (mat), flash d’or en option
Résistance de contact (flash d’or en option)
< 10 milliohms
Délai (production)
7 jours pour <100k pièces, 12 jours pour les plus grandes séries
MOQ
Sans MOQ — nous acceptons les prototypes d’une seule pièce
Exigez-vous une quantité minimale de commande ?
Sans MOQ. Nous estampons un prototype unique pour vos tests, puis nous passons à l’échelle de millions par mois une fois que vous approuvez les échantillons.
Pouvez-vous personnaliser l’épaisseur du nickelage ou ajouter une couche de finition ?
Oui — nous ajustons l’épaisseur de placage de 1 à 10 microns, et nous pouvons ajouter un flash d’or ou d’argent pour une résistance de contact plus faible.
Comment garantissez-vous la qualité pour les séries à grand volume ?
Nous effectuons une inspection en cours de processus toutes les 2 heures à l’aide de cartes SPC, ainsi qu’un rapport dimensionnel complet sur chaque lot avant expédition.
Quel est votre délai pour une pièce estampée personnalisée ?
L’outillage prend 15 jours, puis les échantillons de production en 3 jours, et la production en série commence dans les 7 jours suivant votre approbation.
Obtenez un devis ferme sous 12 heures. Envoyez votre dessin à sc@bquq.com ou contactez-nous sur WhatsApp : +86 13713157787. Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d’expérience en estampage. Sans MOQ, sans pression — juste un prix clair et une date de livraison fiable.