Ce que fait ce dissipateur thermique rond pour ampoule LED et pourquoi c‘est important Il s‘agit d‘un dissipateur thermique rond pour ampoule LED usiné par CNC, conçu pour les amp
Dissipateur thermique rond pour ampoule LED usiné avec précision CNC | BQUQ Chine
Ce que fait ce dissipateur thermique rond pour ampoule LED et pourquoi c'est important Il s'agit d'un dissipateur thermique rond pour ampoule LED usiné par CNC, conçu pour les ampoules de remplacemen
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que fait ce dissipateur thermique rond pour ampoule LED et pourquoi c'est important
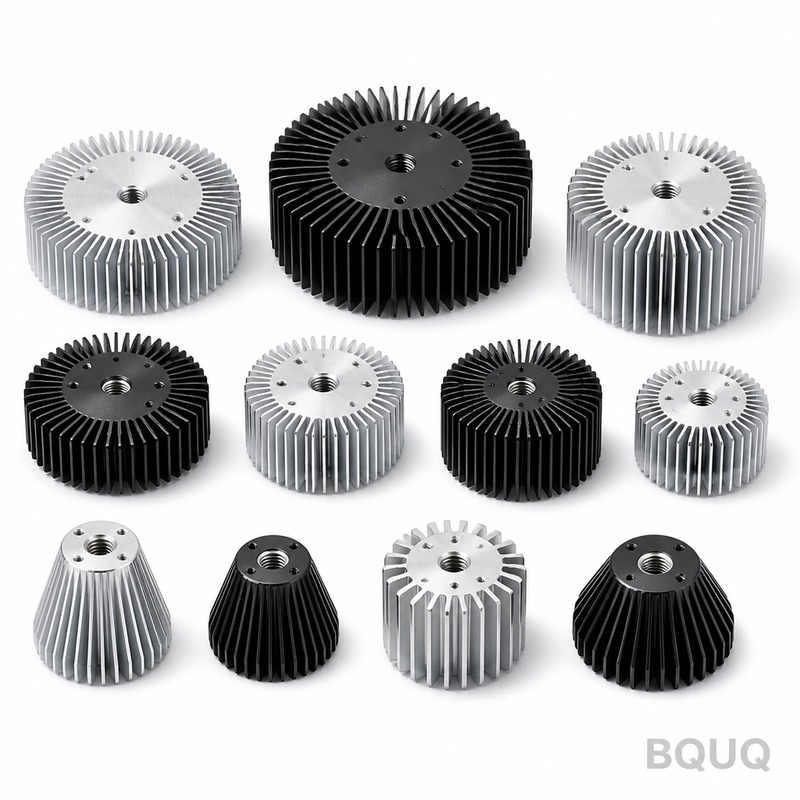
Il s'agit d'un dissipateur thermique rond pour ampoule LED usiné par CNC, conçu pour les ampoules de remplacement à haute puissance où les boîtiers en plastique échouent. Vous bénéficiez d'une tolérance garantie de ±0,01 mm sur tous les diamètres critiques, d'un faux-rond total de 0,02 mm et d'un état de surface de Ra 1,6 µm — suffisant pour un emmanchement par pression d'un driver sans opérations secondaires. Le délai est de 18 jours à compter de l'approbation du plan, sans MOQ, vous pouvez donc valider une seule unité ou commander 10 000 pièces.
Pourquoi un faux-rond de 0,02 mm maintient la température de jonction de votre LED stable
Le faux-rond est le tueur caché des performances des ampoules LED. Si la base du dissipateur oscille de plus de 0,02 mm par rapport au culot fileté, le matériau d'interface thermique se comprime de manière inégale — des points chauds se développent et la température de la puce augmente de 8 à 12 °C. Chaque dissipateur thermique rond pour ampoule LED que nous usinons est tourné entre pointes sur un tour CNC 5 axes, et non dans un mandrin, de sorte que l'alésage, les extrémités des ailettes et le filetage NPT référencent tous le même axe. C'est la différence entre une ampoule qui dure 50 000 heures et une qui tombe en panne à 20 000 heures.
Sélection de l'alliage d'aluminium : 6061-T6 vs 1070 pour votre plage de puissance
Nous usinons deux alliages en fonction de votre flux lumineux cible. Pour les ampoules de moins de 15 W, nous utilisons du 6061-T6 (dureté 95 HRB, conductivité thermique 167 W/m·K) — il s'anodise proprement et résiste à la corrosion dans les luminaires humides. Pour 20 W et plus, nous passons à l'aluminium pur 1070 (conductivité 226 W/m·K) qui évacue la chaleur du COB plus rapidement, mais il est plus tendre — nous compensons avec une paroi d'ailette plus épaisse de 0,5 mm pour éviter la flexion lors de l'assemblage. Si vous concevez pour un retrofit 40 W, nous recommanderons du 1070 avec une géométrie à 8 ailettes et un diamètre de base de 45 mm. Indiquez-nous votre puissance dans le plan et nous vérifierons le modèle thermique gratuitement.
Géométrie des ailettes que nous usinons réellement : profondeur, pas et angles de dépouille
Le pas des ailettes sur un dissipateur rond n'est pas cosmétique — il détermine le flux d'air par convection naturelle. Nous usinons des ailettes avec un pas de 1,0 mm à 2,5 mm, avec un rapport profondeur/largeur allant jusqu'à 8:1 en utilisant une fraise en carbure de 0,8 mm. L'angle de dépouille est de 1,5° sur les ailettes intérieures et de 2° sur les ailettes extérieures, afin que la pièce se libère de la matrice sans grippage. Si vous avez besoin d'un emmanchement par pression d'une collerette métallique, nous laissons une zone d'interférence de 0,1 mm sur le diamètre extérieur et nous la polissons à Ra 0,8 µm. Le nombre standard d'ailettes est de 12 à 24, mais nous avons réalisé 36 ailettes sur une ampoule de 60 mm — cela représente une paroi de 0,9 mm, ce qui nécessite notre broche à 20 000 tr/min, et non un centre d'usinage vertical standard.
Ajustement du filetage et du culot : NPSM, E26 et E27 sans grippage
La base filetée est l'endroit où la plupart des dissipateurs chinois échouent — ils coupent les filetages avec une filière, ce qui donne un faux-rond et un ajustement lâche. Nous coupons les filetages E26 et E27 sur le tour CNC avec une plaquette à pointer, en maintenant le diamètre sur flancs à ±0,05 mm. Pour les ampoules de remplacement américaines, nous usinons un filetage NPSM avec une conicité de 0,75° par côté, qui assure l'étanchéité contre l'épaulement de la douille. Nous ajoutons également un chanfrein de 0,2 mm au début du filetage pour éviter le faussage. Si vous utilisez un culot Edison en plastique, nous pouvons usiner une bague moletée à la place — profondeur de 0,3 mm, motif diamant à 45°, ce qui offre une prise 30 % plus forte qu'un cylindre lisse.
Options de finition de surface : anodisation claire, anodisation noire ou nickel chimique
La finition de surface n'est pas seulement cosmétique — elle affecte l'émissivité. Une finition anodisée claire (8–12 µm) donne une émissivité de 0,77, ce qui rayonne efficacement la chaleur. L'anodisation noire (avec un scellement au sulfate de cuivre) porte cela à 0,92, mais ajoute 3 jours au délai. Pour les ampoules extérieures, nous appliquons du nickel chimique (50 µm) qui résiste au brouillard salin pendant 500 heures selon la norme ASTM B117. Nous réalisons les trois finitions en interne, vous ne payez donc pas de marge tierce. La finition standard est l'anodisation claire — c'est ce que nous citons dans le délai de 18 jours.
Inspection avant chaque expédition : MMT, profilomètre de surface et calibre à air
Chaque dissipateur thermique rond pour ampoule LED reçoit un rapport dimensionnel complet — pas un échantillon aléatoire. Nous utilisons une MMT Zeiss pour les diamètres critiques et le pas de filetage, un testeur de surface Mitutoyo pour le Ra sur la base, et un calibre à air pour le faux-rond de l'alésage. Nous vérifions également la planéité de la surface de montage LED à 0,005 mm — c'est la surface qui touche votre COB. Si une dimension est hors spécification, la pièce est mise au rebut, pas retravaillée. Vous recevez le rapport au format PDF avec votre bordereau d'expédition. Pour les commandes de plus de 500 pièces, nous incluons un scan 3D d'une pièce du lot.
Spécification
Valeur
Notes
Matériaux disponibles
6061-T6, 1070, 5052-H32
1070 pour haute puissance
Dureté (6061-T6)
95 HRB
Vieilli complètement, pas mou
Tolérance dimensionnelle
±0,01 mm
Sur tous les diamètres critiques
Faux-rond (TIR)
0,02 mm
Mesuré sur l'alésage de base
État de surface (Base)
Ra 0,8 µm
Poli pour contact TIM
État de surface (Ailettes)
Ra 1,6 µm
Tel qu'usiné, sans opération secondaire
Plage de pas d'ailettes
1,0 – 2,5 mm
Rapport de profondeur jusqu'à 8:1
Types de filetage
E26, E27, NPSM
Coupé à la plaquette, pas à la filière
Délai
18 jours
À compter de l'approbation du plan
MOQ
Sans MOQ (1 pièce)
Du prototype à la production
Comment nous évitons les bavures et les arêtes vives qui coupent les mains lors de l'assemblage
Les bavures sur les extrémités des ailettes sont un risque courant de blessure lors de l'assemblage. Nous utilisons une casse d'arête de 0,2 mm sur chaque coin externe — c'est une opération CNC, pas une lime manuelle. Nous faisons également vibrer les pièces pendant 30 minutes dans un média céramique avant l'anodisation, ce qui élimine les micro-bavures à l'intérieur des ailettes sans modifier les dimensions. Si vous utilisez un assemblage automatisé pick-and-place, nous pouvons ajouter un chanfrein de 0,5 mm sur le bord supérieur pour guider le distributeur. Cela est inclus dans le prix standard — sans frais supplémentaires.
Emballage pour le transport : pas d'ailettes pliées, pas d'anodisation rayée
Les ailettes fines se plient facilement dans les cartons. Nous emballons chaque dissipateur thermique rond pour ampoule LED dans une gaine séparée en mousse EPE, puis nous les plaçons dans un carton ondulé rigide avec une séparation à 5 couches. Pour les commandes de plus de 1 000 pièces, nous utilisons un plateau thermoformé qui verrouille chaque unité en place. Nous testons la chute de notre emballage depuis 1,2 mètre sur du béton — aucune déformation des ailettes, aucune rayure d'anodisation. C'est une pratique standard, pas une option premium.
Quelle est la quantité minimale de commande pour un dissipateur thermique rond pour ampoule LED personnalisé ?
Il n'y a pas de MOQ — vous pouvez commander un prototype pour tester l'ajustement ou 10 000 unités pour la production, et le prix unitaire ne diminue que légèrement en raison de l'amortissement de la configuration.
Pouvez-vous reproduire ma conception de dissipateur existante si je n'ai qu'un échantillon, pas un plan ?
Oui, nous pouvons rétro-concevoir un échantillon physique à l'aide de notre scanner 3D avec une précision de ±0,005 mm, et nous vous enverrons un fichier CAO pour approbation avant de couper tout métal.
Comment garantissez-vous la qualité sur un petit lot de 50 pièces ?
Chaque pièce est inspectée sur la MMT et le calibre à air, quelle que soit la taille du lot — nous n'utilisons pas d'échantillonnage AQL pour les dissipateurs car une seule pièce défectueuse peut échouer sur le terrain.
Quel est le délai le plus rapide pour un prototype urgent ?
Pour un dissipateur standard en 6061-T6 avec anodisation claire, nous pouvons expédier un prototype en 7 jours si vous approuvez le plan avant 10 h, heure de la Chine — le délai de 18 jours s'applique aux lots de production.
Pour votre projet de dissipateur thermique rond pour ampoule LED, nous offrons un devis ferme dans les 12 heures suivant la réception de votre plan — pas de coûts d'outillage cachés, pas de surprises. Envoyez-nous un e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Envoyez votre plan (STEP, IGES ou PDF) et nous répondrons avec les prix, une vérification DFM et un délai. Si vous êtes encore en train de sélectionner l'outillage ou les tolérances, lisez notre guide de sélection des outils de coupe CNC et notre guide des tolérances d'usinage CNC pour comprendre ce que nous pouvons tenir sur votre conception. BQUQ est une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC, emboutissage et ressorts — votre dissipateur est usiné en interne, pas externalisé.