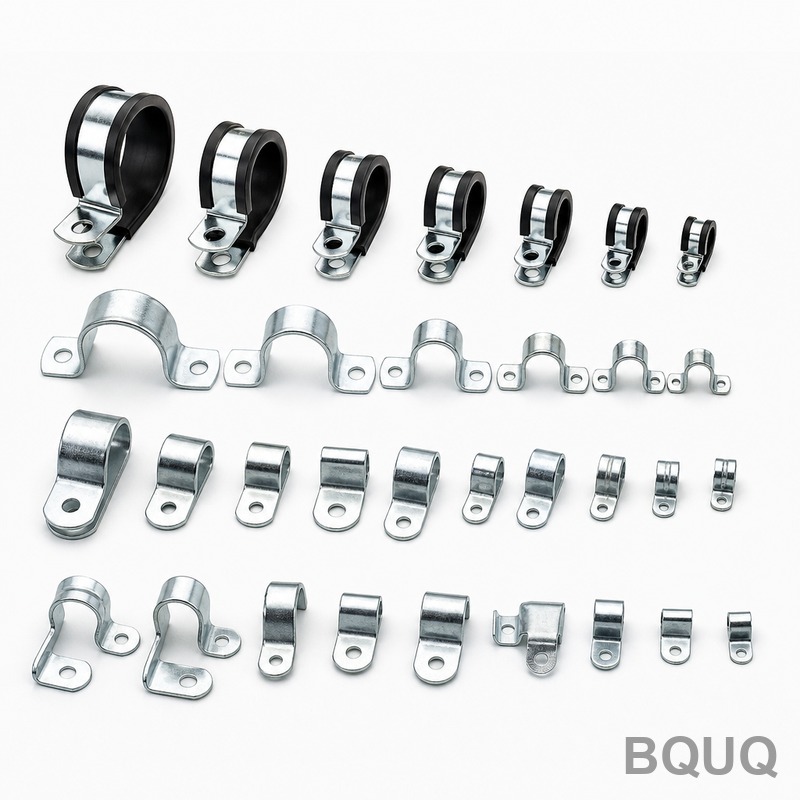
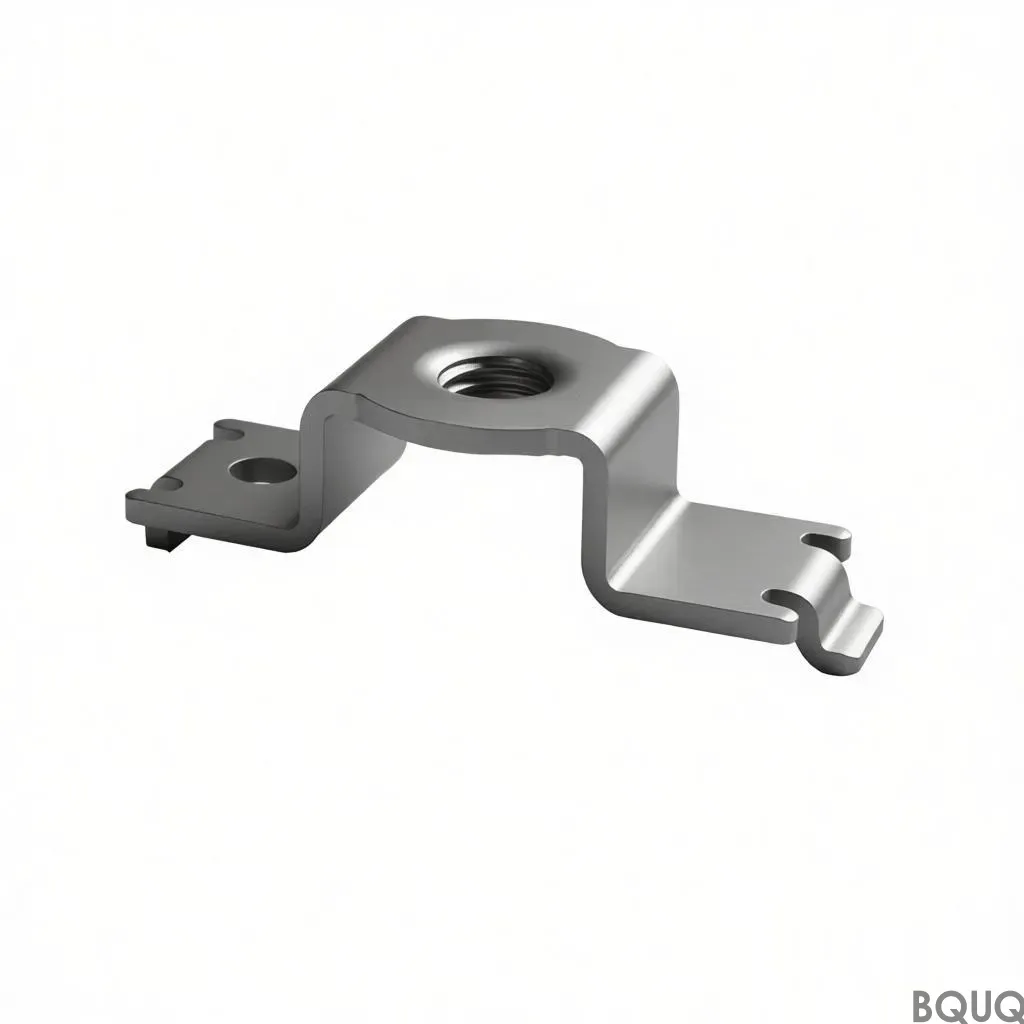
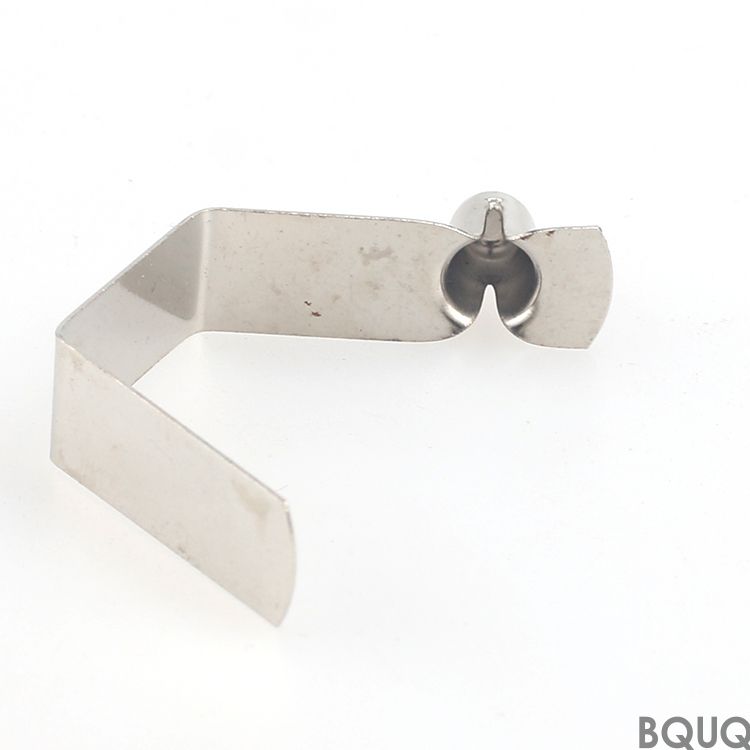
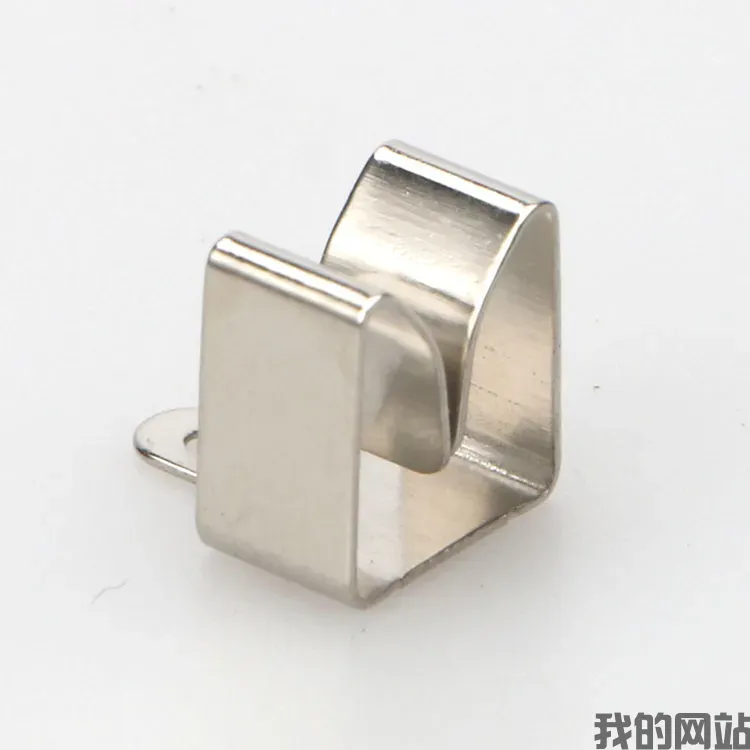
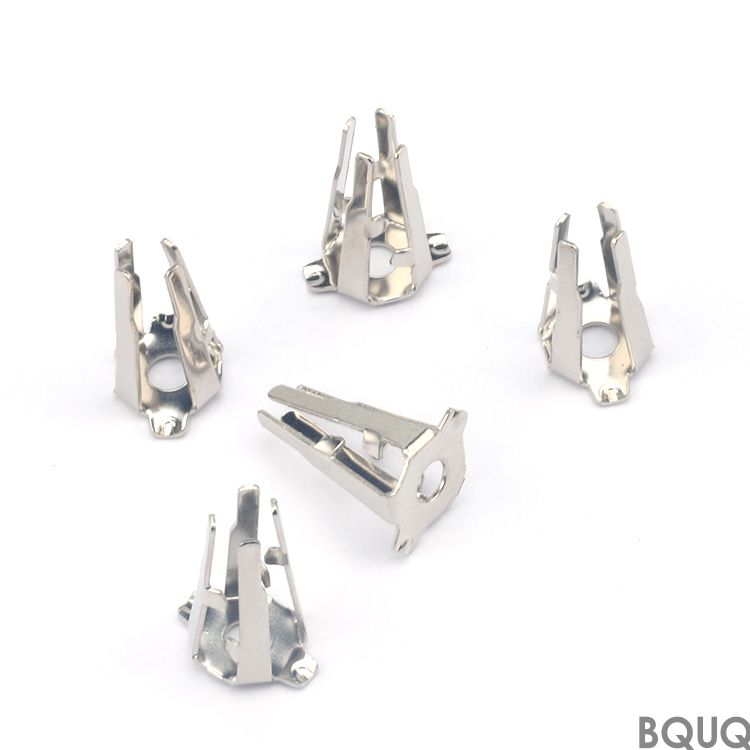
Voici la collection de brides de câbles estampées et de clips pour conduits BQUQ — une gamme complète de clips à une oreille, à double oreille et de type selle, formés sur des pres
Collection de Brides de Câbles Estampées et Clips pour Conduits BQUQ | Fabrication de Précision
Voici la collection de brides de câbles estampées et de clips pour conduits BQUQ — une gamme complète de clips à une oreille, à double oreille et de type selle, formés sur des presses à grande vitesse
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Voici la collection de brides de câbles estampées et de clips pour conduits BQUQ — une gamme complète de clips à une oreille, à double oreille et de type selle, formés sur des presses à grande vitesse de 25 à 80 tonnes. Vous obtenez une planéité constante de ±0,05 mm sur le trou de montage, un angle de pliage compensé pour le retour élastique de ±0,5°, et un état de surface de Ra 1,6 µm sur le rayon extérieur. Le délai de livraison typique pour les tailles standard est de 12 jours ouvrés ; l'outillage personnalisé ajoute 7 jours. Toutes les pièces sont fabriquées en Chine à partir de bandes d'acier recuites en continu, avec une option de placage zinc-nickel qui résiste à un test de brouillard salin neutre de 72 heures.
Comment nos matrices progressives maintiennent ±0,05 mm sur l'oreille
Chaque bride de cette collection est produite dans une matrice progressive unique avec 6 à 10 postes. Les trous pilotes sont poinçonnés en premier, puis l'oreille est formée avec un élévateur à came qui empêche le retour élastique. Cette séquence verrouille la hauteur critique de l'oreille à ±0,05 mm, ce qui évite que votre faisceau de câbles ne vibre. Nous n'utilisons pas d'opérations de pliage secondaires — c'est là que la plupart des ateliers d'estampage perdent en tolérance. Notre calendrier de maintenance des matrices est de 50 000 frappes, avec une limite mesurée d'usure du poinçon de 0,02 mm avant réaffûtage.
Options de matériaux en bande et dureté que vous pouvez spécifier
Vous n'êtes pas limité à un seul métal. Nous utilisons trois matériaux de base pour cette collection : acier inoxydable 304 (dureté 80 HRB max), acier à ressort 65Mn (trempé à 40–45 HRC), et aluminium 6061-T6 (dureté 95 HB). Pour les clips de conduits à haute tension, l'option 65Mn est pré-trempée avant l'estampage, afin que le clip final conserve sa prise après 10 000 cycles d'insertion. Si vous avez besoin de conductivité électrique, nous proposons des bandes de cuivre étamé (C11000) avec une couche d'étain de 5 µm, ce qui maintient la résistance de contact sous 0,5 mΩ.
Finition de surface et placage qui résistent à un test de brouillard salin de 72 heures
Les bords estampés bruts sont ébavurés à un rayon maximal de 0,05 mm à l'aide d'une finisseuse à bol vibratoire. Ensuite, nous appliquons l'une des trois finitions : zinc clair (épaisseur 8 µm, brouillard salin 72 heures), zinc jaune (12 µm, 96 heures), ou oxyde noir (pour acier à ressort, 48 heures). Pour les clips de conduits extérieurs, nous recommandons l'option zinc jaune — elle coûte 0,02 $ de plus par pièce mais double la résistance à la corrosion. Nous offrons également une couche de base de phosphatation avant peinture si votre ligne d'assemblage utilise l'électrodéposition.
Test de force de serrage pour chaque lot de clips de conduits
Nous ne vérifions pas seulement les dimensions. Chaque lot de production de 1 000 pièces subit un test de force de serrage sur un testeur hydraulique de traction. Le clip doit maintenir un conduit de 8 mm avec une force d'arrachement axiale minimale de 45 N pour la taille standard, et de 70 N pour la série robuste. Le dispositif de test enregistre la force maximale et le déplacement à 0,5 mm. Si la moyenne de cinq échantillons tombe sous la spécification, tout le lot est rejeté et retravaillé. Cela est documenté dans votre rapport de traçabilité de lot.
Emballage et étiquetage pour votre ligne d'assemblage
Les brides sont livrées dans des plateaux en plastique antistatique avec des cavités individuelles — pas de clips emmêlés. Chaque plateau contient 200 pièces, et chaque carton contient 10 plateaux. Nous imprimons une étiquette avec votre numéro de pièce, notre numéro de lot, le code de coulée du matériau et le code de date. Si vous utilisez un système automatisé de pick-and-place, nous pouvons fournir les petits clips (jusqu'à 20 mm de largeur) en bobine de 330 mm avec un pas de 4 mm. Cela élimine le tri manuel sur votre ligne.
Inspection avant chaque expédition — Comparateur de hauteur et MMT
Avant la fermeture du carton, nous effectuons une inspection finale sur une machine à mesurer tridimensionnelle (MMT) avec une résolution de 0,5 µm. Nous vérifions la hauteur de l'oreille, le diamètre intérieur de l'ouverture du conduit et la planéité de la patte de montage. Une inspection visuelle sous grossissement 2x détecte toute bavure ou marque de matrice. Vous recevez un certificat de conformité avec chaque expédition, indiquant les valeurs mesurées réelles du lot, et non seulement les valeurs nominales.
Comment nous nous comparons à un atelier d'estampage standard
La plupart des ateliers proposent une tolérance de ±0,1 mm et s'en contentent. Nous maintenons ±0,05 mm car nos matrices sont rectifiées avec une rectifieuse de coordonnées, et non une rectifieuse de surface. Nous utilisons également une presse servo avec une profondeur de course programmable de 0,01 mm, afin que l'angle de pliage ne dérive pas pendant une longue série. Si vous avez besoin d'une tolérance plus stricte que ±0,05 mm, nous pouvons ajouter un poste de frappe — cela permet d'atteindre ±0,02 mm, mais augmente le coût de l'outillage de 15 %. Pour une analyse plus approfondie de notre choix d'outils de coupe pour le travail des matrices, consultez notre guide de sélection des outils de coupe CNC. Et si vous concevez le support d'accouplement, consultez notre guide des tolérances d'usinage CNC pour aligner vos positions de trous.
Spécification
Valeur / Plage
Matériaux
304 SS, acier à ressort 65Mn, Al 6061-T6, Cu C11000
Tailles standard (diamètre extérieur du conduit)
6 mm, 8 mm, 10 mm, 12 mm, 16 mm, 20 mm
Dureté (65Mn)
40–45 HRC (trempé et revenu)
Tolérance (hauteur de l'oreille)
±0,05 mm
Tolérance d'angle de pliage
±0,5°
État de surface (rayon extérieur)
Ra 1,6 µm max
Faux-rond (concentricité de l'ouverture)
0,08 mm TIR
Force de serrage (conduit de 8 mm)
45 N min (standard), 70 N (robuste)
Délai de livraison (taille standard)
12 jours ouvrés
Délai d'outillage personnalisé
+7 jours ouvrés
MOQ
Sans MOQ — commandes d'échantillons acceptées
Options de placage
Zinc clair, zinc jaune, oxyde noir, étain
Quel est le MOQ pour les tailles personnalisées ?
Il n'y a pas de MOQ — nous estampons 100 pièces pour votre test de prototype et 10 000 pour la production au même prix unitaire par 1 000.
Pouvez-vous modifier la largeur de l'oreille ou le diamètre du trou ?
Oui, toute dimension sur le dessin peut être modifiée, mais l'insert de matrice doit être re-rectifié — cela prend 7 jours et coûte 180 $ par insert.
Comment assurez-vous la constance de la force de serrage ?
Nous échantillonnons cinq clips par 1 000 et effectuons un test de traction ; si la force tombe sous la spécification, le lot est rejeté et la matrice est inspectée pour détecter l'usure.
Quel est votre délai de livraison pour une commande récurrente ?
Les commandes récurrentes sans modification de dessin sont expédiées en 10 jours ouvrés, et nous conservons votre jeu de matrices dans notre atelier d'outillage jusqu'à 5 ans.
Envoyez votre dessin pour un devis ferme sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Joignez un fichier PDF ou STEP — nos ingénieurs confirmeront les postes de matrice et le coût du placage avant votre engagement.