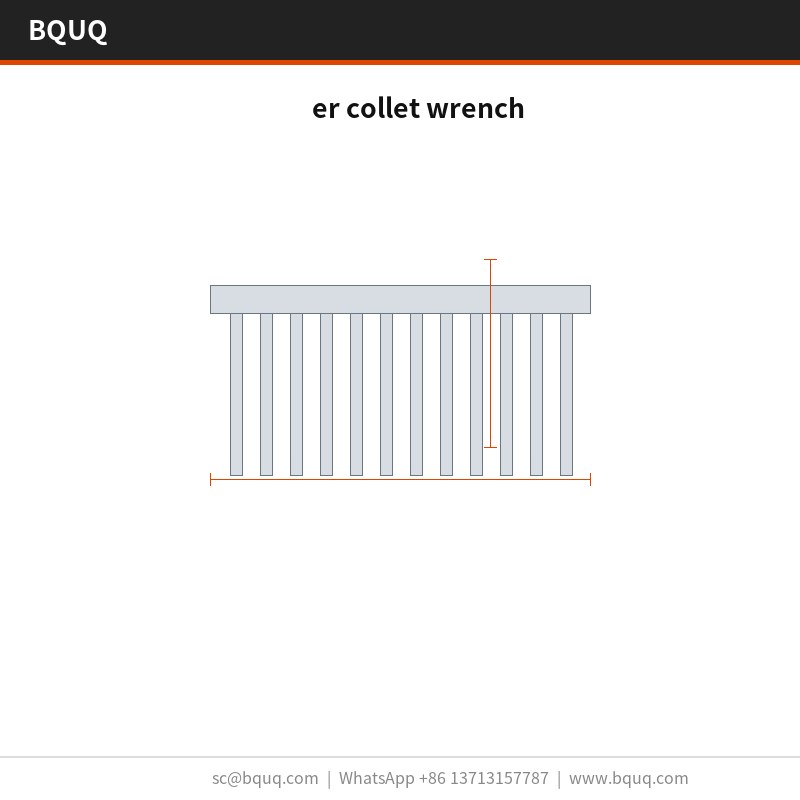
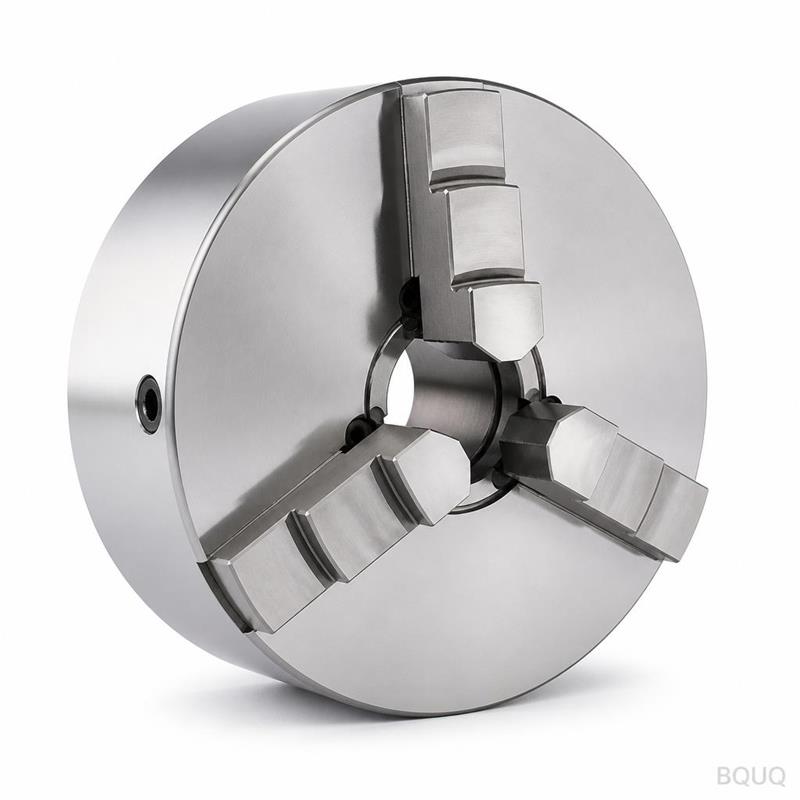
La clé à collet ER est un outil monobloc estampé composé d'une base et d'ailettes, embouti d'un seul coup à partir d'une matrice unique. Le pas des ailettes reste dans la tolérance sur toute une série, la planéité de la face de montage est tenue directement par l'outillage, et la finition est appliquée après formage. La production mensuelle tourne à pleine capacité, et un seul coup forme la clé entière, de sorte que le coût de la pièce cesse d'augmenter avec la complexité.
Une base et des ailettes définissent cette clé à collet ER. Emboutie à partir de l'outillage, elle tient et restitue à . La production mensuelle tourne à .
L'estampage offre un profil d'ailettes répétable que l'extrusion ne peut pas tenir : la matrice forme chaque ailette en un seul coup, de sorte que le pas reste dans la tolérance sur toute une série.
Comme la base et les ailettes sont embouties en une seule pièce, il n'y a aucun joint brasé susceptible de céder. La planéité de la face de montage est tenue directement par l'outillage, ce qui assure un contact uniforme à l'interface thermique.
Un seul coup forme la clé à collet ER entière, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tourne , et le cycle alimente une ligne .
La faible épaisseur d'ailette est là où l'estampage l'emporte : des ailettes à un pas de offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est , fourni avec . Pour les applications où l'exposition au perçage et au taraudage est un enjeu, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore la performance thermique et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à , avec des caractéristiques critiques telles que tenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est tenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un contre une limite de , et le pas des ailettes est vérifié optiquement à . Des rapports accompagnent chaque lot.
Le matériau entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, confirme et par rapport au plan.
La traçabilité des lots court de la bobine au carton : numéro de coulée, plage de coups de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème terrain peut être relié à une série spécifique.
La planéité est mesurée sur granite plutôt que sur fonte, car à se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Où cette pièce est utilisée
Pour les ensembles de perçage et de taraudage, la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Lorsqu'une clé à collet ER fonctionne à des volumes de perçage et de taraudage, la constance pièce à pièce détermine les retours terrain. sur une série de maintient la courbe thermique dans une seule bande.
En perçage et taraudage, la base fait généralement office d'interface de montage. avec une planéité de donne une surface stable pour le pad thermique de perçage et de taraudage.
Pour les prototypes de perçage et de taraudage, 10 jours ouvrés couvrent la revue de plan et le premier article. Les lots de production passent à 20 jours ouvrés une fois la capabilité signée.
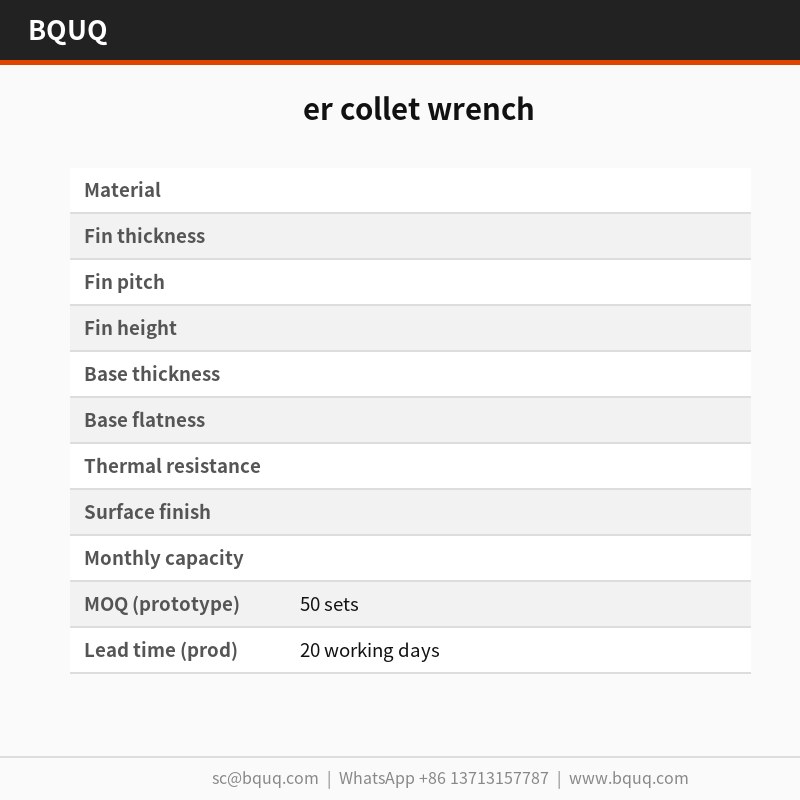
Spécifications
Paramètre
Valeur / Plage
MOQ (prototype)
50 ensembles
MOQ (production)
1000 ensembles
Délai (prototype)
10 jours ouvrés
Délai (production)
20 jours ouvrés
FAQ : vos questions avant commande
Quels matériaux recommandez-vous ?
est le choix standard. Pour le perçage et le taraudage en environnement corrosif, nous spécifions 6063-T5 avec ; pour la conductivité la plus élevée, nous passons au cuivre C110, qui augmente le coût et le poids mais réduit la résistance thermique d'environ moitié à encombrement égal.
Comment cela se compare-t-il à une clé à collet ER extrudée ?
L'extrusion est moins chère au-delà d'environ 500 000 pièces par an et donne un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et partout où l'épaisseur d'ailette descend sous 0,5 mm, car l'extrusion ne peut pas tenir de manière constante. Pour les prototypes de perçage et de taraudage, le coût d'outillage tranche généralement la question.
La clé à collet ER peut-elle être thermolaquée ou plaquée ?
Oui. Le standard est . Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté se situe entre et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Nous fournissons un plan 2D avec le rapport CMM, et un STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui compte si vous vérifiez dans votre propre assemblage.
Quelles certifications qualité détenez-vous ?
L'usine est certifiée ISO9001, et les pièces sont expédiées avec des déclarations RoHS et REACH sur demande. Une inspection SGS par un tiers peut être organisée avant le scellement du conteneur, ce que la plupart des acheteurs en perçage et taraudage spécifient.
La ligne se situe à Dongguan dans une seule usine ISO9001. Les presses couvrent la famille des clés à collet ER, et par mois est la production actuellement engagée.
Le personnel qualité se tient à côté de la presse, pas dans une salle séparée. Les écarts sur ou arrêtent la série au niveau de l'outil plutôt qu'à l'inspection finale.
Acier standard ; voie passivée en option ; cuivre C110 pour la conductivité
Tolérance
Pas des ailettes tenu dans la tolérance sur toute une série ; planéité tenue directement par l'outillage
Délai
L'outillage tourne ; le cycle alimente une ligne
MOQ
La production mensuelle tourne à pleine capacité
Capacité
La production mensuelle tourne à pleine capacité
Sélection / comparaison
Option
Idéal pour
Compromis
Monobloc estampé
Profil d'ailettes répétable et aucun joint brasé
La faible épaisseur d'ailette limite la résistance des sections épaisses
Profil extrudé
Sections constantes simples
Ne peut pas tenir le pas des ailettes comme l'estampage
Solution usinée
Caractéristiques complexes et détails serrés
Coût unitaire plus élevé et coupe de finition aux pieds d'ailettes
Voie passivée
Préoccupations d'exposition au perçage et au taraudage
Ajoute une étape de procédé après formage
Cuivre C110
La conductivité compte plus que le poids
Coût matière et poids plus élevés
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
La matrice forme chaque ailette en un seul coup ; pas dans la tolérance
Enregistrement de réglage d'outillage et de coups
Formage
Base et ailettes embouties en une seule pièce ; aucun joint brasé
Vérification monobloc
Planéité
Planéité de la face de montage tenue directement par l'outillage
Enregistrement de contrôle de planéité
Finition
Appliquée après formage ; protection contre la corrosion non entaillée aux pieds d'ailettes
Enregistrement d'application de finition
Inspection
Inspection avant chaque expédition
Enregistrement d'inspection d'expédition
Questions fréquentes
Quelle est la tolérance de pas des ailettes sur la clé à collet ER ?
La matrice forme chaque ailette en un seul coup, de sorte que le pas reste dans la tolérance sur toute une série. Ce profil d'ailettes répétable est ce que l'extrusion ne peut pas tenir. La planéité de la face de montage est également tenue directement par l'outillage, ce qui assure un contact uniforme à l'interface thermique.
La clé à collet ER peut-elle être fournie en cuivre C110 ?
Oui. Lorsque la conductivité compte plus que le poids, le cuivre C110 améliore la performance thermique. Le matériau standard est fourni avec une finition standard. Pour les préoccupations d'exposition au perçage et au taraudage, nous recommandons la voie passivée. La finition est appliquée après formage.
Comment l'estampage se compare-t-il à l'extrusion pour le profil d'ailettes ?
L'estampage offre un profil d'ailettes répétable que l'extrusion ne peut pas tenir : la matrice forme chaque ailette en un seul coup, de sorte que le pas reste dans la tolérance sur toute une série. Comme la base et les ailettes sont embouties en une seule pièce, il n'y a aucun joint brasé susceptible de céder. Un seul coup forme la clé entière.
Quelle est la capacité de production mensuelle pour cette pièce ?
La production mensuelle tourne à pleine capacité. L'outillage tourne, et le cycle alimente une ligne. Un seul coup forme la clé à collet ER entière, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. La faible épaisseur d'ailette est là où l'estampage l'emporte : des ailettes à un pas de offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé.
La finition est-elle appliquée avant ou après formage ?
La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les solutions usinées. Pour les applications où l'exposition au perçage et au taraudage est un enjeu, nous recommandons la voie passivée. Lorsque la conductivité compte plus que le poids, le cuivre C110 améliore la performance thermique.
Quelle inspection est réalisée avant expédition ?
Inspection avant chaque expédition. La matrice forme chaque ailette en un seul coup, de sorte que le pas reste dans la tolérance sur toute une série. La planéité de la face de montage est tenue directement par l'outillage. La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes.
Pourquoi choisir une clé à collet ER estampée plutôt qu'une clé usinée ?
L'estampage offre un profil d'ailettes répétable que l'extrusion ne peut pas tenir : la matrice forme chaque ailette en un seul coup, de sorte que le pas reste dans la tolérance sur toute une série. Comme la base et les ailettes sont embouties en une seule pièce, il n'y a aucun joint brasé susceptible de céder. Un seul coup forme la clé entière, de sorte que le coût de la pièce cesse d'augmenter avec la complexité.