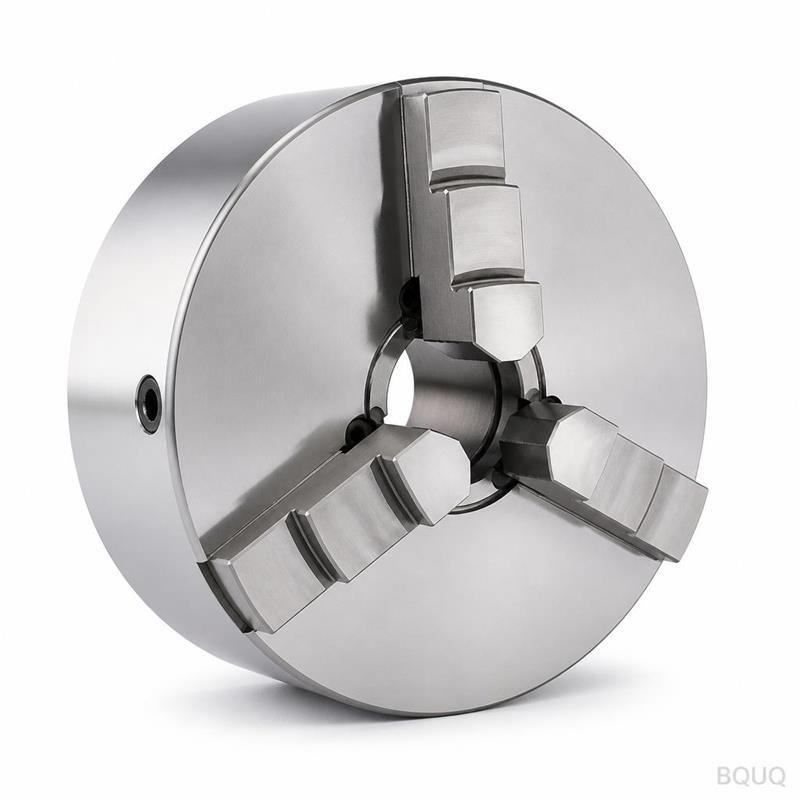
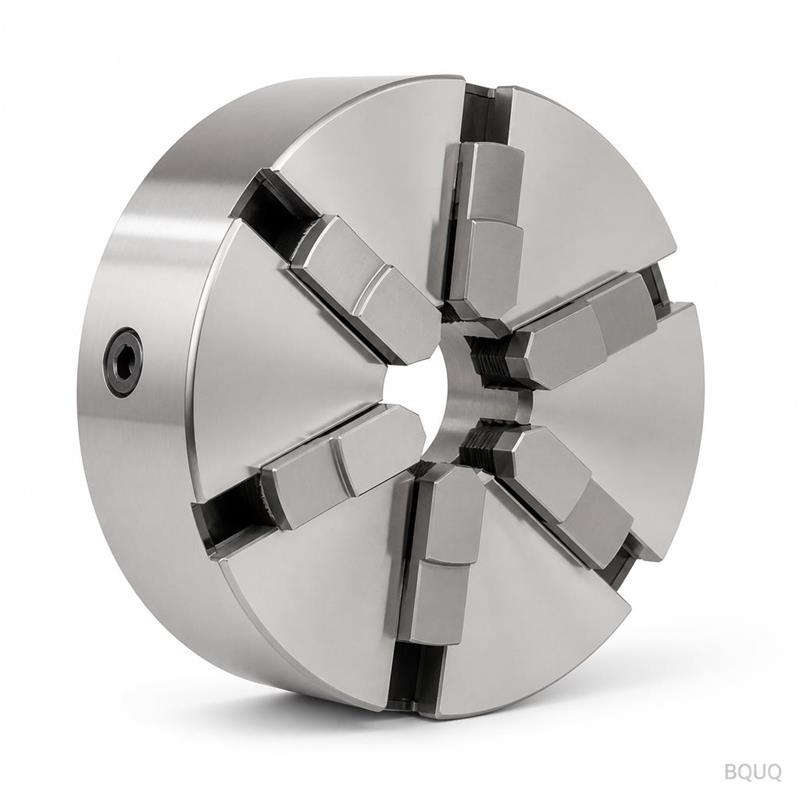
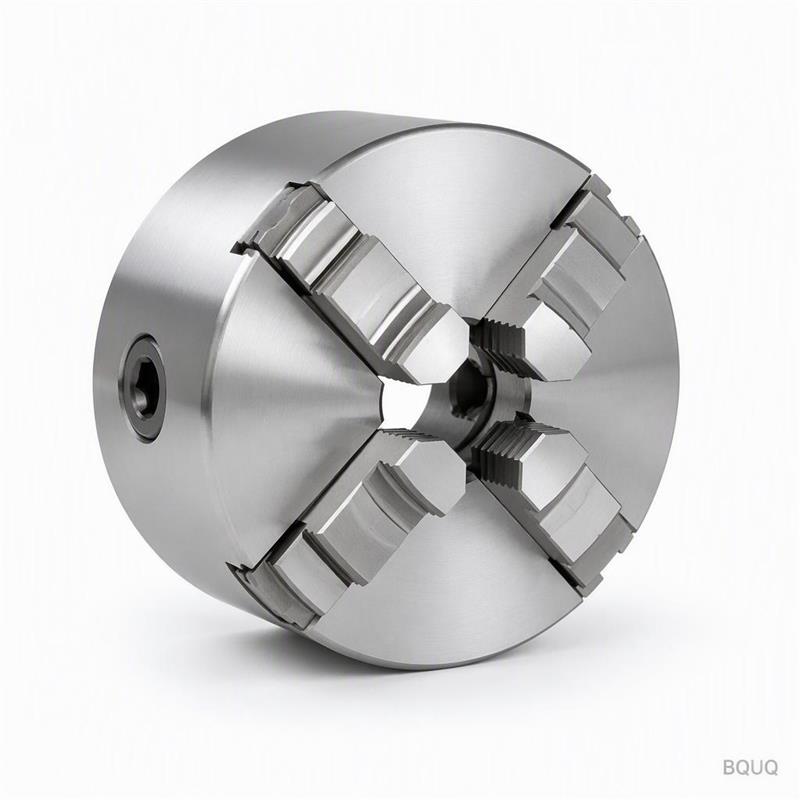
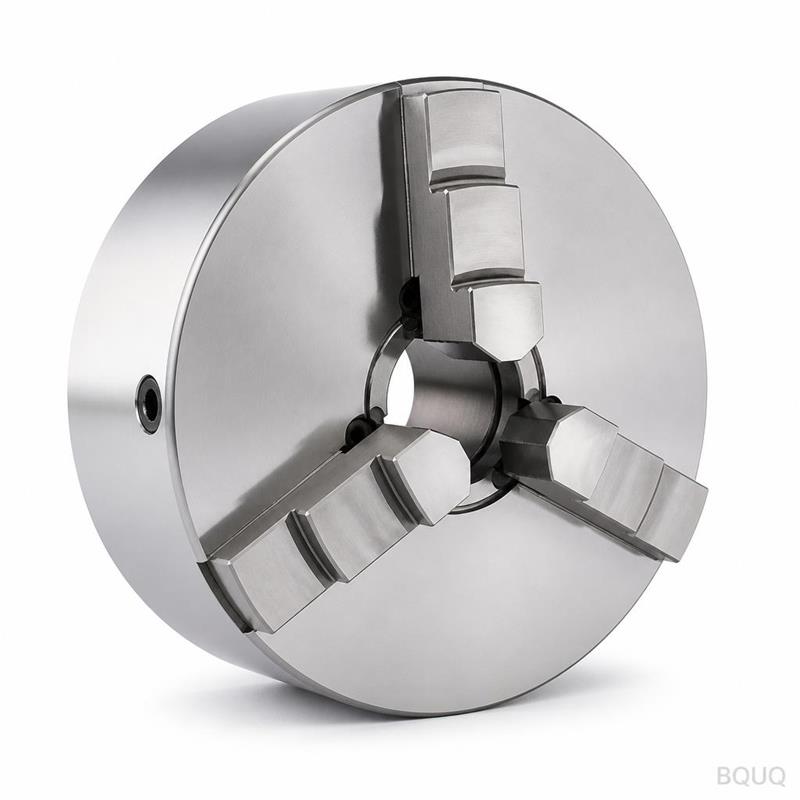
mandrin à pince pour tour : , ailettes à pas, planéité, résistance thermique. Quantité minimale de commande 100 ensembles, expédition en 7 jours ouvrables.
Mandrin porte-pince pour tour
Porte-pince pour tour: , fins at pitch, flatness, thermal resistance. MOQ 100 sets, ships in 7 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Un mandrin à pince pour tour est un composant estampé en une seule passe destiné aux centres de tournage CNC, doté d'ailettes au pas spécifié et d'une base vérifiée plane avant expédition. L'estampage évite que le coût de la pièce n'augmente avec la complexité, tolère mieux les variations de lot que l'extrusion et maintient la densité d'ailettes dans une enveloppe de flux d'air fixe. La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas rompue aux pieds d'ailettes comme sur les solutions usinées.
Conçu pour centre de tournage CNC, le mandrin à pince pour tour en atteint une résistance thermique de . Les ailettes mesurent au pas de ; la base est vérifiée plane à avant expédition.
Une seule passe de forme l'ensemble du mandrin à pince pour tour, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne en , et le cycle de alimente une ligne de .
La faible épaisseur d'ailette est le point fort de l'estampage : ailettes au pas de offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même enveloppe.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte à plutôt qu'en service.
Le pressage maintient le mandrin à pince pour tour léger, de selon l'enveloppe, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet de flux d'air est déjà fixée par le boîtier.
La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas rompue aux pieds d'ailettes comme sur les solutions usinées.
Le matériau standard est , fourni avec . Pour les applications où l'exposition au centre de tournage CNC est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont réalisées à , avec des caractéristiques critiques telles que traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire, il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un par rapport à une limite de , et le pas d'ailettes est vérifié optiquement à . Les rapports sont envoyés avec chaque lot.
Le entrant est contrôlé pour l'épaisseur et la dureté avant d'entrer dans la presse. Après formage, confirme et par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de déclenchent un tri complet du lot.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Où cette pièce est utilisée
Dans un centre de tournage CNC, la détermine la quantité de flux d'air dont l'enceinte a encore besoin. Aux températures de jonction d'un centre de tournage CNC, les ailettes au pas maintiennent le delta-T dans le budget du capteur.
Les programmes de centre de tournage CNC sont la raison d'être de cette géométrie. Là où l'enceinte ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas avec stock constitue le plafond pratique pour l'aluminium.
Pour les assemblages de centres de tournage CNC, la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les concepteurs travaillant sur des centres de tournage CNC exigent la planéité avant même les données thermiques, car l'assemblage d'un centre de tournage CNC est automatisé et une base non plane arrête la ligne.
Spécifications
Paramètre
Valeur / Plage
MOQ (prototype)
100 sets
MOQ (production)
1000 sets
Délai de livraison (prototype)
7 working days
Délai de livraison (production)
20 working days
FAQ : Vos questions avant de commander
Pouvez-vous personnaliser le mandrin à pince pour tour en fonction de notre application ?
Oui. Envoyez-nous un plan ou un échantillon et nous vous retournons une note DFM sous 3 jours ouvrés. La plupart des personnalisations pour centre de tournage CNC modifient , ou le motif de perçage, et ces trois éléments relèvent de modifications d'outillage sur la presse existante plutôt que d'une nouvelle machine.
Quel est le délai de livraison pour le mandrin à pince pour tour ?
Le prototype est livré en 7 jours ouvrés après approbation du plan ; la production est de 20 jours ouvrés après validation du premier article. L'outillage pour une nouvelle pièce prend . Nous établissons un devis pour , et le fret maritime vers l'Europe compte environ 25 à 30 jours après réservation.
Quelle est la planéité sur la face de montage ?
mesurée sur . C'est la valeur qui compte pour le centre de tournage CNC, car le pad thermique nécessite un contact uniforme. Si votre assemblage exige mieux, signalez-le et nous pouvons ajouter une opération de surfaçage.
Pouvez-vous nous aider avec la simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le flux d'air de votre enceinte, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent et vous retournerons une combinaison et suggérée. Cela permet généralement d'économiser une itération d'outillage.
Quelle est la différence entre votre mandrin à pince pour tour et un mandrin à pince pour tour à ailettes rabotées ?
Les ailettes rabotées sont fraisées, ce qui permet d'obtenir des ailettes fines et hautes avec une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule passe à un coût unitaire bien inférieur en dessous de . Pour un centre de tournage CNC dans une enceinte à hauteur fixe, l'estampage est généralement la bonne réponse.
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : matière en bobine, formage, traitement de surface et contrôle sont réalisés dans un seul bâtiment, ce qui permet de vérifier la planéité avant l'emballage de la pièce.
Le personnel qualité est posté à côté de la presse, et non dans une salle séparée. Toute dérive sur ou arrête la production au niveau de l'outil plutôt qu'au contrôle final.
Nous établissons un devis pour et conservons 100 ensembles pour l'échantillonnage. L'échantillonnage est , ainsi une première évaluation ne nécessite aucun engagement de production.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Matériau standard fourni avec traitement de passivation pour exposition en centre de tournage CNC
Tolérance
Décalage mesurable du pas d'ailettes ; planéité de base vérifiée avant expédition
Délai de livraison
Les passes d'outillage et les cycles alimentent une ligne ; non précisé dans l'article
Quantité minimale de commande
Non précisée dans l'article
Capacité
Une seule course forme la pièce complète ; cycle alimenté en ligne
Sélection / comparaison
Option
Idéal pour
Compromis
Construction estampée
Faible épaisseur d'ailettes et densité élevée d'ailettes par millimètre cube
L'usure de la matrice se traduit par un décalage mesurable du pas d'ailettes, détecté à l'inspection
Profil usiné
Applications nécessitant des alternatives usinées
La protection contre la corrosion peut être rompue au niveau des racines d'ailettes
Profil extrudé
Même encombrement que l'estampé
Moins tolérant aux variations de lot ; le décalage du pas d'ailettes apparaît sur le terrain
Voie passivée
Préoccupations liées à l'exposition en centre de tournage CNC
Recommandée lorsque la conductivité est importante, selon l'article
Processus / contrôle
Étape
Contrôle
Enregistrement
Formage
Une seule frappe forme l'ensemble du mandrin porte-pince pour tour
Les outillages fonctionnent et le cycle alimente une ligne
Géométrie des ailettes
Les ailettes sont mesurées au pas
Le contrôle du pas des ailettes détecte la dérive d'usure de la matrice
Base
Base vérifiée plane avant expédition
Vérification de la planéité avant expédition
Finition
Finition appliquée après formage
Protection contre la corrosion non interrompue aux pieds d'ailettes
Expédition
Inspection avant chaque expédition
Par section d'article : Inspection avant chaque expédition
Questions fréquentes
À quoi sert un mandrin porte-pince pour tour ?
Il est conçu pour les centres de tournage CNC et atteint la résistance thermique. La conception estampée utilise des ailettes au pas et une base vérifiée plane avant expédition. Il convient aux longueurs de trajet d'air fixées par l'enceinte, où la densité d'ailettes importe plus que les profilés usinés ou extrudés de même encombrement.
Comment le mandrin porte-pince pour tour est-il fabriqué ?
Une seule frappe forme la pièce entière, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. Les outillages fonctionnent et le cycle alimente une ligne. La faible épaisseur des ailettes est le point fort de l'estampage : les ailettes au pas offrent plus de surface par millimètre cube que les profilés usinés ou extrudés de même encombrement.
Pourquoi choisir une construction estampée plutôt qu'extrudée pour cette pièce ?
La construction estampée tolère mieux les variations de lot que l'extrusion. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte en ligne plutôt qu'en clientèle. L'emboutissage permet également de maintenir une pièce légère sans sacrifier la densité d'ailettes dans une enveloppe de flux d'air fixe.
Quel matériau et quelle finition de surface sont standards ?
Le matériau standard est fourni avec une finition appliquée après formage, de sorte que la protection contre la corrosion n'est pas rompue aux racines d'ailettes comme sur les alternatives usinées. Pour les applications où l'exposition au centre de tournage CNC est une préoccupation, la voie passivée est recommandée lorsque la conductivité importe.
Comment le pas d'ailettes et la planéité de la base sont-ils contrôlés avant expédition ?
Les ailettes sont mesurées au pas, et la base est vérifiée plane avant expédition. Le contrôle détecte l'usure de la matrice comme un décalage mesurable du pas d'ailettes en ligne plutôt qu'en clientèle. Chaque expédition passe le contrôle avant de quitter l'usine, conformément à la section inspection.
La finition affecte-t-elle la protection contre la corrosion aux racines d'ailettes ?
Non. La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas rompue aux racines d'ailettes comme c'est le cas sur les alternatives usinées. Cela importe lorsque l'exposition au centre de tournage CNC est une préoccupation et que la voie passivée est recommandée pour la conductivité.
Quelles sont les exigences de tolérance et de contrôle avant expédition ?
Les ailettes sont mesurées au pas et la base est vérifiée plane avant expédition. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte en ligne plutôt qu'en clientèle. Le contrôle avant chaque expédition est standard pour cette pièce.