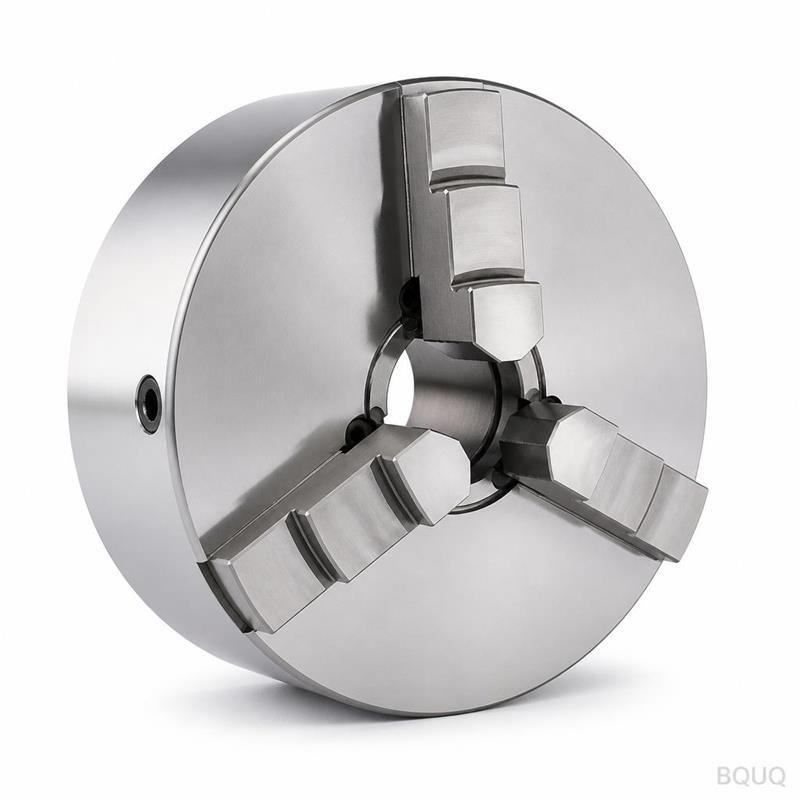
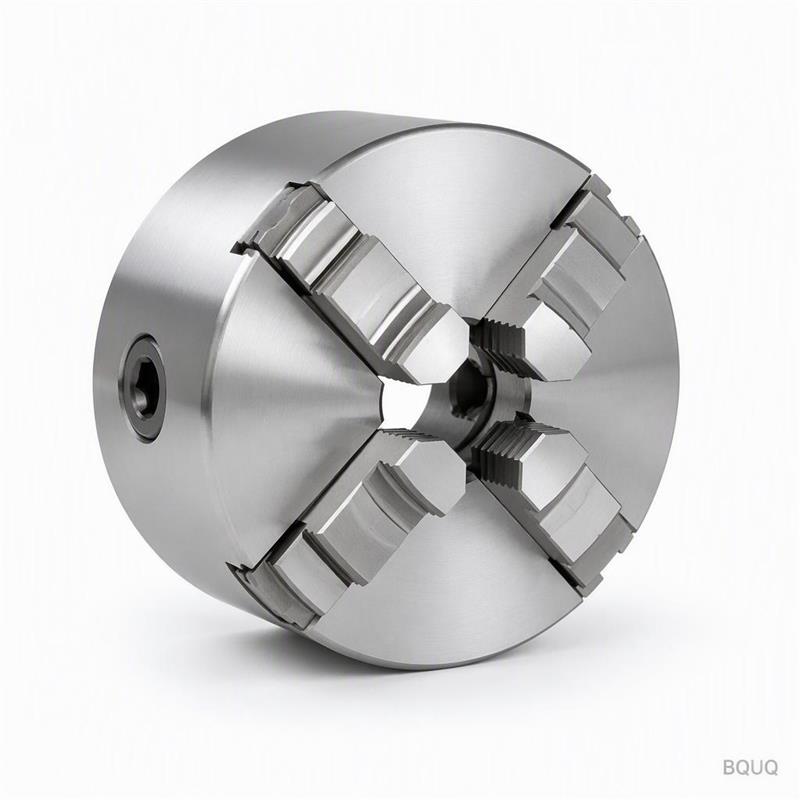
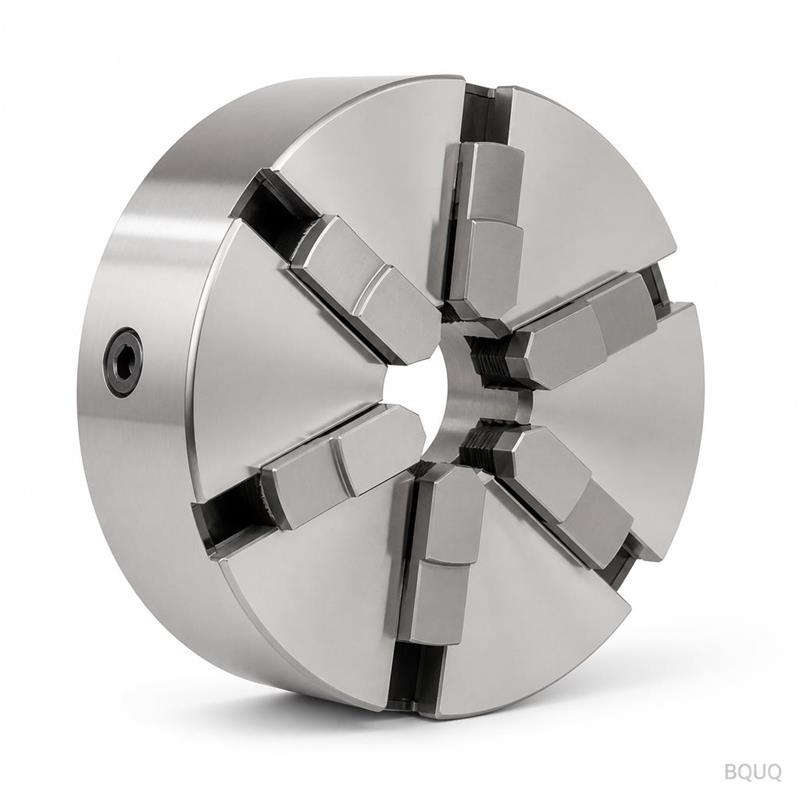
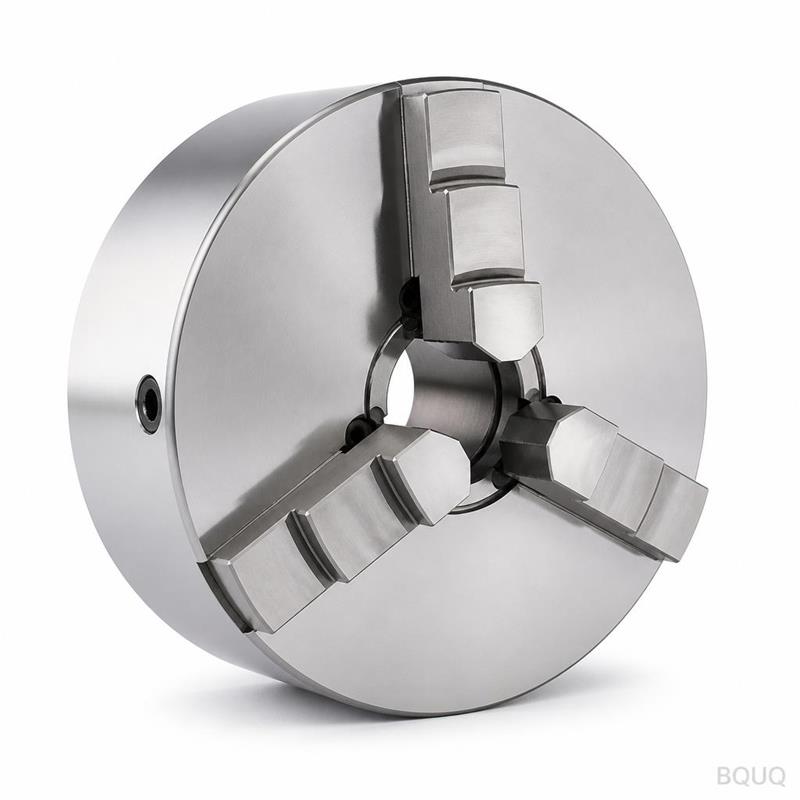
Un mandrin à pince pour tour à bois est un composant aileté estampé d'une seule pièce qui assure une résistance thermique avec des ailettes épaisses au pas sur une base. La planéité de la face de montage est obtenue directement à l'outil, et chaque lot est livré avec un rapport CMM. La construction estampée garde la pièce légère, tolère les variations de lot et détecte l'usure de la matrice comme un décalage mesurable du pas des ailettes lors du contrôle plutôt que sur le terrain.
Un mandrin à pince pour tour à bois en offre une résistance thermique sous . Les ailettes sont épaisses au pas sur une base de , et chaque lot est livré avec un rapport CMM à .
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité sur la face de montage est obtenue directement à l'outil, ce qui assure un contact d'interface thermique uniforme.
Une seule course forme l'ensemble du mandrin à pince pour tour à bois, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne , et le cycle de alimente une ligne de .
La faible épaisseur des ailettes est le point fort de l'estampage : des ailettes au pas de offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, que le contrôle détecte à plutôt que sur le terrain.
Le pressage garde le mandrin à pince pour tour à bois léger, de selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte là où la longueur du trajet d'air est déjà fixée par l'enceinte.
Sélection des matériaux et finition de surface
Le matériau standard est , fourni avec . Pour les applications où l'exposition au tour automatique est un critère, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore la performance thermique et double approximativement la masse unitaire.
Les dimensions générales sont usinées selon , les caractéristiques critiques telles que étant spécifiées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire ; il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
Chaque lot est accompagné d'un rapport CMM de . Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart hors avant que le lot ne quitte la ligne.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car à se lit différemment sur un plateau non rodé. Les enregistrements conservent les deux relevés.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Dans un tour automatique, le détermine la quantité de flux d'air encore nécessaire à l'enceinte. Aux températures de jonction du tour automatique, les ailettes au pas maintiennent le delta-T dans les limites du budget du capteur.
Les règles d'emballage et de vibration du tour automatique orientent vers une construction monobloc. Un collet chuck estampé pour tour à bois ne présente aucun adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Les conceptions de tours automatiques fonctionnent souvent avec un flux d'air forcé de 2,0 m/s. à signifie que le tour automatique peut maintenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes de tours automatiques, 10 jours ouvrés couvrent la revue des plans et le premier article. Les lots de production passent à 20 jours ouvrés une fois la capacité validée.
Spécifications
Paramètre
Valeur / Plage
MOQ (prototype)
50 sets
MOQ (production)
200 sets
Délai de livraison (prototype)
10 jours ouvrés
Délai de livraison (production)
20 jours ouvrés
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont conformes à ; les dimensions critiques telles que sont tenues séparément. Les formes obtenues par formage héritent de la répétabilité de l'outillage de . Si votre plan nécessite plus serré, informez-nous avant l'usinage de l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
Le mandrin à pince pour tour à bois peut-il être thermolaqué ou plaqué ?
Oui. La finition standard est . Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté se situe entre et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
mesurée sur . C'est la valeur qui compte pour le tour automatique, car le pad thermique nécessite un contact uniforme. Si votre assemblage nécessite mieux, signalez-le et nous pouvons ajouter une opération de surfaçage.
Combien de temps dure l'outillage avant remplacement ?
Sur à une tonnage de presse normal, prévoyez une durée de vie de l'outillage d'environ . À , cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes de tour automatique, ce qui élimine l'attente si une usure apparaît dans le relevé de planéité.
Pouvez-vous livrer sans traitement de surface ?
Oui, nous expédions à l'état brut de presse pour les clients qui réalisent leur propre finition. Le risque réside dans les marques de manipulation sur les ailettes , c'est pourquoi nous emballons ces pièces avec des feuilles intercalaires à l'intérieur de .
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : matière en bobine, formage, traitement de surface et contrôle sont réalisés dans un seul bâtiment, ce qui permet de vérifier la planéité avant l'emballage de la pièce.
Notre expérience des tours automatiques remonte au premier programme d'usinage en 2015. C'est pourquoi les tolérances standard et sont conservatrices plutôt qu'optimistes.
Nous établissons un devis pour et conservons 50 ensembles pour l'échantillonnage. L'échantillonnage est , ainsi une première évaluation ne nécessite aucun engagement de production.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
L'usure de la matrice se traduit par un décalage du pas d'ailettes
Profil usiné
Géométries complexes
Coût plus élevé augmentant avec la complexité
Profil extrudé
Section transversale uniforme
Moins tolérant aux variations de lot
Ensemble brasé
Matériaux mixtes
Le joint peut céder sous cyclage thermique
Estampage à faible épaisseur d'ailette
Surface maximale par millimètre cube
Nécessite un contrôle serré du pas
Processus / contrôle
Étape
Contrôle
Enregistrement
Formage
Une seule frappe forme la pièce complète ; aucun joint brasé
Paramètres de passe d'outillage
Pas d'ailette
Usure de la matrice surveillée comme dérive mesurable
Contrôles par inspection au stade du lot
Planéité
Face de montage maintenue directement à partir de l'outil
Rapport CMM par lot
Interface thermique
Contact uniforme grâce au contrôle de planéité
Rapport CMM par lot
Expédition finale
Inspection avant chaque expédition
Rapport CMM au lot
Questions fréquentes
En quoi est fabriqué un mandrin à pince pour tour à bois ?
Le matériau standard est fourni avec un état de surface spécifié. Pour les applications où l'exposition à un tour automatique est un facteur, nous recommandons une nuance de matériau adaptée à cet environnement. La construction estampée monobloc utilise des ailettes épaisses au pas sur une base, et chaque lot est livré avec un rapport CMM.
Comment la planéité est-elle contrôlée sur la face de montage ?
La planéité de la face de montage est maintenue directement à partir de l'outil, ce qui assure un contact uniforme de l'interface thermique. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. L'inspection détecte toute dérive mesurable du pas d'ailette au stade du lot plutôt qu'en service.
Quelle tolérance puis-je spécifier pour le pas d'ailettes ?
Le pas d'ailettes est contrôlé par l'outillage et surveillé pour l'usure de la matrice, qui se manifeste d'abord par un décalage mesurable. La construction estampée tolère mieux les variations de lot que l'extrusion. Nous maintenons la planéité sur la face de montage directement depuis l'outil et fournissons un rapport CMM avec chaque lot pour vérification.
Pourquoi choisir une construction estampée plutôt qu'usinée ou extrudée ?
La faible épaisseur d'ailette est le point fort de l'estampage : les ailettes au pas donné offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement. Une seule frappe forme la pièce complète, de sorte que le coût de la pièce cesse de croître avec la complexité. La construction estampée tolère également mieux les variations de lot que l'extrusion.
Quel est l'impact de la conception monobloc sur les performances thermiques ?
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité sur la face de montage est maintenue directement depuis l'outil, ce qui assure un contact uniforme à l'interface thermique. La conception estampée offre une résistance thermique avec des ailettes épaisses au pas donné sur une base, pour un transfert de chaleur constant.
Quels relevés d'inspection accompagnent chaque lot ?
Chaque lot est livré avec un rapport CMM. L'inspection détecte l'usure de la matrice sous forme de décalage mesurable du pas d'ailettes au stade du lot plutôt qu'en service. La planéité sur la face de montage est vérifiée, et le rapport CMM documente les dimensions critiques pour vos dossiers qualité.
Quels sont le délai de production et la quantité minimale de commande (MOQ) ?
Les cycles d'usinage et de formage alimentent une ligne de production, les quantités de lots étant expédiées selon votre planning. Chaque lot est livré avec un rapport CMM. Comme une seule passe forme la pièce entière, le coût de la pièce cesse d'augmenter avec la complexité, ce qui permet des séries de production efficaces au volume requis.