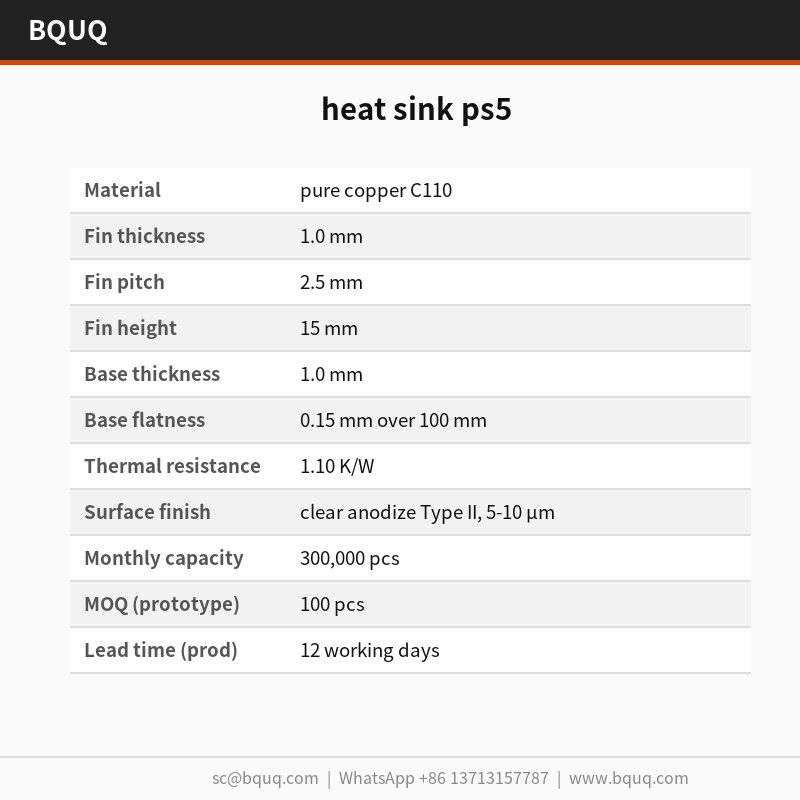
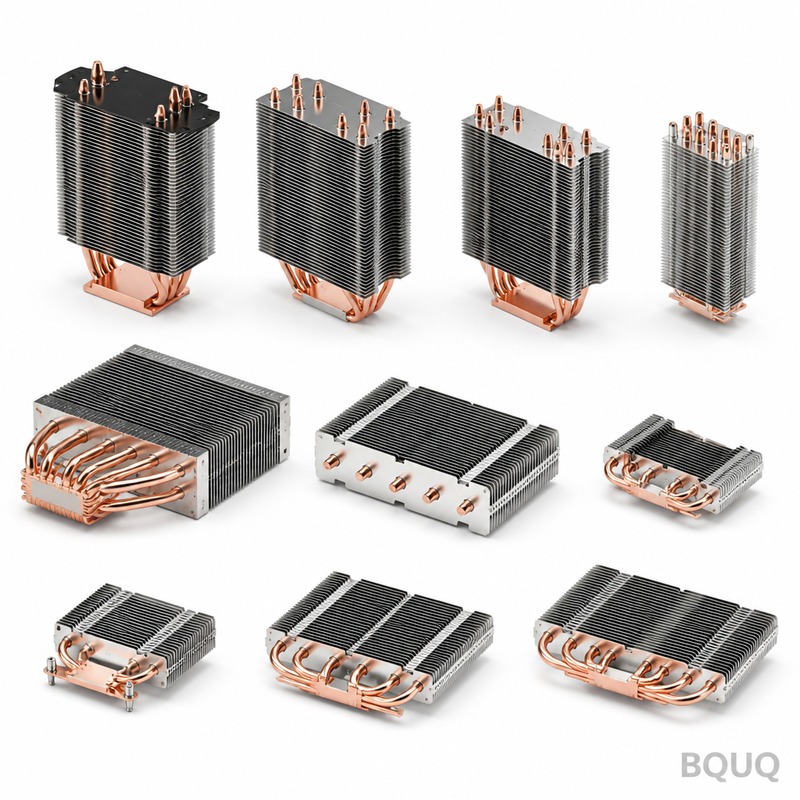
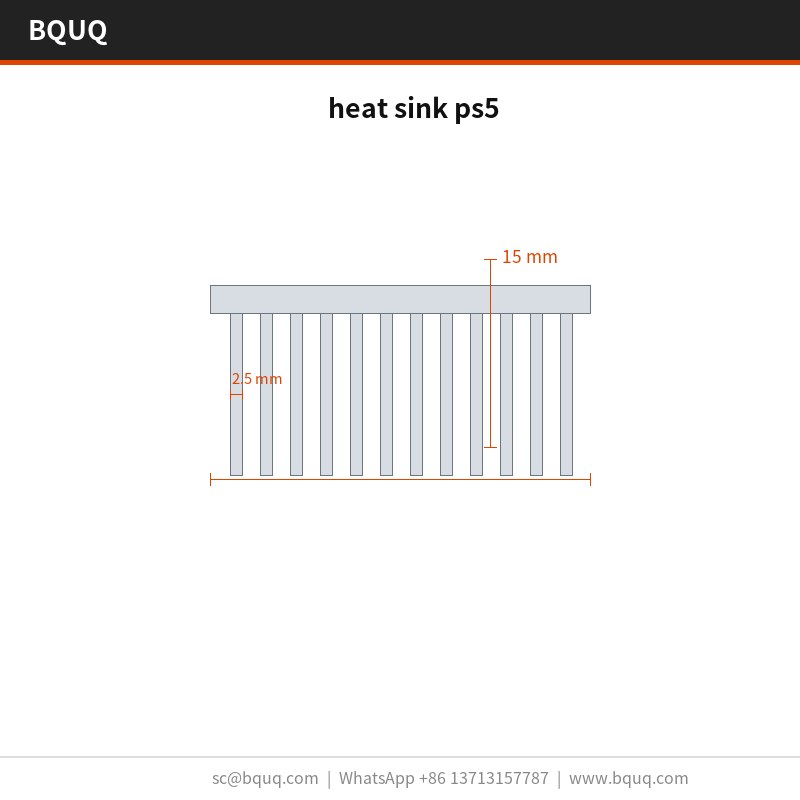
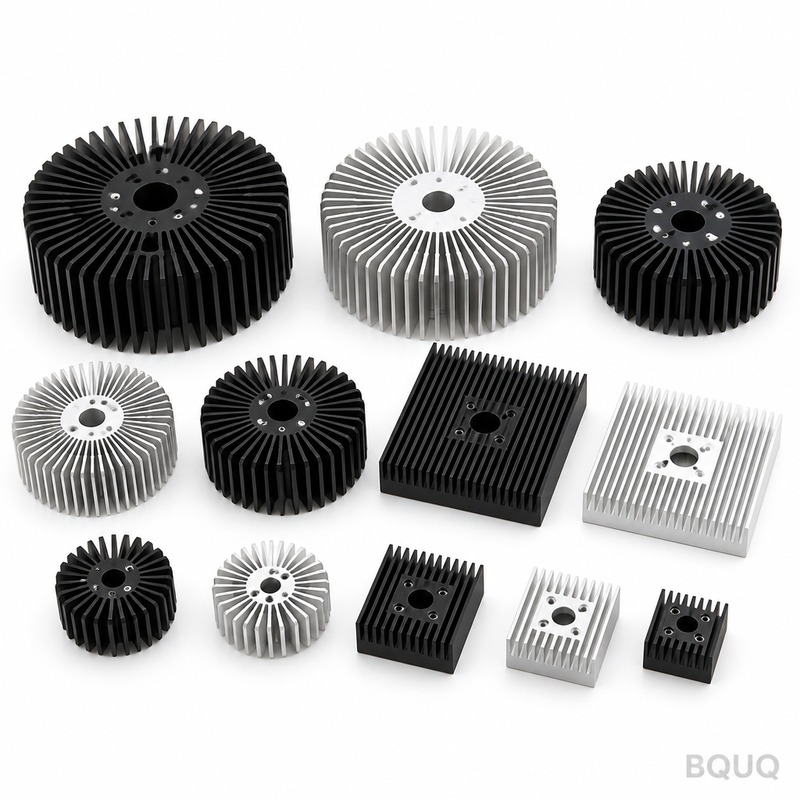
dissipateur thermique ps5 : cuivre pur C110, ailettes de 1,0 mm à un pas de 2,5 mm, planéité de 0,15 mm sur 100 mm, résistance thermique de 1,10 K/W. MOQ 100 pcs, expédition en 5 jours ouvrables.
Dissipateur de chaleur PS5
heat sink ps5: pure copper C110, 1.0 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Le dissipateur thermique ps5 est une pièce en cuivre estampé C110 avec un pas d'ailettes de 2,5 mm, une épaisseur de 1,0 mm et une planéité de 0,15 mm sur 100 mm sur la face de montage. La résistance thermique est de 1,10 K/W, vérifiée par MMT et par un test d'étanchéité à 100 % sur presse hydraulique pour chaque lot. Une seule course de 160 T forme chaque pièce en un cycle de 8 s, maintenant le pas d'ailettes dans ±0,05 mm sur une production de 300 000 pièces.
Le dissipateur thermique ps5 combine un pas d'ailettes de 2,5 mm avec une épaisseur de 1,0 mm en cuivre pur C110, de sorte que les pièces de 20 x 20 x 10 mm conservent 0,15 mm sur 100 mm sur la face de montage. La résistance thermique est de 1,10 K/W, mesurée par MMT et par un test d'étanchéité à 100 % sur presse hydraulique pour chaque lot.
L'estampage offre un profil d'ailette de 1,0 mm reproductible que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une production de 300 000 pièces.
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité de 0,15 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact uniforme de l'interface thermique.
Une seule course de 160 T forme l'ensemble du dissipateur thermique ps5, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,05 mm, et le cycle de 8 s alimente une ligne de 300 000 pièces.
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 1,0 mm à un pas de 2,5 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 1,0 mm à 1,0 mm à partir de la même famille de presses de 160 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur.
Sélection des matériaux et finition de surface
Le matériau standard est le cuivre pur C110, fourni avec anodisation transparente Type II, 5-10 µm. Pour les applications où l'exposition des modules de puissance IGBT est une préoccupation, nous recommandons la voie de passivation ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
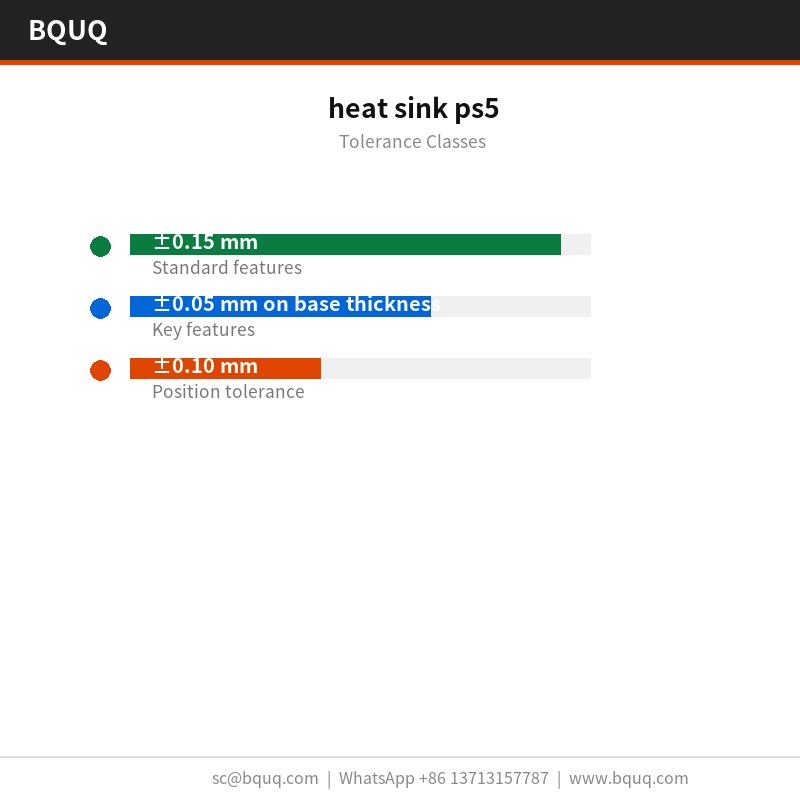
Les dimensions générales sont de ±0,15 mm, les caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base étant maintenues séparément. La géométrie formée hérite de la répétabilité de l'outillage de ±0,05 mm, et la position des trous est maintenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est vérifiée sur un marbre en granite, à 20 °C, par rapport à une limite de 0,15 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec MMT et test d'étanchéité à 100 % sur presse hydraulique sur chaque première pièce. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
Nous inspectons les pointes d'ailettes de 1,0 mm pour les bavures et les fissures après formage, car l'estampage peut fendre une racine sans modifier aucune dimension du plan. La limite de bavure est définie par pièce.
Le confinement final est un sac antistatique + caisse en bois au-delà de 50 kg. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Les programmes de modules de puissance IGBT sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 2,5 mm avec une épaisseur de 1,0 mm constitue le plafond pratique pour l'aluminium.
Pour les ensembles de modules de puissance IGBT, la face de montage de 0,15 mm sur 100 mm compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les clients de modules de puissance IGBT spécifient généralement du cuivre pur C110 pour des raisons de corrosion, puis maintiennent le plan à ±0,15 mm. La ligne de 300 000 pièces absorbe le volume sans second fournisseur.
Dans un module de puissance IGBT, la base sert généralement aussi d'interface de montage. 1,0 mm avec 0,15 mm sur 100 mm de planéité offre une surface stable pour le pad thermique du module de puissance IGBT.
Les dimensions générales sont de ±0,15 mm ; les dimensions critiques telles que ±0,05 mm sur l'épaisseur de base sont maintenues séparément. Les caractéristiques formées héritent de la répétabilité de l'outillage de ±0,05 mm. Si votre plan nécessite plus serré, informez-nous avant l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
Quelle est la planéité sur la face de montage ?
0,15 mm sur 100 mm mesurée sur un marbre en granite, à 20 °C. C'est le chiffre qui compte pour le module de puissance IGBT, car le pad thermique nécessite un contact uniforme. Si votre assemblage nécessite mieux, dites-le et nous pouvons ajouter une opération de surfaçage.
Combien de temps dure l'outillage avant remplacement ?
Sur du cuivre pur C110 à tonnage de presse normal, comptez une durée de vie d'outillage d'environ . À 300 000 pièces, cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes de modules de puissance IGBT, ce qui élimine l'attente si l'usure apparaît dans le relevé de planéité.
Pouvez-vous fournir le dissipateur thermique ps5 pré-assemblé ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'assemblage en kit, avec les pièces ensachées et étiquetées par ensemble. C'est courant dans les programmes de modules de puissance IGBT et cela ajoute environ 3 jours ouvrables.
Quelle est la différence entre votre dissipateur thermique ps5 et un dissipateur thermique ps5 à ailettes rabotées ?
Les ailettes rabotées sont fraisées, ce qui donne des ailettes fines et hautes et une densité plus élevée pour une hauteur donnée, mais le coût augmente directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule course à un coût unitaire bien inférieur en dessous de 300 000 pièces. Pour un module de puissance IGBT dans un boîtier à hauteur fixe, l'estampage est normalement la bonne réponse.
Notre expérience des modules de puissance IGBT remonte au premier programme d'outillage en 2015. C'est cette histoire qui explique pourquoi l'anodisation transparente Type II standard, 5-10 µm, et ±0,15 mm sont des valeurs prudentes plutôt qu'optimistes.
La production tourne sur des cycles de 8 s avec vision en ligne sur 0,15 mm sur 100 mm. C'est ce qui rend crédible un engagement de 300 000 pièces en haute saison.
Le personnel qualité est installé à côté de la presse, pas dans une salle séparée. Les écarts sur 2,5 mm ou 0,15 mm sur 100 mm arrêtent la production au niveau de l'outil plutôt qu'à l'inspection finale.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
±0,05 mm pas d'ailette ; 0,15 mm sur 100 mm de planéité
Délai de livraison
Standard pour ce procédé : 15–25 jours après approbation de l'outillage
Quantité minimale de commande
Standard pour ce procédé : 1 000 pièces
Capacité
Production de 300 000 pièces ; cycle de 8 s sur presse de 160 T
Sélection / comparaison
Option
Idéal pour
Compromis
Cuivre C110 estampé
Dissipateurs PS5 à grand volume nécessitant des ailettes de 1,0 mm à un pas de 2,5 mm
Outillage requis ; moins flexible pour les petites modifications de conception
Aluminium extrudé
Prototypes à faible coût ou faibles charges thermiques
Ne peut pas maintenir un profil d'ailette de 1,0 mm ; conductivité thermique inférieure au cuivre
Cuivre usiné
Très faible volume ou formes 3D complexes
Coût de pièce plus élevé ; cycle plus lent que l'estampage à 8 s
Ensemble d'ailettes brasées
Matériaux mixtes ou ailettes très hautes
Le joint brasé peut défaillir ; étape de procédé supplémentaire
Aluminium estampé
Sensible au poids, charges thermiques modérées
Conductivité thermique inférieure au cuivre C110
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
Course unique de 160 T ; ±0,05 mm de pas d'ailette
Journal d'outillage et inspection de première pièce
Planéité
0,15 mm sur 100 mm sur la face de montage
Rapport MMT par lot
Test d'étanchéité
Test d'étanchéité à 100 % sur presse hydraulique
Journal réussite/échec par lot
Thermique
Résistance thermique de 1,10 K/W
Données d'essai thermique par lot
Final
Inspection avant chaque expédition
Certificat de conformité
Questions fréquemment posées
Quelle est la résistance thermique du dissipateur thermique ps5 ?
Le dissipateur thermique ps5 a une résistance thermique de 1,10 K/W. Elle est mesurée sur la pièce finie en cuivre estampé C110 avec un pas d'ailettes de 2,5 mm et une épaisseur de 1,0 mm. Chaque lot est vérifié par MMT et par un test d'étanchéité à 100 % sur presse hydraulique avant expédition.
Quel matériau est utilisé pour le dissipateur thermique ps5 ?
Le matériau standard est le cuivre pur C110. Il offre une conductivité thermique élevée pour les ailettes de 1,0 mm et un pas de 2,5 mm. La base et les ailettes sont pressées en une seule pièce à partir d'une épaisseur de 1,0 mm, de sorte qu'il n'y a pas de joint brasé susceptible de défaillir.
Quelle planéité pouvez-vous tenir sur la face de montage ?
Nous tenons une planéité de 0,15 mm sur 100 mm sur la face de montage. Elle est formée directement par l'outillage sur la presse de 160 T. Cette planéité serrée assure un contact uniforme de l'interface thermique et est vérifiée par MMT à chaque lot.
Quelle est la tolérance de pas d'ailette pour le dissipateur thermique ps5 ?
Le pas d'ailettes est maintenu dans ±0,05 mm sur une production de 300 000 pièces. La matrice d'estampage forme chaque ailette en une seule course, de sorte que le pas de 2,5 mm reste reproductible. L'extrusion ne peut pas maintenir le profil d'ailette de 1,0 mm à cette tolérance.
Quelle est la capacité de production et le temps de cycle ?
Une seule course de 160 T forme l'ensemble du dissipateur thermique ps5 en un cycle de 8 s. La ligne supporte une production de 300 000 pièces. L'outillage fonctionne à ±0,05 mm, de sorte que le coût de la pièce cesse d'augmenter avec la complexité une fois la matrice réalisée.
Pouvez-vous fournir différentes épaisseurs d'ailettes à partir de la même presse ?
Oui. Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 1,0 mm à 1,0 mm à partir de la même famille de presses de 160 T. Une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur, ce qui raccourcit la qualification et assure la cohérence des enregistrements d'inspection.
Quelle inspection est réalisée avant chaque expédition ?
Chaque lot fait l'objet d'une vérification MMT et d'un test d'étanchéité à 100 % sur presse hydraulique. Nous vérifions également la planéité de 0,15 mm sur 100 mm sur la face de montage et la résistance thermique de 1,10 K/W. Les enregistrements accompagnent le lot.