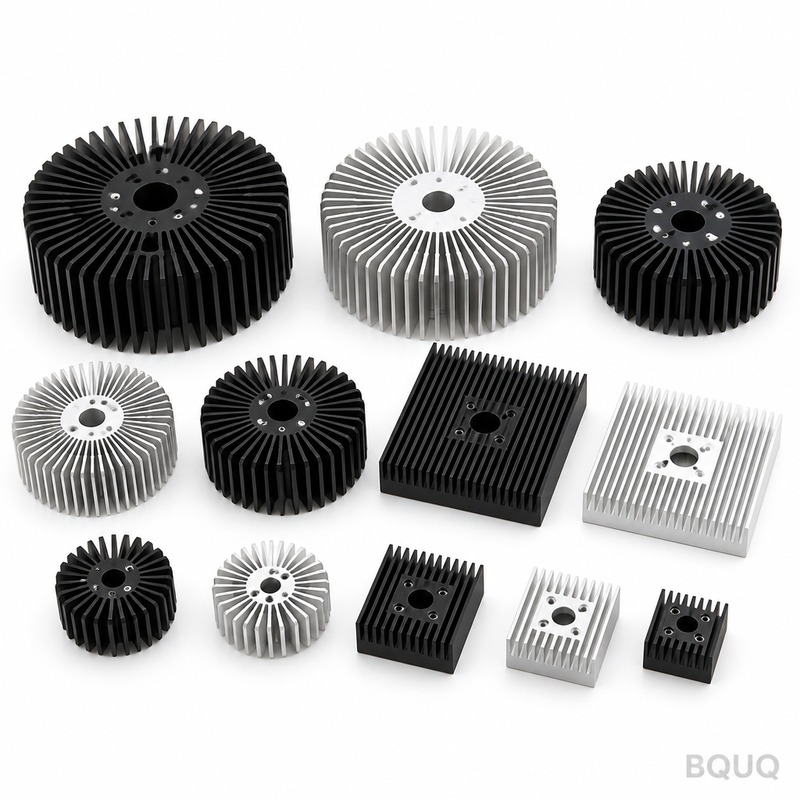
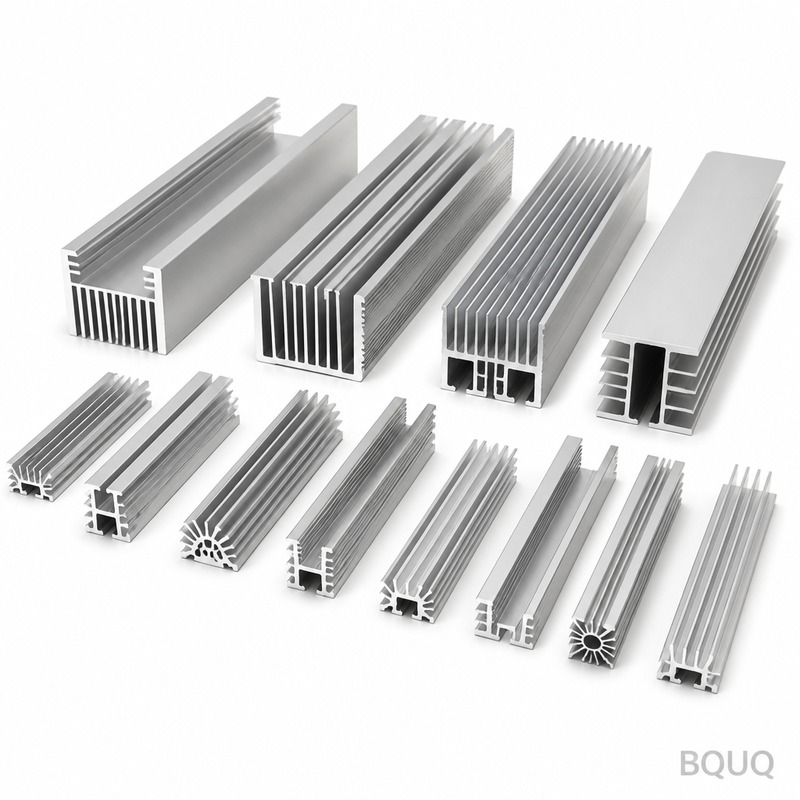
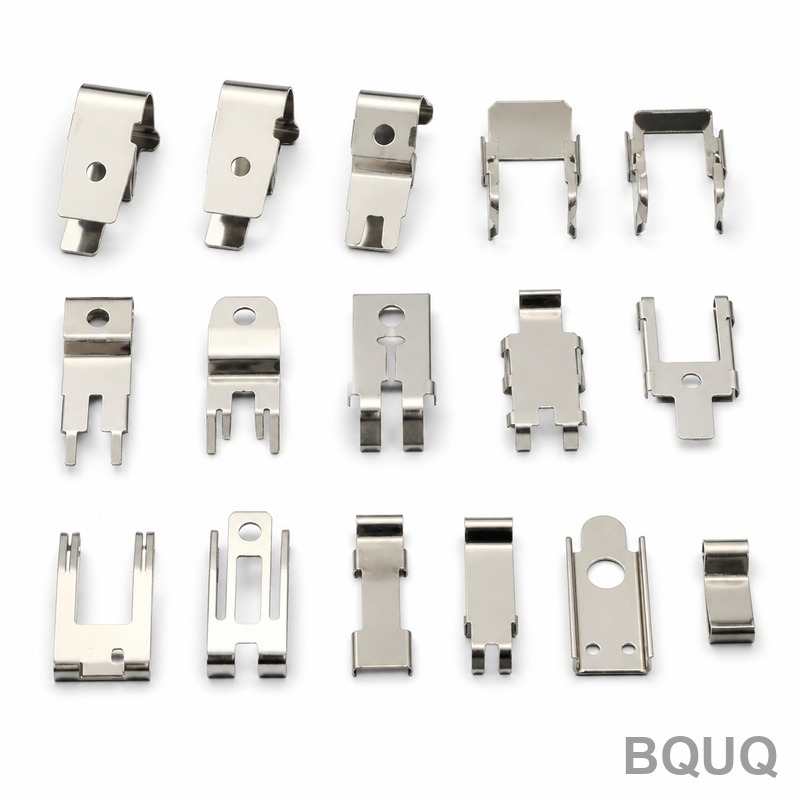
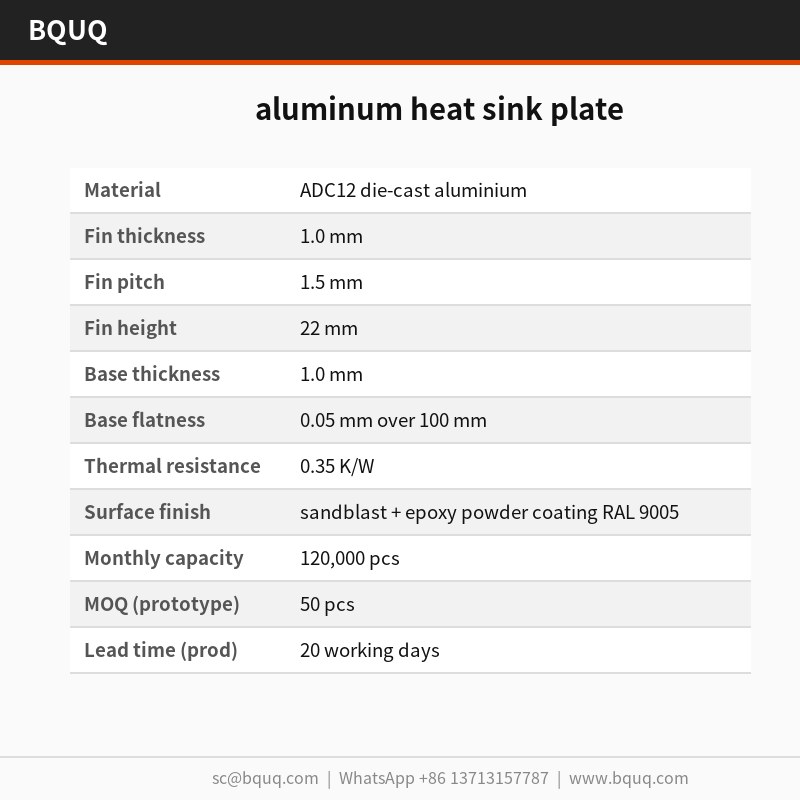
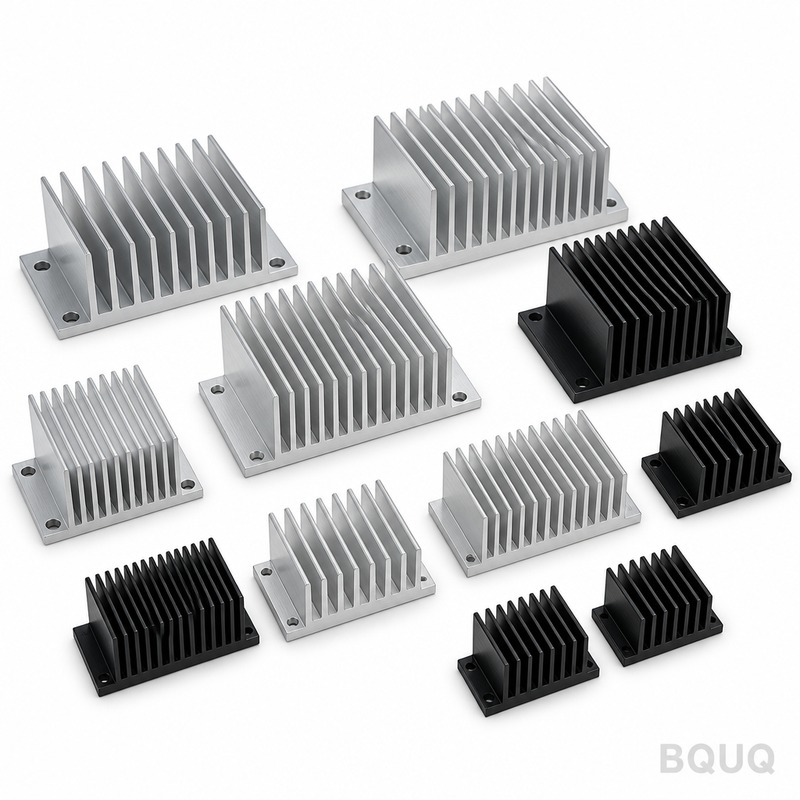
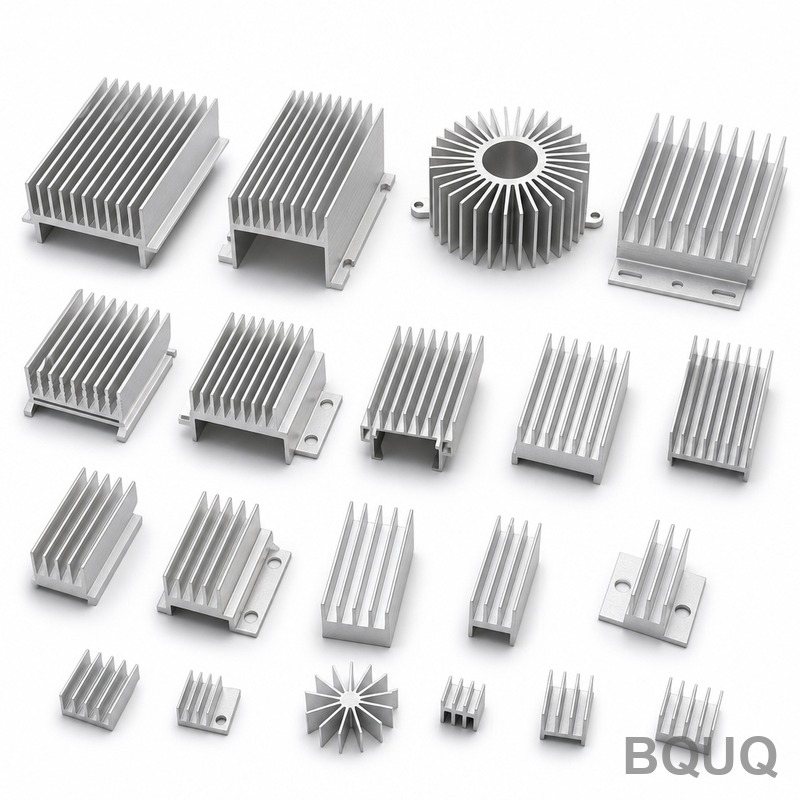
plaque de dissipateur thermique en aluminium : aluminium moulé sous pression ADC12, ailettes de 1,0 mm à un pas de 1,5 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,35 K/W. MOQ 50 pcs, expédition...
Plaque de dissipation thermique en aluminium
aluminum heat sink plate: ADC12 die-cast aluminium, 1.0 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La plaque de dissipateur thermique en aluminium utilise de l'aluminium moulé sous pression ADC12 avec un pas d'ailettes de 1,5 mm et une épaisseur de 1,0 mm, estampée en une seule course de 63 T. Elle maintient 0,05 mm sur 100 mm sur la face de montage, atteint une résistance thermique de 0,35 K/W et conserve un pas de ±0,05 mm sur une série de 120 000 pièces avec un cycle de 25 s.
La plaque de dissipateur thermique en aluminium combine un pas d'ailettes de 1,5 mm avec une épaisseur de 1,0 mm en aluminium moulé sous pression ADC12, de sorte que les pièces de 20 x 20 x 10 mm conservent 0,05 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,35 K/W, mesurée au CMM avec une résolution de 0,001 mm par lot.
Approche de conception et procédé
L'estampage offre un profil d'ailette reproductible de 1,0 mm que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 120 000 pièces.
Une seule course de 63 T forme l'ensemble de la plaque de dissipateur thermique en aluminium, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tourne à ±0,05 mm, et le cycle de 25 s alimente une ligne de 120 000 pièces.
La géométrie monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne se trouve entre l'aluminium moulé sous pression ADC12 et le flux d'air, hormis la surface estampée elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que l'inspection détecte au CMM avec une résolution de 0,001 mm plutôt que sur le terrain.
La finition sablage + revêtement époxy en poudre RAL 9005 est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les alternatives usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium moulé sous pression ADC12, fourni avec sablage + revêtement époxy en poudre RAL 9005. Pour les applications où l'exposition des chargeurs EV et OBC est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
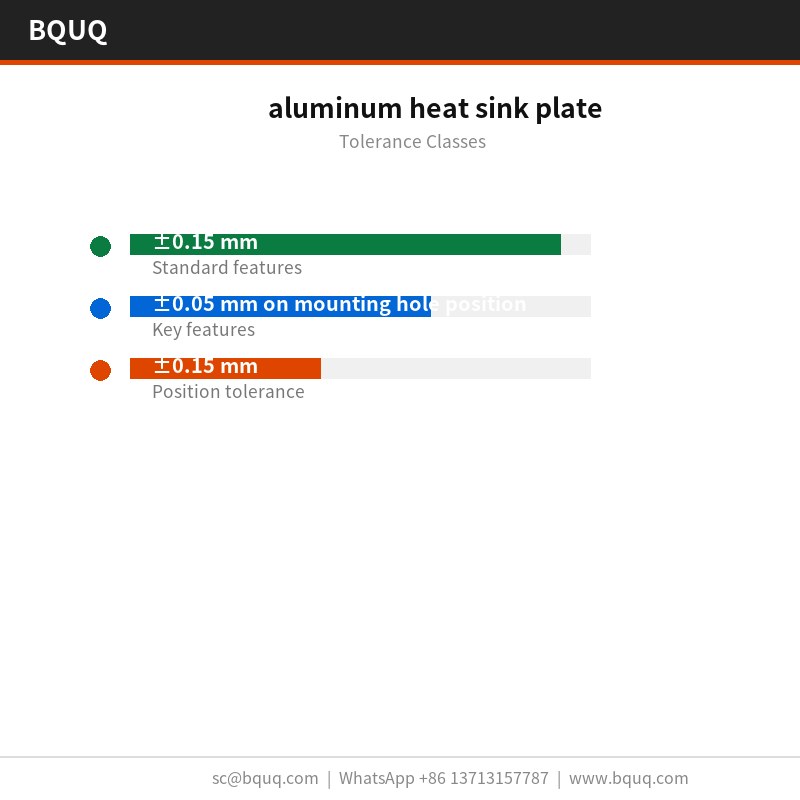
Les dimensions générales sont de ±0,15 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage tenues séparément. La géométrie formée hérite de la répétabilité de l'outillage de ±0,05 mm, et la position des trous est maintenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc la peine de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granite, à 20 °C, contre une limite de 0,05 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
Chaque lot est accompagné d'un rapport CMM d'une résolution de 0,001 mm. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout ce qui dépasse ±0,15 mm avant que cela ne quitte la ligne.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec une résolution CMM de 0,001 mm sur chaque première pièce. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,05 mm sur 100 mm à 20 x 20 x 10 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux lectures.
Où cette pièce est utilisée
Les programmes de chargeurs EV et OBC sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 1,5 mm avec une épaisseur de 1,0 mm constitue le plafond pratique pour l'aluminium.
Pour les ensembles de chargeurs EV et OBC, la face de montage à 0,05 mm sur 100 mm compte autant que la caractéristique thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Lorsqu'une plaque de dissipateur thermique en aluminium fonctionne aux volumes des chargeurs EV et OBC, la constance pièce à pièce détermine les retours terrain. ±0,05 mm sur une série de 120 000 pièces maintient la courbe thermique dans une seule bande.
Dans les chargeurs EV et OBC, la base sert généralement aussi d'interface de montage. 1,0 mm avec une planéité de 0,05 mm sur 100 mm offre une surface stable pour le pad thermique du chargeur EV et OBC.
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium moulé sous pression ADC12
Épaisseur d'ailette
1,0 mm
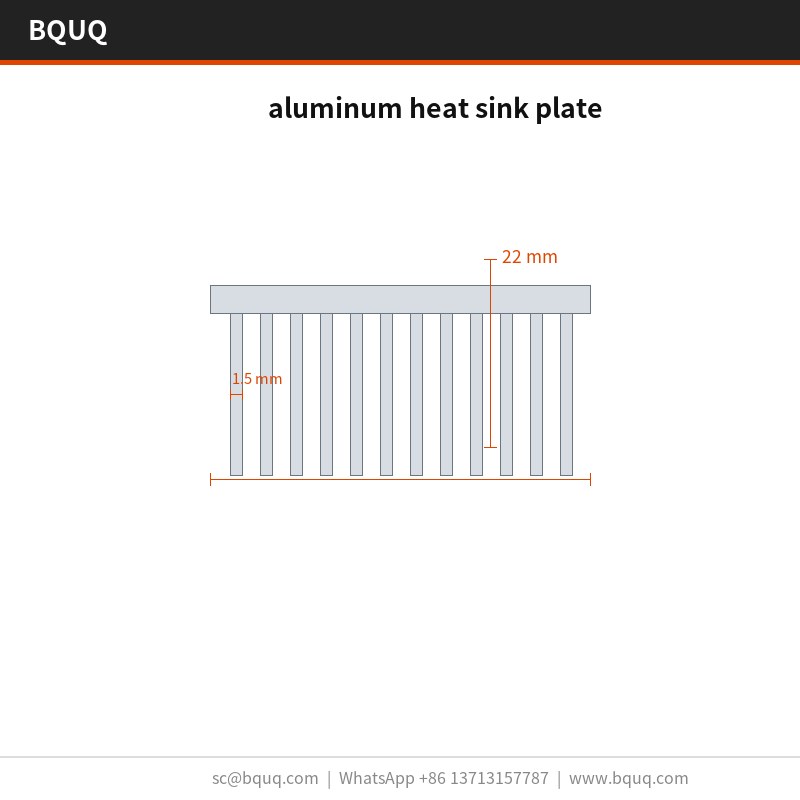
Pas d'ailettes
1,5 mm
Hauteur d'ailette
22 mm
Épaisseur de base
1,0 mm
Planéité de base
0,05 mm sur 100 mm
Résistance thermique
0,35 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
sablage + revêtement époxy en poudre RAL 9005
Plage de dimensions
20 x 20 x 10 mm
FAQ : vos questions avant commande
Quels matériaux recommandez-vous ?
L'aluminium moulé sous pression ADC12 est le choix standard. Pour les chargeurs EV et OBC en environnement corrosif, nous spécifions le 6063-T5 avec sablage + revêtement époxy en poudre RAL 9005 ; pour la conductivité la plus élevée, nous passons au cuivre C110, ce qui augmente le coût et le poids mais réduit la résistance thermique d'environ moitié à enveloppe identique.
Fabriquez-vous la plaque de dissipateur thermique en aluminium dans différentes tailles ?
La famille couvre 20 x 20 x 10 mm, avec des poids unitaires à partir de 120 g. Comme la base est pressée, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, de sorte que le développement prend généralement 2 semaines plutôt que 8.
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est un sac PE + carton alvéolaire, 15 kg par carton. Nous établissons des devis EXW. Les cartons d'export sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, accompagne les marchandises.
La clé est d'éviter un second métal dans la zone de contact humide. Nous recommandons le sablage + revêtement époxy en poudre RAL 9005 et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Quelle est la différence entre votre plaque de dissipateur thermique en aluminium et une plaque de dissipateur thermique en aluminium à ailettes rabotées ?
Les ailettes rabotées sont fraisées, ce qui permet d'obtenir des ailettes fines et hautes et une densité plus élevée pour une hauteur donnée, mais le coût augmente directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule course à un coût unitaire bien inférieur en dessous de 120 000 pièces. Pour les chargeurs EV et OBC dans un boîtier à hauteur fixe, l'estampage est normalement la bonne réponse.
Approvisionnement direct depuis Dongguan : bobine de matière, formage, traitement de surface et inspection ont lieu dans un seul bâtiment, de sorte que la planéité de 0,05 mm sur 100 mm est vérifiée avant l'emballage de la pièce.
Notre expérience des chargeurs EV et OBC remonte au premier programme d'outillage en 2015. C'est cette histoire qui fait que le sablage + revêtement époxy en poudre RAL 9005 standard et ±0,15 mm sont conservateurs plutôt qu'optimistes.
La production tourne sur des cycles de 25 s avec vision en ligne sur 0,05 mm sur 100 mm. C'est ce qui rend crédible un engagement de 120 000 pièces en haute saison.
±0,05 mm pas d'ailettes ; 0,05 mm sur 100 mm face de montage
Délai de livraison
Non spécifié dans l'article
MOQ
Non spécifié dans l'article
Capacité
Série de 120 000 pièces ; cycle de 25 s
Sélection / comparaison
Option
Idéal pour
Compromis
Plaque de dissipateur thermique en aluminium estampée
Profil d'ailette reproductible de 1,0 mm
L'usure de la matrice décale le pas d'ailettes, détecté par CMM
Dissipateur thermique extrudé
Sections transversales simples et uniformes
Ne peut pas maintenir un profil d'ailette de 1,0 mm aussi reproductible
Refroidisseur en deux parties avec adhésif
Géométries complexes
La couche d'adhésif ajoute une résistance au chemin thermique
Sablage + revêtement époxy en poudre RAL 9005
Protection contre la corrosion après formage
Appliqué après formage pour éviter l'entaille aux pieds d'ailettes
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
Une seule course de 63 T forme toute la plaque
Outillage à ±0,05 mm
Formage des ailettes
La matrice forme chaque ailette en une seule course
Pas dans ±0,05 mm sur 120 000 pièces
Inspection
Résolution CMM de 0,001 mm par lot
Résistance thermique mesurée à 0,35 K/W
Revêtement
Sablage + revêtement époxy en poudre RAL 9005 après formage
Protection contre la corrosion non entaillée aux pieds d'ailettes
Questions fréquemment posées
Quel est le pas d'ailettes et l'épaisseur de matière de la plaque de dissipateur thermique en aluminium ?
La plaque combine un pas d'ailettes de 1,5 mm avec une épaisseur de 1,0 mm en aluminium moulé sous pression ADC12. Cela permet aux pièces de 20 x 20 x 10 mm de maintenir 0,05 mm sur 100 mm sur la face de montage.
Quelle résistance thermique puis-je attendre de cette plaque de dissipateur thermique ?
La résistance thermique est de 0,35 K/W, mesurée au CMM avec une résolution de 0,001 mm par lot. La géométrie estampée monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties, réduisant le chemin thermique.
Quelle est la répétabilité du profil d'ailettes en production ?
L'estampage offre un profil d'ailette reproductible de 1,0 mm que l'extrusion ne peut pas maintenir. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 120 000 pièces.
Quel est le temps de cycle et la capacité de production ?
Une seule course de 63 T forme l'ensemble de la plaque de dissipateur thermique en aluminium. L'outillage tourne à ±0,05 mm, et le cycle de 25 s alimente une ligne de 120 000 pièces.
Comment la construction estampée gère-t-elle la variation entre lots ?
La construction estampée tolère mieux les variations de lot que l'extrusion. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que l'inspection détecte au CMM avec une résolution de 0,001 mm plutôt que sur le terrain.
Quelle finition de surface est appliquée et quand ?
La finition sablage + revêtement époxy en poudre RAL 9005 est appliquée après formage. Cela garantit que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les pièces usinées.
Pourquoi la conception monobloc améliore-t-elle les performances thermiques ?
La géométrie monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne se trouve entre l'aluminium moulé sous pression ADC12 et le flux d'air, hormis la surface estampée elle-même.