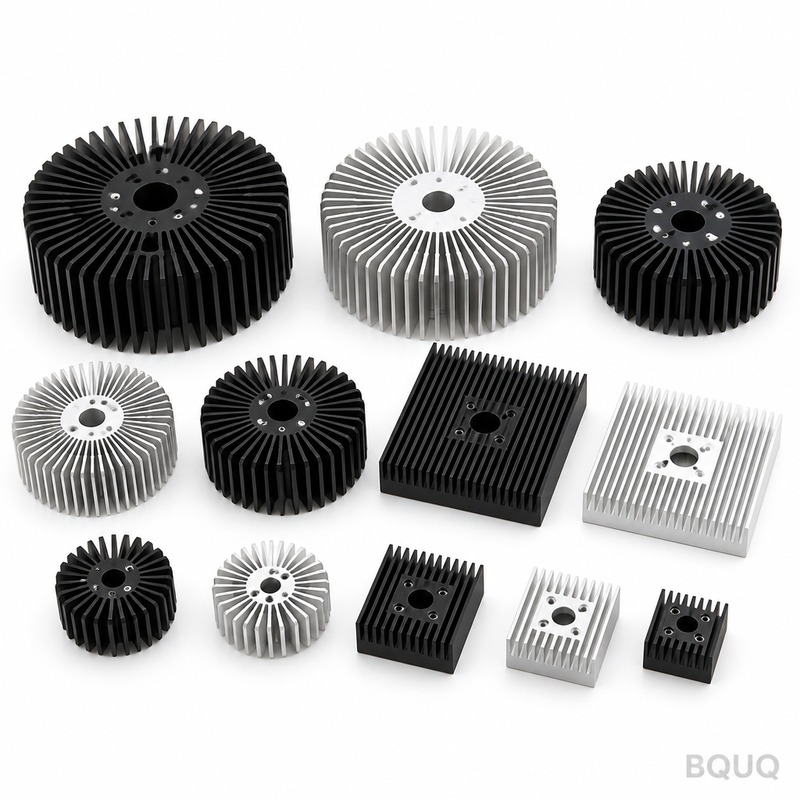
extrusion de dissipateur thermique en aluminium : aluminium 1050A, ailettes de 0,3 mm à un pas de 5,0 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,35 K/W. MOQ 100 pcs, expédition en ...
Profilé de dissipateur thermique en aluminium
aluminum heat sink extrusion: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
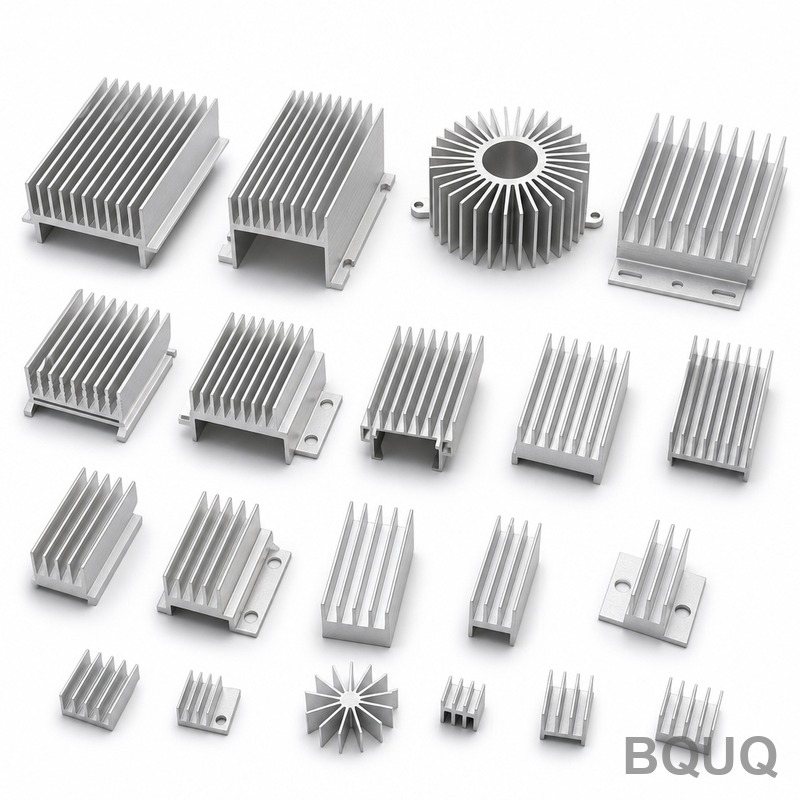
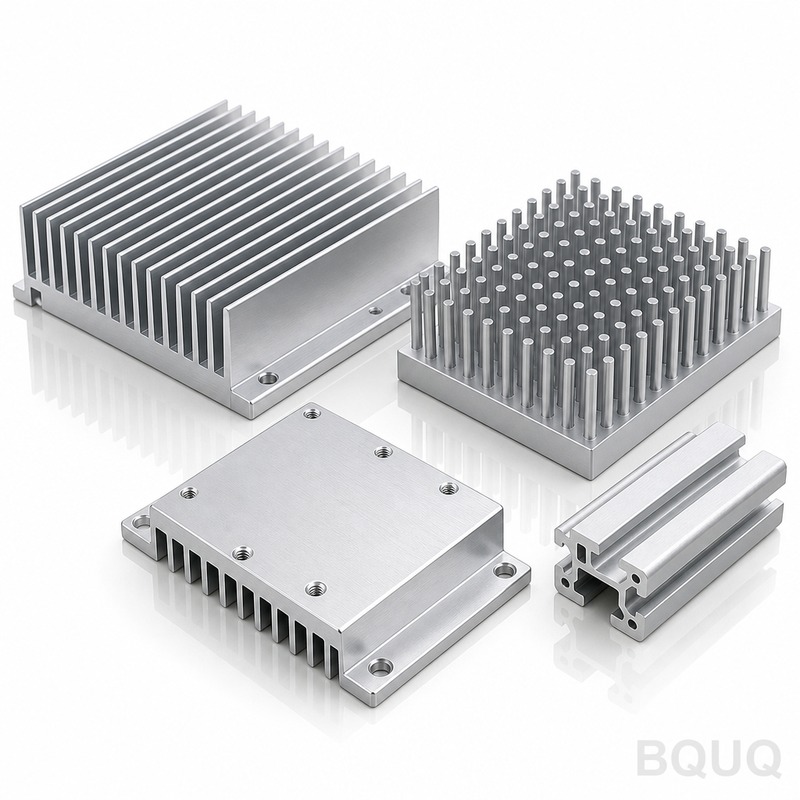
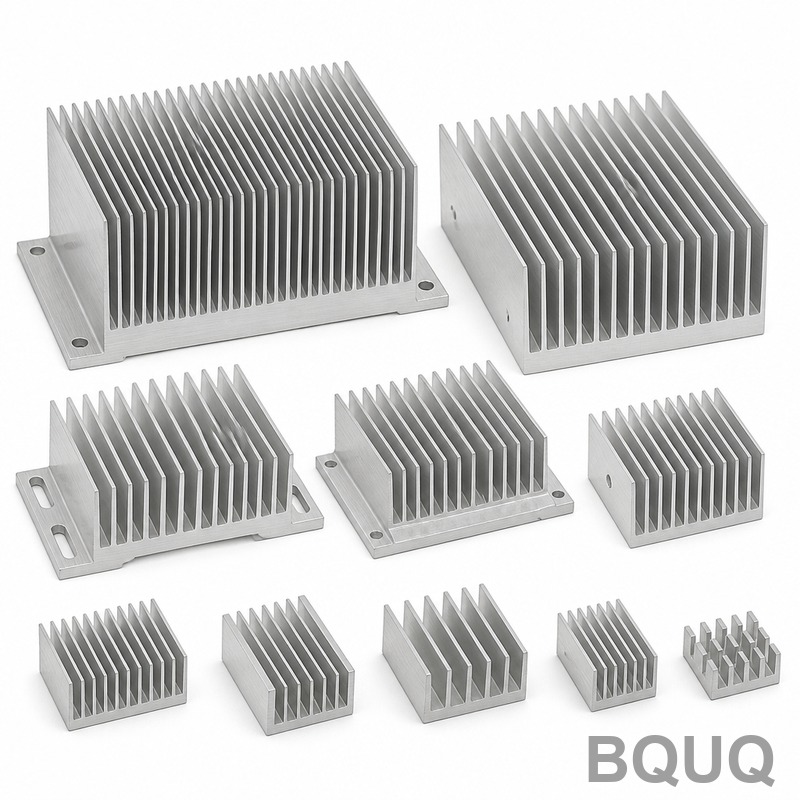
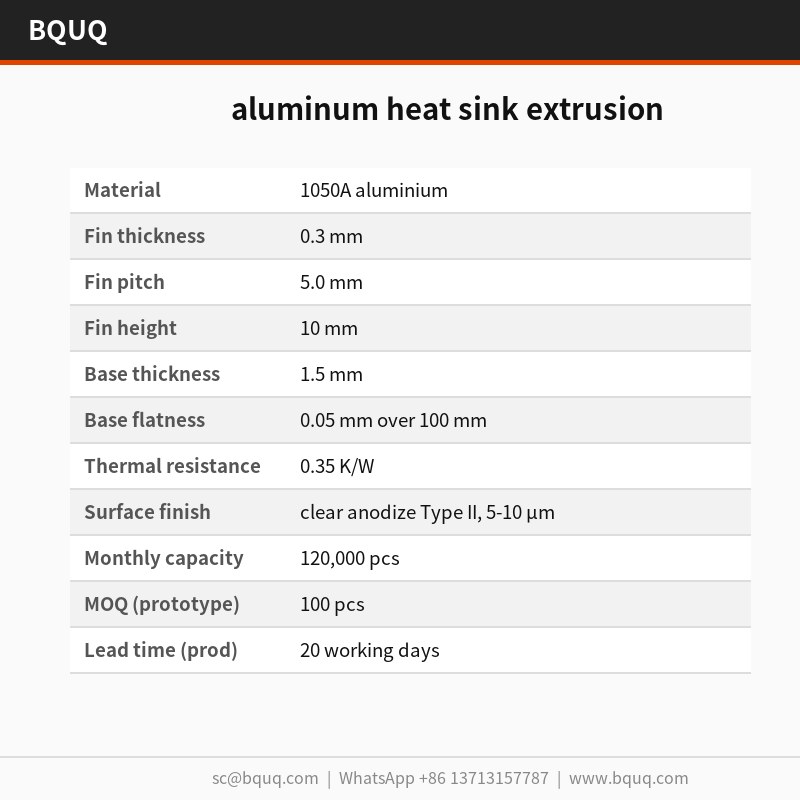
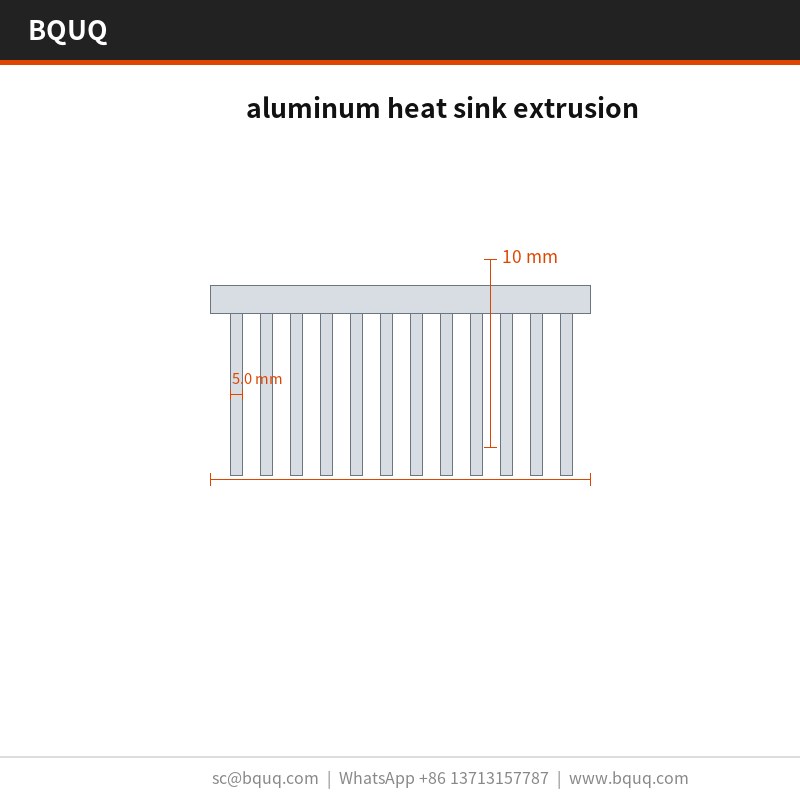
Le profilé extrudé de dissipateur thermique en aluminium 1050A offre une résistance thermique de 0,35 K/W sous ΔT = 75 K avec convection forcée à 2,0 m/s. Les ailettes mesurent 0,3 mm d'épaisseur pour un pas de 5,0 mm sur une base de 1,5 mm, et la planéité est maintenue à 0,05 mm sur 100 mm. Une seule course de 63 T forme le profilé monobloc, avec un outillage à ±0,03 mm et un cycle de 18 s alimentant une ligne de 120 000 pièces.
Un profilé extrudé de dissipateur thermique en aluminium 1050A offre une résistance thermique de 0,35 K/W sous ΔT = 75 K, convection forcée à 2,0 m/s. Les ailettes mesurent 0,3 mm d'épaisseur pour un pas de 5,0 mm sur une base de 1,5 mm, et chaque lot est livré avec un rapport CMM sur machine CMM et marbre de planéité.
Approche de conception et procédé
La base et les ailettes étant pressées en une seule pièce, il n'existe aucun joint brasé susceptible de défaillir. La planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui garantit un contact d'interface thermique uniforme.
Une seule course de 63 T forme l'ensemble du profilé extrudé de dissipateur thermique en aluminium, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,03 mm, et le cycle de 18 s alimente une ligne de 120 000 pièces.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le chemin thermique. Rien ne s'interpose entre l'aluminium 1050A et le flux d'air, hormis la surface estampée elle-même.
Le pressage de l'aluminium 1050A maintient le profilé extrudé de dissipateur thermique léger, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du chemin d'air est déjà fixée par le boîtier.
Le fini d'anodisation transparente Type II, 5-10 µm, est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 1050A, fourni avec anodisation transparente Type II, 5-10 µm. Pour les applications où l'exposition des télécommunications et stations de base est préoccupante, nous recommandons la voie de passivation ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
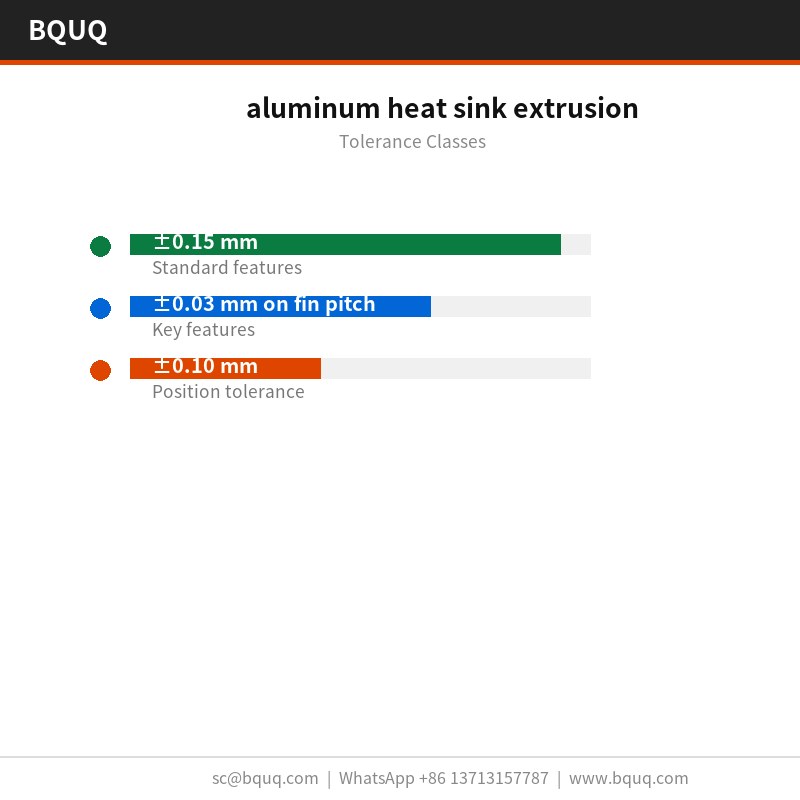
Les dimensions générales sont tenues à ±0,15 mm, les caractéristiques critiques telles que ±0,03 mm sur le pas d'ailettes étant maintenues séparément. La géométrie formée hérite de la répétabilité d'outillage de ±0,03 mm, et la position des trous est tenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
Chaque lot est accompagné d'un rapport CMM sur machine CMM et marbre de planéité. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart au-delà de ±0,15 mm avant que la pièce ne quitte la ligne.
L'aluminium 1050A entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la machine CMM et le marbre de planéité confirment 0,05 mm sur 100 mm et 5,0 mm par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec machine CMM et marbre de planéité sur chaque première pièce. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
Nous inspectons les pointes d'ailettes de 0,3 mm pour détecter les bavures et les fissures après formage, car l'estampage peut fendre un pied d'ailette sans modifier aucune dimension du plan. La limite de bavure est définie par pièce.
Dans les télécommunications et les stations de base, la base sert généralement aussi d'interface de montage. 1,5 mm avec 0,05 mm sur 100 mm de planéité offre une surface stable pour le pad thermique des télécommunications et stations de base.
Les concepteurs travaillant sur les télécommunications et stations de base demandent la planéité avant les données thermiques, car l'assemblage des télécommunications et stations de base est automatisé et une base non plane arrête la ligne.
Les conceptions de télécommunications et stations de base fonctionnent souvent avec un chemin d'air forcé à 2,0 m/s. 0,35 K/W à ΔT = 75 K, convection forcée à 2,0 m/s signifie que les télécommunications et stations de base peuvent tenir leur objectif avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes de télécommunications et stations de base, 7 jours ouvrables couvrent la revue du plan et la première pièce. Les lots de production passent à 20 jours ouvrables une fois la capabilité de ±0,03 mm validée.
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium 1050A
Épaisseur d'ailette
0,3 mm
Pas d'ailette
5,0 mm
Hauteur d'ailette
10 mm
Épaisseur de base
1,5 mm
Planéité de base
0,05 mm sur 100 mm
Résistance thermique
0,35 K/W
Condition d'essai thermique
ΔT = 75 K, convection forcée à 2,0 m/s
Finition de surface
Anodisation transparente Type II, 5-10 µm
Plage de dimensions
120 x 80 x 50 mm
FAQ : Vos questions avant commande
Pouvez-vous personnaliser le profilé extrudé de dissipateur thermique en aluminium pour notre application ?
Oui. Envoyez un plan ou un échantillon et nous retournons une note DFM sous 3 jours ouvrables. La plupart des personnalisations pour les télécommunications et stations de base modifient 5,0 mm, 1,5 mm ou le motif de perçage, et ces trois éléments sont des modifications d'outillage sur la presse 63 T existante plutôt qu'une nouvelle machine.
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont tenues à ±0,15 mm ; les dimensions critiques telles que ±0,03 mm sur le pas d'ailettes sont maintenues séparément. Les caractéristiques formées héritent de la répétabilité d'outillage de ±0,03 mm. Si votre plan exige plus serré, informez-nous avant l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
Le profilé extrudé de dissipateur thermique en aluminium peut-il être thermolaqué ou plaqué ?
Oui. Le standard est l'anodisation transparente Type II, 5-10 µm. Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté s'interpose entre l'aluminium 1050A et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Fabriquez-vous le profilé extrudé de dissipateur thermique en aluminium dans différentes tailles ?
La famille couvre 120 x 80 x 50 mm, avec des poids unitaires à partir de 650 g. La base étant pressée, les nouvelles tailles correspondent à un changement d'insert de matrice plutôt qu'à une nouvelle ligne de presse, le développement est donc généralement de 2 semaines plutôt que de 8.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D avec le rapport CMM, et un STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui compte si vous vérifiez 0,05 mm sur 100 mm dans votre propre assemblage.
Approvisionnement direct depuis Dongguan : bobine de matière, formage, traitement de surface et inspection ont lieu dans un seul bâtiment, de sorte que la planéité de 0,05 mm sur 100 mm est vérifiée avant l'emballage de la pièce.
Notre expérience en télécommunications et stations de base remonte au premier programme d'outillage en 2015. Cet historique explique pourquoi l'anodisation transparente Type II, 5-10 µm et ±0,15 mm sont des valeurs conservatrices plutôt qu'optimistes.
L'usine est certifiée ISO9001 et peut expédier la documentation RoHS et REACH avec le sac PE + carton alvéolaire, 15 kg par carton. Une inspection tierce SGS est organisée sur demande avant le scellement du conteneur.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
±0,03 mm outillage ; 0,05 mm sur 100 mm de planéité
Délai de livraison
Standard pour ce procédé : 2–4 semaines après approbation de l'outillage
MOQ
Standard pour ce procédé : 1 000 pièces
Capacité
Ligne de 120 000 pièces à cycle de 18 s
Sélection / comparaison
Option
Idéal pour
Compromis
Dissipateur thermique monobloc extrudé
Grand volume, faible coût, aucune défaillance de joint
Limité aux profilés à section constante
Refroidisseur en deux parties brasé ou collé
Géométries complexes avec hauteurs d'ailettes variables
La couche adhésive ajoute une résistance thermique et peut défaillir
Aluminium 1050A
Léger, bonne conductivité thermique, anodisable
Résistance inférieure aux alliages 6061 ou 6063
Anodisation transparente Type II, 5–10 µm
Protection contre la corrosion après formage
Revêtement mince ; pas pour environnements abrasifs
Convection naturelle
Applications à faible bruit et faible puissance
Résistance thermique supérieure à la convection forcée
Procédé / inspection
Étape
Contrôle
Enregistrement
Extrusion
Une seule course de 63 T forme la base et les ailettes en une pièce
Outillage fonctionnant à ±0,03 mm
Planéité
0,05 mm sur 100 mm sur la face de montage obtenue par l'outillage
Rapport CMM et marbre de planéité
Finition de surface
Anodisation transparente Type II, 5–10 µm appliquée après formage
Contrôle visuel et d'épaisseur de revêtement
Inspection
Rapport CMM avant chaque expédition
Données CMM spécifiques au lot
Expédition
Chaque lot est expédié avec rapport CMM
Emballage et étiquette selon commande
Questions fréquentes
Quelle est la résistance thermique de ce profilé extrudé de dissipateur thermique en aluminium ?
Il offre 0,35 K/W sous ΔT = 75 K avec convection forcée à 2,0 m/s. Cette performance provient d'un profilé monobloc en aluminium 1050A avec des ailettes de 0,3 mm à pas de 5,0 mm sur une base de 1,5 mm, et une planéité de 0,05 mm sur 100 mm pour un contact d'interface thermique uniforme.
Quel matériau est utilisé et pourquoi ?
Nous utilisons l'aluminium 1050A car il maintient l'extrusion légère, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes. Il s'anodise également bien pour la finition d'anodisation transparente Type II, 5–10 µm appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée.
Quelles tolérances pouvez-vous tenir sur l'extrusion ?
L'outillage fonctionne à ±0,03 mm, et nous tenons 0,05 mm sur 100 mm de planéité sur la face de montage directement par l'outillage. Cela garantit un contact d'interface thermique uniforme. Chaque lot est expédié avec un rapport CMM mesuré sur machine CMM et marbre de planéité.
Comment le dissipateur est-il fabriqué et quel est le temps de cycle ?
Une seule course de 63 T forme l'ensemble du profilé extrudé de dissipateur thermique en aluminium, de sorte que la base et les ailettes ne font qu'une pièce sans joint brasé. Le cycle de 18 s alimente une ligne de 120 000 pièces, et le coût de la pièce cesse d'augmenter avec la complexité une fois l'outillage réalisé.
Quel est le délai de livraison et le MOQ ?
Le délai standard pour ce procédé est de 2–4 semaines après approbation de l'outillage, et le MOQ est de 1 000 pièces. La capacité est de 120 000 pièces sur la ligne à un cycle de 18 s, nous pouvons donc accompagner aussi bien les séries pilotes que la production de volume.
Quelles options de finition de surface sont disponibles ?
La finition standard est l'anodisation transparente Type II, 5–10 µm, appliquée après formage. Elle assure une protection contre la corrosion sans entailler le revêtement. D'autres finitions peuvent être disponibles sur demande, mais l'anodisation est la référence pour cette extrusion.
Où cette pièce est-elle généralement utilisée ?
Elle est utilisée dans les boîtiers où la longueur du chemin d'air est déjà fixée et où le poids compte. La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le chemin thermique. Les applications typiques incluent le refroidissement électronique, la gestion thermique des LED et les dissipateurs pour alimentations.