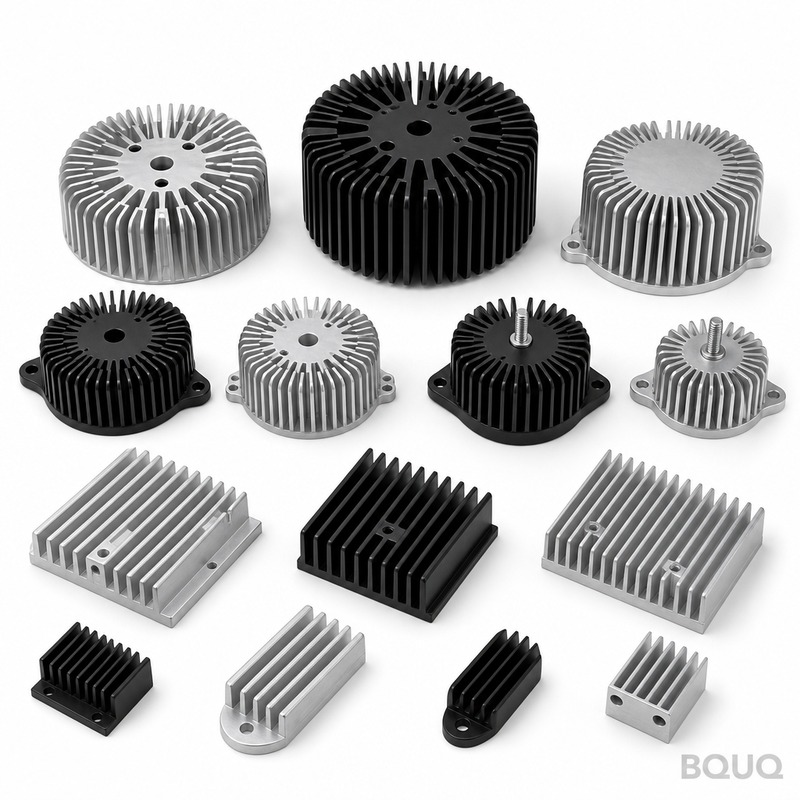
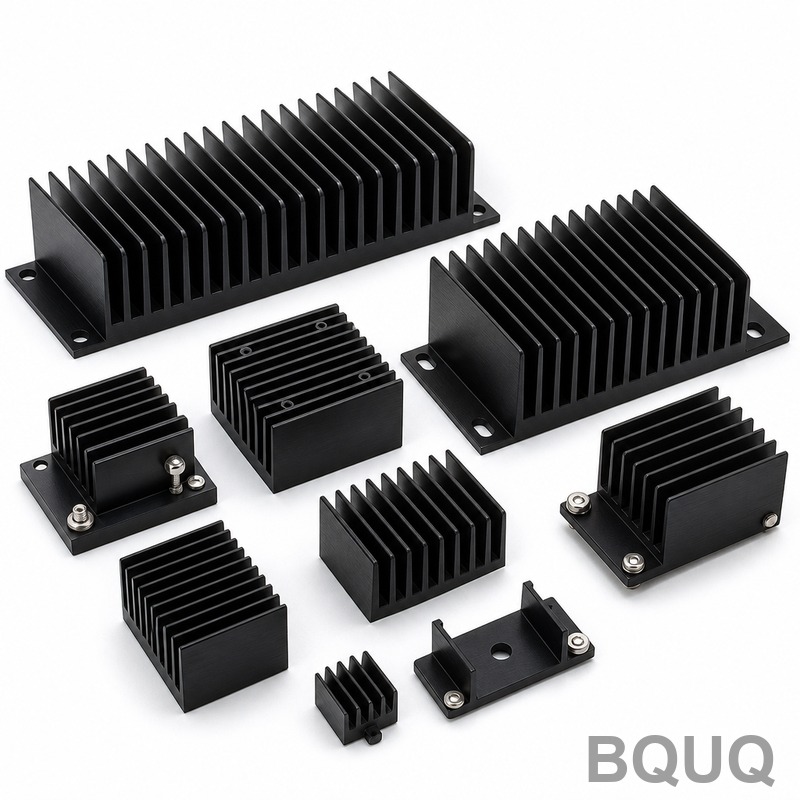
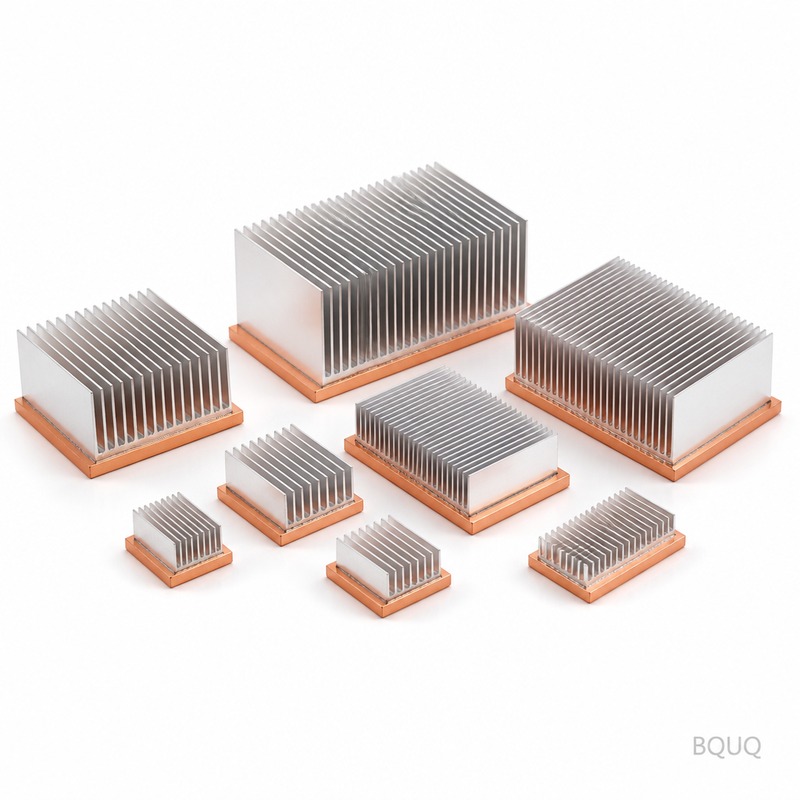
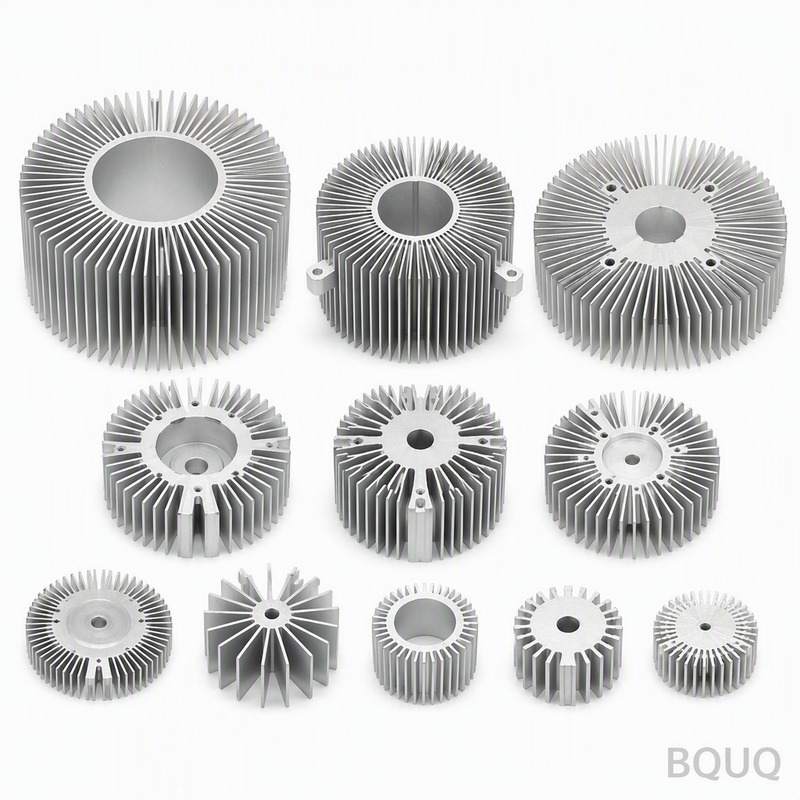
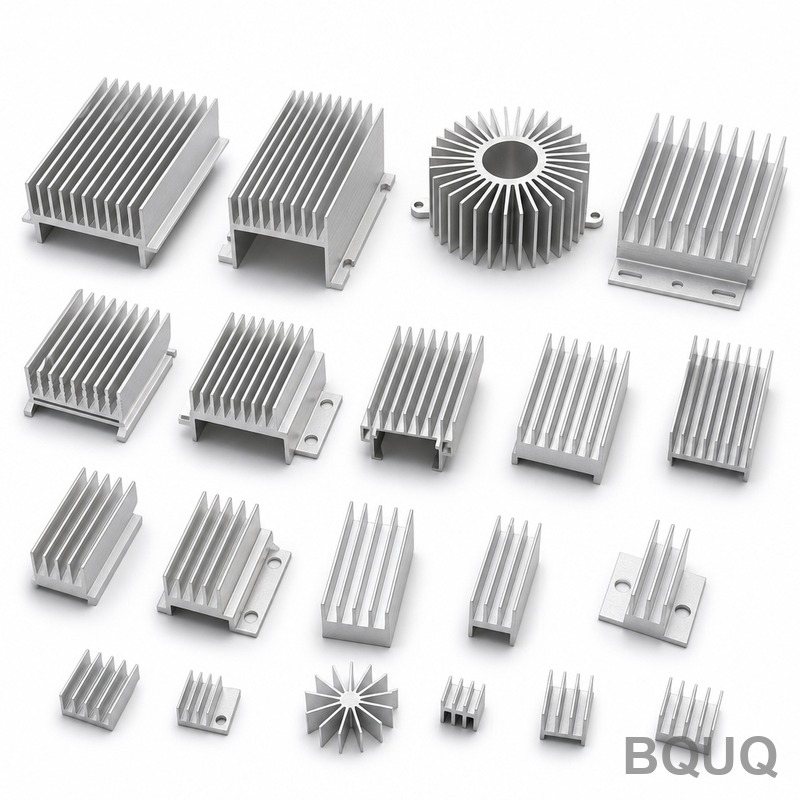
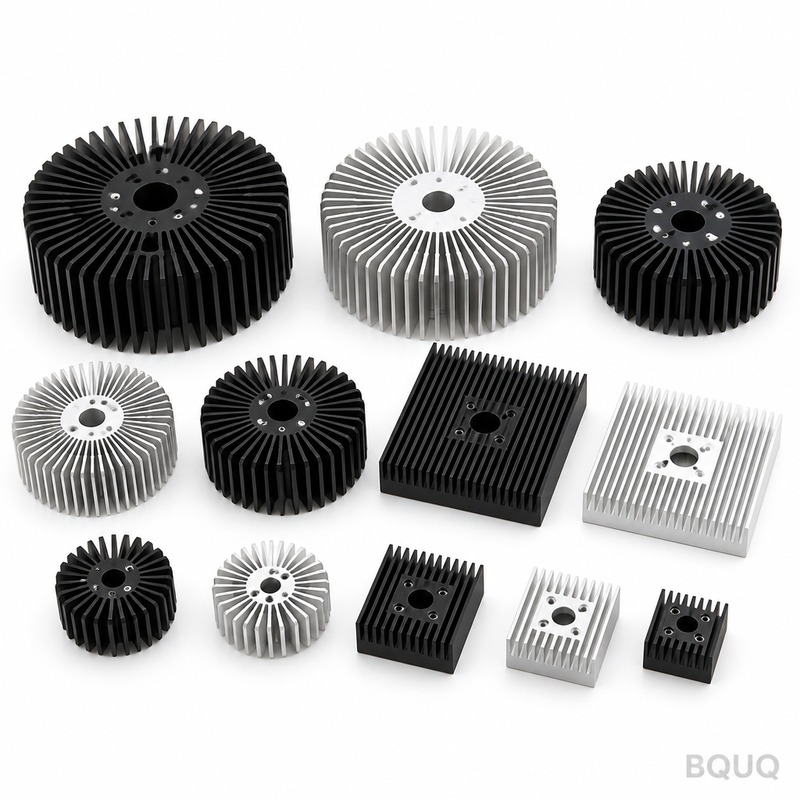
dissipateurs thermiques : alliage de cuivre CuZn37, ailettes de 0,3 mm au pas de 1,5 mm, planéité de 0,15 mm sur 100 mm, résistance thermique de 0,35 K/W. Quantité minimale de commande 50 pièces, expédition en 72 heures.
dissipateurs thermiques
dissipateurs thermiques: copper-alloy CuZn37, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships in 72...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les dissipateurs thermiques en alliage de cuivre CuZn37 offrent une résistance thermique de 0,35 K/W sous ΔT = 75 K avec une ventilation forcée à 2,0 m/s. Les ailettes ont une épaisseur de 0,3 mm avec un pas de 1,5 mm sur une base de 3,0 mm. L'emboutissage maintient le pas dans une tolérance de ±0,05 mm sur une série de 800 000 pièces, avec un cycle de 18 s sur une presse de 110 T et une position de perçage de ±0,10 mm.
Un dissipateur thermique en alliage de cuivre CuZn37 offre une résistance thermique de 0,35 K/W sous ΔT = 75 K, avec une ventilation forcée à 2,0 m/s. Les ailettes ont une épaisseur de 0,3 mm avec un pas de 1,5 mm sur une base de 3,0 mm, et chaque lot est livré avec un rapport CMM sur machine CMM et marbre de planéité en granite.
L'emboutissage permet d'obtenir un profil d'ailette de 0,3 mm reproductible que l'extrusion ne peut pas garantir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans une tolérance de ±0,05 mm sur une série de 800 000 pièces.
Une seule course de 110 T forme l'ensemble du dissipateur thermique, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,05 mm, et le cycle de 18 s alimente une ligne de 800 000 pièces.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,3 mm à 0,3 mm à partir de la même famille de presses de 110 T, de sorte qu'une refonte thermique se traduit par un changement d'outillage plutôt que par un nouveau fournisseur.
Le pressage de l'alliage de cuivre CuZn37 permet de maintenir le dissipateur thermique léger, à partir de 280 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui est important lorsque la longueur du chemin de circulation d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position de perçage de ±0,10 mm est conservée sur toute la série. C'est ce qui rend les programmes de volume pour véhicules électriques et chargeurs OBC reproductibles.
Sélection des matériaux et finition de surface
Le matériau standard est l'alliage de cuivre CuZn37, fourni avec un anodisage noir Type II, 10-15 µm. Pour les applications où l'exposition aux chargeurs VE et OBC est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à ±0,15 mm, avec des caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,10 mm. Des classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est vérifiée sur un marbre en granite, à 20 °C, contre une limite de 0,15 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
Chaque lot est accompagné d'un rapport CMM issu de la CMM ainsi que du marbre de planéité en granite. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart au-delà de ±0,15 mm avant que le lot ne quitte la ligne.
La traçabilité des lots s'étend de la bobine au carton : numéro de coulée, plage de course de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème sur le terrain peut être relié à une campagne spécifique.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,15 mm sur 100 mm à 120 x 80 x 50 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Dans les chargeurs pour véhicules électriques et chargeurs embarqués (OBC), la valeur de 0,35 K/W détermine le besoin résiduel en circulation d'air du boîtier. Aux températures de jonction des chargeurs EV et OBC, des ailettes de 0,3 mm avec un pas de 1,5 mm maintiennent le delta-T dans le budget du capteur.
Les contraintes d'encombrement et de vibration des chargeurs EV et OBC orientent vers une construction monobloc. Un dissipateur thermique estampé ne présente aucun adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Les conceptions de chargeurs EV et OBC fonctionnent souvent avec un flux d'air forcé de 2,0 m/s. Une résistance de 0,35 K/W à ΔT = 75 K, avec air forcé à 2,0 m/s, permet au chargeur EV et OBC d'atteindre sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes de chargeurs EV et OBC, 72 heures couvrent la revue de plan et le premier article. Les lots de production passent à 12 jours ouvrables une fois la capabilité de ±0,05 mm validée.
Spécifications
Paramètre
Valeur / Plage
Matériau
alliage de cuivre CuZn37
Épaisseur d'ailette
0,3 mm
Pas d'ailette
1,5 mm
Hauteur d'ailette
50 mm
Épaisseur de base
3,0 mm
Planéité de base
0,15 mm sur 100 mm
Résistance thermique
0,35 K/W
Conditions d'essai thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisation noire Type II, 10-15 µm
Plage dimensionnelle
120 x 80 x 50 mm
FAQ : Vos questions avant de commander
Quels matériaux recommandez-vous ?
L'alliage de cuivre CuZn37 est le choix standard. Pour les chargeurs EV et OBC en environnement corrosif, nous spécifions le 6063-T5 avec anodisation noire Type II, 10-15 µm ; pour la conductivité la plus élevée, nous passons au cuivre C110, ce qui augmente le coût et le poids mais réduit la résistance thermique de moitié environ à encombrement égal.
Fabriquez-vous les dissipateurs thermiques en différentes tailles ?
La gamme couvre 120 x 80 x 50 mm, avec des poids unitaires à partir de 280 g. La base étant emboutie, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, ce qui ramène généralement le développement à 2 semaines au lieu de 8.
Quelles certifications qualité détenez-vous ?
L'usine est certifiée ISO9001, et les pièces sont livrées avec les déclarations RoHS et REACH sur demande. Une inspection SGS par un tiers peut être organisée avant le scellage du conteneur, ce que la plupart des acheteurs de chargeurs EV et OBC exigent.
Pouvez-vous réaliser une simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le flux d'air de votre boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent pour vous retourner une combinaison suggérée de 0,3 mm et 1,5 mm. Cela permet généralement d'économiser une itération d'outillage.
Quelle est la différence entre vos dissipateurs thermiques et un dissipateur à ailettes skivées ?
Les ailettes skivées sont usinées, ce qui permet d'obtenir des ailettes fines et hautes avec une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailettes. L'emboutissage donne le même résultat en une seule frappe à un coût unitaire bien inférieur en dessous de 800 000 pièces. Pour les chargeurs EV et OBC dans un boîtier à hauteur fixe, l'embouti est normalement la bonne réponse.
Notre processus de fabrication et d'expédition
L'usine est certifiée ISO9001 et peut fournir la documentation RoHS et REACH avec un emballage sous sachet antistatique + caisse en bois au-delà de 50 kg. Une inspection SGS par un organisme tiers est organisée sur demande avant le scellage du conteneur.
Le personnel qualité est posté à côté de la presse, et non dans une salle séparée. Tout écart de 1,5 mm ou de 0,15 mm sur 100 mm arrête la production au niveau de l'outil plutôt qu'à l'inspection finale.
Nous établissons nos devis FOB Guangzhou et conservons 50 pcs pour l'échantillonnage. L'échantillonnage représente des frais de 30 à 80 USD, de sorte qu'une première évaluation ne nécessite aucun engagement de production.
±0,05 mm pas d'ailette ; ±0,10 mm position de perçage
Délai de production
Cycle de 18 s
MOQ
Lot de 800 000 pcs
Capacité
Ligne de 800 000 pcs
Sélection / comparaison
Option
Idéal pour
Compromis
Dissipateurs thermiques CuZn37 estampés
Programmes de chargeurs EV et OBC à grand volume
Nécessite un changement d'outillage pour une refonte thermique
Dissipateurs thermiques extrudés
Profils simples à densité d'ailettes réduite
Ne peut pas maintenir de manière répétable un profil d'ailette de 0,3 mm
Épaisseur d'ailette 0,3 mm
Boîtiers à longueur de trajet d'air fixe
Limité à la capacité de la famille de presses 110 T
Épaisseurs d'ailettes de 0,3 mm à 0,3 mm
Refontes thermiques avec fournisseur unique
Changement d'outillage plutôt que nouveau fournisseur
Processus / inspection
Étape
Contrôle
Enregistrement
Estampage
110 T en une seule course forme toutes les ailettes
Pas de ±0,05 mm sur une série de 800 000 pièces
Dimensionnel
Rapport CMM par lot
CMM plus plateau de planéité en granit
Position des trous
±0,10 mm maintenu sur l'ensemble du lot
Chaque course dimensionnellement identique
Thermique
0,35 K/W à ΔT = 75 K, air forcé à 2,0 m/s
Données de résistance thermique au niveau du lot
Expédition
Inspection avant chaque expédition
Rapport CMM inclus avec le lot
Questions fréquemment posées
Quelle résistance thermique puis-je attendre d'un dissipateur thermique en CuZn37 ?
Un dissipateur thermique en alliage de cuivre CuZn37 offre une résistance thermique de 0,35 K/W sous ΔT = 75 K avec convection forcée à 2,0 m/s. Les ailettes ont une épaisseur de 0,3 mm pour un pas de 1,5 mm sur une base de 3,0 mm, et chaque lot est livré avec un rapport CMM.
Quelle est la tolérance du pas d'ailettes sur les dissipateurs thermiques estampés ?
L'estampage maintient le pas d'ailettes dans ±0,05 mm sur une série de 800 000 pièces. La matrice forme chaque ailette en une seule course sur une presse de 110 T, ce qui garantit la répétabilité du pas même avec une épaisseur d'ailette de 0,3 mm et un pas de 1,5 mm.
Quel est le temps de cycle et la capacité de production pour ces dissipateurs thermiques ?
Le cycle de 18 s alimente une ligne de 800 000 pièces. Une seule course de 110 T forme le dissipateur thermique complet, de sorte que le coût unitaire cesse d'augmenter avec la complexité. L'outillage tient ±0,05 mm, et la position des trous est maintenue à ±0,10 mm sur l'ensemble du lot.
Puis-je passer de l'extrusion à l'estampage sans changer de fournisseur ?
Oui. Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,3 mm à 0,3 mm à partir de la même famille de presses de 110 T, de sorte qu'une refonte thermique devient un changement d'outillage plutôt qu'un nouveau fournisseur. L'estampage offre un profil d'ailette reproductible de 0,3 mm que l'extrusion ne peut pas maintenir.
Quels matériaux et plages de poids sont disponibles pour ces dissipateurs thermiques ?
Le matériau standard est l'alliage de cuivre CuZn37. Le pressage permet de maintenir le dissipateur thermique léger, à partir de 280 g selon l'encombrement, sans sacrifier la densité d'ailettes. Cela est déterminant lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Comment la position des trous est-elle contrôlée sur un lot à grand volume ?
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,10 mm est maintenue sur l'ensemble du lot. C'est ce qui rend les programmes volumiques pour chargeurs EV et OBC reproductibles. Chaque lot est également livré avec un rapport CMM sur CMM avec plaque de planéité en granite.
Quels rapports de contrôle accompagnent chaque expédition de dissipateur thermique ?
Chaque lot est expédié avec un rapport CMM sur machine CMM ainsi qu'un marbre de planéité en granite. Le contrôle avant chaque expédition couvre le pas des ailettes, la position des trous et la résistance thermique. La valeur de 0,35 K/W à ΔT = 75 K et 2,0 m/s en convection forcée est vérifiée pour chaque lot.